‹

›
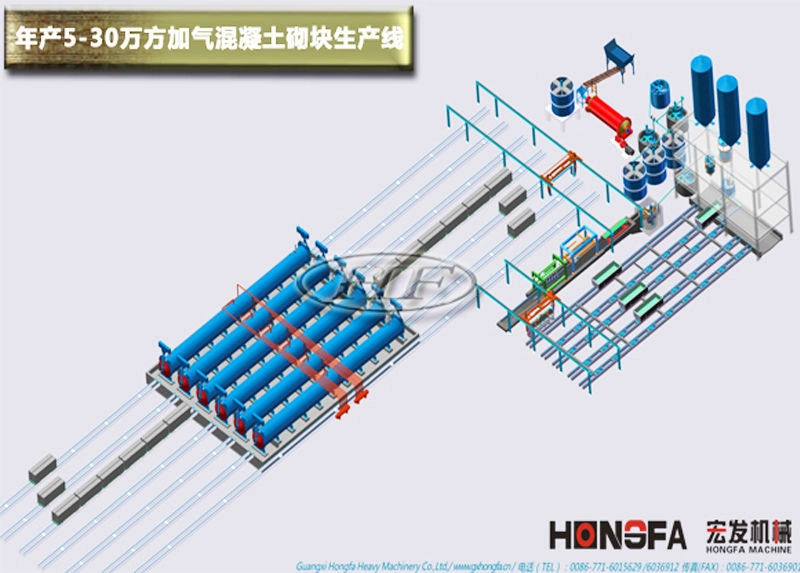
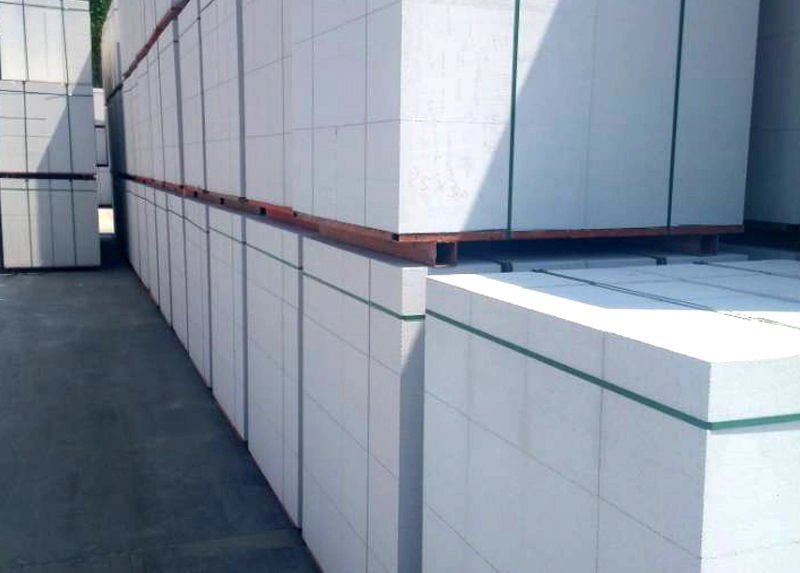
Línea de producción de bloques de AAC
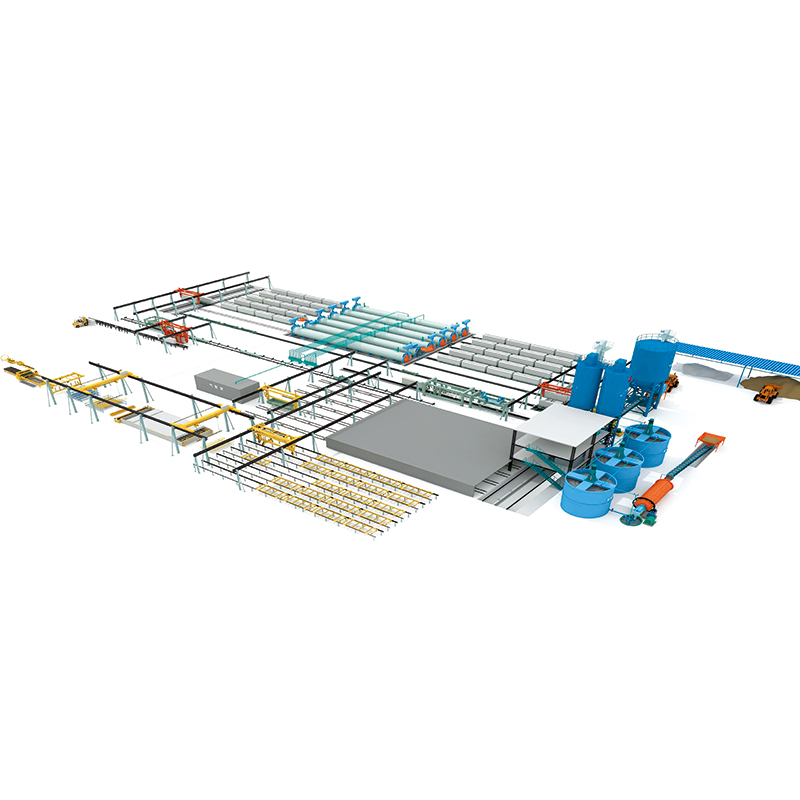
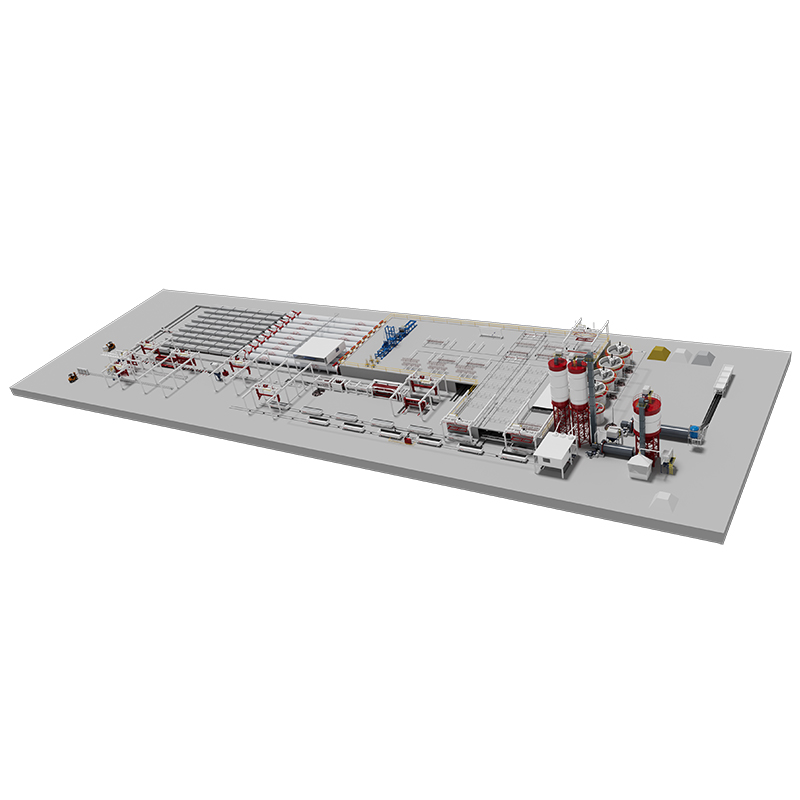
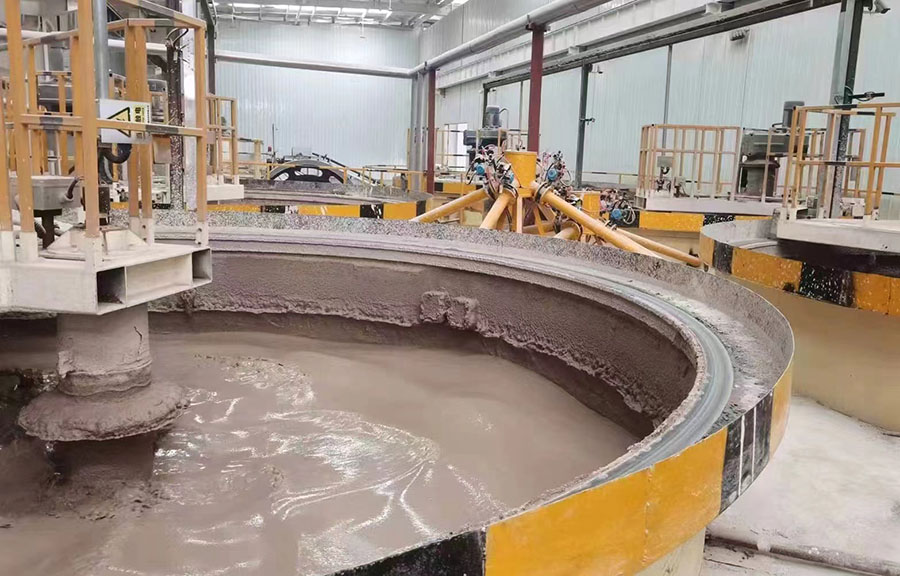
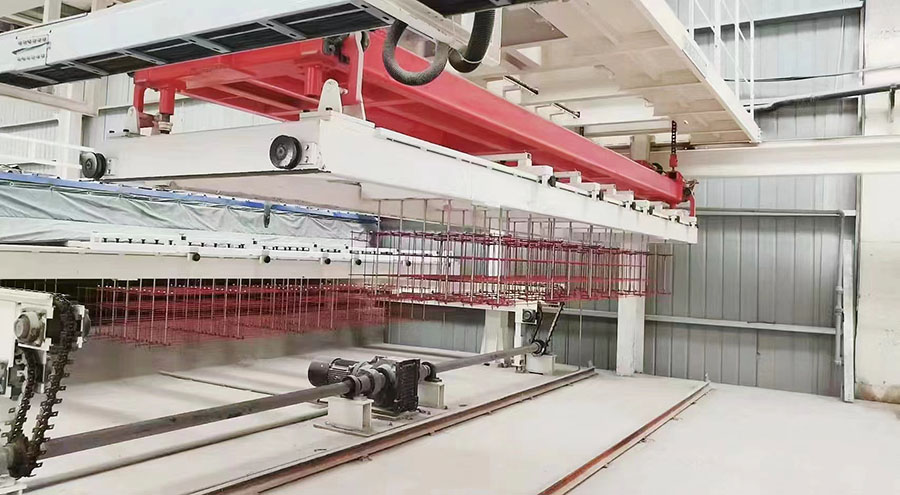
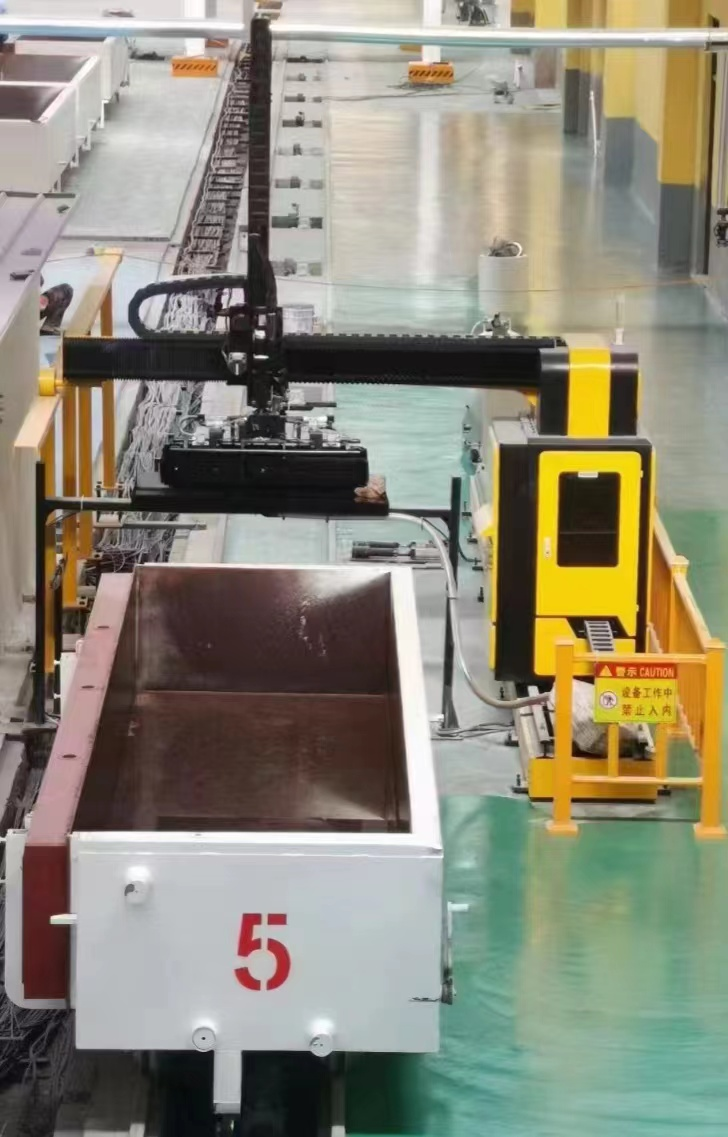
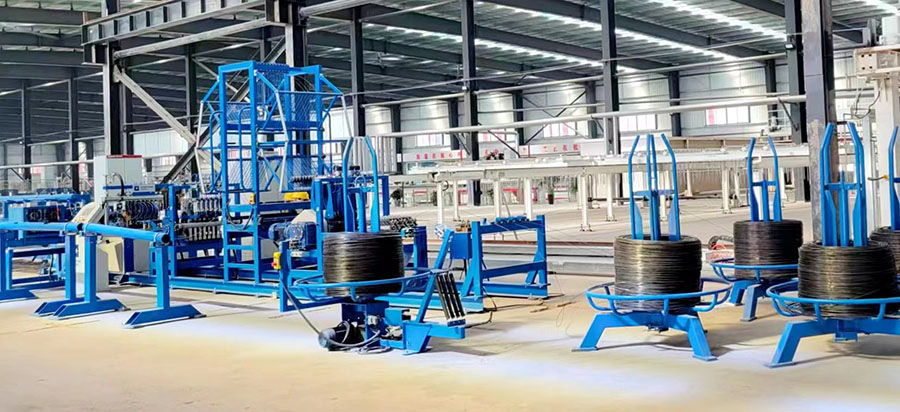
El proceso de producción de hormigón celular es un sistema de fabricación altamente organizado que convierte materias primas como cenizas volantes o arena de sílice, cal, cemento, yeso y polvo de aluminio en bloques o paneles de AAC ligeros y porosos.
TODOS LOS PRODUCTOS
Manténgase conectado
Si tiene alguna pregunta, póngase en contacto con nosotros y le responderemos lo antes posible.
Introducción del producto
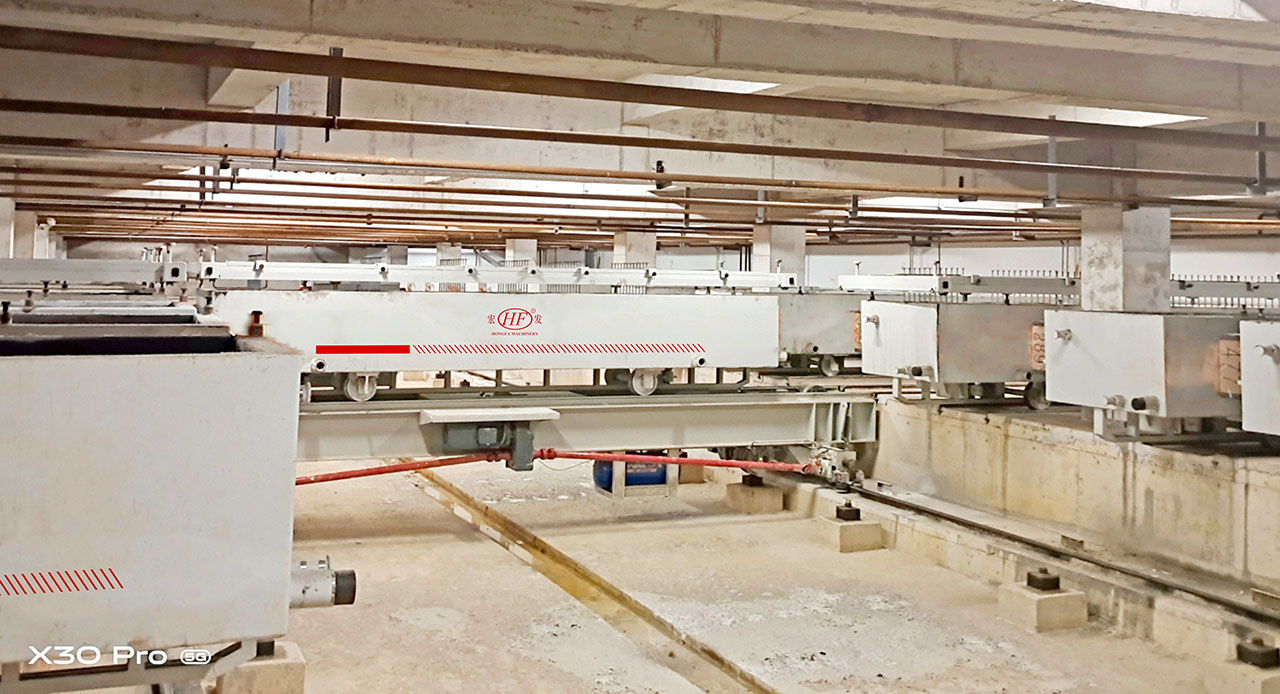
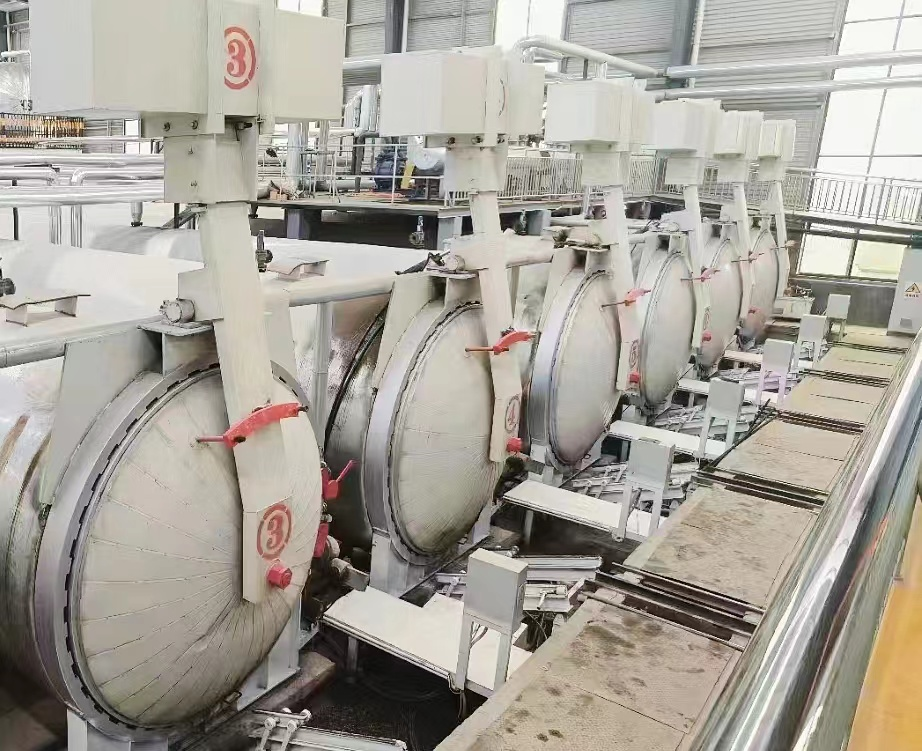
Tecnología de producción de hormigón celular 1. El hormigón celular puede producirse mediante diferentes procesos según los tipos de materias primas, la calidad y las características tecnológicas de los equipos. Generalmente, las cenizas volantes o la arena de sílice y la escoria se muelen con agua hasta formar una lechada, y se mezclan cal en polvo, una cantidad adecuada de cemento, yeso, agente espumante y estabilizador de espuma en el bastidor del molde. Tras el curado estático, la expansión y la solidificación, se cortan bloques o placas de diversas especificaciones y se curan en autoclave; posteriormente, se forman productos de hormigón ligero poroso mediante curado con vapor a alta temperatura y alta presión. 2. Breve descripción del proceso de producción 1. Almacenamiento y tratamiento de materias primas (1) Cenizas volantes, yeso, residuos Se adopta el proceso de mezcla de cal y yeso para la preparación de la lechada. Durante la producción, la arena y el yeso se mezclan en una lechada según una determinada proporción. Al añadir agua a la pasta, se prepara preliminarmente una lechada con la concentración adecuada mediante la adición cuantitativa de agua. La lechada con una concentración adecuada para la producción se bombea al tanque de almacenamiento de lechada del edificio de dosificación mediante una bomba de lechada para su reserva. (2) Cal viva La cal viva en bloques se transporta a la fábrica en camión volquete y se descarga en el cobertizo de almacenamiento de materias primas de cal. La cal en bloques se tritura mediante una trituradora de mandíbulas de péndulo compuesto y se envía al almacén de cal mediante un elevador de cangilones. Antes de la molienda, la cal se alimenta al transportador cerrado mediante el alimentador inferior para su molienda en el molino. El polvo fino de cal se envía desde la salida del molino al elevador de cangilones a través del transportador de tornillo, y desde el elevador de cangilones al silo de polvo de cal del edificio de dosificación para su reserva. (3) Cemento. Se utiliza cemento a granel. El cemento a granel se transporta a la fábrica en camión cisterna de cemento a granel y se bombea directamente al silo de polvo de cemento del edificio de dosificación para su reserva. (4) Polvo de aluminio. El polvo de aluminio en cubos se compra en el extranjero y se almacena en el almacén de polvo de aluminio situado en la planta baja del edificio de dosificación. Durante su uso, se eleva mediante un polipasto eléctrico hasta el tercer piso del edificio de dosificación y luego se introduce en el mezclador de polvo de aluminio para preparar una suspensión al 5% para su reserva. (5) Recortes laterales y lechada residual El material de esquina cortado por WEDM cae en la ranura inclinada inferior y se lava con agua hasta el tanque de lechada residual situado en la parte inferior de la máquina de corte. Después de una mezcla continua, cuando la lechada residual alcanza una determinada concentración, se bombea al tanque de almacenamiento de lechada residual de la sección de dosificación mediante la bomba de lechada del tanque de lechada residual para su reserva. 2. Dosificación, mezcla y vertido La cal y el cemento se introducen en la báscula electrónica de dosificación de polvo mediante el alimentador electromagnético individual situado en la parte inferior del silo. Tras la dosificación acumulativa, el dispositivo de descarga de la báscula de dosificación descarga los materiales en el mezclador de vertido. El mortero o la lechada residual se liberan mediante la válvula situada debajo de cada tanque de lechada y se introducen en el tanque de batido. A continuación, la bomba de lechada los bombea a la báscula electrónica de medición de lechada del edificio de dosificación para la medición acumulativa. Cuando el peso de la lechada cumple los requisitos de dosificación, el sistema de control automático cierra la válvula de descarga del tanque de almacenamiento y detiene la descarga. La lechada medida se introduce en el mezclador de vertido según las instrucciones. El polvo de aluminio se mide mediante la báscula de medición de polvo de aluminio y luego se añade al mezclador de polvo de aluminio. La suspensión agitada se introduce directamente en el mezclador de vertido. La temperatura de la lechada debe cumplir los requisitos tecnológicos antes del vertido. Si la temperatura no es suficiente, no puede calentarse con vapor. Durante el vertido, el molde se transporta mediante transbordador hasta la posición inferior del mezclador de vertido, y el mezclador de vertido realiza el vertido. 3. Corte y agrupación Cuando se alcanza la resistencia de corte después del curado inicial, el colgador de volteo de la cercha de volteo de la línea de corte (10t) se eleva y se voltea hacia el soporte fijo de la máquina de corte, y el cuerpo en bruto se invierte mediante desmoldeo. El dispositivo de corte se desplaza para realizar cortes verticales y transversales, completando el corte. El cuerpo verde cortado y la placa lateral se elevan mediante el equipo de elevación de productos semiterminados situado en el carro (5t) frente al autoclave hasta el carro de curado frente al autoclave. En cada carro se apilan dos moldes. El carro de curado apilado es arrastrado para su agrupación por un polipasto de movimiento lento sobre el carril situado frente al autoclave. Se disponen siete carros de curado en cada carril frente al autoclave. 4. Curado en autoclave y productos terminados El cuerpo verde agrupado se introduce en el autoclave mediante un polipasto de movimiento lento para su curado en autoclave. El tiempo de curado en autoclave es de aproximadamente 7.5 horas, la presión de vapor es de 1.3 MPa y la temperatura es de aproximadamente 190 C. Tras el curado en autoclave, los productos se extraen del autoclave mediante un polipasto de movimiento lento y luego se elevan desde el colgador del autoclave hasta el carro para su entrega directa o almacenamiento en el patio. 5. Retorno de la placa lateral (inferior) y aceitado del conjunto de moldes Después de elevar el producto terminado, la placa lateral (inferior) del carro de curado y el carro se elevan a la línea de retorno del carro mediante el polipasto de productos terminados. El carro vuelve al lateral de la máquina de corte a través de la línea de retorno. La placa lateral (inferior) se eleva mediante el polipasto. Al mismo tiempo, el molde y la placa lateral (inferior) se elevan y se colocan de nuevo en el carril de retorno del molde para su limpieza y pintado, tras lo cual se realiza el vertido cíclico.
Página anterior: Ladrillo aireado
Página siguiente: Máquina para fabricar ladrillos de arcilla HFC4-10
Consulta
Productos destacados

Línea de producción de bloques de hormigón celular

Línea de producción de paneles de hormigón celular

Sala de curado estática

Autoclave

Mezcladora de vertido AAC

Transportador de inserción de barras de refuerzo

Caja de molde para paneles

Equipos para paneles AAC - Enderezado de barras de refuerzo

Línea de producción de bloques de AAC

Ladrillo aireado