‹

›
Линия по производству газобетонных блоков AAC
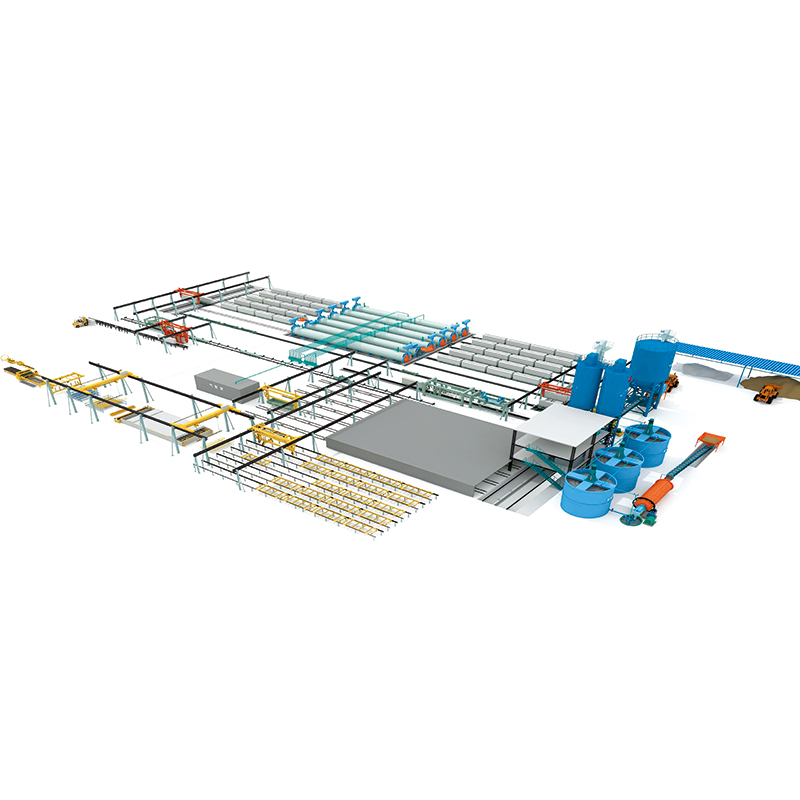
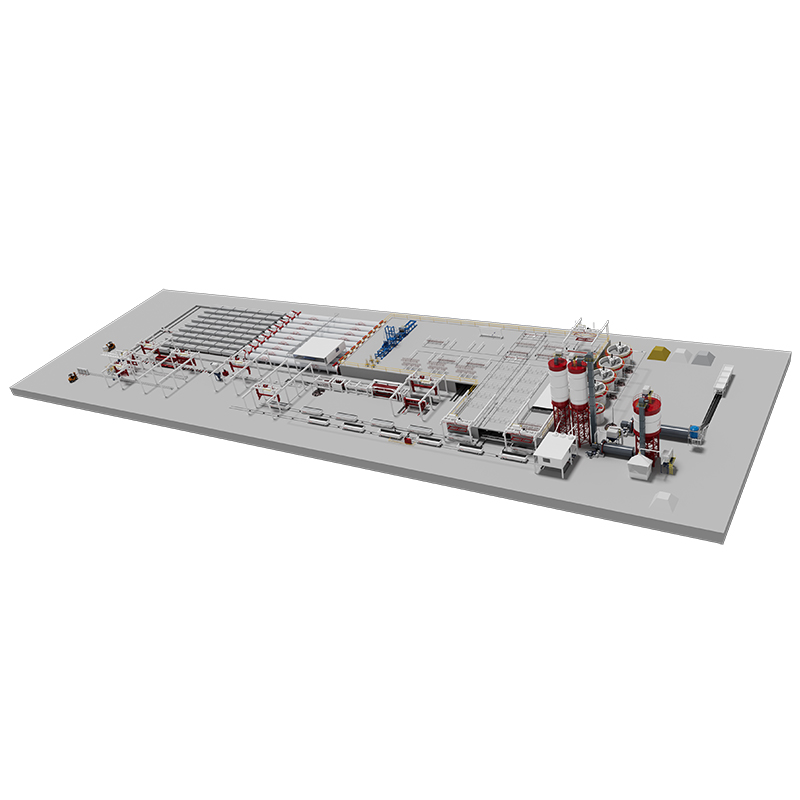
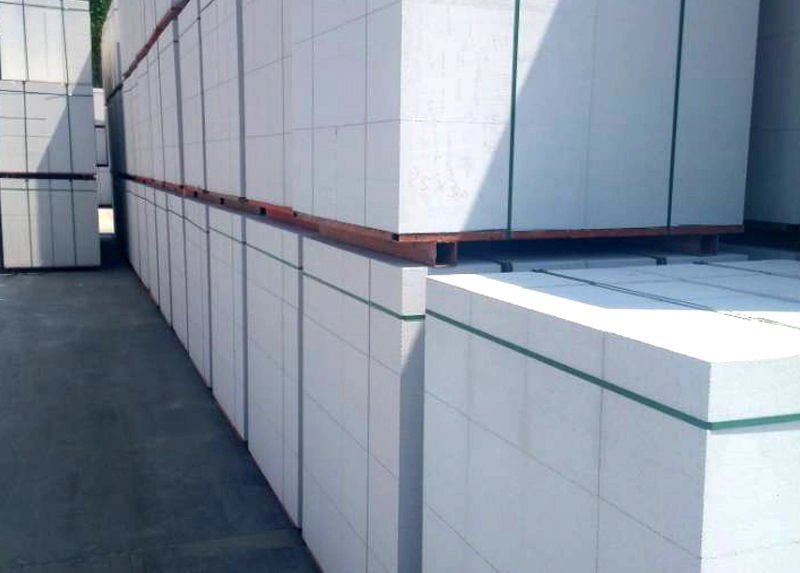
Производство газобетона представляет собой высокоорганизованную производственную систему, преобразующую такое сырье, как зола-унос или кварцевый песок, известь, цемент, гипс и алюминиевая пудра, в легкие пористые газобетонные блоки или панели AAC.
Все товары
Оставайтесь на связи
Если у вас есть вопросы, свяжитесь с нами, и мы ответим вам как можно скорее.
Описание продукта
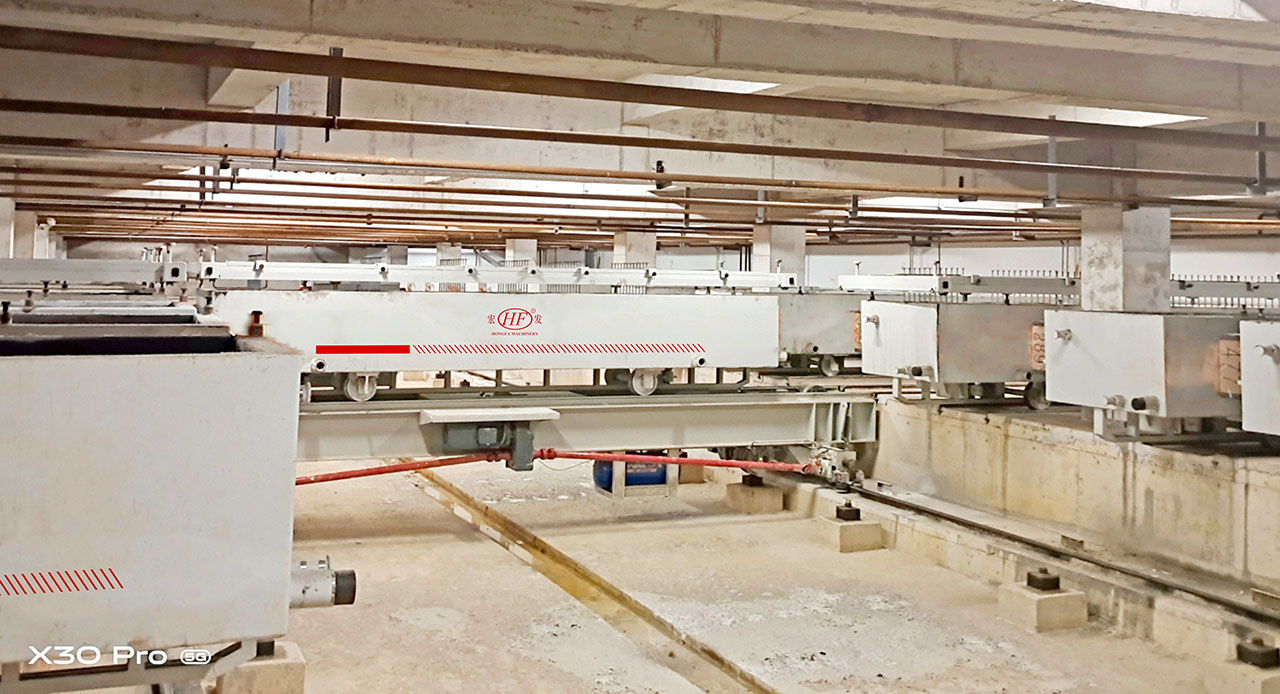
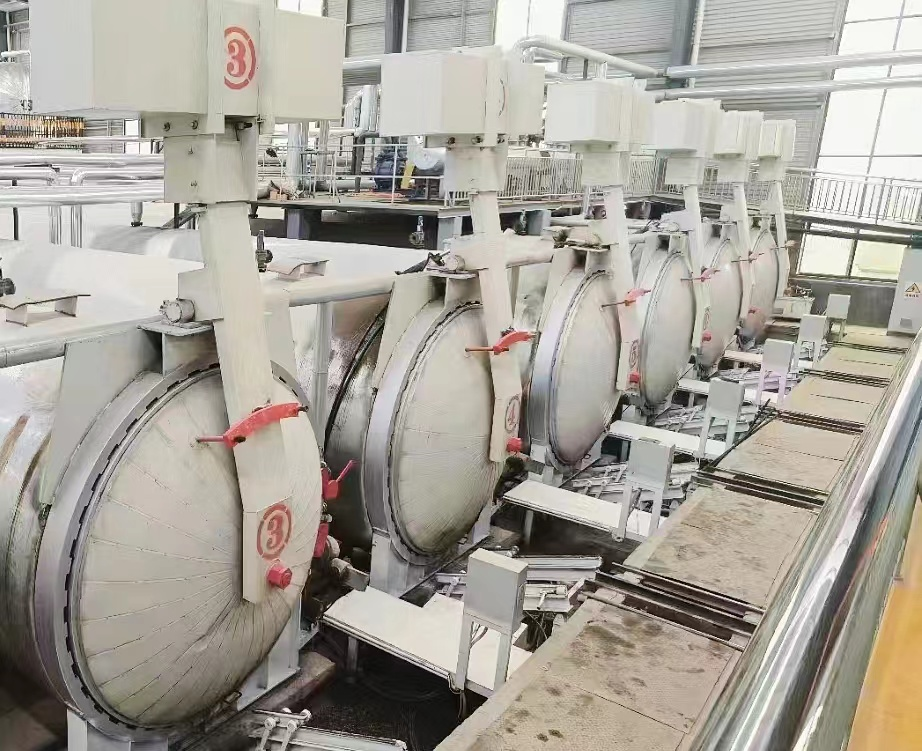
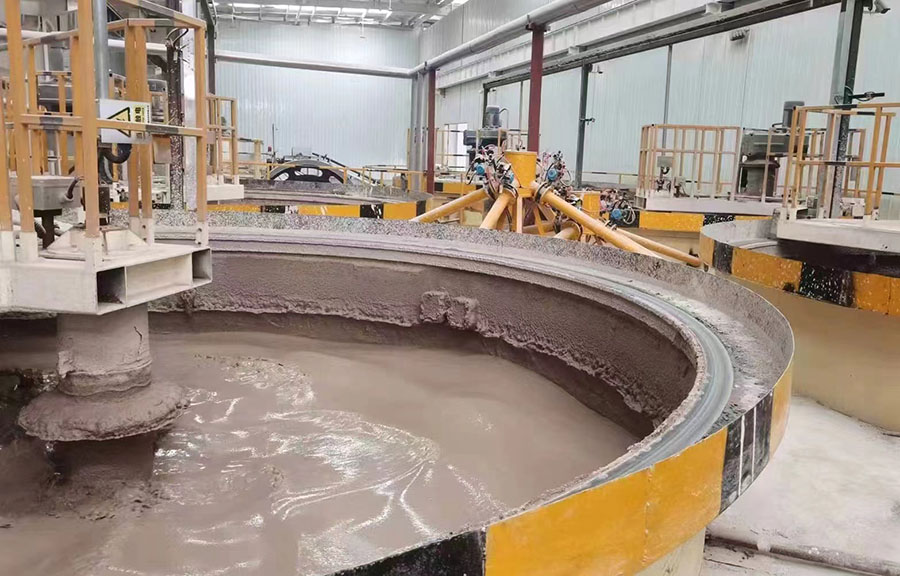
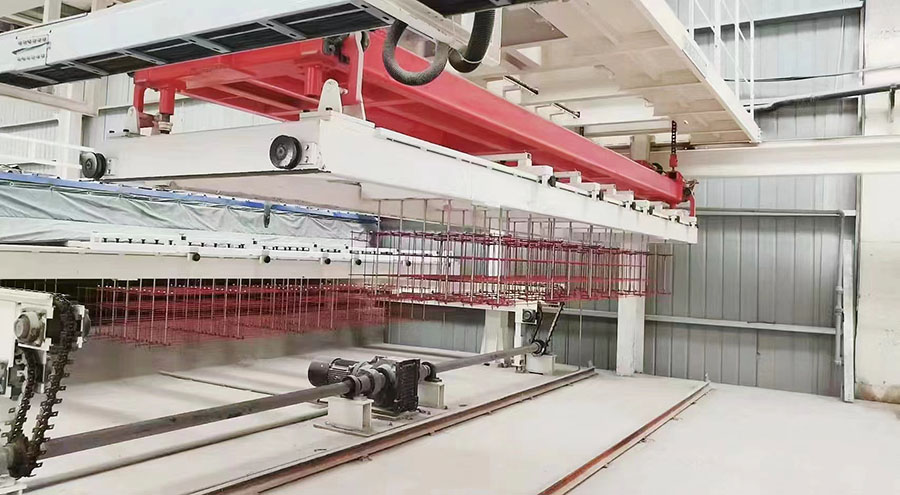
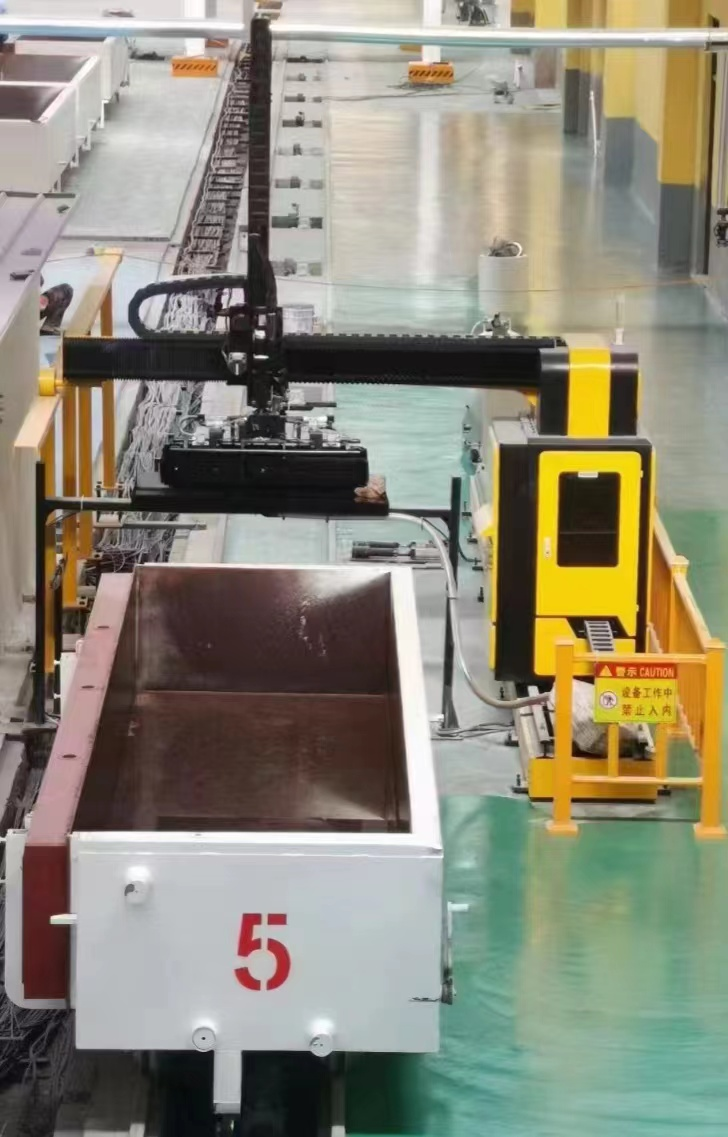
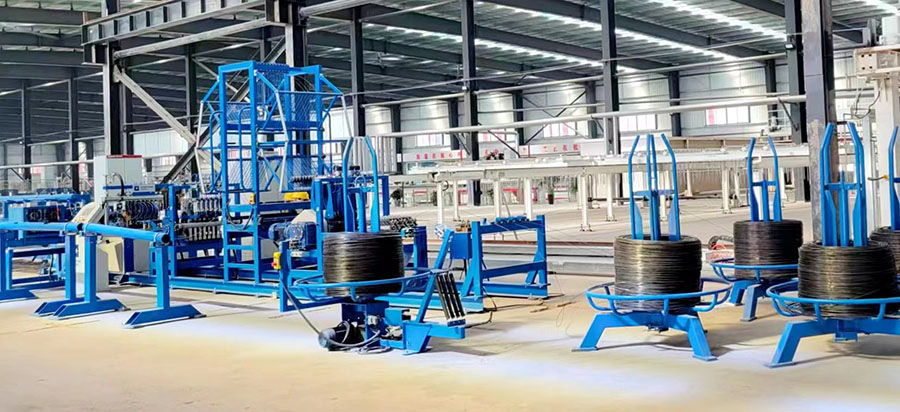
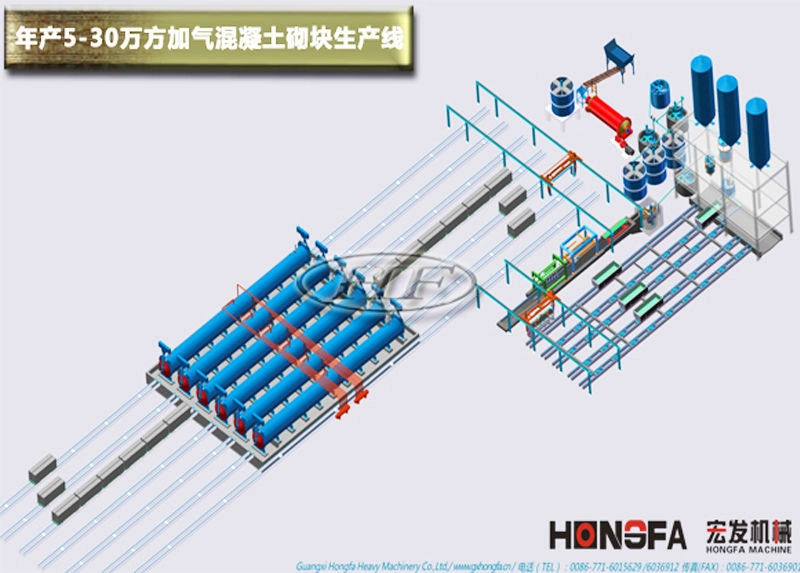
Технология производства газобетона 1. Газобетон может производиться различными способами в зависимости от видов сырья, качества и технологических характеристик оборудования. Обычно зола-унос или кремнеземистый песок и шлак измельчаются с водой в суспензию, затем в форму смешиваются порошкообразная известь, необходимое количество цемента, гипс, газообразователь и стабилизатор пены. После предварительного твердения, вспучивания и затвердевания изделия разрезаются на блоки или плиты различных размеров и подвергаются автоклавному твердению, в результате чего формируются пористые легкие бетонные изделия, обработанные паром при высокой температуре и высоком давлении. 2. Краткое описание производственного процесса 1. Хранение и обработка сырья (1) Зола-унос, гипс, отходы Для приготовления пульпы применяется процесс совместного смешивания извести и гипса. В процессе производства песок и гипс смешиваются в суспензию в определенной пропорции. При добавлении воды пульпа необходимой концентрации предварительно готовится путем дозированной подачи воды. Суспензия концентрации, подходящей для производства, перекачивается шламовым насосом в резервуар для хранения суспензии дозировочного отделения. (2) Негашеная известь Кусковая негашеная известь доставляется на завод самосвалом и выгружается в навес для складирования известкового сырья. Кусковая известь дробится сложным маятниковым щековым дробильным оборудованием и подается в склад извести ковшовым элеватором. Перед измельчением известь подается нижним питателем в закрытый конвейер для помола в мельнице. Измельченный известковый порошок направляется от выходного отверстия мельницы к ковшовому элеватору через шнековый конвейер, а затем из ковшового элеватора в силос известкового порошка дозировочного отделения для хранения. (3) Цемент. Используется навальный цемент. Навальный цемент доставляется на завод цементовозом и непосредственно перекачивается в бункер цементного порошка дозировочного отделения для хранения. (4) Алюминиевая пудра. Алюминиевая пудра в ведрах закупается за рубежом и хранится на складе алюминиевой пудры в нижней части дозировочного отделения. Перед использованием она электротельфером поднимается на третий этаж дозировочного отделения, после чего загружается в смеситель алюминиевой пудры для приготовления 5% суспензии. (5) Обрезки и отработанная пульпа Угловые отходы, образующиеся при резке WEDM, падают в нижний наклонный желоб и смываются водой в резервуар для отработанной суспензии, расположенный в нижней части резательной машины. После непрерывного перемешивания, когда отработанная суспензия достигает определенной концентрации, она перекачивается шламовым насосом из резервуара для отработанной суспензии в резервуар для ее хранения дозировочного отделения. 2. Дозирование, смешивание и заливка Известь и цемент подаются в электронные весы для дозирования порошка односоленоидным питателем, расположенным в нижней части силоса. После накопительного дозирования разгрузочное устройство весов выгружает материал в заливочный смеситель. Раствор или отработанная суспензия выпускаются через клапаны под соответствующими резервуарами для суспензии и подаются в смесительный бак. Затем суспензия перекачивается насосом в электронные весы для измерения суспензии дозировочного отделения для накопительного измерения. Когда вес суспензии соответствует требованиям рецептуры, автоматическая система управления закрывает выпускной клапан накопительного резервуара и прекращает выгрузку. Отмеренная суспензия подается в заливочный смеситель в соответствии с инструкцией. Алюминиевая пудра дозируется весами для измерения алюминиевой пудры, затем добавляется в смеситель алюминиевой пудры. Перемешанная суспензия непосредственно подается в заливочный смеситель. Перед заливкой температура суспензии должна соответствовать технологическим требованиям. Если температура недостаточна, ее нельзя нагревать паром. При заливке форма транспортируется паромом под заливочный смеситель, после чего заливочный смеситель выполняет заливку. 3. Резка и комплектование После достижения прочности для резки по окончании предварительного твердения поворотная траверса на кантовочной ферме линии резки (10 т) поднимается и поворачивается к неподвижной опоре резательной машины, а сырец переворачивается при распалубке. Режущее устройство перемещается для выполнения вертикальной и поперечной резки, завершая процесс резки. Разрезанный сырец и боковая плита поднимаются полуфабрикатным подъемным устройством на тележке (5 т), расположенной перед автоклавом, и перемещаются на пропарочную тележку перед автоклавом. На каждой тележке размещаются две формы. Загруженная пропарочная тележка перемещается тихоходной лебедкой по рельсам перед автоклавом для комплектования. На каждом пути перед автоклавом размещаются семь пропарочных тележек. 4. Автоклавирование и готовая продукция Скомплектованный сырец затягивается в автоклав тихоходной лебедкой для автоклавного твердения. Время автоклавного твердения составляет около 7,5 часов, давление пара — 1,3 MPa, температура — около 190 C. После автоклавного твердения продукция извлекается из автоклава тихоходной лебедкой, затем поднимается с помощью подвески автоклава на транспортное средство для непосредственной отгрузки или хранения на площадке. 5. Возврат боковой (донной) плиты и смазка комплекта форм После подъема готовой продукции боковая (донная) плита пропарочной тележки и тележка поднимаются на возвратную линию тележки с помощью подъемника готовой продукции. Тележка возвращается к стороне резательной машины по возвратной линии. Боковая (донная) плита поднимается подъемником. Одновременно форма и боковая (донная) плита поднимаются и возвращаются на возвратный путь формы для очистки и нанесения покрытия, после чего выполняется циклическая заливка.
Предыдущая страница: Газобетонный кирпич
Следующая страница: Станок для производства глиняного кирпича HFC4-10
Запрос
Популярные товары

Линия по производству газобетонных блоков

Линия по производству панелей из автоклавного газобетона

Камера статического отверждения

Автоклав

Смеситель для заливки AAC

Конвейер для подачи арматуры

Корпус пресс-формы для панелей

Оборудование для AAC-панелей — выпрямление арматуры

Линия по производству газобетонных блоков AAC

Газобетонный кирпич