‹

›
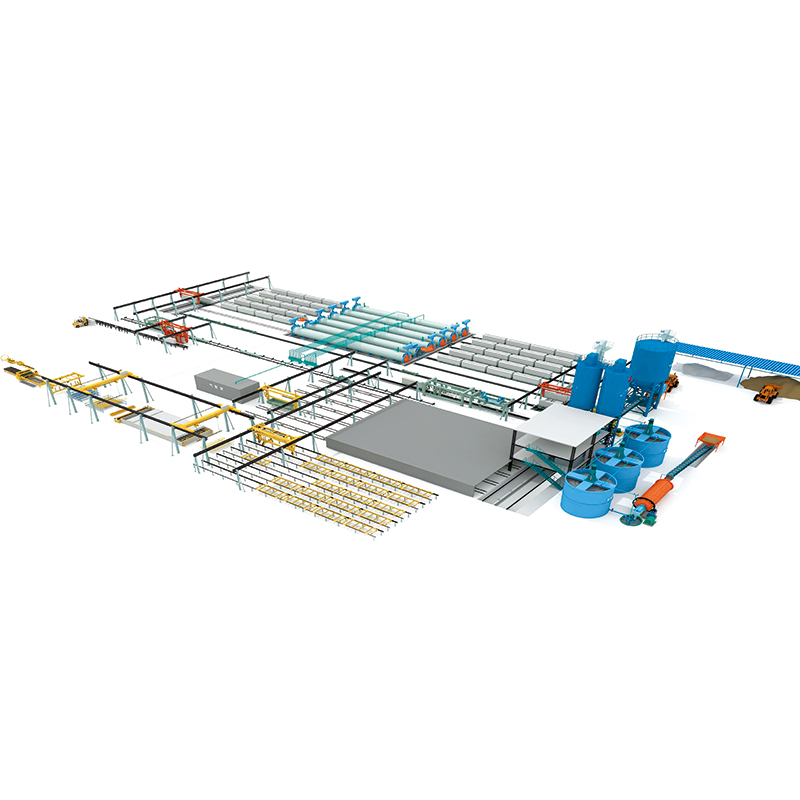
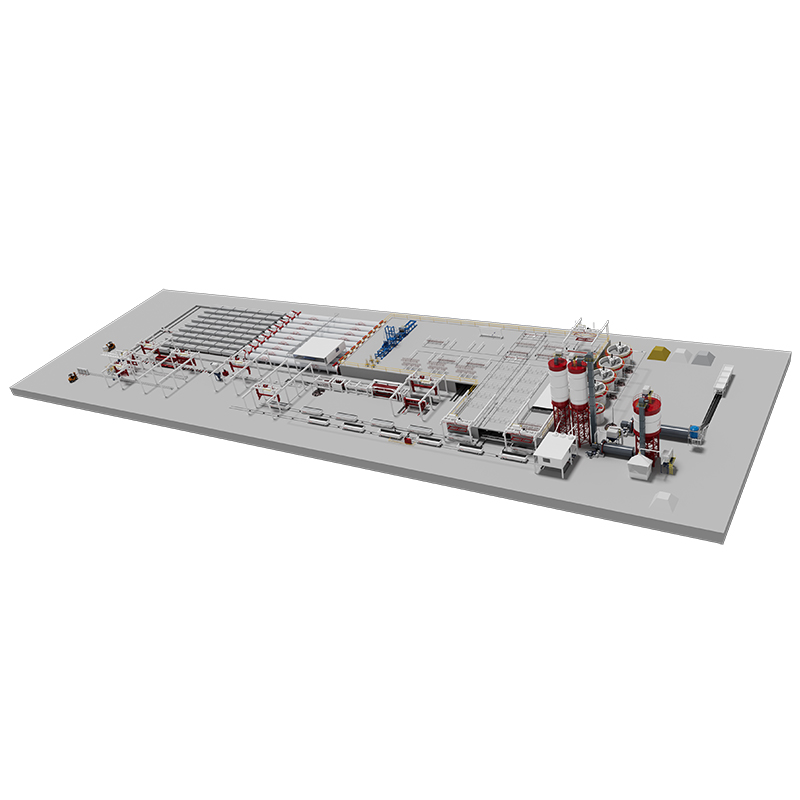
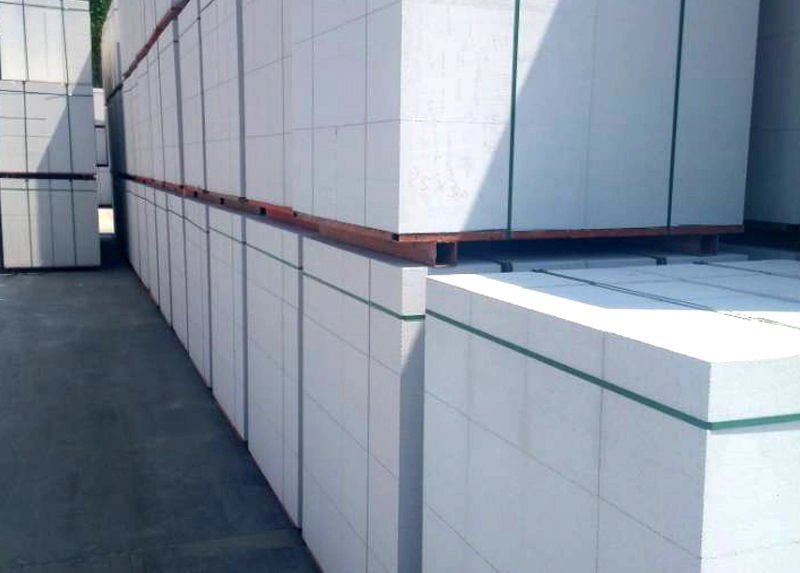
Linha de Produção de Blocos de Concreto Aerado Autoclavado (AAC)
O processo de produção de concreto aerado é um sistema de fabricação altamente organizado que transforma matérias-primas, como cinzas volantes ou areia de sílica, cal, cimento, gesso e pó de alumínio, em blocos ou painéis leves e porosos de concreto aerado autoclavado (AAC).
Todos os PRODUTOS
Mantenha-se conectado
Se tiver alguma dúvida, entre em contato conosco e responderemos o mais breve possível.
Introdução do produto
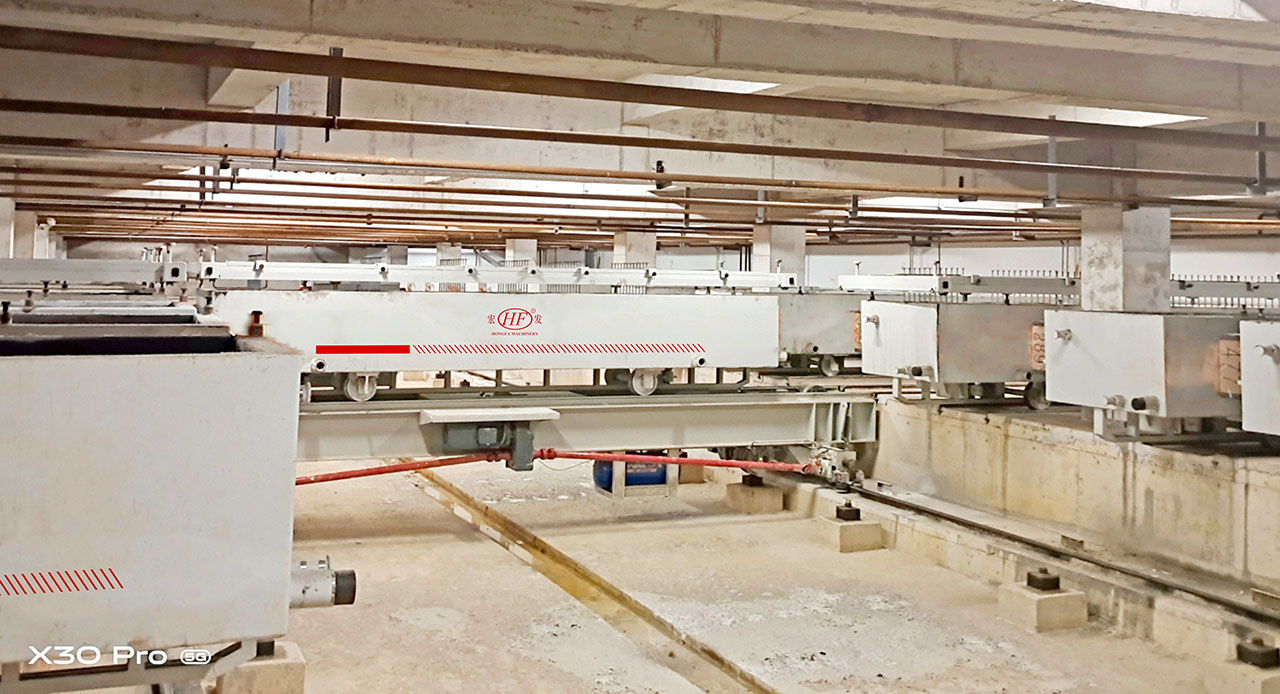
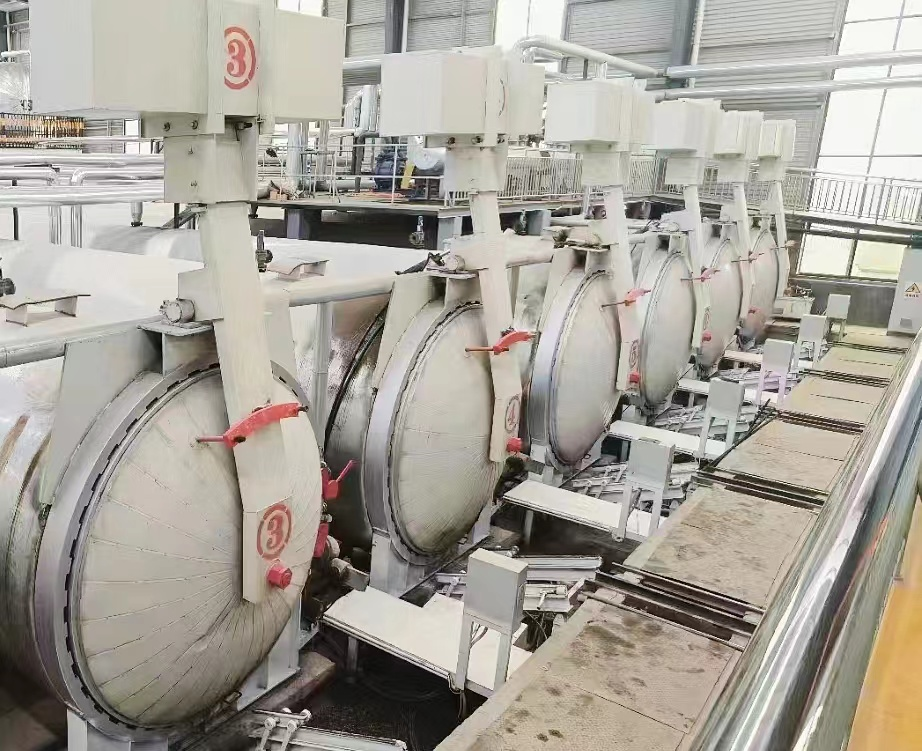
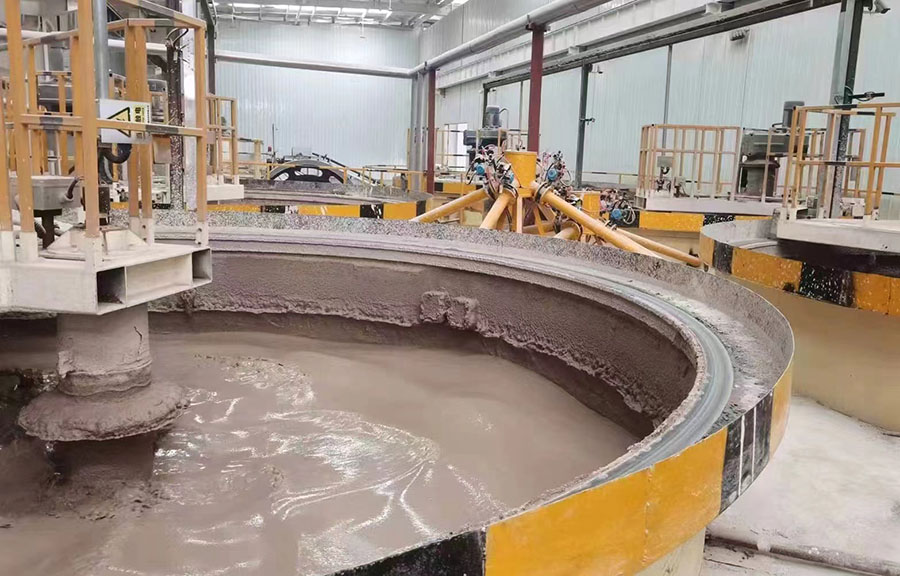
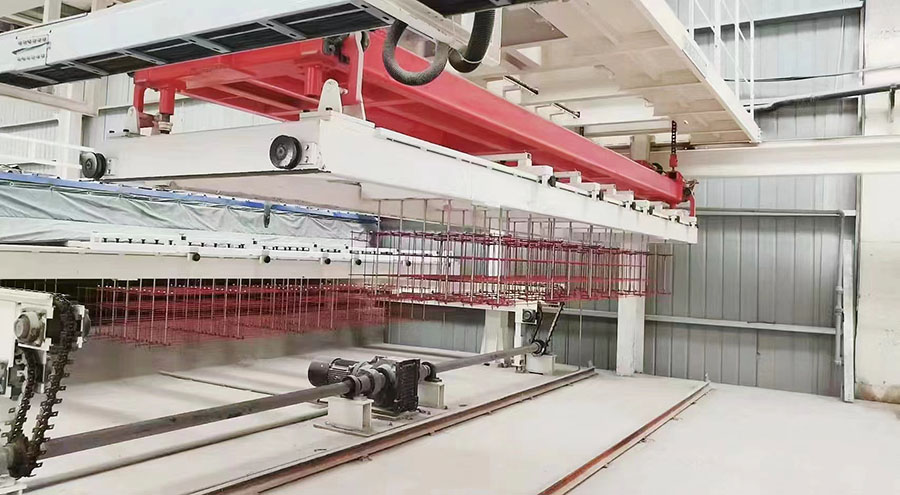
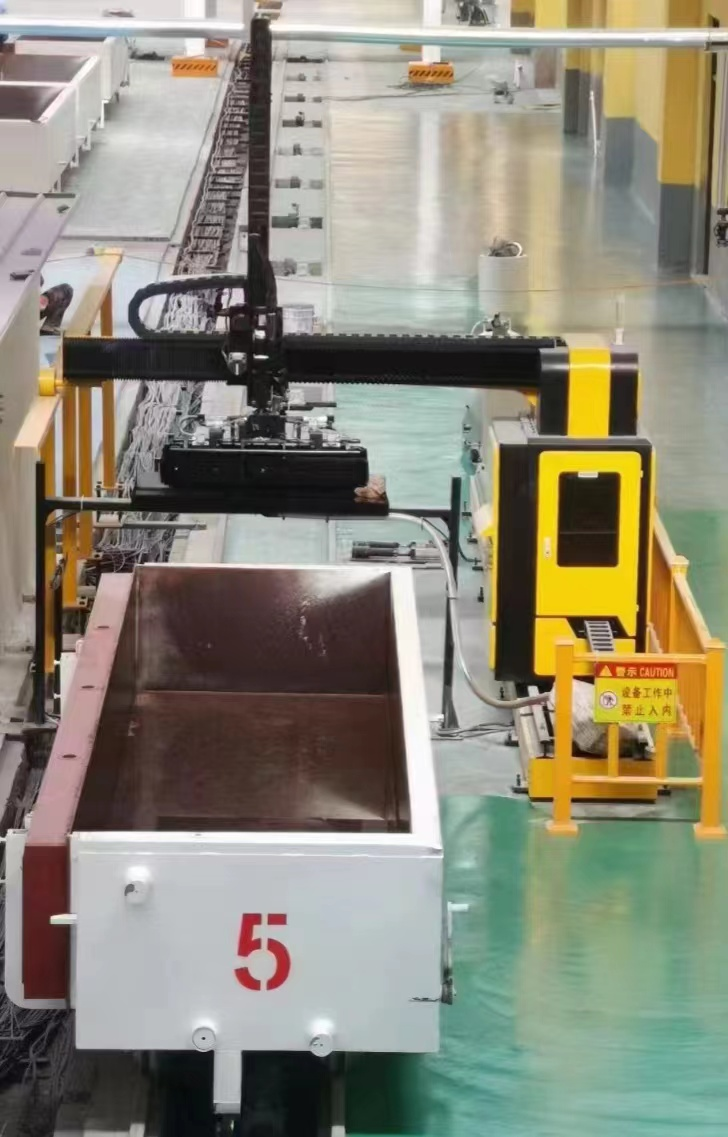
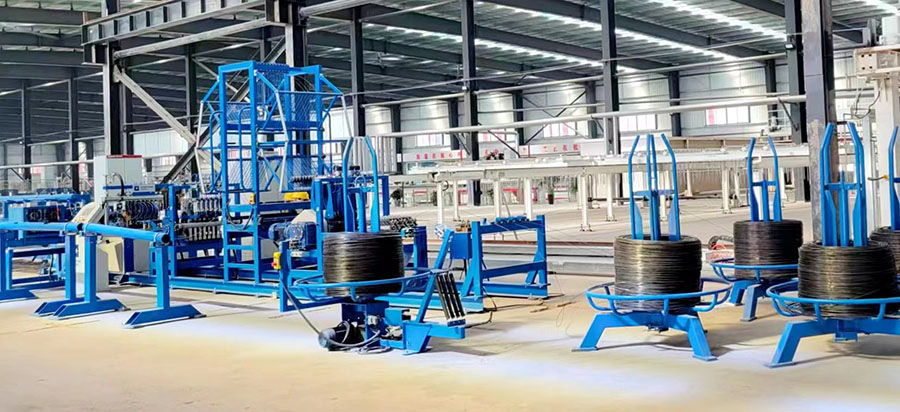
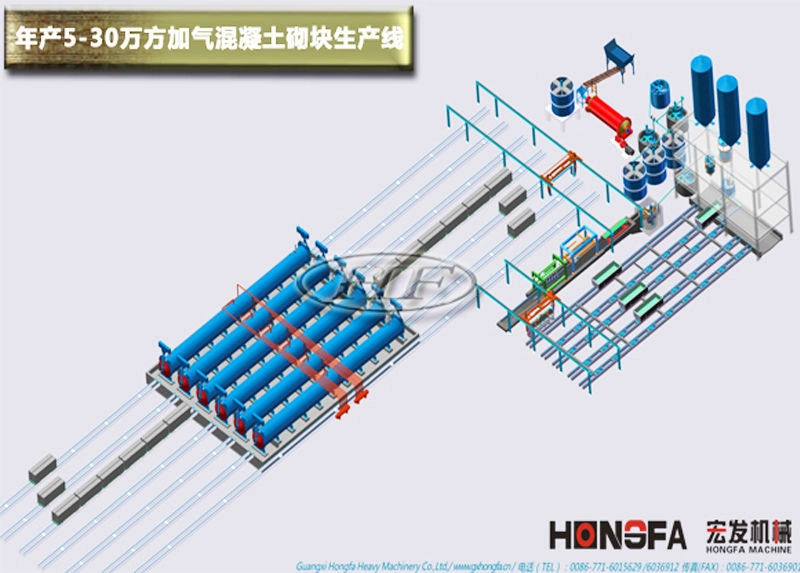
Tecnologia de Produção de Concreto Aerado 1. O concreto aerado pode ser produzido por diferentes processos de acordo com os tipos de matérias-primas, a qualidade e as características tecnológicas dos equipamentos. Geralmente, cinzas volantes ou areia siliciosa e escória são moídas em polpa com água, e cal em pó, quantidade adequada de cimento, gesso, agente espumante e estabilizador de espuma são misturados na estrutura do molde. Após a cura estática, a formação de espuma e a solidificação, blocos ou placas de diversas especificações são cortados e curados em autoclave; em seguida, produtos de concreto leve poroso são formados por cura a vapor em alta temperatura e alta pressão. 2. Breve descrição do processo de produção 1. Armazenamento e tratamento de matérias-primas (1) Cinzas volantes, gesso, resíduos É adotado o processo de mistura de cal e gesso para preparação de polpa. Na produção, areia e gesso são misturados em polpa de acordo com determinada proporção. Ao adicionar água à polpa, prepara-se preliminarmente uma polpa com concentração adequada por meio da adição quantitativa de água. A polpa com concentração adequada para a produção é bombeada para o tanque de armazenamento de polpa do edifício de dosagem pela bomba de polpa, para reserva. (2) Cal virgem A cal virgem em blocos é transportada para a fábrica por caminhão basculante e descarregada no galpão de armazenamento de matérias-primas de cal. A cal em blocos é triturada por um britador de mandíbulas de pêndulo composto e enviada ao silo de cal por um elevador de caçambas. Antes da moagem, a cal é alimentada em um transportador fechado pelo alimentador inferior para ser moída no moinho. O pó de cal fino é enviado da saída do moinho ao elevador de caçambas por meio do transportador helicoidal e, do elevador de caçambas, ao silo de pó de cal do edifício de dosagem, para reserva. (3) Cimento. É utilizado cimento a granel. O cimento a granel é transportado para a fábrica por caminhão de cimento a granel e bombeado diretamente para o silo de pó de cimento do edifício de dosagem, para reserva. (4) Pó de alumínio. O pó de alumínio em baldes é adquirido no exterior e armazenado no depósito de pó de alumínio na parte inferior do edifício de dosagem. Quando utilizado, é elevado por talha elétrica até o terceiro andar do edifício de dosagem e, em seguida, colocado no misturador de pó de alumínio para formar uma suspensão de 5%, para reserva. (5) Retalhos laterais e polpa residual O material de canto cortado por WEDM cai na canaleta inclinada inferior e é lavado com água para o tanque de polpa residual na parte inferior da máquina de corte. Após mistura contínua, quando a polpa residual atinge determinada concentração, é bombeada para o tanque de armazenamento de polpa residual da seção de dosagem pela bomba de polpa do tanque de polpa residual, para reserva. 2. Dosagem, mistura e vazamento A cal e o cimento são alimentados na balança eletrônica de medição de pó pelo alimentador de solenóide único na parte inferior do silo. Após a medição acumulada, o dispositivo de descarga da balança de medição descarrega no misturador de vazamento. A argamassa ou polpa residual é liberada pela válvula sob o respectivo tanque de polpa e colocada no tanque de mistura. Em seguida, a bomba de polpa bombeia o material para a balança eletrônica de medição de polpa no edifício de dosagem para medição acumulada. Quando o peso da polpa atende aos requisitos de dosagem, o sistema de controle automático fecha a válvula de descarga do tanque de armazenamento e interrompe a descarga. A polpa medida é colocada no misturador de vazamento conforme as instruções. O pó de alumínio é medido pela balança de medição de pó de alumínio e, em seguida, adicionado ao misturador de pó de alumínio. A suspensão misturada é colocada diretamente no misturador de vazamento. A temperatura da polpa deve atender aos requisitos tecnológicos antes do vazamento. Se a temperatura não for suficiente, não poderá ser aquecida com vapor. Durante o vazamento, o molde é transportado para a posição inferior do misturador de vazamento por balsa, e o misturador de vazamento realiza o despejo. 3. Corte e organização Quando a resistência de corte é atingida após a cura inicial, o suporte de inversão na treliça de inversão da linha de corte (10 t) é elevado e invertido para o suporte fixo da máquina de corte, e o corpo bruto é invertido por desmoldagem. O dispositivo de corte se desloca para realizar o corte vertical e transversal, concluindo o corte. O corpo verde cortado e a placa lateral são elevados pelo equipamento de elevação de produtos semiacabados no carro (5 t), localizado em frente à autoclave, para o carro de vaporização em frente à autoclave. Cada carro é empilhado com dois moldes. O carro de vaporização empilhado é puxado por uma talha de movimento lento sobre o trilho em frente à autoclave para organização. Sete carros de vaporização são dispostos em cada trilho em frente à autoclave. 4. Cura em autoclave e produtos acabados O corpo verde organizado é puxado para a autoclave por uma talha de movimento lento para cura em autoclave. O tempo de cura em autoclave é de cerca de 7,5 horas, a pressão do vapor é de 1,3 MPa e a temperatura é de cerca de 190 C. Após a cura em autoclave, os produtos são retirados da autoclave por uma talha de movimento lento e, em seguida, elevados do suporte da autoclave para o caminhão, para entrega direta ou armazenamento no pátio. 5. Retorno da placa lateral (inferior) e lubrificação do conjunto de moldes Após o produto acabado ser elevado, a placa lateral (inferior) do carrinho de vaporização e o carrinho são elevados para a linha de retorno do carrinho por meio do elevador de produtos acabados. O carrinho retorna ao lado da máquina de corte pela linha de retorno. A placa lateral (inferior) é elevada pela talha. Ao mesmo tempo, o molde e a placa lateral (inferior) são elevados e recolocados no trilho de retorno do molde para limpeza e pintura, e então é realizado o vazamento cíclico.
Página anterior: Tijolo aerado
Próxima página: Máquina de fabricação de tijolos de argila HFC4-10
Consulta
Produtos em destaque

Linha de produção de blocos de concreto aerado

Linha de produção de painéis de concreto celular

Sala de cura estática

Autoclave

Misturador de Vazamento AAC

Transportador de Inserção de Vergalhões

Caixa de molde para painéis

Equipamento para Painéis AAC - Endireitamento de Vergalhões
")
Linha de Produção de Blocos de Concreto Aerado Autoclavado (AAC)

Tijolo aerado