Com que frequência os moldes de AAC devem ser inspecionados e substituídos?
Os problemas com moldes de AAC raramente começam com uma falha completa. Com mais frequência, um operador percebe que os blocos ficam ligeiramente fora de esquadro após o corte, o bolo verde se desprende de maneira irregular, resíduos de pasta se acumulam ao redor de uma junta ou um painel lateral exige mais esforço para fechar do que antes. Se não forem resolvidas, essas pequenas mudanças podem afetar a geometria do bolo, a precisão do corte, a qualidade da superfície, o fluxo de trabalho de cura a vapor e as paradas não planejadas.
Os moldes de AAC devem ser verificados visualmente durante cada turno de produção, inspecionados mais detalhadamente pelo menos semanalmente e medidos ou avaliados quanto à sua condição nos intervalos de manutenção planejados. Eles não devem ser substituídos simplesmente por atingirem uma idade fixa, mas quando deformações, trincas, perda por corrosão, superfícies de vedação danificadas, pontos de travamento desgastados ou problemas repetidos de qualidade não puderem mais ser corrigidos com segurança e economia. O intervalo exato depende do projeto do molde, do volume de produção, do método de manuseio, da formulação da pasta, da prática de limpeza e da severidade do ciclo térmico.
Use vários intervalos de inspeção em vez de uma única data de substituição
Um molde utilizado em uma linha de concreto aerado autoclavado é exposto à pasta úmida, materiais alcalinos, aquecimento e resfriamento repetidos, vibração, cargas de elevação, forças de desmoldagem e operações de limpeza. Uma regra baseada apenas no calendário pode deixar de identificar um defeito que se desenvolve rapidamente, enquanto substituir moldes estritamente pela idade pode descartar componentes que permanecem estruturalmente íntegros.
Uma abordagem mais confiável separa as observações de rotina das inspeções técnicas planejadas. A equipe de produção pode identificar mudanças operacionais imediatas, enquanto o pessoal de manutenção verifica o alinhamento, a condição estrutural e as tendências de desgaste antes que essas mudanças afetem a linha.
Os intervalos planejados devem ser reduzidos quando a produção for intensiva, os moldes forem limpos de forma agressiva ou a fábrica apresentar problemas recorrentes de vazamento, aderência ou deformação do bolo. Por outro lado, um molde de reserva pouco utilizado ainda precisa ser inspecionado antes de voltar à operação, pois corrosão, ferragens travadas ou vedações deterioradas podem se desenvolver durante o armazenamento.
O que os operadores devem observar durante a produção normal
A inspeção mais rápida não é uma medição formal. É a observação prática feita quando um molde é preparado, preenchido, aberto, limpo e retornado ao ciclo. Essas verificações demandam pouco tempo quando são incorporadas ao manuseio normal.
- Procure por vazamento de pasta nas juntas, cantos, interfaces inferiores ou ao redor dos pontos de fechamento durante o enchimento e a pré-cura.
- Verifique se os painéis laterais fecham uniformemente e se os travamentos engatam sem força excessiva, alavancagem improvisada ou ajustes repetidos.
- Observe se há resíduos endurecidos de AAC nas superfícies de vedação, dobradiças e na borda inferior do molde.
- Verifique se o bolo verde se separa de forma consistente durante a desmoldagem ou se começa a arrastar, rasgar ou permanecer preso a uma superfície.
- Certifique-se de que olhais de elevação, munhões, suportes e pontos de fixação não apresentem trincas, alongamento, folga ou deformação recente.
- Observe alterações no bolo acabado antes do corte, especialmente laterais arqueadas, altura irregular, defeitos nos cantos ou uma forma persistentemente fora de esquadro.
Um bolo imperfeito não prova automaticamente que o molde está defeituoso. A consistência da mistura, o nível de enchimento, o comportamento de expansão, as condições de pré-cura, a aplicação do agente desmoldante e o manuseio também podem causar defeitos. No entanto, quando o mesmo problema acompanha um molde por vários ciclos, esse molde deve ser isolado para inspeção, em vez de ser ajustado repetidamente no piso de produção.
Sinais de que um molde precisa de reparo, recondicionamento ou substituição
A questão nem sempre é se o molde é “bom” ou “ruim”. Algumas condições podem ser reparadas por meio de limpeza, substituição de vedações, ajuste de dobradiças, soldagem localizada, restauração de superfície ou correção da estrutura. Outras indicam que o uso contínuo cria um risco de qualidade ou segurança.
Condições geralmente reparáveis
Vedações substituíveis que ficaram achatadas, endurecidas, rasgadas ou perderam elasticidade são um item normal de manutenção. Resíduos superficiais, corrosão leve, revestimento desmoldante desgastado, fixadores frouxos e desgaste menor das dobradiças também podem ser tratados se a estrutura subjacente permanecer estável. Um painel lateral que não se assenta corretamente pode ser causado por detritos na junta, um pino desgastado ou um travamento mal ajustado, e não por uma deformação permanente.
Danos menores em soldas não devem ser ignorados simplesmente porque o molde ainda opera. Uma avaliação de reparo qualificada deve determinar se a trinca é superficial ou está relacionada a uma área de suporte de carga. Após o reparo, o molde deve ser verificado quanto ao alinhamento e à condição segura de elevação, e não apenas devolvido à produção porque a trinca visível foi coberta.
Condições que frequentemente justificam a retirada de serviço
A substituição torna-se a escolha prática quando um molde não mantém mais sua geometria prevista ou quando os reparos seriam frequentes, incertos ou provavelmente afetariam sua rigidez. Sinais importantes de alerta incluem:
- Empenamento permanente da base, estrutura ou painéis laterais que impede um fechamento repetível.
- Trincas em elementos estruturais, pontos de elevação, soldas principais ou cantos que suportam carga.
- Vazamento repetido de pasta após a manutenção das vedações, superfícies de assentamento e mecanismos de travamento.
- Corrosão excessiva que reduz a espessura da seção ou danifica superfícies de contato críticas.
- Furos alongados, pontos de dobradiça muito desgastados ou pontos de travamento que não conseguem manter o molde fechado de forma consistente.
- Erros dimensionais persistentes no bolo verde atribuídos ao mesmo molde.
- Reparos que exigem aquecimento, endireitamento, soldagem ou reusinagem repetidos sem restaurar um desempenho estável.
Um molde com recursos de elevação danificados merece atenção imediata. Mesmo que o molde produza bolos aceitáveis, o equipamento de elevação transfere cargas significativas por esses pontos. Qualquer defeito suspeito em olhais, ganchos, munhões ou em suas áreas de solda deve ser avaliado antes que o molde seja movimentado novamente.
Meça a geometria quando os sintomas de qualidade apontarem para o molde
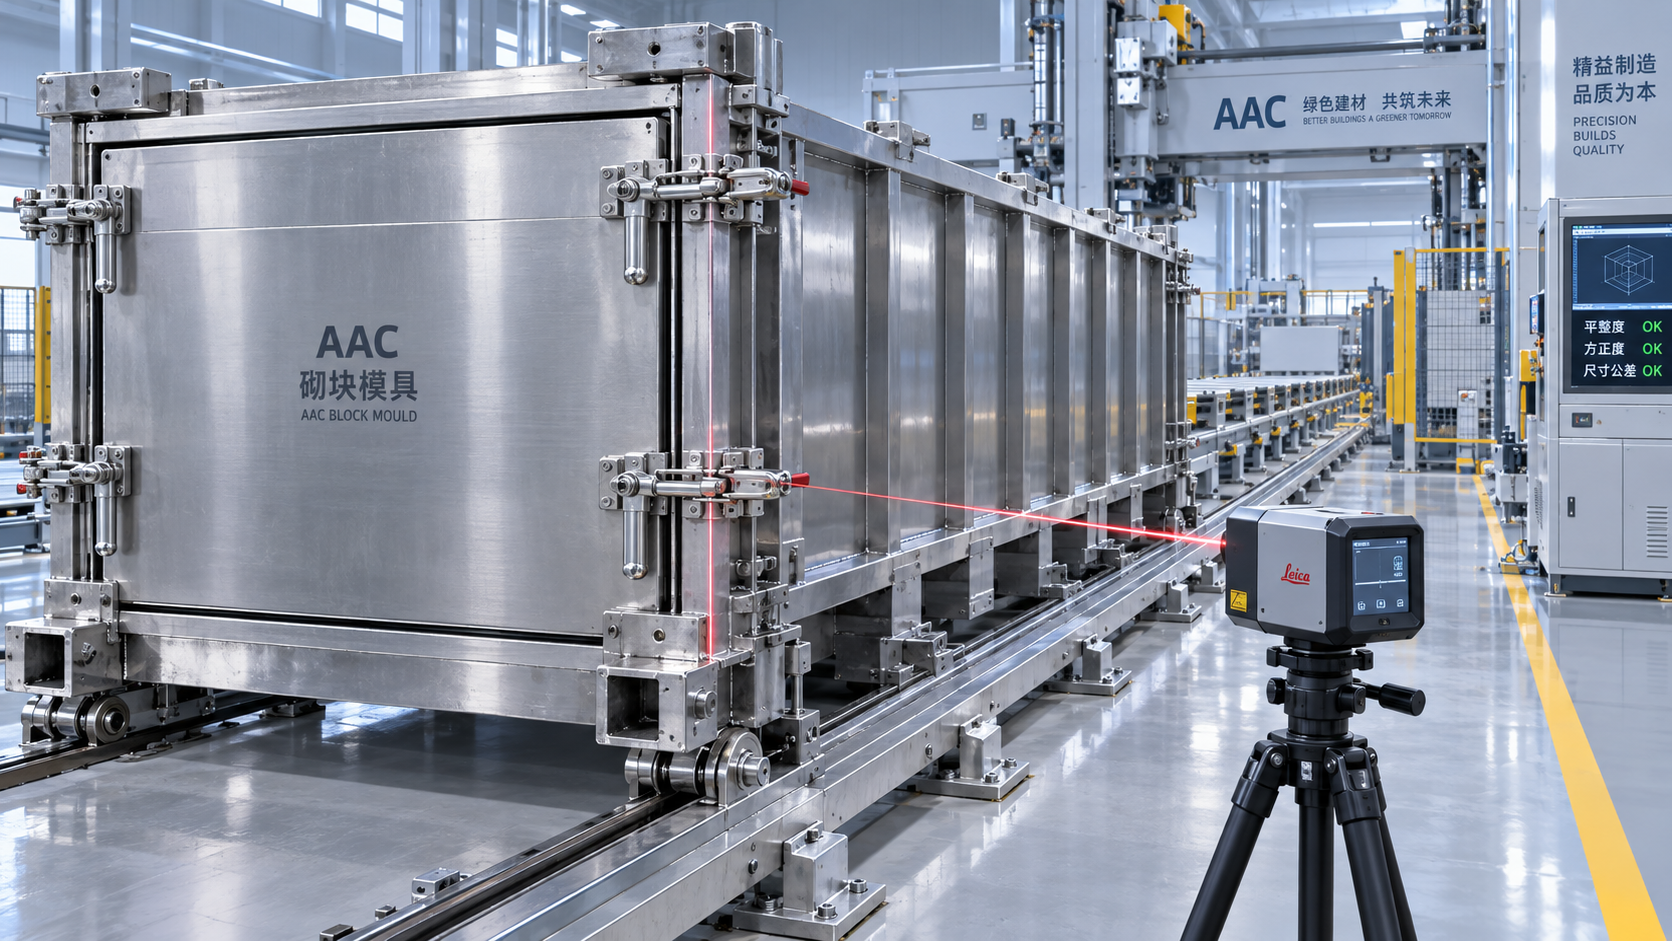
A inspeção visual pode revelar danos importantes, mas não pode confirmar se o molde permanece dentro dos limites dimensionais necessários para um corte preciso. Quando surgirem variações no tamanho dos blocos, falta de esquadro, altura irregular do bolo ou danos recorrentes nas laterais, a manutenção deve medir o molde de acordo com seus desenhos de projeto ou tolerâncias aprovadas.
A inspeção deve geralmente comparar os comprimentos dos lados opostos, as dimensões diagonais, a retidão dos painéis, a planicidade da base, o esquadro dos cantos e a relação entre os painéis laterais e a base. O fechamento deve ser verificado com o molde limpo e com seus travamentos normais engatados. Medições realizadas sobre resíduos endurecidos ou com os painéis apenas parcialmente assentados podem levar a um diagnóstico incorreto.
Documentar os resultados por identificação do molde é mais útil do que manter uma anotação vaga de que “os moldes foram verificados”. Um registro simples pode mostrar se um molde está se desviando ao longo do tempo, se um reparo restaurou a estabilidade e se um defeito recorrente do produto está realmente vinculado a uma ferramenta específica. Também ajuda a separar o desgaste normal das vedações da deterioração estrutural.
Por que o vazamento nunca deve ser tratado apenas como uma questão de limpeza
O vazamento de pasta ao redor de uma junta do molde gera mais do que trabalho de limpeza. Pode reduzir o perfil previsto do bolo, acumular material endurecido em superfícies críticas, interferir no fechamento e forçar gradualmente os operadores a compensar com aperto adicional ou ajustes improvisados. Essas respostas podem ocultar o problema original e, ao mesmo tempo, impor mais tensão aos travamentos e dobradiças.
Comece identificando o caminho exato do vazamento. Verifique se há resíduos nas superfícies de contato, vedações danificadas ou incorretamente assentadas, contato irregular dos painéis, bordas dobradas, fixadores frouxos e força de travamento insuficiente. Um vazamento concentrado próximo a um canto pode sugerir um problema local de assentamento. Vazamento ao longo de uma seção longa pode indicar uma vedação desgastada, um painel deformado ou um problema na interface da base.
Não compense um molde com vazamento aplicando agente desmoldante em excesso ou apertando os mecanismos além de sua operação prevista. O excesso de agente desmoldante pode afetar as condições da superfície, enquanto força de aperto excessiva pode acelerar o desgaste ou danificar a estrutura do molde. A correção deve restaurar o contato e o alinhamento adequados.
Os métodos de limpeza influenciam a frequência de inspeção
Os resíduos de AAC tornam-se mais difíceis de remover à medida que curam. A limpeza tardia pode levar à raspagem, impactos ou remoção mecânica forçada que danifica as superfícies de vedação e as bordas finas. Com o tempo, até pequenos entalhes na superfície de fechamento podem criar caminhos de vazamento.
A limpeza deve remover os resíduos antes que interfiram no fechamento do molde, mas as ferramentas e os métodos precisam ser adequados à superfície. Evite martelamento descontrolado, sulcos profundos e técnicas abrasivas que alterem superfícies de contato críticas. Após a limpeza, inspecione as áreas que estavam cobertas por acúmulos; corrosão e trincas frequentemente permanecem ocultas até que os resíduos sejam removidos.
O agente desmoldante deve ser aplicado uniformemente e apenas onde especificado pelo processo. Quantidade insuficiente pode contribuir para a aderência, mas material em excesso pode atrair poeira e resíduos de pasta, ocultar defeitos e complicar a limpeza posterior. Quando a desmoldagem se tornar inconsistente, inspecione tanto a prática de aplicação do desmoldante quanto a superfície do molde antes de concluir que o molde deve ser substituído.
Baseie as decisões de substituição na condição e no risco de parada
Um plano de substituição deve considerar mais do que o custo de compra de um molde novo. Um molde que requer ajustes repetidos pode consumir mão de obra, interromper o tempo de ciclo, aumentar o risco de rejeição e criar incerteza no planejamento da produção. Por outro lado, substituir um molde com um pequeno defeito reparável pode não ser justificável se o alinhamento, a integridade estrutural e o desempenho de vedação puderem ser restaurados.
É útil classificar os moldes em três condições internas: adequado para operação normal, adequado para operação após reparo programado e retirado de serviço aguardando avaliação técnica. Isso evita que um molde limítrofe continue circulando indefinidamente porque ninguém tomou uma decisão clara sobre sua destinação.
Mantenha disponíveis vedações, pinos, fixadores sobressalentes e outros componentes de desgaste normal para o projeto específico do molde. Para componentes estruturais principais, use peças compatíveis e métodos de reparo que preservem a geometria original do molde. Quando um reparo alterar um elemento estrutural ou uma área de elevação, confirme o trabalho em relação à documentação do equipamento e aos procedimentos de segurança aplicáveis no local.
Perguntas frequentes
Os moldes de AAC podem ser inspecionados apenas durante a manutenção anual?
Não. As inspeções anuais ou durante grandes paradas são úteis para medições detalhadas e trabalhos estruturais, mas são muito pouco frequentes para problemas como danos às vedações, acúmulo de resíduos, ferragens frouxas, vazamentos e trincas em desenvolvimento. A observação em nível de turno e as verificações semanais de rotina são necessárias para detectar problemas operacionais precocemente.
Como sabemos se dimensões ruins dos blocos vêm do molde ou do sistema de corte?
Compare o bolo verde antes de chegar ao corte com o produto final cortado. Se o bolo já estiver arqueado, irregular ou fora de esquadro, inspecione o molde, o processo de enchimento e as condições de pré-cura. Se o bolo for consistente, mas as dimensões finais variarem, examine a condição dos fios, o alinhamento do corte, as configurações da máquina e o posicionamento do bolo.
Um molde deve ser substituído após qualquer reparo de solda?
Não necessariamente. A decisão depende do local do reparo, da extensão do dano, da carga suportada por essa área e da possibilidade de verificar a geometria posteriormente. Um pequeno reparo não estrutural é diferente de uma trinca em um ponto de elevação, canto da estrutura ou junta muito carregada. Reparos estruturais devem ser avaliados antes que o molde retorne ao serviço.
Seguinte:Não há mais conteúdo
Recomendar
 11/10/2026
Com que frequência os moldes de AAC devem ser inspecionados e substituídos?
Com que frequência os moldes de AAC devem ser inspecionados e substituídos? Descubra cronogramas práticos de inspeção, sinais de alerta e dicas de manutenção para reduzir defeitos e paradas.
- 10/10/2026
Quais normas de segurança se aplicam aos sistemas de autoclave para AAC na Europa?
Quais normas de segurança se aplicam aos sistemas de autoclave para AAC na Europa? Conheça a PED, as normas EN, a segurança de máquinas, a marcação CE, as inspeções e os requisitos essenciais de conformidade dos fornecedores.
 11/10/2026
O que avaliar antes de selecionar um sistema de mistura e vazamento de AAC
Guia de seleção de sistemas de mistura e vazamento de AAC: avalie a precisão da dosagem, a consistência da polpa, a automação e a confiabilidade para uma produção estável de AAC.