¿Con qué frecuencia deben inspeccionarse y sustituirse los moldes para AAC?
Los problemas de los moldes de HCA rara vez comienzan con una falla total. Con mayor frecuencia, un operador observa que los bloques quedan ligeramente fuera de escuadra después del corte, que la torta verde se desmolda de forma desigual, que se acumulan residuos de lechada alrededor de una junta o que un panel lateral requiere más esfuerzo para cerrarse que antes. Si no se resuelven, estos pequeños cambios pueden afectar la geometría de la torta, la precisión del corte, la calidad de la superficie, el flujo de trabajo del curado al vapor y los tiempos de inactividad no planificados.
Los moldes de HCA deben revisarse visualmente durante cada turno de producción, inspeccionarse con mayor detalle al menos una vez por semana y medirse o evaluarse su estado en los intervalos de mantenimiento planificados. No deben sustituirse simplemente porque alcancen una antigüedad fija, sino cuando la deformación, las grietas, la pérdida por corrosión, las superficies de sellado dañadas, los puntos de bloqueo desgastados o los problemas de calidad repetidos ya no puedan corregirse de forma segura y económica. El intervalo exacto depende del diseño del molde, el volumen de producción, el método de manipulación, la formulación de la lechada, las prácticas de limpieza y la severidad del ciclo térmico.
Utilice varios intervalos de inspección en lugar de una única fecha de sustitución
Un molde utilizado en una línea de hormigón celular curado en autoclave está expuesto a lechada húmeda, materiales alcalinos, calentamiento y enfriamiento repetidos, vibraciones, cargas de elevación, fuerzas de desmoldeo y operaciones de limpieza. Una regla basada únicamente en el calendario puede pasar por alto un defecto que se desarrolla rápidamente, mientras que sustituir los moldes estrictamente por antigüedad puede desechar componentes que siguen siendo estructuralmente sólidos.
Un enfoque más fiable separa las observaciones rutinarias de las inspecciones técnicas planificadas. El equipo de producción puede identificar cambios operativos inmediatos, mientras que el personal de mantenimiento verifica la alineación, el estado estructural y las tendencias de desgaste antes de que esos cambios afecten a la línea.
Los intervalos planificados deben acortarse cuando la producción es intensiva, los moldes se limpian de forma agresiva o la planta presenta problemas recurrentes de fugas, adherencia o deformación de la torta. Por el contrario, un molde de reserva poco utilizado también necesita inspección antes de volver a operar, ya que durante el almacenamiento pueden aparecer corrosión, herrajes agarrotados o sellos deteriorados.
Qué deben observar los operadores durante la producción normal
La inspección más rápida no es una medición formal. Es la observación práctica realizada cuando se prepara, llena, abre, limpia y devuelve un molde al ciclo. Estas comprobaciones requieren poco tiempo cuando se integran en la manipulación normal.
- Busque filtraciones de lechada en juntas, esquinas, interfaces inferiores o alrededor de los puntos de cierre durante el llenado y el precurado.
- Compruebe si los paneles laterales cierran uniformemente y si los cierres se acoplan sin fuerza excesiva, palanca improvisada o ajustes repetidos.
- Observe si hay residuos endurecidos de HCA a lo largo de las caras de sellado, las bisagras y el borde inferior del molde.
- Observe si la torta verde se separa de forma uniforme durante el desmoldeo o si empieza a arrastrarse, desgarrarse o permanecer adherida a una superficie.
- Compruebe que las orejetas de elevación, muñones, soportes y puntos de fijación no presenten grietas, alargamiento, holgura ni deformación reciente.
- Observe los cambios en la torta terminada antes del corte, especialmente los lados combados, la altura desigual, los defectos en las esquinas o una forma persistentemente fuera de escuadra.
Una torta imperfecta no demuestra automáticamente que el molde sea defectuoso. La consistencia de la mezcla, el nivel de llenado, el comportamiento de expansión, las condiciones de precurado, la aplicación del agente desmoldante y la manipulación también pueden causar defectos. Sin embargo, cuando el mismo problema acompaña a un molde durante varios ciclos, ese molde debe aislarse para su inspección en lugar de ajustarse repetidamente en el área de producción.
Señales de que un molde necesita reparación, reacondicionamiento o sustitución
La cuestión no siempre es si el molde es “bueno” o “malo”. Algunas condiciones pueden repararse mediante limpieza, sustitución de sellos, ajuste de bisagras, soldadura local, restauración de superficies o corrección del bastidor. Otras indican que el uso continuado crea un riesgo para la calidad o la seguridad.
Condiciones generalmente reparables
Los sellos sustituibles que se han aplanado, endurecido, rasgado o perdido elasticidad son un elemento normal de mantenimiento. Los residuos superficiales, la corrosión ligera, el recubrimiento desmoldante desgastado, los sujetadores flojos y el desgaste menor de las bisagras también pueden corregirse si la estructura subyacente permanece estable. Un panel lateral que no asienta correctamente puede deberse a residuos en la junta, un pasador desgastado o un cierre mal ajustado, en lugar de una deformación permanente.
Los daños menores en las soldaduras no deben ignorarse simplemente porque el molde siga funcionando. Una evaluación de reparación cualificada debe determinar si la grieta es superficial o está relacionada con una zona portante. Después de la reparación, debe comprobarse la alineación y la condición segura de elevación del molde, no simplemente devolverlo a producción porque la grieta visible se haya cubierto.
Condiciones que a menudo justifican retirarlo de servicio
La sustitución se convierte en la opción práctica cuando un molde ya no mantiene su geometría prevista o cuando las reparaciones serían frecuentes, inciertas o probablemente afectarían a su rigidez. Las señales de advertencia importantes incluyen:
- Deformación permanente de la base, el bastidor o los paneles laterales que impide un cierre repetible.
- Grietas en elementos estructurales, puntos de elevación, soldaduras principales o esquinas portantes.
- Fugas repetidas de lechada después de haber reparado los sellos, las caras de asiento y los mecanismos de bloqueo.
- Corrosión excesiva que reduce el espesor de la sección o daña las superficies de contacto críticas.
- Orificios alargados, ubicaciones de bisagras muy desgastadas o puntos de bloqueo que no pueden mantener el molde cerrado de forma uniforme.
- Errores dimensionales persistentes en la torta verde que se atribuyen al mismo molde.
- Reparaciones que requieren calentamiento, enderezado, soldadura o mecanizado repetidos sin restablecer un rendimiento estable.
Un molde con elementos de elevación dañados requiere atención inmediata. Incluso si el molde produce tortas aceptables, el equipo de elevación transmite cargas significativas a través de estos puntos. Cualquier defecto sospechoso en orejetas, ganchos, muñones o sus zonas de soldadura debe evaluarse antes de mover nuevamente el molde.
Mida la geometría cuando los síntomas de calidad señalen al molde
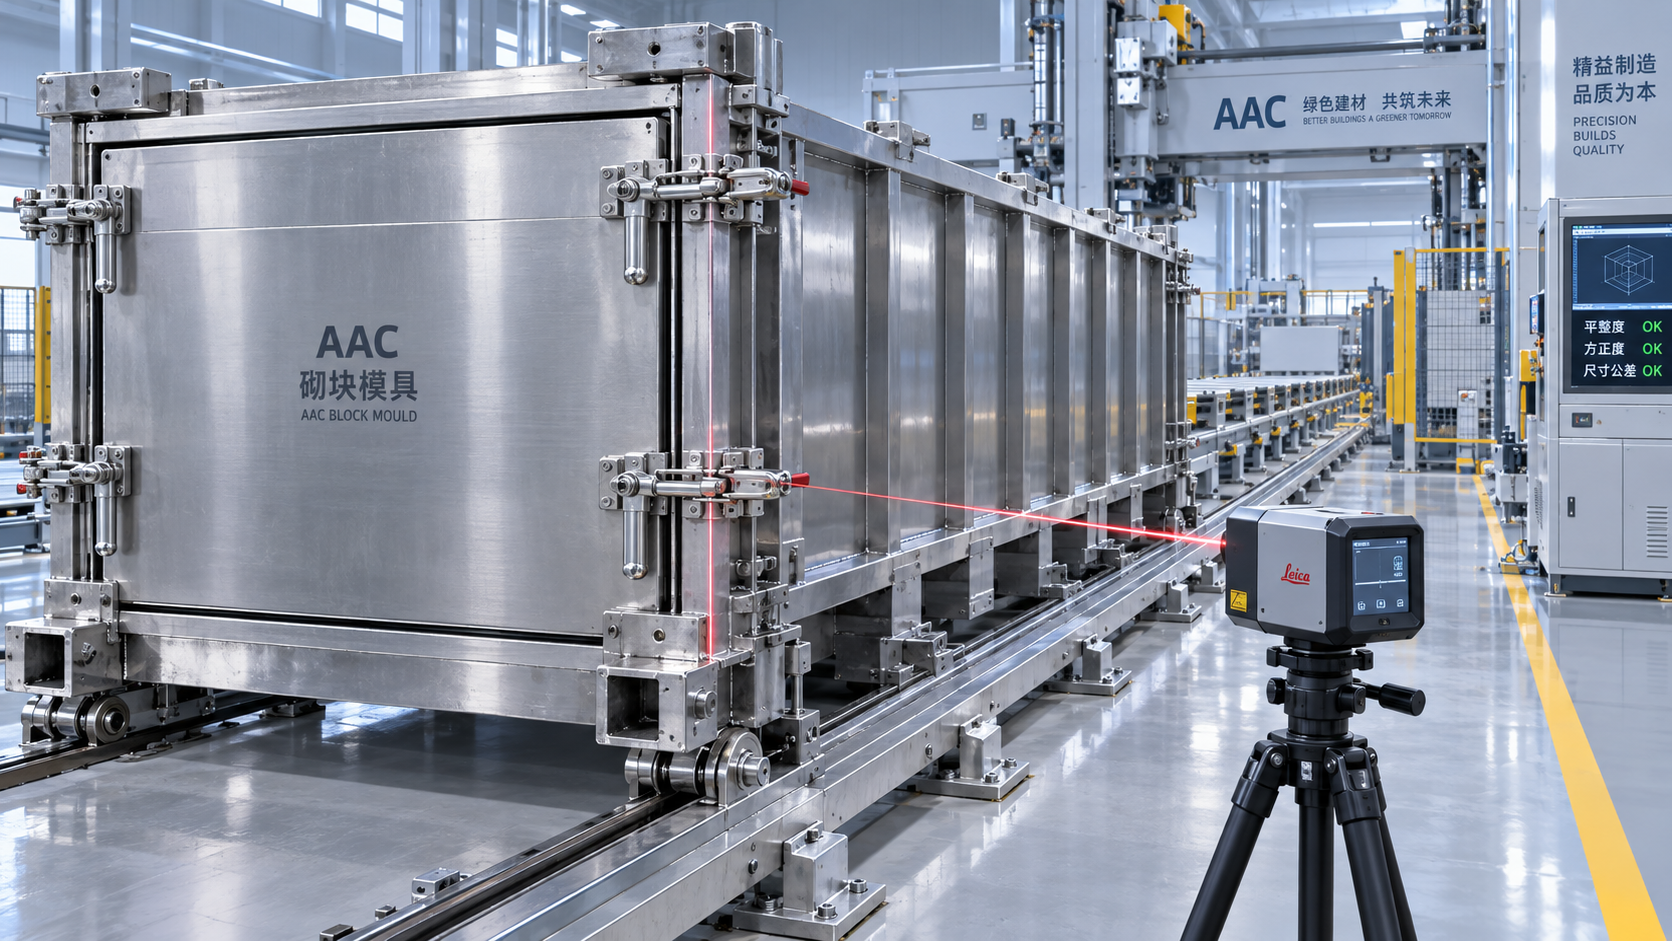
La inspección visual puede revelar daños importantes, pero no puede confirmar si el molde se mantiene dentro de los límites dimensionales necesarios para un corte preciso. Cuando aparecen variaciones en el tamaño de los bloques, falta de escuadra, altura desigual de la torta o daños laterales recurrentes, el personal de mantenimiento debe medir el molde de acuerdo con sus planos de diseño o tolerancias aprobadas.
La inspección debe comparar generalmente las longitudes de los lados opuestos, las dimensiones diagonales, la rectitud de los paneles, la planitud de la base, la escuadra de las esquinas y la relación entre los paneles laterales y la base. El cierre debe comprobarse con el molde limpio y con sus cierres normales accionados. Las mediciones tomadas sobre residuos endurecidos o con los paneles solo parcialmente asentados pueden conducir a un diagnóstico erróneo.
Documentar los resultados por identificación del molde es más útil que mantener una nota imprecisa de que “se revisaron los moldes”. Un registro sencillo puede mostrar si un molde se desvía con el tiempo, si una reparación restableció la estabilidad y si un defecto recurrente del producto está realmente vinculado a una herramienta concreta. También ayuda a diferenciar el desgaste normal de los sellos del deterioro estructural.
Por qué las fugas nunca deben tratarse solo como un problema de limpieza
Las fugas de lechada alrededor de una junta del molde generan más que trabajo de limpieza. Pueden reducir el perfil previsto de la torta, acumular material endurecido en superficies críticas, interferir con el cierre y obligar gradualmente a los operadores a compensar con abrazaderas adicionales o ajustes improvisados. Estas respuestas pueden ocultar el problema original mientras someten a más tensión los cierres y las bisagras.
Comience por identificar la trayectoria exacta de la fuga. Compruebe si hay residuos en las caras de acoplamiento, sellos dañados o incorrectamente asentados, contacto desigual entre paneles, bordes doblados, sujetadores flojos y fuerza de bloqueo insuficiente. Una fuga concentrada cerca de una esquina puede sugerir un problema local de asiento. Una fuga a lo largo de una sección extensa puede indicar un sello desgastado, un panel deformado o un problema con la interfaz de la base.
No compense un molde con fugas aplicando en exceso agente desmoldante ni apretando en exceso los mecanismos más allá de su funcionamiento previsto. El exceso de agente desmoldante puede afectar las condiciones de la superficie, mientras que una fuerza de apriete excesiva puede acelerar el desgaste o dañar el bastidor del molde. La corrección debe restablecer el contacto y la alineación adecuados.
Los métodos de limpieza influyen en la frecuencia de inspección
Los residuos de HCA se vuelven más difíciles de eliminar a medida que curan. La limpieza tardía puede llevar al raspado, golpeo o retiro mecánico forzado que daña las caras de sellado y los bordes delgados. Con el tiempo, incluso pequeñas muescas en la superficie de cierre pueden crear trayectorias de fuga.
La limpieza debe eliminar los residuos antes de que interfieran con el cierre del molde, pero las herramientas y los métodos deben adaptarse a la superficie. Evite el martilleo incontrolado, las hendiduras profundas y las técnicas abrasivas que alteren las caras de contacto críticas. Después de la limpieza, inspeccione las zonas que estaban cubiertas por acumulaciones; la corrosión y las grietas suelen permanecer ocultas hasta que se elimina el residuo.
El agente desmoldante debe aplicarse de manera uniforme y solo donde lo especifique el proceso. Una cantidad insuficiente puede contribuir a la adherencia, pero un exceso de material puede atraer polvo y residuos de lechada, ocultar defectos y complicar la limpieza posterior. Cuando el desmoldeo se vuelve irregular, inspeccione tanto la práctica de aplicación del desmoldante como la superficie del molde antes de concluir que el molde debe sustituirse.
Base las decisiones de sustitución en el estado y el riesgo de inactividad
Un plan de sustitución debe considerar más que el coste de compra de un molde nuevo. Un molde que requiere ajustes repetidos puede consumir mano de obra, interrumpir los tiempos de ciclo, aumentar el riesgo de rechazos y generar incertidumbre en la planificación de la producción. Por otro lado, sustituir un molde con un defecto menor reparable puede no estar justificado si se pueden restablecer la alineación, la integridad estructural y el rendimiento de sellado.
Es útil clasificar los moldes en tres condiciones internas: apto para el funcionamiento normal, apto para el funcionamiento después de una reparación programada y retirado de servicio a la espera de una evaluación técnica. Esto evita que un molde en condición límite circule indefinidamente porque nadie ha tomado una decisión clara sobre su disposición.
Mantenga disponibles sellos, pasadores, sujetadores y otros componentes de desgaste normal de repuesto para el diseño específico del molde. Para los componentes estructurales principales, utilice piezas y métodos de reparación compatibles que preserven la geometría original del molde. Cuando una reparación modifique un elemento estructural o una zona de elevación, confirme el trabajo con la documentación del equipo y los procedimientos de seguridad aplicables en el sitio.
Preguntas frecuentes
¿Pueden inspeccionarse los moldes de HCA solo durante el mantenimiento anual?
No. Las inspecciones anuales o durante paradas mayores son útiles para mediciones detalladas y trabajos estructurales, pero son demasiado poco frecuentes para problemas como daños en los sellos, acumulación de residuos, herrajes flojos, fugas y grietas en desarrollo. Se necesitan observaciones a nivel de turno y comprobaciones semanales rutinarias para detectar los problemas operativos a tiempo.
¿Cómo sabemos si las malas dimensiones de los bloques proceden del molde o del sistema de corte?
Compare la torta verde antes de que llegue al corte con el producto final cortado. Si la torta ya está combada, irregular o fuera de escuadra, inspeccione el molde, el proceso de llenado y las condiciones de precurado. Si la torta es uniforme pero las dimensiones finales varían, examine el estado de los alambres, la alineación del corte, los ajustes de la máquina y la posición de la torta.
¿Debe sustituirse un molde después de cualquier reparación de soldadura?
No necesariamente. La decisión depende de la ubicación de la reparación, la magnitud del daño, la carga soportada por esa zona y si la geometría puede verificarse posteriormente. Una reparación menor no estructural es diferente de una grieta en un punto de elevación, una esquina del bastidor o una junta muy cargada. Las reparaciones estructurales deben evaluarse antes de que el molde vuelva a servicio.
Siguiente:No hay más contenido
Recomendar
 11-10-2026
¿Con qué frecuencia deben inspeccionarse y sustituirse los moldes para AAC?
¿Con qué frecuencia deben inspeccionarse y sustituirse los moldes para AAC? Descubra programas prácticos de inspección, señales de advertencia y consejos de mantenimiento para reducir defectos y tiempos de inactividad.
- 10-10-2026
¿Qué normas de seguridad se aplican a los sistemas de autoclave para HCA en Europa?
¿Qué normas de seguridad se aplican a los sistemas de autoclave para HCA en Europa? Explore la DEP, las normas EN, la seguridad de la maquinaria, el marcado CE, las inspecciones y los aspectos esenciales del cumplimiento por parte de los proveedores.
 11-10-2026
Qué evaluar antes de seleccionar un sistema de mezcla y vertido de AAC
Guía de selección de sistemas de mezcla y vertido de AAC: evalúe la precisión de dosificación, la consistencia de la lechada, la automatización y la fiabilidad para una producción estable de AAC.