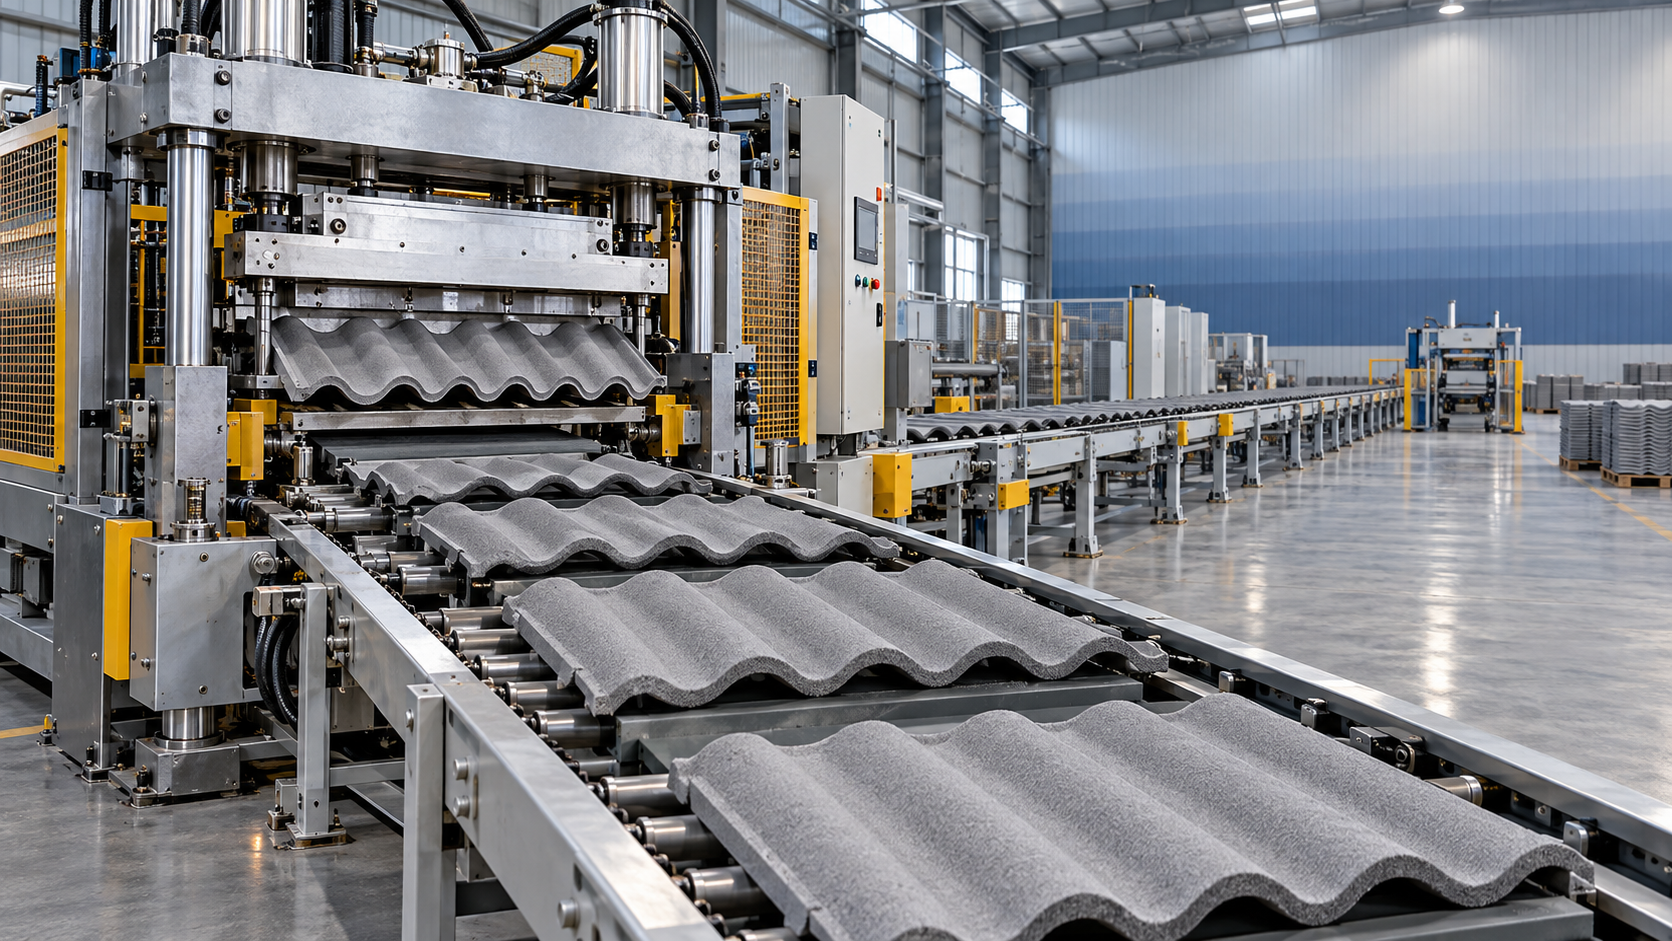
Quantas telhas de concreto uma máquina pode produzir por dia?
A produção diária de uma máquina para telhas de concreto corresponde à sua taxa de produção multiplicada pelo tempo em que efetivamente opera, com o resultado ajustado pela quantidade de telhas rejeitadas. Não existe um único valor diário aplicável a todas as máquinas: o resultado depende do perfil da telha, do horário de operação, das interrupções e do rendimento de qualidade. A capacidade horária informada pelo fornecedor é um ponto de partida útil, mas não deve ser automaticamente considerada como produção acabada e comercializável.
Essa distinção é importante quando uma fábrica precisa planejar pedidos, espaço de cura e equipe com base em uma quantidade prometida. Uma máquina capaz de moldar o número necessário de telhas durante uma operação ininterrupta ainda pode ficar aquém da meta após trocas de configuração, limpeza, atrasos no fornecimento de materiais e perdas de qualidade. Portanto, a questão prática não é apenas “Qual é a velocidade de operação?”, mas “Quantas telhas aprovadas todo o processo consegue entregar durante o dia planejado?”
Comece com uma taxa compatível com a telha
A capacidade da máquina costuma ser apresentada em telhas por hora, por turno ou por dia. Antes de comparar os valores, verifique o que cada um inclui. Uma taxa informada para determinado perfil de telha pode não se aplicar a outra dimensão, espessura ou formato. Da mesma forma, é difícil interpretar uma capacidade diária se o fornecedor não informar o número de horas de operação e se o valor pressupõe funcionamento contínuo.
Pergunte se o valor informado corresponde às telhas moldadas na máquina, às telhas transferidas para a cura ou às telhas acabadas que passaram pela inspeção. Esses são pontos de contagem diferentes. A produção moldada pode incluir peças danificadas ou fora das especificações que nunca se tornam estoque comercializável.
Verifique também se a capacidade se refere apenas à máquina ou a uma linha de produção completa. O equipamento de moldagem pode atingir determinada velocidade, mas sua produção não poderá ser mantida se a misturadora, os transportadores de telhas, os equipamentos de movimentação ou as estações seguintes não acompanharem o ritmo. Uma cotação útil identifica os equipamentos incluídos e as condições em que a taxa pode ser alcançada.
Calcule uma estimativa diária prática
Use o método a seguir quando tiver a capacidade nominal da máquina e um horário de operação previsto:
- Confirme a produção horária nominal para o perfil de telha e a configuração da máquina pretendidos.
- Defina as horas de produção programadas para o dia, excluindo os períodos em que a linha não deverá operar.
- Estime o tempo efetivo de operação, subtraindo as paradas previstas durante esse período, como limpeza, ajustes e interrupções no fornecimento de materiais.
- Multiplique a taxa horária pelo tempo efetivo de operação, considerando eventuais períodos prolongados em que a velocidade fique abaixo da taxa nominal.
- Subtraia as rejeições previstas para estimar a quantidade de telhas aprovadas, em vez do total bruto de peças moldadas.
Para ilustrar o cálculo, suponha que uma máquina tenha capacidade nominal de 1,000 telhas por hora para o perfil especificado. A linha está programada para operar oito horas, mas para por uma hora no total. Se operar, em média, a 90% da velocidade nominal e 95% das telhas moldadas forem aprovadas na inspeção, a estimativa será:
1,000 × 7 × 0.90 × 0.95 = 5,985 telhas aprovadas por dia.
Esses valores são hipóteses usadas para demonstrar o cálculo e não representam uma afirmação sobre qualquer máquina específica. O fator de 90% representa a redução de velocidade durante as sete horas de operação; ele não inclui a hora já descontada como tempo de parada. Manter essas perdas separadas evita contabilizar a mesma interrupção duas vezes.
Quando não houver registros operacionais confiáveis, calcule uma faixa usando diferentes hipóteses e identifique quais delas têm maior impacto. Assim que a produção começar, substitua as estimativas pelas horas efetivas de operação, pela taxa operacional média e pelas contagens reais de rejeições. Um único dia excepcionalmente tranquilo não deve servir de base para um compromisso de entrega de longo prazo.
Não confunda a produção da máquina com telhas prontas para expedição
Em geral, as telhas de concreto precisam passar pela cura e por etapas posteriores de movimentação antes de serem consideradas estoque acabado. A quantidade moldada hoje não é necessariamente a quantidade disponível para expedição hoje, especialmente durante a partida da produção ou quando o processo de cura ainda não completou seu ciclo.
Para fins de planejamento, acompanhe pelo menos duas quantidades: as telhas moldadas durante o dia e as telhas aprovadas liberadas após a cura e a inspeção exigidas. Se a linha moldar telhas mais rapidamente do que a capacidade de cura disponível consegue recebê-las, a produção acabará tendo de desacelerar ou parar, mesmo que a própria máquina de moldagem possa produzir mais.
Onde normalmente se perde capacidade diária
Preparação dos materiais. A máquina de moldagem precisa de um fornecimento constante de concreto com propriedades adequadas à telha e ao processo. Interrupções na dosagem ou variações na mistura podem obrigar os operadores a reduzir a velocidade de produção, ajustar as configurações ou rejeitar telhas. Confirme se a mistura e o fornecimento de materiais conseguem sustentar o ritmo de moldagem durante todo o turno, e não apenas em uma demonstração breve.
Perfil da telha e trocas de configuração. Perfis diferentes podem exigir ajustes, ferramentas ou métodos de movimentação distintos. Um dia de produção dividido entre vários modelos pode render menos telhas do que um dia dedicado a um único perfil, pois a preparação e a verificação das primeiras peças consomem tempo. Pergunte ao fornecedor quais componentes precisam ser trocados e se a produção proposta pressupõe uma única execução ininterrupta.
Transportadores, paletes e fluxo de retorno. Alguns processos dependem de moldes, paletes ou transportadores que acompanham as telhas durante parte da produção. A disponibilidade desses itens pode limitar a linha mesmo quando a estação de moldagem está pronta para operar. A quantidade necessária depende do processo, do ciclo de movimentação e do tempo até que os itens possam retornar. Confirme todo o sistema de circulação, em vez de presumir que uma pequena reserva será suficiente.
Cura e movimentação. As telhas recém-moldadas precisam ser transferidas sem danos e mantidas nas condições exigidas pelo processo de produção. Espaço insuficiente, atrasos na movimentação ou danos durante o manuseio podem reduzir a produção aproveitável. Registre separadamente os danos de movimentação e os defeitos de moldagem para que as medidas corretivas sejam direcionadas à etapa correta.
Equipe e paradas de rotina. A questão relevante é saber se cada estação pode receber atendimento quando necessário. A linha pode perder produção enquanto aguarda materiais, transportadores, inspeção ou remoção das peças acabadas. A manutenção programada e a limpeza também devem constar do plano de capacidade; considerar todos os minutos programados como tempo de produção resulta em uma estimativa irrealista.
Identifique o gargalo antes de escolher uma máquina maior
Uma velocidade de moldagem maior só aumenta a produção diária quando o restante da linha consegue absorvê-la. Mapeie a sequência prevista, da preparação dos materiais à moldagem, transferência, cura, inspeção e embalagem. Para cada etapa, registre a taxa sustentável na mesma unidade, como telhas por hora, e indique sua disponibilidade.
A etapa mais lenta durante o período relevante determina o limite prático. Por exemplo, se a máquina moldar mais rapidamente do que as telhas podem ser transferidas para a cura, uma máquina maior pode gerar congestionamento, em vez de mais telhas acabadas. Por outro lado, uma área de cura pode ter espaço suficiente, mas continuar subutilizada se a preparação dos materiais não conseguir abastecer a máquina de forma consistente.
As taxas devem ser comparadas em períodos equivalentes. A capacidade de uma misturadora indicada por lote deve ser convertida considerando o ciclo completo do lote, incluindo carregamento e descarga. A capacidade de movimentação deve levar em conta o trajeto de retorno e as interrupções normais, e não apenas o movimento mais rápido observado. Quando diferentes modelos de telha são produzidos na mesma linha, repita a avaliação para cada modelo e para a combinação de produção prevista.
Converta uma meta diária de vendas em requisitos de equipamento
Comece pelo número de telhas aprovadas necessário por dia. Divida essa meta pelo rendimento de qualidade esperado para encontrar a quantidade que precisa ser moldada. Em seguida, divida o resultado pelas horas efetivas de operação e pelo fator de velocidade operacional esperado para determinar a capacidade horária nominal necessária.
Com as hipóteses ilustrativas acima, uma meta de 5,985 telhas aprovadas, um rendimento de 95%, sete horas de operação e um fator de velocidade operacional de 90% exigem uma capacidade nominal de 1,000 telhas por hora. Se qualquer hipótese mudar, a capacidade nominal necessária também mudará. Um turno mais curto ou um rendimento menor não pode ser compensado usando o valor nominal original no cálculo.
Inclua as interrupções normais de produção no plano, mas trate os eventos excepcionais separadamente. As trocas de perfil planejadas, a limpeza diária e o reabastecimento rotineiro de materiais fazem parte da programação operacional. É melhor considerar uma falha grave do equipamento separadamente como um risco de continuidade, em vez de ocultá-la em um percentual de eficiência sem explicação. Isso facilita a análise e o aprimoramento da estimativa.
Questões a esclarecer ao comparar cotações
Solicite informações de capacidade para as dimensões e o perfil exatos das telhas que serão produzidas. Uma comparação útil também deve abranger:
- As horas de operação consideradas em qualquer valor de produção diária e se as pausas, a limpeza ou as trocas de configuração estão incluídas.
- A velocidade nominal de moldagem e a velocidade sustentável esperada nas condições de produção propostas.
- O escopo e a capacidade dos equipamentos de mistura, transferência, cura, movimentação e embalagem incluídos na oferta.
- As ferramentas, os transportadores ou os paletes necessários para cada modelo de telha, incluindo as quantidades previstas para operação contínua.
- O ponto de inspeção usado para definir a produção aprovada e o método de contagem das rejeições.
- As condições de utilidades, equipe e fornecimento de materiais necessárias para operar a configuração proposta.
Peça aos fornecedores que especifiquem quais valores são capacidades nominais dos equipamentos e quais são projeções baseadas em hipóteses. Se uma cotação informar o total bruto de telhas moldadas e outra informar telhas acabadas após a inspeção, converta os valores para a mesma base antes de compará-los. Um valor divulgado menor pode simplesmente usar um critério de contagem mais restritivo ou um dia de operação mais curto.
Mantenha separadas as capacidades de produção de telhas de concreto e de corte de AAC
Compradores que avaliam mais de um processo de produção de materiais de construção também podem perguntar: “Uma máquina de corte consegue trabalhar com diferentes dimensões de painéis AAC?” Dependendo do projeto, uma máquina de corte pode aceitar uma variedade de dimensões de painel por meio de ajustes ou ferramentas reguláveis, mas as dimensões compatíveis e os requisitos para trocas devem ser confirmados para a máquina específica.
Essa resposta não determina a capacidade de produção de telhas de concreto. O corte de AAC e a moldagem de telhas de concreto envolvem materiais, processos e medidas de produção diferentes. Para qualquer uma das compras, especifique as dimensões do produto pretendido e solicite a capacidade na etapa pertinente; não transfira um valor de produção de um processo para o outro.
Meça a produção após a instalação
Depois que a linha entrar em operação, registre as horas programadas, as horas efetivas de funcionamento, as peças moldadas e as peças aprovadas para cada perfil de telha. Anote a duração e o motivo de cada parada significativa. Esses registros mostram se a falta de produção decorre de velocidade reduzida, tempo perdido ou rejeições — três problemas que exigem soluções diferentes.
Compare os resultados de dias representativos de produção, em vez de confiar em um único turno. Se a máquina atingir a velocidade de moldagem esperada, mas a produção aprovada continuar baixa, analise os registros de defeitos e movimentação antes de aumentar a velocidade. Se a produção cair porque não há transportadores ou espaço de cura disponíveis, resolva primeiro essa restrição. O valor da capacidade diária é útil quando identifica a etapa que pode ser aprimorada, e não apenas o número mais alto em uma ficha técnica.
Seguinte:Não há mais conteúdo
Recomendar
 11/11/2026
Quantas telhas de concreto uma máquina pode produzir por dia?
Uma máquina de corte pode processar painéis de concreto celular autoclavado (AAC) de diferentes dimensões? Saiba a resposta e aprenda a calcular a produção diária realista de telhas de concreto.
- 11/11/2026
Uma máquina de corte pode processar painéis AAC de diferentes dimensões?
Como escolher a capacidade adequada para um misturador de pasta AAC? Conheça os fatores de dimensionamento e saiba como a capacidade do misturador contribui para uma produção flexível de painéis AAC.
- 10/11/2026
Como as linhas de AAC semiautomáticas e totalmente automáticas se comparam?
Como uma linha de AAC semiautomática se compara a uma totalmente automática? Compare custos, capacidade, mão de obra e manutenção para escolher a solução certa para sua fábrica.