Segurança do sistema de autoclave AAC: códigos para vasos de pressão e requisitos de inspeção
Um sistema de autoclave para concreto celular autoclavado (AAC) requer duas verificações de conformidade distintas: se o vaso de pressão foi projetado e fabricado de acordo com um código aceito no local de instalação e se a unidade em operação atende aos requisitos locais de inspeção e segurança. Um selo de código, uma marca de conformidade ou um relatório de teste de pressão realizado na fábrica podem comprovar a primeira verificação. Nenhum deles, por si só, comprova que o sistema instalado é seguro para operar durante toda a sua vida útil.
Para as equipes de controle de qualidade e segurança, a tarefa prática é relacionar os limites de projeto do vaso às condições reais de operação, aos dispositivos de proteção, ao histórico de inspeções e aos registros de manutenção. As questões prioritárias são a jurisdição aplicável, o estado da barreira de pressão e as proteções da porta de abertura rápida. A falta de evidências em qualquer uma dessas áreas pode impedir uma liberação fundamentada para operação, mesmo quando o desempenho da produção parece satisfatório.
Determine quais normas regem o vaso instalado
O ponto de partida é o local onde a autoclave irá operar. Os requisitos para vasos de pressão variam entre países e também podem mudar entre estados, províncias ou outras jurisdições locais. Antes de finalizar a especificação do equipamento, o comprador deve determinar o código de construção aceito, a avaliação de conformidade exigida, as obrigações de registro e os procedimentos de inspeção durante o serviço.
Mantenha os requisitos de construção separados dos requisitos de operação. Um código de construção trata de aspectos como materiais, projeto, fabricação, exames e testes. As normas aplicáveis durante o serviço determinam como o vaso deve ser registrado, examinado, mantido, reparado e colocado novamente em operação. Uma autoclave importada pode ter um dossiê de fabricação substancial e, ainda assim, precisar de aceitação e inspeção locais antes do uso.
Como os principais códigos afetam a análise
O ASME Boiler and Pressure Vessel Code, Seção VIII, é uma referência reconhecida para a construção de vasos de pressão. Quando for especificado um vaso certificado pela ASME, verifique a divisão exigida, o escopo da certificação, os dados da placa de identificação e o relatório de dados do fabricante correspondente. A marca ASME não substitui as licenças de instalação nem as inspeções periódicas exigidas pela jurisdição de operação.
Para equipamentos abrangidos pela Diretiva de Equipamentos sob Pressão da União Europeia, a avaliação considera os requisitos essenciais de segurança aplicáveis e a via de avaliação da conformidade. A EN 13445 oferece uma via normativa para vasos de pressão não sujeitos à chama; ela não é intercambiável com a própria diretiva. Dependendo de como o equipamento é fornecido, a avaliação de conformidade também pode precisar abranger um conjunto de equipamentos sob pressão interligados.
Na China, a legislação aplicável a equipamentos especiais, as especificações técnicas de segurança para vasos de pressão e as normas associadas podem reger a fabricação, a instalação, o registro para uso e as inspeções periódicas. Para equipamentos destinados a outro mercado, a aprovação para fabricação no país de origem, por si só, não comprova a aceitação no destino.
Essas estruturas normativas não devem ser tratadas como rótulos equivalentes. Uma especificação que diga apenas “em conformidade com ASME/PED” deixa questões importantes sem resposta. Identifique a base de construção efetivamente utilizada, a via de avaliação exigida por lei e a organização responsável por cada aprovação ou inspeção. Qualquer código alternativo proposto precisa ser aceito pelo processo jurisdicional pertinente.
Compatibilize a documentação com o equipamento físico
Compare a placa de identificação com o dossiê de fabricação e a configuração instalada. A identificação do vaso, a pressão de projeto, a temperatura de projeto, o volume, os materiais e os dados de certificação devem ser consistentes. Os limites admissíveis de pressão e temperatura devem comportar a faixa operacional prevista, incluindo desvios plausíveis identificados durante a análise de segurança.
O pacote de entrega deve conter os registros exigidos pelo código e pelo contrato aplicáveis. Dependendo dessa base, podem ser incluídos registros de rastreabilidade de materiais, qualificações de soldagem, relatórios de exames, registros de tratamento térmico, resultados de testes de pressão, desenhos e instruções de operação. Um certificado de sistema de gestão da qualidade, como a ISO 9001, trata do sistema de gestão do fabricante; não certifica a integridade sob pressão de uma autoclave específica.
Inspecione os mecanismos de dano associados à operação com AAC
A cura de AAC submete a autoclave a ciclos repetidos de aquecimento, pressurização, despressurização e resfriamento. Portanto, o planejamento de inspeção deve considerar o carregamento cíclico, além da espessura remanescente da parede. A avaliação de fadiga pertinente depende do projeto do vaso, do número e da severidade dos ciclos, do histórico operacional e dos requisitos do código aplicável. Mesmo um vaso com medições de espessura aceitáveis pode precisar ser investigado quanto a trincas em pontos sujeitos a concentrações locais de tensão.
Dê atenção especial aos conjuntos da porta, às soldas, aos bocais, às fixações dos suportes e às áreas onde a geometria concentra tensões. Os componentes de travamento da porta também sofrem movimentos mecânicos repetidos. Desalinhamento, desgaste ou engate irregular podem alterar a forma como as cargas são transmitidas pelo fechamento, mesmo antes do aparecimento de um vazamento evidente.
O condensado constitui outra prioridade de inspeção. Retenção de água, drenagem deficiente e composição química inadequada da água podem contribuir para a corrosão localizada. Pontos baixos, conexões de drenagem e locais onde se acumulam depósitos merecem exames direcionados. Em vasos isolados, a corrosão externa pode permanecer oculta quando a umidade penetra por revestimentos de proteção contra intempéries danificados ou ao redor de passagens.
Um plano de inspeção eficaz associa cada mecanismo de dano suspeito a um método de exame adequado:
- Exame visual interno e externo: avaliar corrosão, depósitos, deformações, indícios de vazamento, estado do isolamento e componentes acessíveis do fechamento.
- Medição ultrassônica de espessura: determinar e comparar a espessura da parede em locais documentados, com uma varredura mais abrangente quando houver suspeita de perda localizada.
- Exame direcionado de superfície ou volumétrico: investigar locais suscetíveis a trincas usando métodos selecionados de acordo com o material, a geometria e o defeito suspeito.
- Exame mecânico: avaliar os elementos de travamento, as dobradiças, os mancais, o alinhamento e os suportes em relação aos critérios de aceitação do fabricante.
Uma lista de medições de espessura tem valor limitado sem referências aos locais, às condições de medição e à base de engenharia para aceitação. Comparar apenas a menor medição com a espessura nominal da chapa não é suficiente. A avaliação deve relacionar os resultados à espessura necessária, às condições admissíveis, à sobreespessura para corrosão, quando aplicável, e à incerteza de medição.
O teste de pressão tem uma finalidade específica, mas não substitui o exame para detectar deterioração ou trincas. A necessidade de realizar um teste após a instalação, um reparo, uma alteração ou determinada inspeção depende das normas aplicáveis e do procedimento aprovado. O teste pneumático envolve riscos consideráveis associados à energia armazenada e exige justificativa de engenharia e controles específicos; não deve ser escolhido apenas para evitar o enchimento e a secagem do vaso.
Verifique a proteção da porta e o alívio de pressão como funções de segurança distintas
A porta de abertura rápida merece um procedimento de verificação próprio. Uma falha do fechamento pode liberar vapor e projetar componentes pesados com violência. A operação segura depende do estado do fechamento, da confirmação confiável do engate e de proteções que controlem tanto a admissão de vapor quanto a abertura.
O sistema aprovado deve impedir a pressurização quando a porta não estiver corretamente travada e impedir a abertura insegura enquanto houver pressão. A sequência e os componentes exatos dependem do projeto. Analise em conjunto a lógica do fabricante e as proteções mecânicas: um interruptor que indique “fechada” pode confirmar a posição da porta sem comprovar o engate completo do travamento.
Os testes funcionais devem demonstrar a resposta exigida diante de um fechamento incompleto, da perda de um sinal relevante e de outras falhas previsíveis identificadas na avaliação de segurança. Os testes exigem um procedimento controlado, pessoal competente e proteção contra a admissão não intencional de vapor. A operação rotineira da produção não é uma forma adequada de experimentar falhas nos intertravamentos.
Antes da abertura, o procedimento deve confirmar a despressurização e considerar o risco de pressão retida. Uma indicação de zero em um único manômetro é uma evidência fraca se o instrumento ou sua conexão puder estar com defeito. Verifique se os sistemas projetados de ventilação e confirmação de pressão funcionam e mantenha o pessoal afastado da trajetória potencial de movimento da porta.
Os dispositivos de alívio de pressão têm uma função diferente da dos controles operacionais e dos intertravamentos da porta. Sua seleção deve considerar cenários plausíveis de sobrepressão, com pressão de ajuste, capacidade, instalação e disposição de descarga compatíveis com os limites admissíveis do vaso e com os requisitos aplicáveis. Os cenários podem incluir falha no controle de vapor ou comunicação não intencional com uma fonte de pressão mais elevada.
A inspeção deve abranger todo o percurso de alívio. Uma válvula devidamente certificada ainda pode ser ineficaz se sua entrada estiver obstruída, se uma válvula de isolamento estiver na posição incorreta ou se a tubulação de descarga gerar contrapressão inaceitável. A descarga de vapor também deve terminar em um local que controle os riscos para o pessoal.
Mantenha separados nos registros de manutenção os controles de pressão operacional, os alarmes, as funções de desligamento e os dispositivos de alívio. Um transmissor de pressão calibrado não comprova o desempenho da válvula de alívio. Da mesma forma, um certificado de manutenção da válvula de alívio não comprova o funcionamento da lógica de desligamento ou do intertravamento da porta.
Defina os intervalos de inspeção com base nos requisitos legais e nas condições do equipamento
Não existe um único intervalo de inspeção adequado para todos os sistemas de autoclave para AAC. Os períodos obrigatórios dependem da jurisdição e da classificação do equipamento. Dentro desses requisitos, o planejamento da inspeção deve levar em conta a severidade do serviço, as taxas de deterioração, as instruções do fabricante, as constatações anteriores e qualquer abordagem baseada na condição ou no risco formalmente aceita.
Separe as verificações rotineiras dos operadores dos exames realizados por inspetores competentes ou organismos de inspeção autorizados. Os operadores podem identificar vazamentos, ruídos incomuns, problemas de drenagem, movimento anormal da porta e indicadores danificados. Essas observações ajudam a permitir uma intervenção precoce, mas não substituem o exame obrigatório do vaso de pressão.
Uma data de inspeção programada nunca deve impedir uma avaliação antecipada quando as condições mudarem. Os fatores que justificam uma avaliação incluem um evento de sobrepressão, uma excursão significativa de temperatura, vazamento repetido na porta, componentes de travamento danificados, suspeita de trincas, perda inesperada de espessura da parede ou uma modificação que afete a contenção de pressão ou as funções de proteção. Reparos e alterações podem exigir procedimentos aprovados, pessoal qualificado, exames adicionais e autorização jurisdicional.
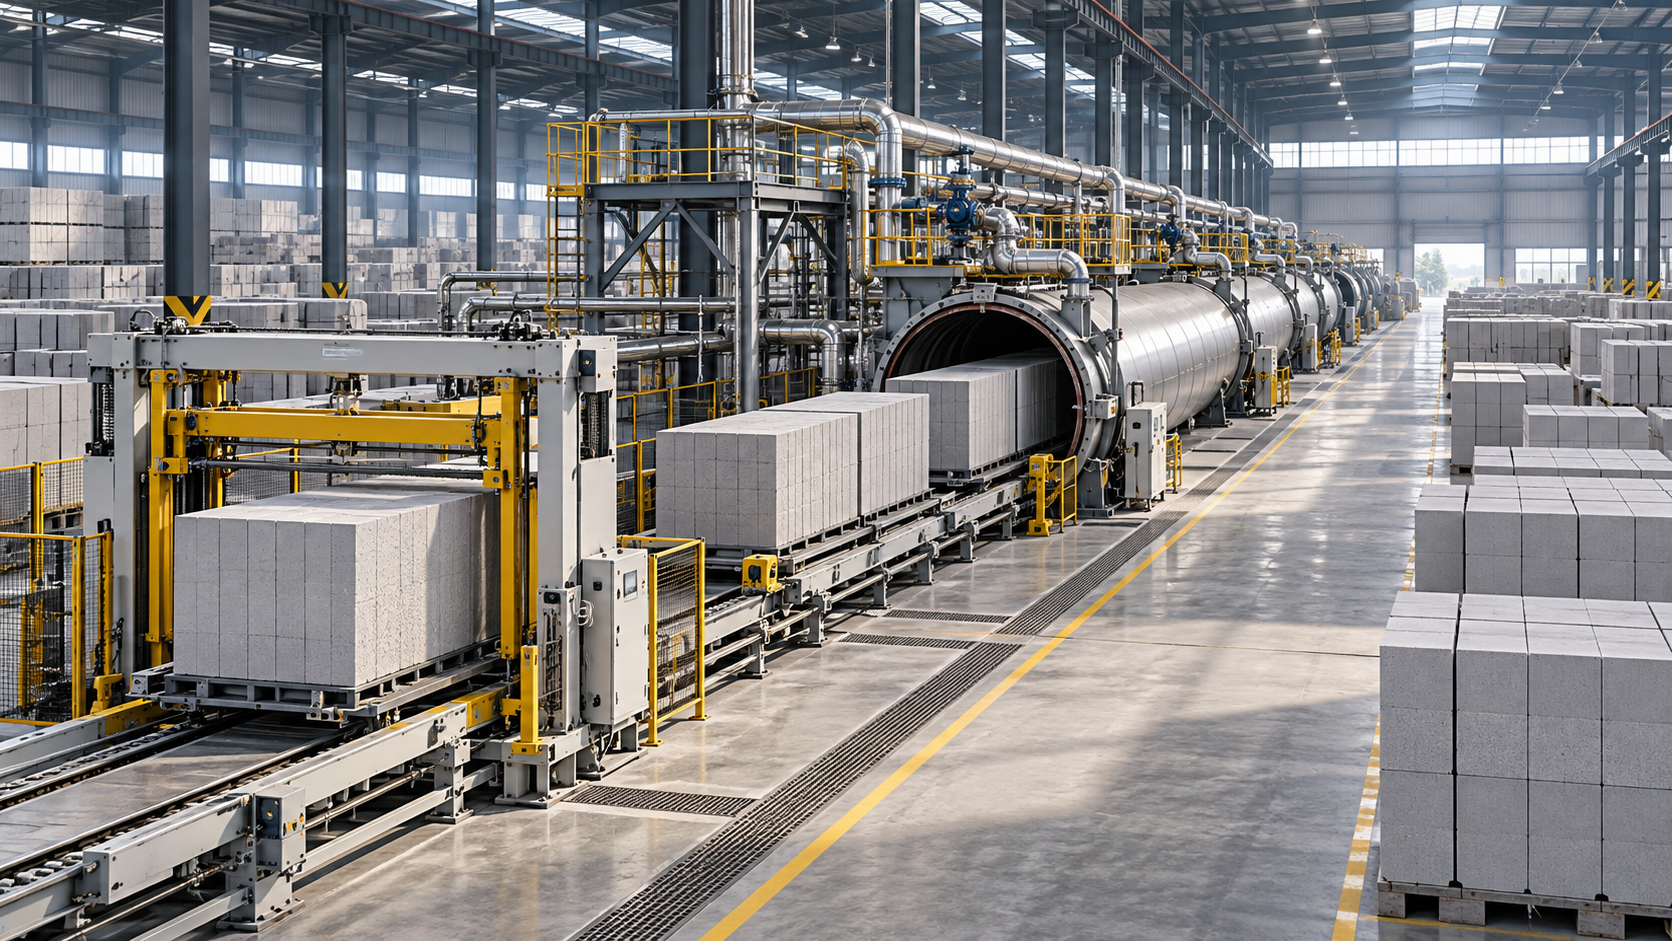
As mudanças na produção também merecem análise. Ao integrar uma autoclave a umaLinha de Produção de Blocos de AAC, mudanças no planejamento dos lotes, na recuperação de vapor, na tubulação de transferência ou nas sequências de controle podem afetar a frequência dos ciclos e o comportamento da pressão. Os sistemas de vapor compartilhados exigem limites claros entre os equipamentos para que o isolamento, a proteção contra alívio e as responsabilidades operacionais permaneçam definidos entre os vasos conectados.
Aumentar a produtividade encurtando as etapas de aquecimento ou resfriamento pode alterar as tensões térmicas e o comportamento do condensado. Confirme que as receitas revisadas permanecem dentro da faixa operacional aprovada e de quaisquer premissas de projeto relevantes para o serviço cíclico. Manter a mesma pressão máxima não comprova, por si só, que um ciclo mais rápido seja aceitável.
Mantenha registros que fundamentem a decisão de liberação para operação
O arquivo de inspeção mais útil permite que o responsável relacione uma constatação a um critério de aceitação, uma ação corretiva e uma decisão autorizada. É difícil avaliar uma lista de verificação assinada como “satisfatória” quando não há informações sobre a cobertura do exame, os resultados medidos, a identificação do equipamento ou as normas aplicáveis.
Mantenha um conjunto controlado de registros que abranja:
- Identificação do equipamento e base de projeto: informações da placa de identificação, desenhos, registros de construção, limites admissíveis e documentos de registro ou aceitação aplicáveis.
- Histórico das condições: relatórios de inspeção, mapas de espessura, resultados de exames pertinentes, avaliações de defeitos, reparos e alterações.
- Funções de proteção: identificação e registros de manutenção dos dispositivos de alívio, calibração dos instrumentos, testes dos intertravamentos e alterações aprovadas nos controles.
- Exposição operacional: histórico de ciclos, quando exigido ou pertinente, excursões, vazamentos, eventos de desligamento e mudanças no fornecimento de vapor ou nas receitas de cura.
- Ações pendentes: responsabilidades, datas de conclusão, restrições operacionais e a justificativa para qualquer continuidade de operação.
Para o pessoal de controle de qualidade e segurança, as discrepâncias não resolvidas exigem decisões explícitas. Um ajuste de pressão de alívio incompatível, um reparo de solda sem documentação ou um intertravamento desativado deve ter um responsável designado e uma decisão documentada antes da liberação da produção. Quando o exame identificar deterioração, a avaliação deve especificar se a operação é aceitável, dentro de quais limites e quando será necessário realizar outro exame.
Uma liberação fundamentada para operação reúne três elementos: registros aceitos de construção e instalação, evidências atualizadas das condições da barreira de pressão e funcionamento comprovado das funções de proteção. Quando faltar algum deles, a próxima ação deve tratar especificamente dessa lacuna. Bons resultados de cura e uma indicação estável de pressão não podem substituir as evidências que faltam.
Recomendar
 31/10/2026
Qual é mais durável: telha colorida ou telha de concreto?
Qual é mais durável: telha colorida ou telha de concreto? Compare os materiais, a resistência às intempéries e a qualidade de fabricação para escolher a cobertura certa com confiança.
- 31/10/2026
O que inclui a consultoria de planejamento de fábrica de AAC da Hongfa?
Saiba o que deve abranger a consultoria de planejamento de fábrica de AAC da Hongfa, desde matérias-primas e layouts até utilidades e entregáveis, para tomar decisões de investimento bem informadas.
- 30/10/2026
¿Qué especificaciones de la máquina hidráulica para fabricar ladrillos Hongfa deben verificar los compradores?
Compare las especificaciones de la máquina hidráulica para fabricar ladrillos Hongfa, desde la presión de moldeo y la producción hasta los moldes y la demanda de potencia. Descubra qué debe verificar antes de invertir en su línea de producción.