Безопасность системы автоклава для производства автоклавного газобетона (AAC): нормы для сосудов под давлением и требования к проверкам
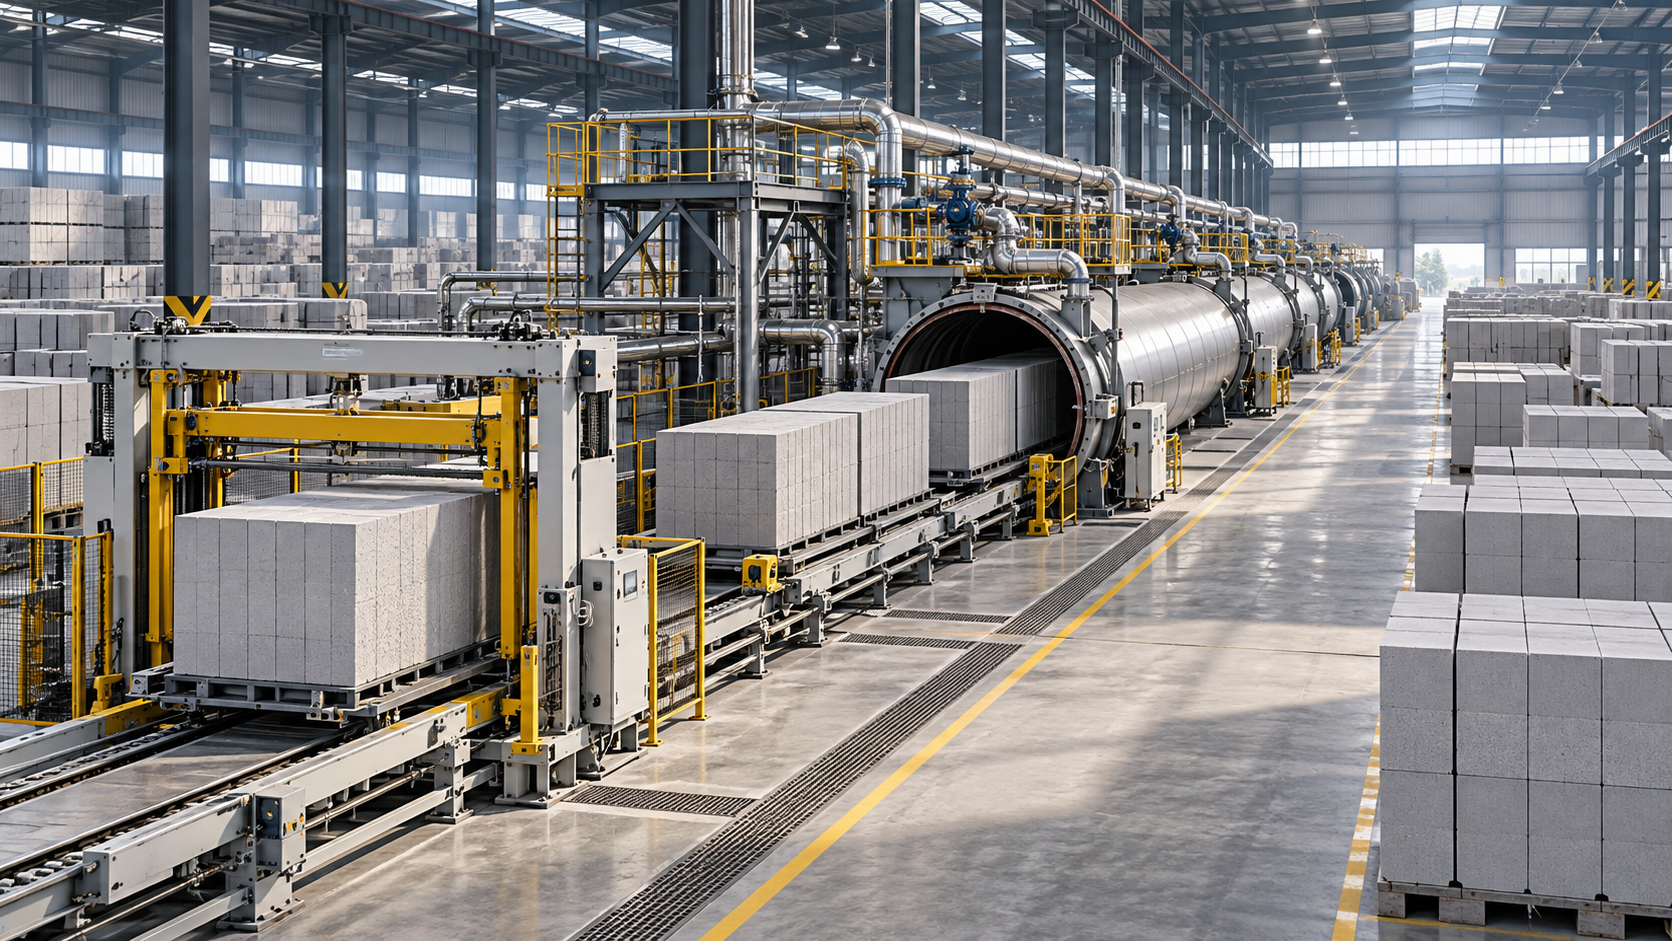
Система автоклавирования автоклавного газобетона (AAC) требует проведения двух отдельных проверок соответствия: необходимо установить, был ли сосуд под давлением спроектирован и изготовлен в соответствии с нормами, признанными в месте его установки, а также соответствует ли эксплуатирующее предприятие местным требованиям к проверкам и безопасности. Штамп о соответствии нормам, знак соответствия или протокол заводских испытаний под давлением могут служить подтверждением для первой проверки. Однако ни один из этих документов сам по себе не подтверждает, что установленная система безопасна в эксплуатации в течение всего срока службы.
Для специалистов по контролю качества и безопасности практическая задача состоит в том, чтобы сопоставить проектные ограничения сосуда с фактическими условиями эксплуатации, защитными устройствами, историей проверок и записями о техническом обслуживании. Наивысший приоритет имеют применимая юрисдикция, состояние границы давления и защитные меры в отношении быстрооткрывающейся двери. Отсутствие подтверждающих документов в любой из этих областей может помешать обоснованному допуску к эксплуатации, даже если производственные показатели выглядят удовлетворительно.
Определите, какие требования применяются к установленному сосуду
Начните с определения места эксплуатации автоклава. Требования к сосудам под давлением различаются в разных странах и могут отличаться в зависимости от штата, провинции или другой местной юрисдикции. До окончательного утверждения спецификации оборудования заказчику следует определить признанные нормы изготовления, требуемую оценку соответствия, обязательства по регистрации и порядок проверок в процессе эксплуатации.
Разграничивайте требования к изготовлению и требования к эксплуатации. Нормы изготовления регулируют такие вопросы, как материалы, проектирование, изготовление, контроль и испытания. Правила эксплуатации определяют порядок регистрации, освидетельствования, технического обслуживания, ремонта и возврата сосуда в работу. Для импортного автоклава может быть подготовлен обширный комплект заводской документации, однако перед использованием ему всё равно может потребоваться местное признание и инспекция.
Как основные системы норм влияют на проверку
Раздел VIII ASME Boiler and Pressure Vessel Code — признанная система норм для изготовления сосудов под давлением. Если в спецификации указан сосуд, сертифицированный по ASME, проверьте требуемую редакцию или раздел, область сертификации, данные на паспортной табличке и соответствующий отчет изготовителя. Знак ASME не заменяет разрешения на установку или периодические проверки, предусмотренные юрисдикцией эксплуатации.
Для оборудования, подпадающего под действие Директивы Европейского союза по оборудованию, работающему под давлением, оценка проводится с учетом применимых основных требований безопасности и процедуры оценки соответствия. EN 13445 устанавливает путь подтверждения соответствия стандартам для сосудов под давлением без огневого нагрева; этот стандарт не заменяет саму директиву. В зависимости от способа поставки оборудования оценка соответствия может также охватывать сборку из взаимосвязанного оборудования, работающего под давлением.
В Китае применимое законодательство об оборудовании специального назначения, технические спецификации по безопасности сосудов под давлением и связанные стандарты могут регулировать изготовление, монтаж, регистрацию для эксплуатации и периодические проверки. Для оборудования, предназначенного для другого рынка, разрешение на производство, выданное в стране изготовителя, само по себе не подтверждает его признание в стране назначения.
Эти системы норм не следует считать взаимозаменяемыми обозначениями. Спецификация с общей формулировкой «соответствует ASME/PED» оставляет без ответа важные вопросы. Укажите фактическую основу изготовления, предусмотренную законом процедуру оценки и организацию, ответственную за каждое согласование или проверку. Любая предлагаемая альтернативная система норм должна быть принята в рамках соответствующей процедуры в данной юрисдикции.
Сопоставьте документацию с фактическим оборудованием
Сверьте данные на паспортной табличке с заводской документацией и установленной конфигурацией. Идентификационные данные сосуда, расчетное давление, расчетная температура, объем, материалы и сведения о сертификации должны совпадать. Допустимые давление и температура должны охватывать предполагаемый диапазон эксплуатации, включая правдоподобные отклонения, выявленные при оценке безопасности.
Комплект передаточной документации должен содержать записи, предусмотренные применимыми нормами и договором. В зависимости от принятой основы в него могут входить данные прослеживаемости материалов, аттестации сварочных работ, отчеты о контроле, записи о термообработке, результаты испытаний давлением, чертежи и инструкции по эксплуатации. Сертификат системы менеджмента качества, например ISO 9001, подтверждает систему управления изготовителя, но не целостность границы давления конкретного автоклава.
Проверьте механизмы повреждения, связанные с эксплуатацией автоклава для AAC
При автоклавировании AAC сосуд многократно подвергается нагреву, повышению и снижению давления, а также охлаждению. Поэтому при планировании проверок следует учитывать циклическую нагрузку наряду с остаточной толщиной стенки. Оценка усталости зависит от конструкции сосуда, количества и тяжести циклов, истории эксплуатации и требований применимых норм. Даже если измеренная толщина соответствует допустимым значениям, может потребоваться проверка на наличие трещин в элементах с локально повышенными напряжениями.
Особое внимание уделите дверным узлам, сварным швам, патрубкам, опорным элементам и участкам, где геометрия вызывает концентрацию напряжений. Элементы блокировки двери также подвергаются повторяющимся механическим перемещениям. Перекос, износ или неравномерное зацепление могут изменить распределение нагрузки на запорный узел ещё до появления очевидной утечки.
Конденсат требует отдельного внимания при проверке. Застой воды, недостаточный отвод конденсата и неподходящий химический состав воды могут способствовать локальной коррозии. Особого контроля требуют нижние точки, сливные соединения и места скопления отложений. На изолированных сосудах наружная коррозия может оставаться незаметной, если влага проникает через поврежденную защиту от атмосферных воздействий или вокруг вводов.
Эффективный план проверки связывает каждый предполагаемый механизм повреждения с подходящим методом контроля:
- Внутренний и наружный визуальный осмотр: оценка коррозии, отложений, деформаций, признаков утечки, состояния изоляции и доступных элементов запорного узла.
- Ультразвуковое измерение толщины: определение и сравнение толщины стенки в задокументированных точках; при подозрении на локальную потерю толщины проводится более широкое сканирование.
- Целевой поверхностный или объемный контроль: исследование участков, склонных к образованию трещин, с применением методов, выбранных с учетом материала, геометрии и предполагаемого дефекта.
- Механический осмотр: проверка запорных элементов, петель, подшипников, соосности и опор на соответствие критериям приемки изготовителя.
Перечень измерений толщины имеет ограниченную ценность без указания мест измерения, условий проведения и инженерного обоснования приемки. Недостаточно сравнить только минимальное значение с номинальной толщиной листа. Оценка должна учитывать требуемую толщину, допустимые условия эксплуатации, припуск на коррозию, если он предусмотрен, и погрешность измерения.
Испытание давлением выполняет определенную функцию, но не заменяет контроль на наличие повреждений или трещин. Необходимость испытаний после монтажа, ремонта, изменения конструкции или определенной проверки зависит от применимых правил и утвержденной процедуры. Пневматические испытания связаны со значительной опасностью запасенной энергии и требуют специального инженерного обоснования и мер контроля; их не следует выбирать лишь для того, чтобы избежать заполнения и последующей сушки сосуда.
Проверяйте защиту двери и предохранительные устройства как отдельные функции безопасности
Для быстрооткрывающейся двери требуется отдельная процедура проверки. Отказ запорного узла может привести к выбросу пара и резкому перемещению тяжелых компонентов. Безопасность эксплуатации зависит от состояния запорного узла, надежного подтверждения его зацепления и защитных устройств, контролирующих как подачу пара, так и открывание двери.
Утвержденная конструкция должна предотвращать подачу давления, если дверь не закреплена надлежащим образом, и исключать опасное открывание при наличии давления. Конкретная последовательность работы и аппаратное исполнение зависят от конструкции. Рассматривайте логику управления изготовителя вместе с механическими защитными устройствами: сигнал выключателя «закрыто» может подтверждать положение двери, но не гарантировать полное зацепление запорного механизма.
Функциональные испытания должны подтверждать требуемую реакцию на неполное закрытие, потерю соответствующего сигнала и другие предсказуемые неисправности, выявленные при оценке безопасности. Испытания необходимо проводить по контролируемой процедуре, силами компетентного персонала и с защитой от непреднамеренной подачи пара. Проверка отказов блокировок в ходе обычного производственного цикла недопустима.
Перед открыванием процедура должна предусматривать сброс давления и учитывать риск его сохранения в замкнутом объеме. Нулевое показание одного манометра — ненадежное подтверждение, если прибор или его соединение могут быть неисправны. Убедитесь в работоспособности предусмотренных конструкцией средств вентиляции и подтверждения отсутствия давления; не допускайте присутствия персонала в зоне возможного перемещения двери.
Предохранительные устройства выполняют функцию, отличную от функции органов управления процессом и блокировок двери. При выборе необходимо учитывать правдоподобные сценарии избыточного давления; давление настройки, пропускная способность, монтаж и отвод сброса должны соответствовать допустимым пределам сосуда и применимым требованиям. К таким сценариям могут относиться отказ системы управления паром или непреднамеренное соединение с источником более высокого давления.
При проверке следует охватывать весь путь сброса. Даже правильно сертифицированный клапан может оказаться неэффективным, если его входное отверстие перекрыто, запорный клапан установлен в неправильное положение или отводной трубопровод создает недопустимое противодавление. Место сброса пара также должно быть выбрано так, чтобы снизить опасность для персонала.
В записях о техническом обслуживании отдельно фиксируйте органы управления давлением, сигнализацию, функции аварийного отключения и предохранительные устройства. Калибровка датчика давления не подтверждает работоспособность предохранительного клапана. Аналогично сертификат обслуживания предохранительного клапана не доказывает, что работают логика аварийного отключения или блокировка двери.
Определяйте сроки проверок с учетом требований законодательства и фактического состояния
Единого интервала проверок, подходящего для всех систем автоклавирования AAC, не существует. Обязательные сроки зависят от юрисдикции и классификации оборудования. В рамках этих требований при планировании проверок следует учитывать тяжесть условий эксплуатации, скорость развития повреждений, инструкции изготовителя, результаты предыдущих проверок и любой официально принятый подход, основанный на фактическом состоянии или оценке риска.
Разграничивайте регулярные проверки оператором и освидетельствования, проводимые компетентными инспекторами или уполномоченными инспекционными организациями. Операторы могут выявлять утечки, необычные шумы, проблемы с отводом конденсата, нетипичное движение двери и поврежденные индикаторы. Эти наблюдения позволяют своевременно принять меры, но не заменяют обязательное освидетельствование сосуда под давлением.
Наступление плановой даты проверки не должно мешать проведению внеплановой оценки при изменении условий. К значимым поводам относятся случай избыточного давления, существенное отклонение температуры, повторяющиеся утечки через дверь, повреждение запорных элементов, подозрение на трещины, неожиданное уменьшение толщины стенки или изменение конструкции, влияющее на удержание давления либо защитные функции. Для ремонта и изменений конструкции могут потребоваться утвержденные процедуры, квалифицированный персонал, дополнительный контроль и разрешение уполномоченных органов.
Следует также рассматривать изменения производственного процесса. При интеграции автоклава влинию по производству блоков AAC изменения графика загрузки партий, рекуперации пара, трубопроводов перекачки или последовательности управления могут влиять на частоту циклов и поведение давления. Для общих паровых систем необходимо четко определить границы оборудования, чтобы для всех соединенных сосудов были установлены порядок изоляции, защита от превышения давления и ответственность за эксплуатацию.
Повышение производительности за счет сокращения стадий нагрева или охлаждения может изменить термические напряжения и поведение конденсата. Убедитесь, что измененные рецептуры остаются в пределах утвержденного диапазона эксплуатации и любых проектных допущений, относящихся к циклической работе. Сохранение того же максимального давления само по себе не подтверждает допустимость более короткого цикла.
Ведите записи, обосновывающие решение о допуске к эксплуатации
Наиболее полезное досье проверки позволяет установить связь между выявленным замечанием, критерием приемки, корректирующими действиями и решением уполномоченного лица. Подписанный контрольный лист с пометкой «удовлетворительно» трудно оценить, если в нем не указаны охват проверки, результаты измерений, идентификация оборудования или применимые требования.
Храните в контролируемом архиве следующие записи:
- Идентификация оборудования и проектная основа: данные на паспортной табличке, чертежи, документы об изготовлении, допустимые пределы и применимые документы о регистрации или признании.
- История состояния: отчеты о проверках, карты толщины стенки, результаты соответствующего контроля, оценки дефектов, сведения о ремонтах и изменениях конструкции.
- Защитные функции: идентификационные данные предохранительных устройств и записи об их обслуживании, калибровка приборов, испытания блокировок и утвержденные изменения системы управления.
- Эксплуатационные нагрузки: история циклов, если она требуется или имеет значение, отклонения от нормального режима, утечки, события аварийного останова и изменения подачи пара или рецептур автоклавирования.
- Незавершенные действия: ответственные лица, сроки выполнения, эксплуатационные ограничения и обоснование дальнейшей эксплуатации.
Специалистам по контролю качества и безопасности следует документировать решения по всем неустраненным расхождениям. Несоответствие настройки предохранительного устройства, незадокументированный ремонт сварного шва или отключенная блокировка должны иметь назначенного ответственного и документированное решение до допуска к производству. Если при проверке выявлены повреждения, в оценке необходимо указать, допустима ли эксплуатация, при каких ограничениях и когда требуется следующая проверка.
Обоснованный допуск к эксплуатации требует наличия трех составляющих: признанных документов об изготовлении и монтаже, актуальных подтверждений состояния границы давления и доказанной работоспособности защитных функций. Если чего-либо не хватает, дальнейшие действия должны устранять именно этот пробел. Хорошие результаты автоклавирования и стабильные показания давления не заменяют отсутствующие подтверждения.
Рекомендуем
 Oct 31, 2026
Что долговечнее: цветная черепица или бетонная черепица?
Что долговечнее: цветная черепица или бетонная черепица? Сравните материалы, устойчивость к погодным условиям и качество производства, чтобы уверенно выбрать подходящую кровлю.
- Oct 31, 2026
Что включает консультация Hongfa по планированию завода по производству автоклавного газобетона?
Узнайте, что должно охватывать консультирование Hongfa по планированию завода по производству автоклавного газобетона: от сырья и планировки до инженерных коммуникаций и итоговой документации, чтобы принимать обоснованные инвестиционные решения.
- Oct 30, 2026
Какие характеристики гидравлического кирпичного пресса Hongfa следует проверить покупателям?
Сравните характеристики гидравлического кирпичного пресса Hongfa: давление формования, производительность, формы и потребляемую мощность. Узнайте, что необходимо проверить перед инвестированием в производственную линию.