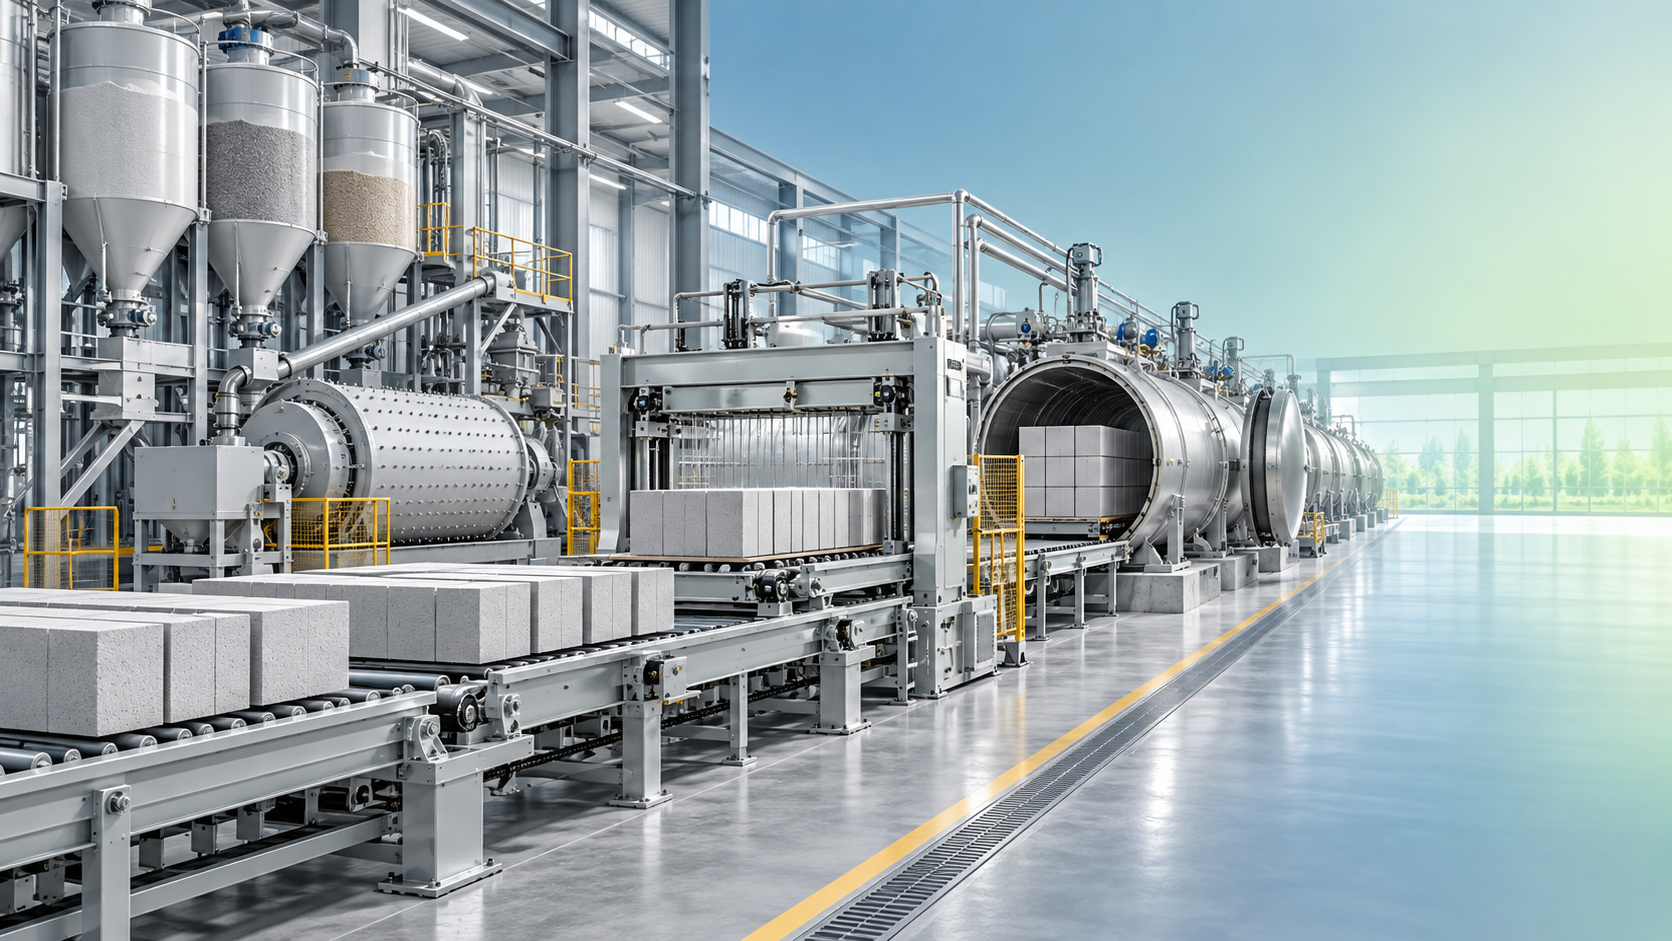
Como Avaliar um Fornecedor de Linha de Produção de AAC para Exportações de Materiais Sustentáveis
A escolha de um fornecedor de linha de produção de AAC para projetos de exportação não se resume a comparar uma capacidade cotada com um preço cotado. Uma fábrica de concreto aerado autoclavado é um sistema de processo integrado: preparação de matérias-primas, dosagem, moldagem, corte, autoclavagem, manuseio, utilidades, automação e controle de qualidade devem trabalhar em conjunto sob as condições do mercado de destino. Um preço baixo de equipamento pode ser superado por baixa compatibilidade com as matérias-primas, consumo excessivo de vapor, indisponibilidade de peças de reposição ou um cronograma de instalação que não possa ser suportado remotamente.
Para exportações de materiais de construção ecológicos, a avaliação do fornecedor deve, portanto, começar com uma questão prática: este fornecedor consegue entregar uma linha que produza produtos AAC comercializáveis de forma consistente, dentro das restrições locais de energia, segurança, logística e conformidade? A resposta depende menos das especificações de catálogo do que da disciplina de engenharia, do controle de fabricação, da preparação para exportação e da clareza das responsabilidades contratuais.
Comece pelo objetivo de produção, não pela capacidade nominal da linha
As linhas de AAC são normalmente descritas pela produção anual, mas a capacidade anual não é uma base completa para comparação. O objetivo de produção útil deve definir o mix de produtos, a faixa de densidade, as dimensões dos blocos ou painéis, os dias de operação, a organização de turnos, a taxa de rejeição aceitável e as matérias-primas locais previstas. Uma linha destinada a produzir blocos padrão a partir de cinzas volantes pode exigir uma preparação e um controle de processo substancialmente diferentes daqueles de uma linha baseada em areia, especialmente quando diferem o comportamento de moagem, a reologia da polpa, a qualidade da cal e a química da água.
Antes de solicitar propostas técnicas, o comprador deve estabelecer um pacote de dados do projeto que abranja:
- Material silicoso disponível, como areia, cinzas volantes ou outra fonte qualificada, incluindo análise laboratorial e consistência de fornecimento;
- Especificações e disponibilidade local de cal, cimento, gesso, pasta ou pó de alumínio e aditivos, quando utilizados;
- Dimensões exigidas dos produtos, classes de densidade, expectativas de resistência à compressão e formato de embalagem;
- Tensão e frequência da eletricidade, condições de abastecimento de água, fonte de combustível, configuração de geração de vapor e restrições ambientais;
- Dimensões do local, informações sobre o solo, acesso portuário, limites de transporte terrestre e capacidade local de construção;
- Requisitos aplicáveis a produtos de construção, segurança de máquinas, equipamentos sob pressão, emissões e sistemas elétricos no país de destino.
Sem essas informações, os fornecedores podem cotar uma configuração genérica que pareça tecnicamente completa, mas deixe interfaces importantes sem solução. As alegações de capacidade também precisam ser convertidas em um balanço de produção. A central de dosagem, os moldes, a área de pré-cura, a máquina de corte, as autoclaves, a caldeira ou fonte de vapor e o sistema de manuseio de produtos acabados devem ser dimensionados com base na mesma premissa de produtividade. Um gargalo na disponibilidade das autoclaves ou no manuseio do bolo verde pode reduzir a produção, mesmo quando a seção de corte pareça capaz de operar em uma taxa maior.
Avalie se o projeto do processo se adapta às matérias-primas reais
O risco técnico central em um projeto de AAC não é saber se o fornecedor já construiu máquinas; é saber se o processo proposto consegue estabilizar o ciclo de reação e corte utilizando os materiais do comprador. O desempenho do AAC depende de interações controladas entre sílica fina, materiais que contêm cálcio, água, alumínio, temperatura e tempo. Variações no tamanho das partículas, no teor de cal ativa, na perda ao fogo das cinzas volantes, na reatividade do alumínio ou na temperatura da polpa podem afetar o comportamento de expansão, a estrutura dos poros, a resistência do bolo verde, a qualidade do corte e a densidade final.
Um fornecedor confiável deve fazer perguntas detalhadas sobre as características dos materiais, em vez de simplesmente aceitar uma descrição ampla como “areia local” ou “cinzas volantes de usina termelétrica”. Quando houver amostras disponíveis, a avaliação laboratorial e a discussão do projeto de mistura são mais significativas do que a promessa de que a linha pode processar qualquer matéria-prima. O comprador também deve esclarecer quem é responsável pelo desenvolvimento final da formulação e pela otimização do comissionamento após a instalação.
É necessária atenção especial ao sistema de moagem de matérias-primas. A produção de AAC à base de areia pode exigir moagem úmida em moinho de bolas ou outra configuração de moagem adequada para atingir a finura necessária à preparação estável da polpa. O fornecedor deve informar o tamanho de alimentação de projeto, a finura-alvo, a produção esperada do moinho, as premissas de consumo de peças de desgaste, a configuração de armazenamento da polpa e o método de controle da densidade e da concentração de sólidos. Se o moinho proposto for subdimensionado, a linha posterior poderá permanecer ociosa; se for superdimensionado sem uma estratégia de controle sensata, o consumo de energia e o custo de capital aumentarão sem melhorar a qualidade do produto.
O mesmo nível de análise se aplica ao projeto dos moldes, ao manuseio do bolo e à tecnologia de corte. O bolo verde de AAC é frágil antes da autoclavagem. Os sistemas de transferência devem preservar o alinhamento e minimizar deformações, enquanto a configuração de corte deve ser adequada às dimensões e tolerâncias exigidas do produto. Alegações de alta precisão são menos úteis do que informações claras sobre tensionamento dos fios, substituição dos fios, limpeza, verificações de alinhamento e o procedimento para lidar com bolos fora de especificação.
A eficiência energética deve ser analisada como um balanço do sistema
O AAC é frequentemente associado a produtos de construção mais leves e à construção eficiente em recursos, mas a própria fábrica consome energia substancial, particularmente para moagem, geração de vapor, ar comprimido, manuseio de materiais e operação das autoclaves. Um fornecedor de exportação de linhas de produção de materiais de construção ecológicos deve ser avaliado com base em escolhas de projeto mensuráveis, e não em alegações genéricas de economia de energia.
A principal questão térmica geralmente é o uso de vapor. As autoclaves exigem um fornecimento estável de vapor no perfil de pressão e temperatura especificado. A avaliação deve abranger o padrão de carregamento das autoclaves, a duração do ciclo, o projeto de isolamento, a recuperação de condensado, o layout da tubulação de vapor, a qualidade das válvulas, o controle de pressão e a relação entre o cronograma das autoclaves e a planta de caldeira. Um fornecedor que fornece apenas as autoclaves e deixa o balanço de vapor a terceiros ainda pode ser aceitável, mas a divisão de responsabilidades deve ser explícita.
O consumo de eletricidade também merece uma análise item a item. Equipamentos de moagem, bombas, sistemas de vácuo, compressores, unidades de corte, transportadores e pontes rolantes devem ser incluídos em uma lista de cargas conectadas. Os compradores devem distinguir a potência instalada dos motores do consumo operacional esperado. Inversores de frequência podem ser valiosos quando a demanda de fluxo, bombeamento ou manuseio varia durante o ciclo, mas seu benefício depende de uma lógica de controle adequada e de capacidade de manutenção compatível.
As configurações de resíduos e recuperação revelam se a eficiência do processo foi considerada em termos práticos. Resíduos de corte, bolo verde rejeitado, polpa sedimentada e condensado de autoclave frequentemente podem ser gerenciados por meio de circuitos de reciclagem, desde que o material reciclado não desestabilize o projeto da mistura. O esquema de recuperação proposto deve especificar os pontos de coleta, os limites de armazenamento, os métodos de bombeamento ou transporte e o efeito sobre os cálculos de dosagem. “Resíduo zero” não deve ser aceito como uma declaração técnica significativa sem um projeto definido de fluxo de materiais.
Separe a qualidade do equipamento da qualidade da documentação — mas exija ambas
Máquinas pesadas podem parecer robustas durante uma inspeção de fábrica e, ainda assim, ser difíceis de instalar, operar ou manter no exterior. Projetos de exportação dependem de documentação porque a equipe no local de destino deve montar sistemas, conectar utilidades, realizar verificações e solucionar problemas de equipamentos diante de barreiras de idioma e distância.
Uma proposta tecnicamente séria deve identificar o escopo de fornecimento com detalhes suficientes para mostrar o que está incluído e o que permanece sob responsabilidade do comprador ou do empreiteiro local. Isso normalmente inclui desenhos de arranjo geral, cargas de fundação, cronogramas de demanda de utilidades, diagramas elétricos unifilares, quando aplicável, limites de cabos e controle, requisitos pneumáticos e hidráulicos, instruções de instalação, manuais de equipamentos, listas de peças de reposição e procedimentos de comissionamento.
A documentação deve corresponder à configuração fornecida, em vez de ser um manual genérico. Isso é especialmente importante para painéis de controle, sensores, válvulas, motores e intertravamentos de segurança. Uma linha pode incluir componentes provenientes de diferentes fabricantes; o comprador precisa de números de modelo, fichas técnicas e informações de substituição que possam ser utilizadas após a saída da equipe do projeto do local.
Para máquinas que entram em mercados com requisitos específicos de conformidade, a documentação também deve sustentar o procedimento legal aplicável. Os requisitos variam conforme o destino e a categoria do equipamento. Segurança de máquinas, equipamentos elétricos, sistemas sob pressão e controles ambientais podem estar sujeitos a regras distintas. O fornecedor não deve fazer alegações sem fundamento de que uma planta completa é “totalmente certificada” sem definir a norma, a jurisdição, o limite do equipamento e os documentos comprobatórios. Quando for necessária certificação local ou análise por terceiros, isso deve ser planejado como uma frente de trabalho do projeto, e não tratado como um documento de embarque.
Verifique a capacidade de fabricação além de uma visita à fábrica
As bases de produção, a equipe de engenharia, as patentes e as credenciais do sistema de qualidade de um fornecedor podem indicar capacidade organizacional, mas não substituem a verificação específica do projeto. A certificação ISO 9001, por exemplo, demonstra uma estrutura de gestão da qualidade; ela não prova, por si só, que uma determinada linha de AAC atenderá às metas de produção, energia ou qualidade do produto.
Evidências mais úteis incluem o controle do fornecedor sobre etapas críticas de fabricação e aquisição. Pergunte como são produzidas ou adquiridas as estruturas de aço, moldes, componentes relacionados às autoclaves, estruturas de corte, conjuntos de engrenagens e painéis elétricos; qual inspeção de recebimento é realizada para peças compradas; como são registrados os controles de soldagem e dimensionais; e se os conjuntos principais podem ser pré-montados para teste antes do embarque.
As autoclaves merecem atenção especial porque envolvem serviço sob pressão e risco operacional de longo prazo. O comprador deve entender quem fabrica o vaso de pressão, quais regras de projeto e fabricação se aplicam, quais registros de inspeção são fornecidos, como as portas e os sistemas de vedação são mantidos e se as licenças locais de operação exigirão inspeção adicional. Um fornecedor da linha de produção pode recorrer a um fabricante especializado de vasos de pressão, o que não é inerentemente preocupante, mas as interfaces comerciais e técnicas devem estar visíveis.
Os testes de aceitação em fábrica devem se concentrar no que pode ser realisticamente verificado antes do embarque. Podem incluir o funcionamento de conjuntos mecânicos selecionados, testes de painéis de automação, confirmação do sentido de rotação dos motores e dos dispositivos de segurança, revisão de dimensões e verificação da integridade da documentação. Um teste completo de produção com as matérias-primas do comprador nem sempre é viável na fábrica de equipamentos; por isso, os critérios de aceitação no local são igualmente importantes.
A qualidade da automação é medida pela capacidade de recuperação, não pela quantidade de telas
A automação pode melhorar a precisão da dosagem, a rastreabilidade da produção e a consistência operacional, mas uma interface elaborada não garante uma planta gerenciável. A questão relevante é se o sistema de controle torna as condições anormais compreensíveis e recuperáveis.
A proposta deve esclarecer a arquitetura de controle, as marcas de PLC e HMI, os protocolos de comunicação, o método de acesso remoto, o histórico de alarmes, o processo de backup de dados, as opções de idioma do usuário e as permissões de cibersegurança. Também deve identificar quais variáveis de processo são medidas automaticamente: densidade da polpa, níveis de líquido, precisão de pesagem, posições dos moldes, temperaturas de cura, pressão de vapor, status do ciclo da autoclave e intertravamentos de equipamentos.
Um sistema bem projetado permite que os operadores identifiquem por que um transportador parou, por que um molde não pode ser transferido ou por que uma sequência de autoclave está bloqueada. Ele deve impedir ações inseguras ou danosas sem tornar impossível a manutenção rotineira. Os compradores devem solicitar uma explicação dos modos de operação manual, da lógica de parada de emergência, dos controles de bypass de sensores e do procedimento para restaurar a produção após uma interrupção de energia.
O suporte remoto é valioso para projetos de exportação, mas não deve ser tratado como substituto da competência operacional local. Disponibilidade de rede, diferenças de fuso horário, autorização de acesso e idioma podem limitar sua utilidade. O plano de comissionamento e treinamento do fornecedor deve, portanto, abranger o pessoal de produção, técnicos de manutenção, eletricistas e operadores do sistema de controle, com responsabilidades práticas definidas para cada grupo.
Teste a capacidade de execução de exportação no nível das interfaces
Uma linha de AAC normalmente é enviada em vários lotes: aço estrutural, máquinas de processo, painéis elétricos, motores, tubulações, instrumentos, peças de reposição e, às vezes, componentes fornecidos por terceiros. A experiência em exportação é importante porque listas de embalagem incompletas, conteinerização pouco clara, itens danificados ou fixadores ausentes podem atrasar a instalação muito mais do que o valor da peça faltante sugeriria.
Um plano de exportação confiável identifica os Incoterms, a responsabilidade pela embalagem, a sequência de embarque, os requisitos de contêiner ou carga fracionada, os métodos de preservação para transporte marítimo, as regras de marcação, as responsabilidades pelos documentos aduaneiros e a alocação de seguros. O comprador deve verificar se as peças são identificadas para corresponder aos desenhos de instalação e se embalagens separadas podem ser identificadas após a chegada. Consignações mistas sem referências de instalação criam atrasos evitáveis no local.
O trabalho no local deve ser dividido em limites definidos: obras civis, fundações, montagem estrutural, instalação mecânica, tubulação, obras elétricas, isolamento, caldeira ou sistema de vapor, materiais de comissionamento e testes de produto. Se o fornecedor oferecer supervisão de instalação em vez de instalação completa, as qualificações exigidas e o número de trabalhadores locais devem ser informados. O mesmo se aplica a pontes rolantes, equipamentos de soldagem, andaimes, energia temporária e planos de içamento.
As datas de entrega devem estar vinculadas a marcos que possam ser verificados: aprovação dos desenhos, pagamento antecipado, conclusão da fabricação, inspeção, prontidão para embarque, expedição, prontidão do local, conclusão mecânica, comissionamento a frio, comissionamento a quente e testes de desempenho. Uma única promessa de “prazo de entrega” é demasiado vaga para um projeto com diversas dependências externas.
Transforme o suporte pós-venda em um requisito operacional contratual
As plantas de AAC não atingem produção estável apenas com a conclusão da instalação. A operação inicial exige ajuste da preparação de matérias-primas, dosagem, controle de expansão, corte, ciclos de autoclave e manuseio. O suporte deve ser avaliado de acordo com a capacidade de resposta, a expertise disponível, a logística de peças de reposição e a disposição do fornecedor em definir limites.
O pacote de peças de reposição deve ser separado em peças para comissionamento, peças operacionais recomendadas para dois anos e peças de desgaste. Fios de corte, vedações, rolamentos, sensores, válvulas, contatores, redutores, componentes de bombas e outros itens devem ser listados com quantidades, números de peça, prazos de entrega e substitutos aprovados, quando apropriado. O comprador deve evitar ambos os extremos: adquirir um pacote arbitrariamente grande ou depender inteiramente de remessas internacionais urgentes após o início da operação.
As garantias de desempenho exigem linguagem precisa. Em vez de aceitar uma declaração geral de capacidade de produção, defina o período de teste, as premissas de matérias-primas, a especificação do produto, as horas de operação, as utilidades fornecidas pelo comprador, as exclusões aceitáveis de tempo de inatividade, o método de medição e as soluções caso o desempenho acordado não seja atingido. Garantias que ignoram a qualidade da matéria-prima ou a disponibilidade de vapor são difíceis de executar; garantias que não contêm nenhuma condição de aceitação mensurável oferecem pouca proteção.
Use a comparação de fornecedores para revelar premissas
A proposta mais forte não é necessariamente aquela com a maior capacidade cotada, o menor preço de compra ou a lista mais longa de equipamentos. É aquela em que as premissas são visíveis e o fornecedor pode explicar como cada subsistema atende ao produto exigido, às matérias-primas locais, às utilidades disponíveis e ao plano de execução da exportação.
Uma comparação disciplinada também normaliza o escopo das cotações. Um fornecedor pode incluir automação, distribuição elétrica, recuperação de resíduos, supervisão de instalação e peças de reposição para partida, enquanto outro pode cotar apenas as máquinas principais. Comparar a exposição total do projeto — e não apenas o preço do equipamento na fábrica — resulta em uma decisão mais realista.
Para um projeto de exportação de AAC, a seleção do fornecedor é, em última análise, uma decisão de alocação de riscos. O fornecedor deve demonstrar não apenas que pode fabricar equipamentos, mas que entende as dependências do processo que determinam se a planta pode produzir materiais de construção ecológicos conformes e comercialmente utilizáveis ao longo do tempo. Quando as premissas técnicas, os limites de escopo, as condições de aceitação e as obrigações de suporte são documentados antes da adjudicação do contrato, o comprador dispõe de uma base muito mais sólida para avaliar qualquer fornecedor de exportação de linhas de produção de materiais de construção ecológicos.
Recomendar
 30/09/2026
Quando uma linha automatizada de produção de materiais de construção se torna rentável?
ROI de uma linha automatizada de produção de materiais de construção explicado: avalie capacidade, qualidade, mão de obra, desperdícios e custos totais para fazer um investimento rentável.
- 01/10/2026
Como uma linha de produção de materiais de construção ecológicos reduz o desperdício de material
Descubra como uma linha de produção de materiais de construção ecológicos reduz o desperdício por meio de dosagem precisa, conformação controlada, cura estável e recuperação inteligente de materiais.
- 01/10/2026
Como Avaliar um Fornecedor de Linha de Produção de AAC para Exportações de Materiais Sustentáveis
Guia para avaliar fornecedores de exportação de linhas de produção de materiais de construção sustentáveis: avalie a adequação do processo de AAC, a eficiência energética, a execução da exportação, a documentação e o suporte.