Может ли станок для производства пустотелых блоков изготавливать блоки разных размеров?
Может ли станок для производства пустотелых блоков выпускать блоки разных размеров?
Может ли станок для производства пустотелых блоков выпускать блоки разных размеров? Да. Большинство современных станков могут изготавливать пустотелые блоки нескольких размеров при оснащении правильно спроектированными сменными формами.
Практический ответ зависит от конструкции станка, совместимости форм, производительности гидравлической системы, характеристик вибрации и планирования производства. Возможность выпуска изделий разных размеров ценна только при сохранении стабильного качества.
Для производителей блоков, подрядчиков и инвесторов в производство строительных материалов главный вопрос заключается не в том, возможны ли теоретически разные размеры. Важно, остаются ли переналадки эффективными и рентабельными.
В этой статье объясняется, как работает производство пустотелых блоков разных размеров, какие конфигурации подходят, каких ограничений следует ожидать и как покупателям оценивать оборудование перед инвестированием.
Как один станок производит пустотелые блоки разных размеров
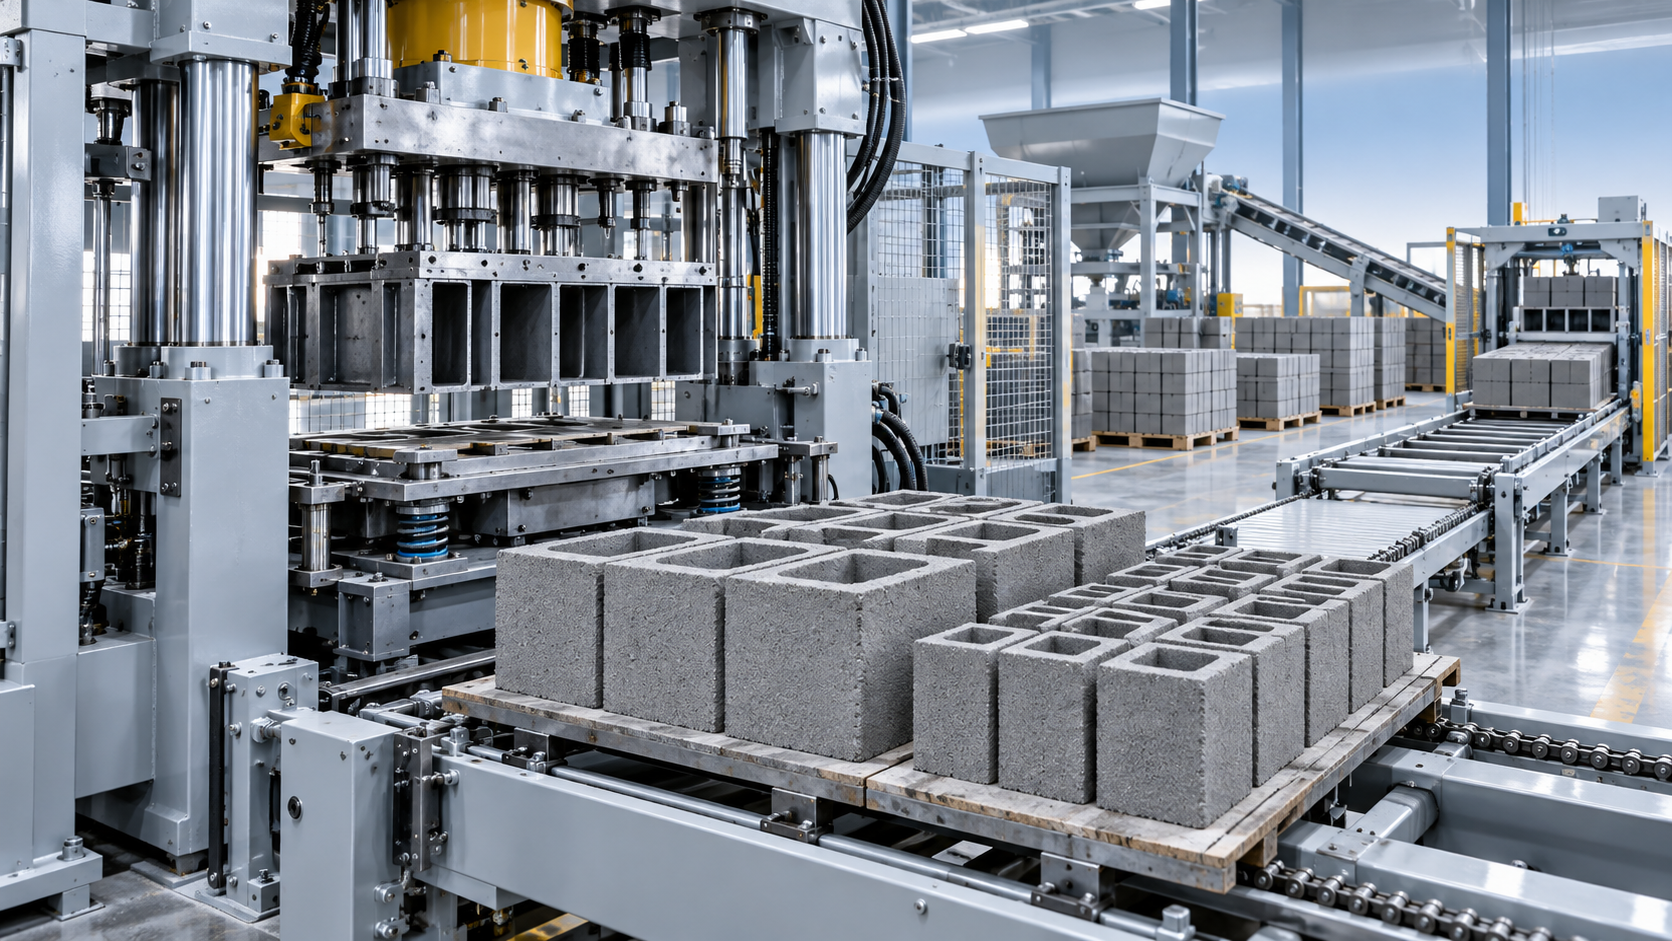
Станок для производства пустотелых блоков формует бетонные изделия внутри стальной формы. Форма определяет внешние размеры, внутренние пустоты, толщину стенок и форму каждого блока.
Для производства блока другого размера оператор обычно заменяет имеющийся комплект формы на форму, разработанную для новой спецификации. В него входят формовочный ящик, прижимная головка и соответствующие вставки.
Например, одна производственная линия может утром выпускать пустотелые блоки 400 x 200 x 200 mm, а позднее — блоки 400 x 150 x 200 mm.
Рама станка обычно остается неизменной. Вместо этого производители адаптируют формовочный узел для установки на тот же вибростол, гидравлическую систему, механизм подачи и платформу управления.
Некоторые модели также позволяют регулировать размеры поддонов, параметры подачи материала, время вибрации, параметры давления и высоту формы. Эти регулировки поддерживают стабильное производство различных изделий.
Однако не каждый размер блока подходит для любого станка. Компактный станок имеет ограничения по площади формы, высоте изделия, весу формы, продолжительности цикла и гидравлическому усилию.
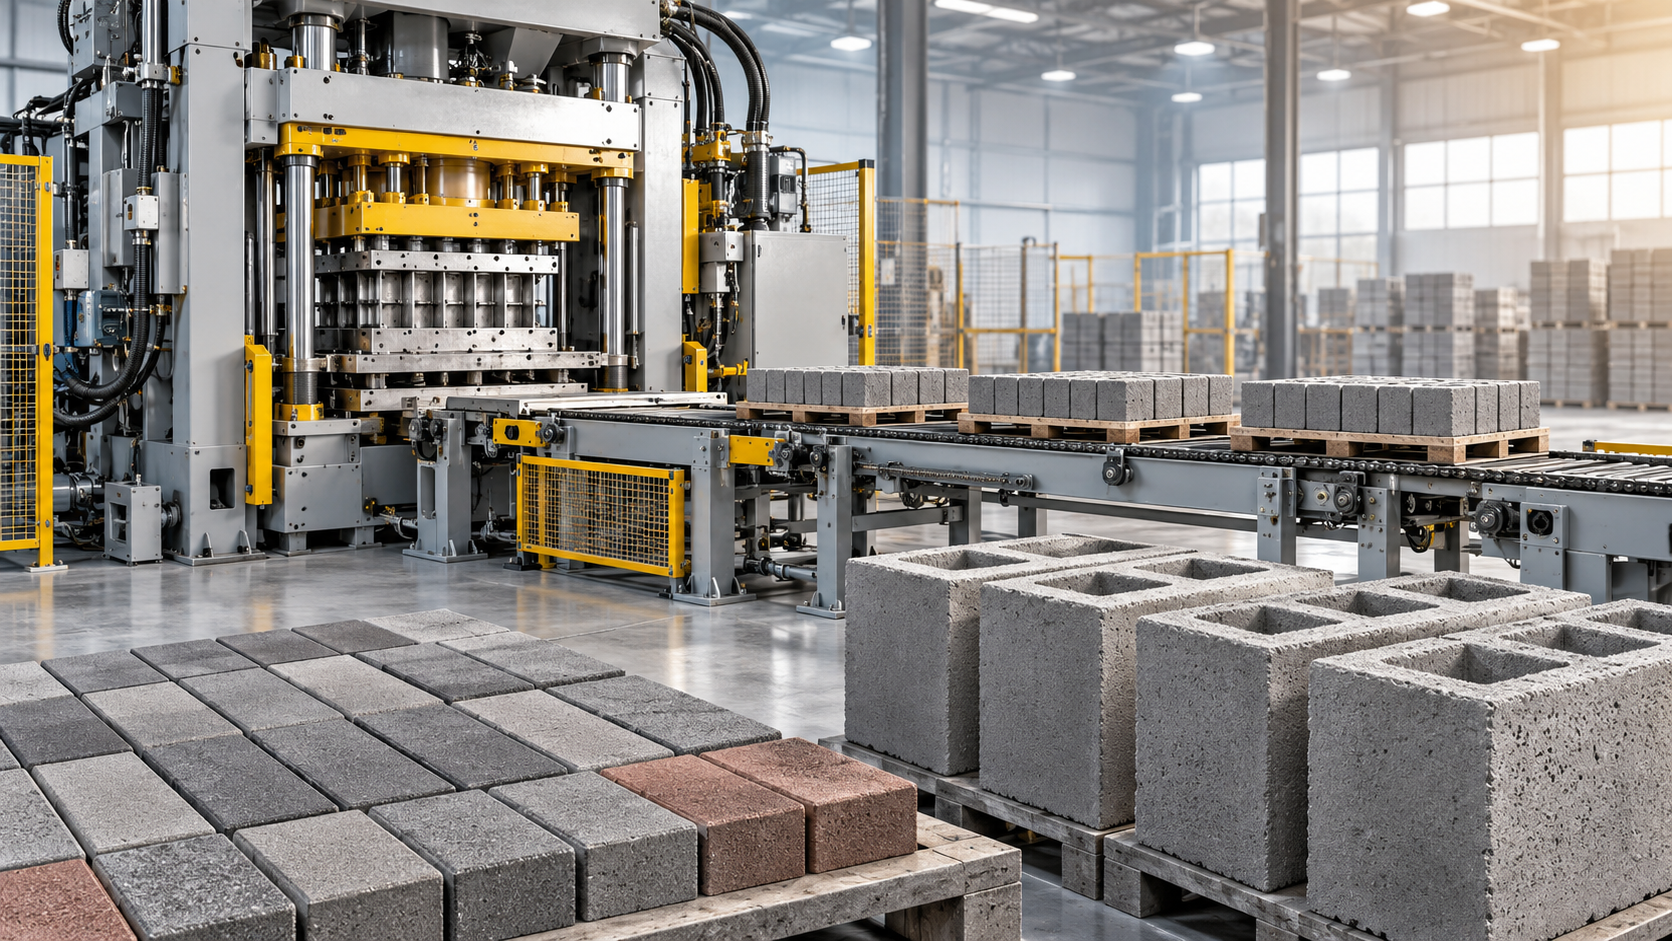
Более крупная автоматическая производственная линия, как правило, может принимать больше конфигураций форм. Она часто может производить пустотелые блоки, полнотелый кирпич, брусчатку, бордюрный камень и специальные бетонные изделия.
Поэтому покупателям следует спрашивать не только о том, поддерживает ли станок разные формы, но и о том, какие изделия могут выпускаться на коммерческом уровне производительности при стабильном качестве.
Сменные формы — основа производства изделий разных размеров
Форма является наиболее важным компонентом при изменении размеров пустотелых блоков. Ее точность напрямую влияет на размеры изделий, однородность пустот, качество кромок и легкость распалубки.
Высококачественные формы обычно изготавливаются из прочной стали и подвергаются обработке для повышения износостойкости. Материал формы важен, поскольку истирание бетоном постепенно изменяет размеры и качество поверхности.
Правильно спроектированная форма должна соответствовать точкам крепления станка, характеристикам вибрации, системе прижима и размеру поддона. Плохая посадка может вызвать неравномерную плотность или чрезмерный механический износ.
При заказе форм производители должны указывать точную длину, ширину и высоту блока, конструкцию пустот, толщину стенок, требования к прочности и местные строительные стандарты.
Также важно определить тип заполнителя и состав смеси. Форма, предназначенная для одной консистенции бетона, может работать не одинаково хорошо с другой смесью.
При частой смене изделий системы быстрой замены форм могут сократить простои. Такие системы могут включать направляющие для позиционирования, гидравлические зажимы, подъемные устройства и сохраненные производственные рецептуры.
Ручная замена форм все еще может быть подходящим решением для небольших заводов. При принятии решения следует учитывать наличие рабочей силы, частоту смены изделий, объем производства и стоимость простоя оборудования.
Перед покупкой запросите чертежи и подтвержденный перечень форм. Это позволит избежать распространенной ошибки покупки станка, который поддерживает теоретический диапазон форм, но не требуемые изделия.
Какие размеры пустотелых блоков обычно можно производить?
Распространенные размеры пустотелых блоков различаются в зависимости от страны, строительных норм, стеновых систем, условий транспортировки и предпочтений клиентов. Единого мирового стандарта размеров для каждого рынка не существует.
Типичные изделия включают 390 x 190 x 190 mm, 400 x 200 x 200 mm, 400 x 150 x 200 mm и меньшие блоки для перегородок.
Многие производители также выпускают блоки толщиной 100 mm, 120 mm, 150 mm, 190 mm и 200 mm. Эти варианты предназначены для ненесущих перегородок и конструктивных стен.
Станок часто может производить блоки нескольких длин и ширин при условии, что форма помещается в доступной зоне формования. Высота ограничивается конструкцией формы и зазором станка.
Блоки с более глубокими пустотами, тонкими стенками или необычной геометрией могут требовать иных настроек вибрации. Они также могут требовать более точного контроля содержания влаги и распределения материала.
Специальные изделия могут включать утепленные блоки, блоки с замковым соединением, блоки из легких заполнителей, декоративные облицовочные элементы и блоки, предназначенные для региональных систем кладки.
Переход от стандартных пустотелых блоков к брусчатке или бордюрному камню возможен на многих станках, однако для этих изделий обычно требуются отдельные формы и другие производственные параметры.
Покупателям следует отдавать приоритет спросу на местном рынке, а не приобретать формы для всех возможных изделий. Сосредоточенный ассортимент обычно обеспечивает лучшее использование форм и более быструю окупаемость.
Что меняется при переходе между размерами блоков?
Изменение размеров формы влияет не только на форму изделия. Оно может изменять расход материала, продолжительность машинного цикла, требования к вибрации, загрузку поддонов, мощности выдержки и обработку готовой продукции.
Крупные пустотелые блоки обычно потребляют больше бетона на единицу, но для одного квадратного метра стены может потребоваться меньше единиц. Их коммерческая ценность зависит от местной экономики труда.
Меньшие блоки часто увеличивают количество изделий на поддоне. Это может повысить потребности в упаковке и обработке, даже если общая производительность станка по бетону остается схожей.
Различная конфигурация пустот также влияет на уплотнение. Большие пустоты могут сократить расход материала, однако слабое уплотнение вокруг внутренних перемычек может снизить прочность при сжатии или повредить кромки.
Система управления должна хранить отдельные рецептуры для каждого изделия. Рецептура может определять перемещение питателя, частоту вибрации, длительность вибрации, последовательность давления и время распалубки.
Операторы также должны проверять первые блоки после каждой переналадки. Первичные проверки должны подтверждать размеры, массу единицы продукции, внешний вид, развитие прочности и формирование пустот.
Если производственные параметры не скорректированы, блоки могут трескаться, прилипать к форме, деформироваться при распалубке или иметь неравномерную плотность по поддону.
Надежное оборудование снижает эти риски благодаря стабильной гидравлике, синхронизированной вибрации, точному направлению формы и автоматизированному управлению, повторяющему проверенные настройки для каждого типа изделий.
Гибкость производства должна быть сбалансирована с эффективностью выпуска
Возможность выпуска изделий разных размеров обеспечивает гибкость, но чрезмерное количество переналадок может снизить общую эффективность завода. Каждая замена формы требует остановки станка, наладки, очистки и проверки качества.
Заводу, производящему большие объемы блоков одного размера, может быть выгоднее специализированное производственное планирование, чем частое переключение между несколькими изделиями малого объема.
Напротив, региональным поставщикам, обслуживающим подрядчиков, розничных продавцов и муниципальные проекты, могут потребоваться несколько размеров для быстрого реагирования на изменение заказов и сезонный спрос на строительство.
Наилучший производственный план группирует заказы по типу изделия. Это сокращает количество замен форм, сохраняя при этом достаточное разнообразие продукции для поддержания отношений с клиентами и более широкого охвата рынка.
Для операций среднего объема один универсальный станок с несколькими формами может быть экономичнее нескольких специализированных станков. Это снижает первоначальные капитальные затраты и требования к производственной площади.
Для заводов с большим объемом выпуска выделенные линии могут стать более эффективными. Правильное решение зависит от объема продаж, ассортимента продукции, рабочих часов, стоимости труда и обязательств по поставкам.
Покупатели должны рассчитывать производительность, используя реалистичную продолжительность циклов и планируемые переналадки. Показатели производительности в каталогах часто предполагают идеальные условия и могут не отражать график производства смешанной продукции.
Запросите у поставщика почасовые и суточные оценки для каждого предполагаемого размера блока. Запросите допущения относительно сырья, количества пустот, численности операторов, времени выдержки и рабочих смен.
Основные характеристики станка, которые следует оценить перед покупкой
Жесткость станка крайне важна при производстве блоков разных размеров. Стабильная рама помогает поддерживать точную передачу вибрации и уменьшает деформацию при непрерывной работе с тяжелыми формами.
Производительность гидравлической системы должна соответствовать самой тяжелой предполагаемой форме и ассортименту продукции. Недостаточное давление или медленная реакция гидравлики могут повлиять на качество распалубки и эффективность переналадки.
Вибрационная система заслуживает особого внимания. Стабильная вибрация помогает бетону заполнить узкие участки формы и создает равномерную плотность, не повреждая кромки после выхода блока из формы.
Автоматические системы подачи должны равномерно распределять материал по каждой полости формы. Неравномерная подача становится более заметной при производстве блоков со сложными пустотами или тонкими внутренними перемычками.
Системы управления должны позволять операторам сохранять и вызывать настройки. Это особенно полезно, когда завод чередует проверенные конструкции блоков в течение многих производственных циклов.
Проверьте, поддерживает ли размер поддона все запланированные формы. Большая зона формования может увеличить производительность, но также требует подходящих поддонов, оборудования для перемещения, стеллажей для выдержки и площади завода.
Также учитывайте доступность замены форм. Безопасные точки подъема, направляющие рельсы, тележки для форм и свободный доступ для обслуживания могут сократить простои, защищая операторов и дорогостоящую оснастку.
Наконец, оцените возможности сервисного обслуживания поставщика. Поддержка проектирования форм, наличие запасных частей, помощь при вводе в эксплуатацию, обучение и удаленное устранение неисправностей влияют на долгосрочную надежность производства.
Сырье и выдержка также влияют на качество блоков разных размеров
Один только станок не может гарантировать хорошие пустотелые блоки. Содержание цемента, гранулометрический состав заполнителя, уровень воды, добавки и точность дозирования существенно влияют на результаты при разных размерах блоков.
Смеси с избыточным количеством воды могут вызывать осадку после распалубки. Слишком сухие смеси могут плохо уплотняться, создавая слабые углы, шероховатые поверхности или неполные пустоты.
Для блоков разных размеров могут потребоваться небольшие корректировки влажности смеси и времени вибрации. Более крупные изделия могут требовать большего внимания к потоку материала и уплотнению в глубоких секциях формы.
Условия выдержки имеют не меньшее значение. Свежие блоки должны набрать достаточную прочность перед штабелированием, транспортировкой или поставкой, особенно при уменьшенной толщине стенок для облегченных изделий.
Заводы должны установить документированные проверки качества для каждой формы. Эти проверки могут включать длину, ширину, высоту, массу, плотность, водопоглощение, прочность при сжатии и визуальные дефекты.
Стабильное дозировочное оборудование поддерживает этот процесс. Системы дозирования бетона с надежным взвешиванием и контролем влажности помогают операторам повторять успешные производственные рецептуры от одной смены к другой.
Когда завод вводит новый размер, пробное производство следует провести до принятия крупных заказов клиентов. Это дает команде время проверить прочность, поведение при выдержке и стабильность упаковки.
Поставщики оборудования с опытом в сфере строительных материалов могут предоставить полезные рекомендации по процессу. Их роль должна выходить за рамки продажи станка и включать поддержку выбора форм и показателей запуска производства.
Как выбрать подходящий станок для производства пустотелых блоков
Начните с продукции, которую действительно покупают клиенты. Определите размеры блоков, области применения стен, местные строительные стандарты, ожидаемый ежемесячный спрос и вероятные возможности роста на вашем рынке.
Затем оцените объем производства для каждого типа блока. Это покажет, является ли ручной, полуавтоматический или полностью автоматический станок для производства пустотелых блоков подходящей инвестицией.
Небольшие предприятия могут ценить меньшие инвестиции и простое техническое обслуживание. Более крупные заводы обычно выигрывают от автоматизированной обработки материалов, более быстрой замены форм, более высокой производительности и лучшей стабильности процесса.
Запросите у производителя рекомендации реальных клиентов, выпускающих блоки аналогичных размеров. Такие рекомендации могут показать, надежно ли предлагаемый станок работает с сопоставимыми заполнителями и требованиями рынка.
Оценивайте всю систему, а не только блоковый станок. Практичная линия может включать дозировочное оборудование, смесители, конвейеры, поддоны, формы, системы выдержки, штабелировщики и упаковочное оборудование.
Также сравните эксплуатационные расходы за весь срок службы. Потребление энергии, долговечность форм, запасные части, потребности в рабочей силе, интервалы технического обслуживания и незапланированные простои могут иметь большее значение, чем низкая первоначальная цена.
Shandong Hongfa Scientific Industrial & Trading Co., Ltd. поставляет оборудование для производства строительных материалов, опираясь на многолетний инженерный опыт, производственные мощности, управление качеством и ресурсы технических разработок.
Для покупателей, которым требуется несколько размеров пустотелых блоков, поставщик должен подтвердить совместимость форм, детали конфигурации, ожидаемую производительность, требования к монтажу и послепродажную поддержку до окончательного заключения контракта.
Заключение: производство изделий разных размеров практично при правильной конфигурации
Может ли станок для производства пустотелых блоков выпускать блоки разных размеров? Безусловно, при условии, что станок рассчитан на совместимые сменные формы и производственные параметры правильно отрегулированы.
Наибольшая ценность достигается при соответствии выбора форм рыночному спросу. Гибкость полезна, когда она помогает производителю выполнять прибыльные заказы, не вызывая чрезмерных простоев или колебаний качества.
Покупатели должны оценивать ассортимент форм, жесткость станка, работу гидравлики и вибрации, уровень автоматизации, контроль сырья, мощности выдержки и техническую поддержку поставщика как единую комплексную систему.
При хорошо сконфигурированной производственной линии производители могут стабильно выпускать пустотелые блоки нескольких размеров, расширять ассортимент продукции и эффективнее реагировать на меняющиеся требования строительного рынка.
Следующая:Больше нет контента
Рекомендуем
 Oct 15, 2026
Может ли станок для производства пустотелых блоков изготавливать блоки разных размеров?
Может ли станок для производства пустотелых блоков изготавливать блоки разных размеров? Узнайте, как сменные формы, интеллектуальные настройки и надежное оборудование повышают гибкость и производительность.
- Oct 14, 2026
В чем разница между станком для производства бетонного кирпича и станком для производства блоков?
В чем разница между станком для производства бетонного кирпича и станком для производства блоков? Сравните изделия, формы, производительность и найдите подходящее решение для вашего предприятия.
- Oct 13, 2026
Как выбрать оборудование для производства стеновых панелей экспортного качества?
Как выбрать оборудование для производства стеновых панелей экспортного качества? Рассмотрите ключевые факторы, обеспечивающие стабильный выпуск продукции: выдерживание, автоматизацию, контроль качества и поддержку поставщика.