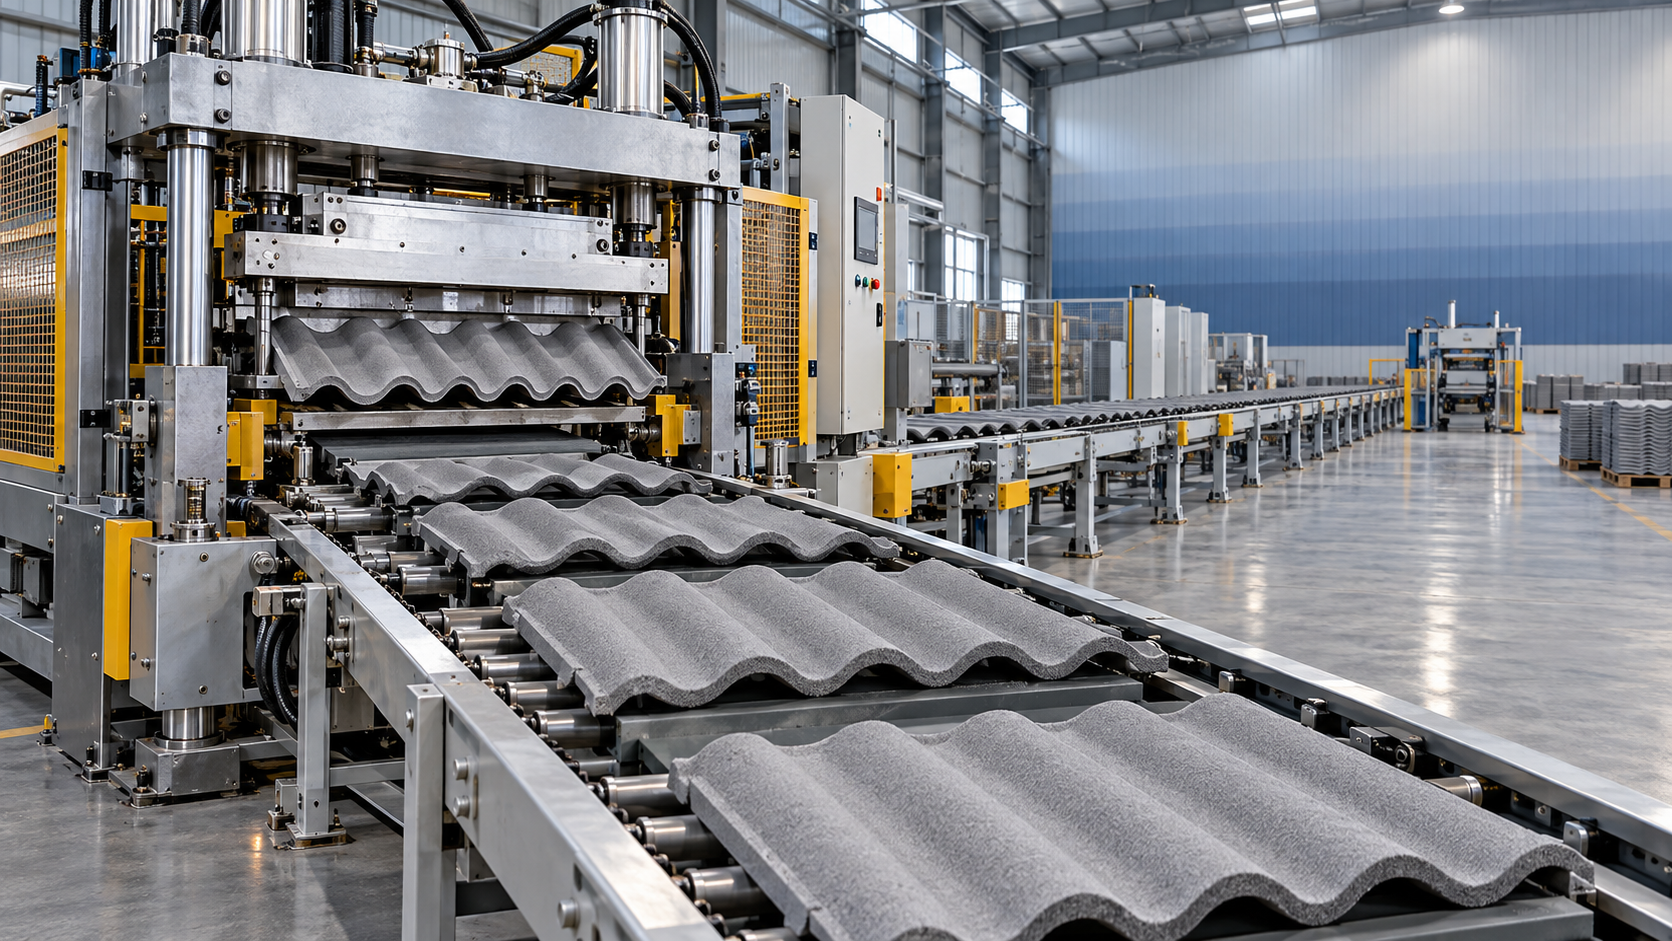
Сколько бетонной черепицы может производить машина в день?
Суточный выпуск машины для производства бетонной черепицы рассчитывается как производительность, умноженная на фактическое время работы, с последующей корректировкой на количество отбракованной черепицы. Единого суточного показателя, применимого ко всем машинам, не существует: результат зависит от профиля черепицы, графика работы, простоев и выхода годной продукции. Заявленная поставщиком часовая производительность — полезная отправная точка, однако её нельзя автоматически считать объёмом готовой продукции, пригодной для продажи.
Это различие важно, когда фабрике нужно планировать заказы, площади для выдержки и численность персонала с учётом заявленного объёма. Машина может формовать требуемое количество черепиц при непрерывной работе, но фактический выпуск может оказаться ниже из-за переналадки, очистки, задержек с материалами и потерь качества. Поэтому важно спросить не только «Какова скорость работы?», но и «Сколько годных черепиц весь процесс сможет произвести за запланированный рабочий день?»
Начните с производительности, соответствующей типу черепицы
Производительность машины обычно указывают в черепицах в час, за смену или в день. Прежде чем сравнивать показатели, выясните, что именно в них учтено. Показатель для одного профиля черепицы может не относиться к черепице другого размера, толщины или формы. Суточную производительность также сложно интерпретировать, если поставщик не указывает количество рабочих часов и не уточняет, предполагается ли непрерывная работа.
Уточните, обозначает ли заявленный показатель количество черепиц, сформованных машиной, переданных на выдержку или готовых изделий, прошедших проверку. Это разные точки подсчёта. В число сформованных изделий могут входить повреждённые черепицы или изделия, не соответствующие спецификации, которые не станут товарным запасом.
Также проверьте, относится ли показатель только к машине или ко всей производственной линии. Формовочное оборудование может обеспечивать определённую скорость, но поддерживать её не удастся, если смеситель, транспортёры для черепицы, оборудование для перемещения материалов или последующие участки не справляются с таким темпом. В полезном коммерческом предложении указано, какое оборудование входит в комплект и при каких условиях достижима заявленная производительность.
Рассчитайте практический суточный выпуск
Используйте следующий метод, если известны производительность машины и предполагаемый график работы:
- Уточните номинальную часовую производительность для требуемого профиля черепицы и конфигурации машины.
- Определите запланированное количество часов производства за день, исключив время, когда линия не должна работать.
- Оцените фактическое время работы, вычтя из графика ожидаемые остановки, например на очистку, регулировку и ожидание материалов.
- Умножьте часовую производительность на время работы, учитывая, что фактическая скорость при длительной работе может быть ниже номинальной.
- Вычтите ожидаемое количество брака, чтобы оценить число годных черепиц, а не общее количество сформованных изделий.
Для примера предположим, что номинальная производительность машины для указанного профиля составляет 1,000 черепиц в час. Работа линии запланирована на восемь часов, но суммарная продолжительность остановок составляет один час. Если во время работы средняя скорость достигает 90% номинальной, а проверку проходит 95% сформованных черепиц, расчёт будет следующим:
1,000 × 7 × 0.90 × 0.95 = 5,985 годных черепиц в день.
Эти цифры приведены для иллюстрации метода и не являются заявлением о производительности какой-либо конкретной машины. Коэффициент 90% учитывает снижение скорости в течение семи часов работы, но не включает уже вычтенный час простоя. Если учитывать эти потери раздельно, одна и та же остановка не будет учтена дважды.
Если надёжных производственных данных нет, рассчитайте диапазон результатов на основе разных допущений и определите, какие из них влияют на результат сильнее всего. После начала производства замените расчётные значения фактическими данными о времени работы, средней скорости и количестве отбракованных изделий. Не следует использовать один исключительно бесперебойный день как основу для долгосрочных обязательств по поставкам.
Не путайте выпуск машины с черепицей, готовой к отгрузке
Бетонная черепица, как правило, должна пройти выдержку и последующую обработку, прежде чем её можно считать готовой продукцией. Количество черепиц, сформованных сегодня, не обязательно совпадает с количеством изделий, доступных для отправки в тот же день, особенно на этапе запуска или если цикл выдержки ещё не вышел на полную загрузку.
Для планирования отслеживайте как минимум два показателя: количество черепиц, сформованных за день, и количество годных изделий, выпущенных после необходимой выдержки и проверки. Если линия формует черепицу быстрее, чем имеющиеся мощности для выдержки могут её принять, производство со временем придётся замедлить или остановить, даже если сама формовочная машина способна работать быстрее.
На каких этапах обычно теряется суточная производительность
Подготовка материалов. Для работы формовочной машины необходима стабильная подача бетона со свойствами, подходящими для черепицы и технологического процесса. Перебои в приготовлении смеси или её неоднородность могут вынудить операторов снизить скорость производства, отрегулировать настройки или отбраковать черепицу. Убедитесь, что смешивание и подача материалов обеспечивают требуемую производительность в течение всей смены, а не только во время короткой демонстрации.
Профиль черепицы и переналадка. Для разных профилей могут требоваться разные настройки, оснастка или способы перемещения изделий. В день, когда выпускают несколько моделей, количество произведённых черепиц может быть меньше, чем в день, посвящённый одному профилю, поскольку на переналадку и проверку первых изделий уходит время. Уточните у поставщика, какие детали нужно менять и предполагает ли заявленный выпуск один непрерывный производственный цикл.
Транспортёры, поддоны и возвратный поток. В некоторых процессах используются формы, поддоны или транспортёры, перемещаемые вместе с черепицей на отдельных этапах производства. Их наличие может ограничивать работу линии даже тогда, когда формовочный участок готов к запуску. Необходимое количество зависит от процесса, цикла перемещения и времени до возврата оснастки. Уточните, как организован полный оборот, а не исходите из предположения, что небольшого резерва будет достаточно.
Выдержка и перемещение изделий. Свежесформованную черепицу необходимо перемещать без повреждений и выдерживать в условиях, предусмотренных технологическим процессом. Недостаток места, задержки при перемещении или повреждения при обработке могут снизить выпуск годной продукции. Учитывайте повреждения при перемещении отдельно от дефектов формования, чтобы корректирующие меры были направлены на нужный этап.
Персонал и плановые остановки. Важно определить, может ли персонал своевременно обслуживать каждый участок. Линия может простаивать, пока ожидает материалы, транспортёры, проверку или удаление готовых изделий. Плановое техническое обслуживание и очистку также следует учитывать в расчёте производительности: если отвести под производство каждую минуту по графику, получится нереалистичный показатель.
Определите узкое место, прежде чем выбирать более производительную машину
Более высокая скорость формования увеличит суточный выпуск только в том случае, если остальные участки линии способны принять дополнительную продукцию. Составьте схему всего процесса: от подготовки материалов до формования, перемещения, выдержки, проверки и упаковки. Для каждого этапа зафиксируйте устойчивую производительность в одинаковых единицах, например в черепицах в час, и укажите время его доступности.
Практический предел на соответствующем временном интервале задаёт самый медленный этап. Например, если производительность формовочной машины превышает скорость перемещения черепицы в зону выдержки, более мощная машина может создать затор, а не увеличить выпуск готовой продукции. И наоборот, площадь для выдержки может быть достаточной, но оставаться недозагруженной, если подготовка материалов не обеспечивает стабильную подачу на машину.
Сравнивайте показатели за сопоставимые промежутки времени. Если производительность смесителя указана в замесах, пересчитайте её с учётом полного цикла замеса, включая загрузку и выгрузку. При оценке пропускной способности оборудования для перемещения учитывайте обратный путь и обычные остановки, а не только самое быстрое зарегистрированное перемещение. Если на одной линии выпускают черепицу разных моделей, повторите оценку для каждой модели с учётом планируемого ассортимента.
Переведите суточный план продаж в требования к оборудованию
Начните с количества годных черепиц, необходимого в день. Разделите целевой показатель на ожидаемый выход годной продукции, чтобы определить, сколько изделий нужно сформовать. Затем разделите это число на доступное время работы и ожидаемый коэффициент рабочей скорости, чтобы рассчитать необходимую номинальную часовую производительность.
Согласно приведённым выше иллюстративным допущениям, целевой показатель в 5,985 годных черепиц при выходе годной продукции 95%, семи часах работы и коэффициенте рабочей скорости 90% требует номинальной производительности 1,000 черепиц в час. Если изменится хотя бы одно допущение, изменится и необходимая производительность. Сокращение смены или снижение выхода годной продукции нельзя компенсировать использованием исходного показателя производительности в расчёте.
Учитывайте в плане обычные производственные остановки, но отдельно рассматривайте необычные события. Плановая смена профиля, ежедневная очистка и регулярное пополнение материалов должны быть включены в график работы. Крупную поломку оборудования лучше рассматривать отдельно как риск непрерывности производства, а не скрывать в необъяснённом коэффициенте эффективности. Так расчёт будет проще проверить и скорректировать.
Что уточнить при сравнении коммерческих предложений
Запросите данные о производительности для конкретных размеров и профиля черепицы, которую планируется выпускать. Для корректного сравнения также уточните:
- Какая продолжительность работы заложена в суточный показатель выпуска и учтены ли перерывы, очистка или переналадка.
- Номинальную скорость формования и ожидаемую устойчивую скорость при предлагаемых условиях производства.
- Состав и производительность входящего в предложение оборудования для смешивания, перемещения, выдержки, обработки и упаковки.
- Оснастку, транспортёры или поддоны, необходимые для каждого профиля черепицы, включая количество, заложенное в расчёт непрерывной работы.
- Точку контроля, по которой определяется выпуск годной продукции, и метод подсчёта брака.
- Условия по энергоресурсам, персоналу и снабжению материалами, необходимые для работы предлагаемой конфигурации.
Попросите поставщиков указать, какие показатели являются паспортными характеристиками оборудования, а какие — прогнозами, основанными на допущениях. Если в одном предложении указано общее количество сформованных черепиц, а в другом — готовых изделий после проверки, прежде чем сравнивать их, приведите показатели к одной основе. Меньшее значение в заголовке может объясняться более строгим этапом подсчёта или более коротким рабочим днём.
Разделяйте производительность линий для кровельной черепицы и резки автоклавного газобетона (AAC)
Покупатели, оценивающие несколько процессов производства строительных материалов, могут также спросить: «Может ли одна режущая машина обрабатывать панели AAC разных размеров?» В зависимости от конструкции режущая машина может работать с панелями разных размеров благодаря регулируемым настройкам или оснастке, однако допустимые размеры и требования к переналадке необходимо уточнить для конкретной машины.
Этот ответ не определяет производительность линии для бетонной кровельной черепицы. Резка AAC и формование кровельной черепицы предполагают разные материалы, процессы и показатели выпуска. При покупке любого из этих видов оборудования укажите размеры требуемого изделия и запросите производительность на соответствующем этапе; не переносите показатель выпуска одного процесса на другой.
Измеряйте выпуск после установки оборудования
После запуска линии фиксируйте запланированные и фактические часы работы, количество сформованных и принятых изделий по каждому профилю черепицы. Отмечайте продолжительность и причину каждой существенной остановки. Эти данные позволят определить, связано ли снижение выпуска с уменьшением скорости, потерей рабочего времени или браком — это три разные проблемы, требующие разных мер.
Сравнивайте результаты за репрезентативные производственные дни, а не по одной смене. Если машина достигает ожидаемой скорости формования, но выпуск годной продукции остаётся низким, прежде чем повышать скорость, изучите данные о дефектах и перемещении изделий. Если выпуск снижается из-за нехватки транспортёров или места для выдержки, сначала устраните это ограничение. Суточный показатель производительности полезен, когда помогает выявить этап, который можно улучшить, а не просто указывает на самое высокое число в технической спецификации.
Следующая:Больше нет контента
Рекомендуем
 Nov 11, 2026
Сколько бетонной черепицы может производить машина в день?
Может ли одна резательная машина обрабатывать панели из автоклавного газобетона разных размеров? Узнайте ответ и о том, как рассчитать реалистичный суточный объем производства бетонной черепицы.
- Nov 11, 2026
Может ли одна машина для резки обрабатывать панели из автоклавного газобетона (AAC) разных размеров?
Как выбрать подходящую производительность смесителя суспензии для AAC? Узнайте, какие факторы влияют на выбор, и как производительность смесителя обеспечивает гибкость производства панелей AAC.
- Nov 10, 2026
Чем отличаются полуавтоматические и полностью автоматические линии AAC?
Чем полуавтоматическая линия AAC отличается от полностью автоматической? Сравните затраты, производительность, трудозатраты и техническое обслуживание, чтобы выбрать подходящее решение для вашего завода.