Когда для крупносерийного производства необходима система упаковки AAC-блоков
Когда система упаковки блоков AAC необходима для высокообъемного производства
Когда суточный выпуск блоков AAC достигает уровня, при котором ручная обработка замедляет отгрузку, увеличивает бой и повышает затраты на персонал, система упаковки блоков AAC становится стратегической инвестицией. Для лиц, принимающих решения, правильное решение должно не только автоматизировать обмотку. Оно должно обеспечивать стабильную пропускную способность, защищать качество продукции, снижать риски при погрузочно-разгрузочных операциях и естественно интегрироваться в полную линию производства AAC.
Вопрос редко заключается в том, полезна ли автоматизация упаковки. Более практичный вопрос — когда она становится необходимой. Предприятие часто может справляться с умеренным объемом выпуска при помощи полуавтоматической упаковки, вилочных погрузчиков и опытных операторов. Но по мере расширения производства заключительный этап линии может стать местом, где в остальном эффективная работа начинает терять время, продукцию и управляемость.
Блоки AAC легкие, но не защищены от повреждений. Их пористая структура и точность размеров являются частью их коммерческой ценности. Многократный контакт при штабелировании, подъеме, обвязке, погрузке и повторной перегрузке может привести к сколам кромок, трещинам на углах, нестабильным пакетам или смешению спецификаций. На производственной площадке эти проблемы могут казаться незначительными, однако они становятся гораздо заметнее, когда груз получает дистрибьютор, подрядчик или владелец проекта.
Узкое место в упаковке часто появляется после повышения производительности
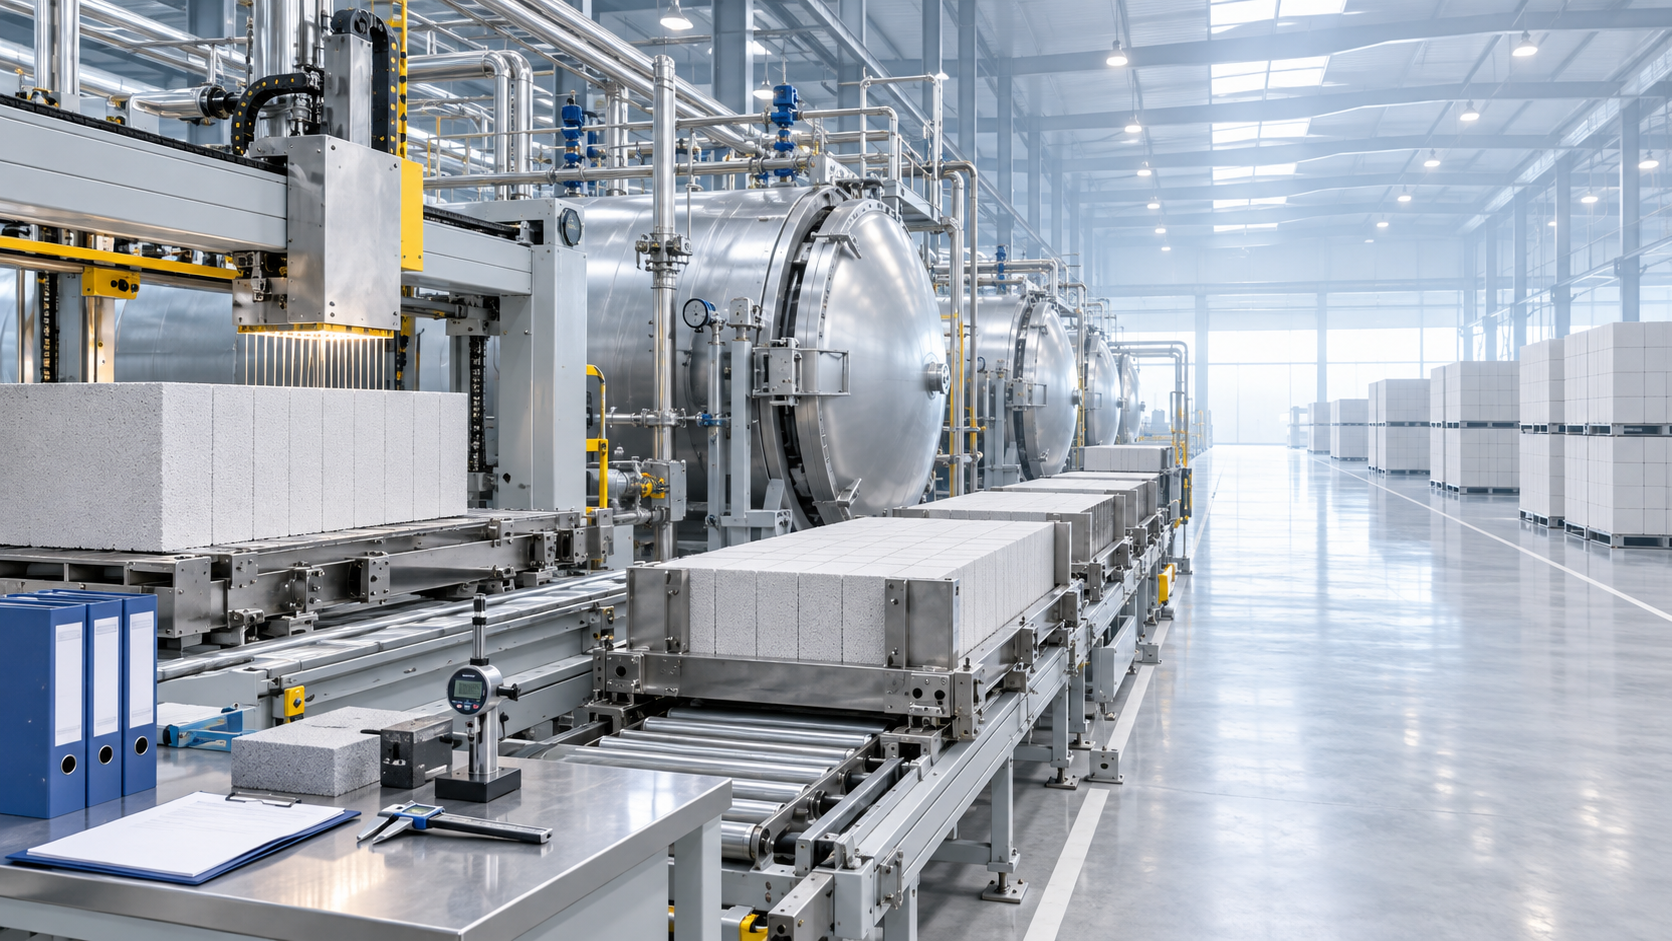
Многие производители AAC сначала сосредотачиваются на смешивании, дозировании, резке, автоклавной обработке и мощности твердения. Это вполне понятно: эти этапы определяют возможность стабильного выпуска блоков. Однако более высокая производительность автоклава не означает автоматически увеличение объема товарной продукции, готовой к отгрузке.
Если готовые блоки слишком долго ожидают упаковки, площадка становится перегруженной. Маршруты вилочных погрузчиков пересекаются с зонами, где работники обрабатывают пакеты. Производственные бригады могут начать использовать временные зоны складирования, которые никогда не предназначались для постоянного движения. В результате замедляется не только упаковка. Это может нарушить планирование производства, ротацию запасов, графики отгрузки и безопасность труда.
Модернизацию упаковки обычно стоит оценивать, когда конечная зона обработки становится зависимой от наличия операторов и индивидуальных навыков. Если выпуск резко снижается во время смены персонала, нехватки работников, пиковых периодов отгрузки или неблагоприятной погоды, процесс несет больше ручных рисков, чем должен.
Распространенные предупреждающие признаки включают:
- Готовые блоки AAC накапливаются быстрее, чем упаковочная бригада может подготовить их к отгрузке.
- Бой концентрируется при перемещении, штабелировании, обвязке или погрузке вилочным погрузчиком, а не на более ранних этапах производства.
- Различные размеры пакетов или спецификации блоков требуют частой ручной переналадки и приводят к ошибкам сортировки.
- Окна загрузки грузовиков пропускаются, поскольку упакованный запас не готов к запланированному времени.
- Затраты на персонал растут без соответствующего увеличения надежной пропускной способности отгрузки.
- Предприятие рассматривает увеличение мощности линии AAC, в то время как существующий участок упаковки уже работает почти на пределе.
Ни один из этих сигналов сам по себе не доказывает, что требуется полная автоматизация. В совокупности они указывают на то, что упаковку следует рассматривать как часть производственной системы, а не как последующую ручную операцию.
Какие задачи должна фактически решать система упаковки блоков AAC
Полезная система упаковки блоков AAC определяется не наличием обмоточной машины, обвязочного оборудования или конвейера. Ее ценность заключается в том, насколько надежно она перемещает готовые блоки после процесса резки и твердения в устойчивые, отслеживаемые единицы, которые можно хранить, транспортировать и доставлять с меньшим количеством операций обработки.
В условиях большого объема система обычно должна координировать несколько действий: прием готовых блоков, формирование пакетов в соответствии с выбранными размерами блоков, нанесение защитных упаковочных материалов при необходимости, обвязку или фиксацию груза, перемещение упакованных единиц в зоны хранения или погрузки, а также взаимодействие с оборудованием выше или ниже по потоку. Точная конфигурация зависит от планировки предприятия, ассортимента продукции, стратегии использования поддонов, местных логистических условий и ожиданий клиентов.
Ключевой момент заключается в том, что упаковочное оборудование должно поддерживать ритм производства. Если оборудование работает быстро, но не может принять фактический характер выпуска линии AAC, оно может просто перенести узкое место в другое место. И наоборот, система чрезмерной мощности со сложными функциями, которые редко используются, может увеличить нагрузку на обслуживание, не решая реальную проблему отгрузки.
Именно поэтому производительность не следует оценивать только как номинальный показатель машины. Лица, принимающие решения, должны выяснить, сколько пакетов необходимо завершать при нормальном производстве, как часто меняются размеры продукции, распределена ли отгрузка равномерно или сосредоточена в коротких периодах и сколько буферного пространства доступно между твердением, упаковкой и погрузкой.
Ручная, полуавтоматическая или полностью интегрированная система: выбор правильного уровня
Не существует универсальной конфигурации упаковки для каждого завода по производству блоков AAC. Подходящая степень автоматизации зависит от стабильности выпуска и сложности операций, а не только от стремления сократить трудозатраты.
Полуавтоматическое оборудование может быть разумным переходным выбором, когда предприятие имеет широкий ассортимент продукции или ожидает частых изменений рыночного спроса. Оно может решить самые сложные задачи — например, обеспечить стабильную обвязку или контролируемое перемещение — сохраняя при этом ручную гибкость для нестандартных заказов.
Полностью интегрированная система становится более привлекательной, когда предприятие выпускает повторяющиеся форматы блоков в устойчивом объеме и когда задержки упаковки влияют на остальную линию. В такой ситуации речь идет не просто о замене работников. Речь идет о создании предсказуемого потока материалов от готовой продукции до отгрузки.
Интеграция важнее, чем отдельная машина
Проект упаковки AAC должен начинаться с интерфейса линии, а не с каталога упаковочных компонентов. Поставщику необходимо понимать, где блоки поступают в упаковочный участок, в каком состоянии находятся блоки в этой точке, какая ориентация и группировка требуются, какое доступно пространство на полу, как перемещаются вилочные погрузчики, каковы электрические условия и какой маршрут предусмотрен до склада готовой продукции.
Особое внимание следует уделить вариациям размеров. Заводы AAC могут производить блоки разной длины, высоты, ширины, плотности или в различном количестве в упаковке. Система, разработанная только для одной идеальной схемы пакета, может стать неэффективной, если регулярные изменения продукции не учтены с самого начала. Требования к переналадке, направляющие, датчики, логика управления и процедуры операторов должны быть обсуждены до окончательной разработки оборудования.
Упаковочная линия также должна выдерживать реальные заводские условия. Пыль, вибрация, изменения при обработке материалов и временные остановки являются обычными промышленными реалиями. Оборудование должно иметь четкую стратегию накопления продукции и перезапуска. Если, например, расположенный ниже по потоку обвязочный узел останавливается, подача сверху не должна создавать столкновения или вынуждать операторов к небезопасному ручному вмешательству.
Для производителей, ориентированных на экспорт, требования к упаковке могут быть более строгими. Расстояние перевозки, практика загрузки контейнеров, воздействие влажности, доступность поддонов, упаковочные материалы и методы обработки на рынке назначения могут влиять на предпочтительную конструкцию пакета. Эти детали следует проверять в соответствии с фактическими требованиями покупателей, а не предполагать на основе практики внутренних поставок.
Защита качества в точке, где его видят клиенты
Производители блоков AAC часто уделяют пристальное внимание сырью, подготовке смеси, точности резки и работе автоклава. Упаковка заслуживает такой же дисциплины, поскольку это последняя точка контроля качества перед поставкой. Хорошо изготовленный блок с поврежденными углами, ослабленными лентами или неустойчивым пакетом все равно может создать негативный опыт для клиента.
Наилучшая защита не обязательно означает более тяжелую упаковку. Чрезмерное натяжение, неподходящие контактные поверхности, резкое перемещение или неправильно выровненные точки подъема могут повредить продукцию даже при использовании большего количества пленки или лент. Хорошая конструкция упаковки обеспечивает баланс между фиксацией и защитой. Она сохраняет устойчивость пакета, избегая при этом концентрации усилия на хрупких кромках.
Отслеживание качества также может распространяться на этот этап. Руководителям производства могут потребоваться записи о спецификации пакета, смене, типе продукции и ключевых событиях процесса, особенно если за один день обрабатывается несколько форматов. Подходящий уровень прослеживаемости зависит от проекта, но принцип прост: при возникновении проблемы с отгрузкой завод должен быть в состоянии определить, что было упаковано, как это обрабатывалось и где следует проводить расследование.
Вопросы, которые необходимо решить до утверждения инвестиций
Предложение по упаковке следует оценивать с учетом всей операционной модели, а не только его закупочной цены. Перед выбором оборудования руководству следует уточнить несколько практических моментов:
- Каков ожидаемый характер производства и отгрузки в нормальные, пиковые периоды и периоды снижения выпуска?
- Какие размеры блоков AAC и схемы пакетов система должна обрабатывать с первого дня эксплуатации?
- На каком этапе обработки в настоящее время возникает наибольший бой, объем доработки или время ожидания?
- Может ли существующая планировка здания разместить конвейеры, зоны безопасности, доступ для обслуживания и буферы продукции?
- Какие упаковочные материалы доступны на местном рынке и какие характеристики ожидаются при хранении и транспортировке?
- Кто будет обслуживать систему и доступны ли критически важные запасные части и техническая поддержка в приемлемые сроки?
Эти вопросы особенно важны при модернизации существующего завода AAC. Модернизация может включать больше ограничений, чем новый проект: фиксированные фундаменты, ограниченное пространство, установившиеся маршруты движения, устаревшие системы управления и необходимость минимизировать нарушения производства. Обследование площадки и анализ процесса обычно более ценны, чем быстрое решение, основанное исключительно на теоретической производительности.
Комплексный подход к линии снижает предотвратимые риски
Производительность упаковки тесно связана с оборудованием, которое ей предшествует. Поставщики, имеющие опыт в производстве блоков AAC, блочном оборудовании, системах дозирования бетона и сопутствующем оборудовании для строительных материалов, часто лучше подготовлены для оценки этих интерфейсов в соответствующем контексте. Они могут оценить, соответствуют ли скорость упаковки, направление передачи, ориентация блоков и логика управления физическим условиям линии.
Shandong Hongfa Scientific Industrial & Trading Co., Ltd. работает в сфере строительного машиностроения с 1990 года и производит линии по выпуску блоков AAC наряду с блочными машинами, бетонными дозировочными установками и другим оборудованием для строительных материалов. Ее производственные базы в Шаньдуне и Гуанси, инженерный персонал и долгосрочная направленность на разработку оборудования обеспечивают широкий производственный взгляд на проекты, в которых упаковка не может быть отделена от предшествующего производства.
Заявленный компанией принцип качества — «1% дефектов продукции = 100% отсутствия доверия» — особенно актуален на этапе упаковки. Для крупнообъемного выпуска AAC надежное оборудование означает не только поддержание работы машин. Оно также означает ограничение мелких дефектов, ошибок обработки и неустойчивых пакетов, которые могут подорвать доверие к в остальном эффективной производственной линии. Hongfa также сообщала о национальных патентах и ключевых технологиях, поддерживающих разработку ее оборудования, а сертификация системы качества ISO9001-2008 отражает устоявшийся подход к контролю производства.
Правильное время для модернизации — до того, как отгрузка станет ограничением
Система упаковки блоков AAC необходима, когда упаковка перестает быть управляемой завершающей задачей и становится ограничением для объема выпуска, качества, планирования труда или надежности поставок. Ожидание до тех пор, пока зона готовой продукции не будет постоянно перегружена, обычно усложняет внедрение, поскольку предприятию придется одновременно решать операционные проблемы и устанавливать новое оборудование.
Наиболее обоснованное решение начинается с четкого анализа фактического производственного потока: размеров блоков, суточного объема, ассортимента продукции, текущих потерь при обработке, метода загрузки, доступного пространства и планов будущего расширения. Исходя из этого, система упаковки может быть рассчитана в соответствии с реальными эксплуатационными требованиями предприятия, а не с идеализированным показателем производства и не с общим обещанием автоматизации.
Для производителей, готовящихся к устойчивому крупнообъемному выпуску, упаковка должна планироваться как часть стратегии мощности и качества линии AAC. Правильно интегрированное решение помогает гарантировать, что блоки, покидающие завод, отражают заботу, вложенную в их производство.
Рекомендуем
 Oct 12, 2026
Обязательна ли сертификация ISO для оборудования по производству газобетонных блоков?
Обязательна ли сертификация ISO для оборудования по производству газобетонных блоков? Узнайте о законодательных требованиях, рисках, связанных с поставщиками, и разумных проверках соответствия перед инвестированием.
- Oct 11, 2026
Как часто следует проверять и заменять формы для AAC?
Как часто следует проверять и заменять формы для AAC? Ознакомьтесь с практическими графиками проверок, признаками неисправностей и советами по техническому обслуживанию для сокращения дефектов и простоев.
- Oct 10, 2026
Какие стандарты безопасности применяются к автоклавным системам для AAC в Европе?
Какие стандарты безопасности применяются к автоклавным системам для AAC в Европе? Ознакомьтесь с PED, стандартами EN, требованиями безопасности машин, маркировкой CE, инспекциями и ключевыми требованиями к соблюдению нормативов поставщиками.