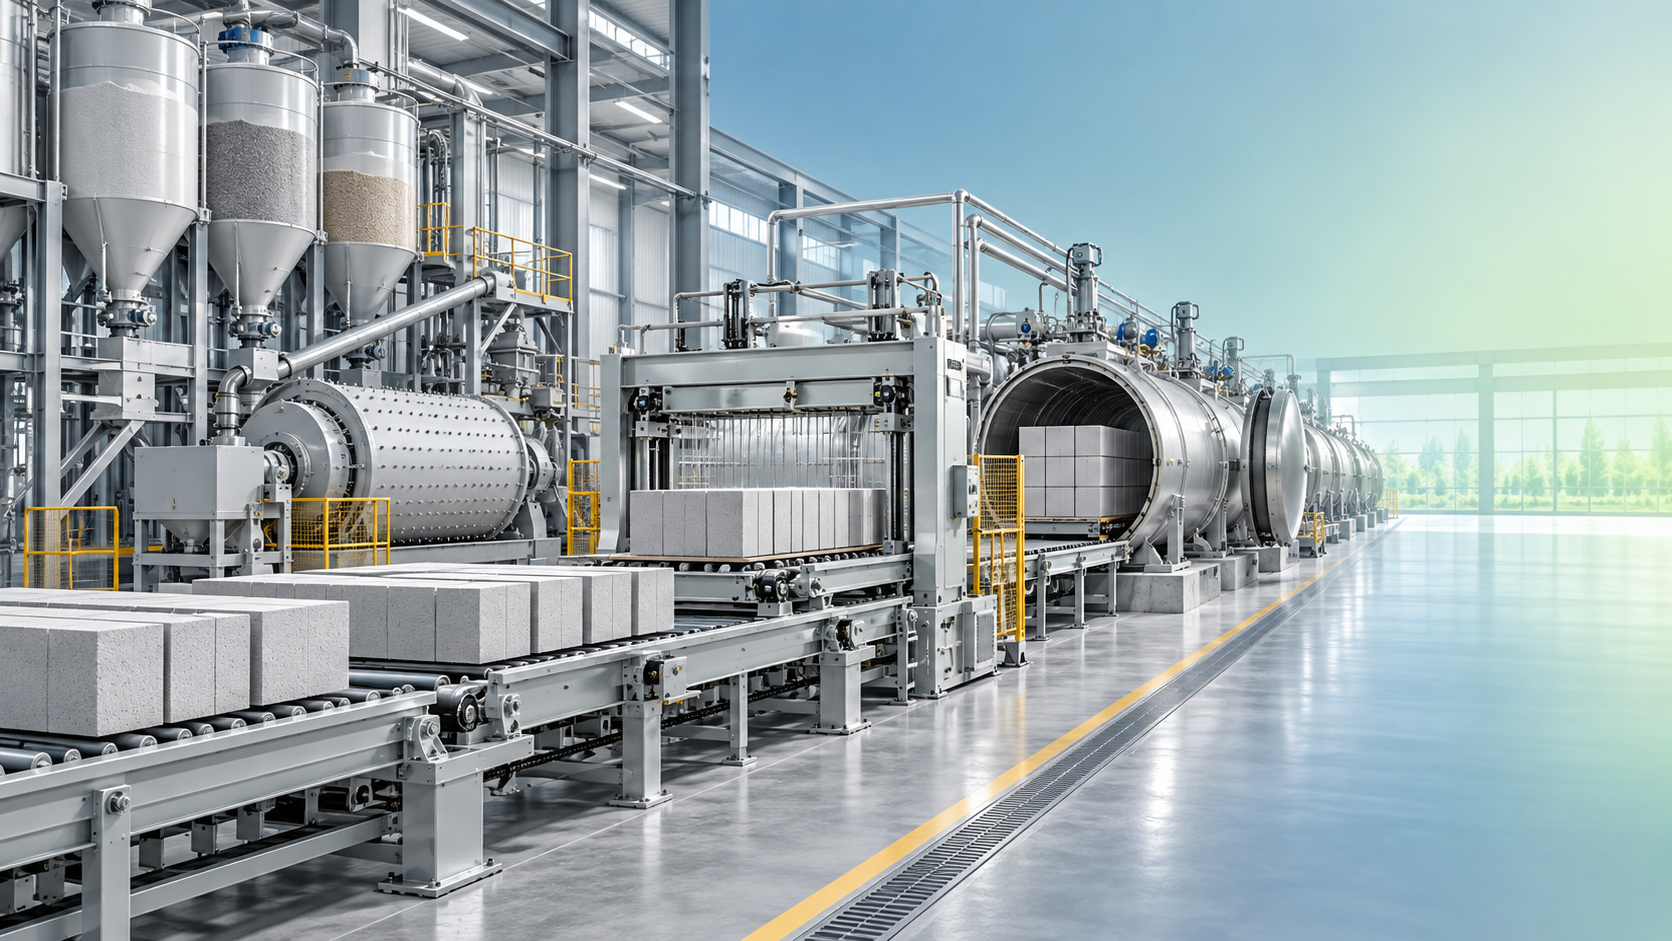
Как оценить поставщика линии по производству AAC для экспорта экологичных материалов
Выбор поставщика линии по производству AAC для экспортных проектов — это не просто сравнение заявленной производительности с указанной ценой. Завод по производству автоклавного газобетона представляет собой взаимосвязанную технологическую систему: подготовка сырья, дозирование, заливка, резка, автоклавирование, транспортировка, инженерные коммуникации, автоматизация и контроль качества должны работать согласованно с учетом условий целевого рынка. Низкая цена оборудования может быть нивелирована плохой совместимостью с сырьем, чрезмерным потреблением пара, отсутствием запасных частей или графиком монтажа, который невозможно поддержать дистанционно.
Поэтому при экспорте экологичных строительных материалов оценка поставщика должна начинаться с практического вопроса: способен ли этот поставщик поставить линию, стабильно выпускающую товарную продукцию AAC в рамках местных ограничений по энергоснабжению, безопасности, логистике и соответствию нормативным требованиям? Ответ зависит не столько от каталожных характеристик, сколько от инженерной дисциплины, контроля производства, готовности к экспорту и четкого распределения договорных обязанностей.
Начинайте с производственной цели, а не с номинальной производительности линии
Линии AAC обычно описываются годовой производительностью, однако годовая мощность не является полной основой для сравнения. Практически значимая производственная цель должна определять ассортимент продукции, диапазон плотности, размеры блоков или панелей, количество рабочих дней, сменный режим, допустимый уровень брака и предполагаемое местное сырье. Линия, предназначенная для производства стандартных блоков из золы-уноса, может требовать существенно иной подготовки и контроля процесса, чем линия на основе песка, особенно при различиях в характеристиках помола, реологии суспензии, качестве извести и химическом составе воды.
До запроса технических предложений покупателю следует подготовить пакет проектных данных, включающий:
- Доступный кремнеземистый материал, например песок, золу-унос или другой квалифицированный источник, включая лабораторный анализ и стабильность поставок;
- Технические характеристики и местную доступность извести, цемента, гипса, алюминиевой пасты или порошка, а также добавок, если они используются;
- Требуемые размеры продукции, классы плотности, ожидаемые показатели прочности на сжатие и формат упаковки;
- Напряжение и частоту электросети, условия водоснабжения, источник топлива, схему пароснабжения и экологические ограничения;
- Размеры площадки, сведения о грунте, доступ к порту, ограничения внутренней перевозки и возможности местного строительства;
- Применимые в стране назначения требования к строительной продукции, безопасности машин, оборудованию под давлением, выбросам и электрооборудованию.
Без этих исходных данных поставщики могут предложить типовую конфигурацию, которая выглядит технически полной, но оставляет нерешенными основные стыки между системами. Заявления о производительности также необходимо переводить в производственный баланс. Дозировочный узел, формы, зона предварительного твердения, резательная машина, автоклавы, котел или источник пара и система обработки готовой продукции должны быть рассчитаны исходя из одного и того же предположения о пропускной способности. Узкое место в доступности автоклавов или транспортировке сырого массива может снизить выпуск, даже если участок резки способен работать с более высокой производительностью.
Оцените, соответствует ли проект процесса фактическому сырью
Основной технический риск в проекте AAC заключается не в том, строил ли поставщик машины, а в том, способен ли предлагаемый процесс стабилизировать цикл реакции и резки с использованием материалов покупателя. Характеристики AAC зависят от контролируемого взаимодействия тонкодисперсного кремнезема, кальцийсодержащих материалов, воды, алюминия, температуры и времени. Изменения размера частиц, содержания активной извести, потерь при прокаливании золы-уноса, реакционной способности алюминия или температуры суспензии могут влиять на процесс подъема массы, структуру пор, прочность сырого массива, качество резки и конечную плотность.
Надежный поставщик должен подробно спрашивать о характеристиках материалов, а не просто принимать общее описание вроде «местный песок» или «зола-унос электростанции». При наличии образцов лабораторная оценка и обсуждение состава смеси имеют большее значение, чем обещание, что линия сможет перерабатывать любое сырье. Покупателю также следует уточнить, кто отвечает за окончательную разработку рецептуры и оптимизацию пусконаладки после монтажа.
Особое внимание необходимо уделить системе помола сырья. Производство AAC на основе песка может потребовать мокрого шарового помола или другой подходящей схемы измельчения для достижения тонкости, необходимой для стабильного приготовления суспензии. Поставщик должен указать расчетный размер исходного материала, целевую тонкость помола, ожидаемую производительность мельницы, допущения по расходу изнашиваемых деталей, схему хранения суспензии и способ контроля плотности и концентрации твердых веществ. Если предлагаемая мельница имеет недостаточную производительность, последующая линия может простаивать; если же она чрезмерно крупная без рациональной стратегии управления, потребление энергии и капитальные затраты возрастут без улучшения качества продукции.
Такой же тщательный анализ применим к конструкции форм, обращению с массивом и технологии резки. Сырой массив AAC хрупок до автоклавирования. Системы перемещения должны сохранять выравнивание и минимизировать деформацию, тогда как схема резки должна соответствовать требуемым размерам продукции и допускам. Заявления о высокой точности менее полезны, чем четкая информация о натяжении проволоки, ее замене, очистке, проверках выравнивания и порядке обращения с массивами, не соответствующими спецификации.
Энергоэффективность следует рассматривать как системный баланс
AAC часто связывают с легкими строительными изделиями и ресурсосберегающим строительством, однако сам завод потребляет значительное количество энергии, особенно для помола, генерации пара, сжатого воздуха, транспортировки материалов и работы автоклавов. Поставщика экспортной линии по производству экологичных строительных материалов следует оценивать на основе измеримых проектных решений, а не общих заявлений об энергосбережении.
Наиболее важным тепловым вопросом обычно является расход пара. Автоклавы требуют стабильной подачи пара при заданных профилях давления и температуры. Оценка должна охватывать схему загрузки автоклавов, продолжительность цикла, конструкцию теплоизоляции, возврат конденсата, компоновку паропроводов, качество клапанов, регулирование давления и взаимосвязь графика работы автоклавов с котельной. Поставщик, который предоставляет только автоклавы и оставляет паровой баланс другим сторонам, все же может быть приемлемым, однако распределение ответственности должно быть четко определено.
Потребление электроэнергии также заслуживает постатейного рассмотрения. Оборудование для помола, насосы, вакуумные системы, компрессоры, режущие агрегаты, конвейеры и краны должны быть включены в перечень подключаемой нагрузки. Покупателям следует различать установленную мощность двигателей и ожидаемое эксплуатационное потребление. Частотно-регулируемые приводы могут быть полезны, когда потребность в подаче, перекачивании или транспортировке изменяется в течение цикла, однако их эффект зависит от подходящей логики управления и совместимых возможностей технического обслуживания.
Схемы обращения с отходами и их возврата показывают, учитывалась ли эффективность процесса на практике. Отходы резки, отбракованный сырой массив, осевшая суспензия и конденсат автоклавов часто могут перерабатываться в контурах рециркуляции при условии, что возвращаемый материал не дестабилизирует рецептуру смеси. Предлагаемая схема возврата должна определять точки сбора, ограничения хранения, методы перекачивания или транспортировки и влияние на расчеты дозирования. Заявление «нулевые отходы» не следует считать содержательным техническим утверждением без определенной схемы материальных потоков.
Отделяйте качество оборудования от качества документации, но требуйте и то и другое
Тяжелое оборудование может выглядеть солидно во время заводской инспекции, но при этом оказаться сложным для монтажа, эксплуатации или обслуживания за рубежом. Экспортные проекты зависят от документации, поскольку команда на площадке в стране назначения должна собирать системы, подключать инженерные сети, проводить проверки и устранять неисправности оборудования в условиях языковых и дистанционных барьеров.
Технически серьезное предложение должно достаточно подробно определять объем поставки, чтобы было понятно, что включено, а что остается за покупателем или местным подрядчиком. Обычно сюда входят чертежи общего расположения, нагрузки на фундамент, графики потребления инженерных ресурсов, однолинейные электрические схемы, где применимо, границы кабельных и управляющих подключений, требования к пневматическим и гидравлическим системам, инструкции по монтажу, руководства по оборудованию, перечни запасных частей и процедуры пусконаладки.
Документация должна соответствовать поставляемой конфигурации, а не быть типовым руководством. Это особенно важно для шкафов управления, датчиков, клапанов, двигателей и защитных блокировок. Линия может включать компоненты от разных производителей; покупателю необходимы номера моделей, технические паспорта и информация для замены, которые можно использовать после отъезда проектной команды с площадки.
Для оборудования, поставляемого на рынки с особыми требованиями к соответствию, документация также должна обеспечивать выполнение применимого юридического порядка. Требования различаются в зависимости от страны назначения и категории оборудования. Безопасность машин, электрооборудование, системы под давлением и экологический контроль могут подпадать под отдельные правила. Поставщик не должен безосновательно заявлять, что весь завод «полностью сертифицирован», не определяя стандарт, юрисдикцию, границы оборудования и подтверждающие документы. Если требуется местная сертификация или независимая проверка третьей стороной, это необходимо планировать как отдельное направление проектных работ, а не рассматривать как отгрузочный документ.
Проверяйте производственные возможности не только по экскурсии на завод
Производственные базы поставщика, инженерный персонал, патенты и документы системы качества могут свидетельствовать об организационных возможностях, но не заменяют проверку конкретного проекта. Например, сертификация ISO 9001 подтверждает наличие системы управления качеством; сама по себе она не доказывает, что конкретная линия AAC достигнет целевых показателей по выпуску, энергии или качеству продукции.
Более полезными доказательствами являются контроль поставщика над критически важными этапами изготовления и закупок. Следует спросить, как изготавливаются или закупаются стальные конструкции, формы, компоненты, связанные с автоклавами, рамы резки, зубчатые узлы и электрические панели; какой входной контроль проводится для закупаемых деталей; как фиксируются сварочные и размерные проверки; и могут ли ключевые узлы быть предварительно собраны перед отгрузкой.
Автоклавы заслуживают особого внимания, поскольку работают под давлением и связаны с долгосрочными эксплуатационными рисками. Покупатель должен понимать, кто изготавливает сосуд под давлением, какие правила проектирования и изготовления применяются, какие протоколы контроля поставляются, как обслуживаются двери и уплотнительные системы и потребуются ли дополнительные проверки для получения местных разрешений на эксплуатацию. Поставщик производственной линии может привлекать специализированного изготовителя сосудов под давлением, что само по себе не является проблемой, однако коммерческие и технические интерфейсы должны быть прозрачными.
Заводские приемочные испытания должны быть сосредоточены на том, что реально можно проверить до отгрузки. Они могут включать запуск отдельных механических узлов, испытание панелей автоматизации, подтверждение направления вращения двигателей и работы защитных устройств, проверку габаритов и полноты документации. Полное производственное испытание с сырьем покупателя на заводе оборудования не всегда осуществимо, поэтому критерии приемки на площадке имеют не меньшее значение.
Качество автоматизации измеряется восстанавливаемостью работы, а не количеством экранов
Автоматизация может повысить точность дозирования, прослеживаемость производства и стабильность эксплуатации, однако сложный интерфейс не гарантирует управляемости завода. Существенный вопрос заключается в том, позволяет ли система управления понять и устранить нештатные ситуации.
В предложении должны быть разъяснены архитектура системы управления, марки PLC и HMI, протоколы связи, метод удаленного доступа, журнал аварий, процесс резервного копирования данных, варианты языка пользователя и разрешения по кибербезопасности. Также следует указать, какие технологические параметры измеряются автоматически: плотность суспензии, уровни жидкости, точность взвешивания, положения форм, температуры твердения, давление пара, состояние циклов автоклавов и блокировки оборудования.
Хорошо спроектированная система позволяет операторам определить, почему остановился конвейер, почему форма не может быть перемещена или почему заблокирована последовательность автоклава. Она должна предотвращать небезопасные или повреждающие действия, не делая обычное обслуживание невозможным. Покупателям следует запросить пояснение режимов ручного управления, логики аварийной остановки, средств обхода датчиков и процедуры восстановления производства после перебоя электроснабжения.
Удаленная поддержка ценна для экспортных проектов, но ее не следует рассматривать как замену местной эксплуатационной компетенции. Доступность сети, различия часовых поясов, авторизация доступа и язык могут ограничивать ее эффективность. Поэтому план пусконаладки и обучения поставщика должен охватывать производственный персонал, техников по обслуживанию, электриков и операторов систем управления, с четким определением практических обязанностей каждой группы.
Проверяйте способность к экспортному исполнению на уровне интерфейсов
Линия AAC обычно отгружается несколькими партиями: металлоконструкции, технологические машины, электрические шкафы, двигатели, трубопроводы, приборы, запасные части и иногда компоненты, поставляемые третьими сторонами. Экспортный опыт важен, поскольку неполные упаковочные листы, неясная контейнеризация, поврежденные изделия или отсутствующий крепеж могут задержать монтаж значительно сильнее, чем предполагает стоимость недостающей детали.
Надежный экспортный план определяет Incoterms, ответственность за упаковку, последовательность отгрузок, требования к контейнерной или навалочной перевозке, методы консервации для морской транспортировки, правила маркировки, обязанности по таможенным документам и распределение страхования. Покупатель должен проверить, маркируются ли детали в соответствии с монтажными чертежами и можно ли идентифицировать отдельные упаковки после прибытия. Смешанные отправки без ссылок на монтаж создают предотвратимые задержки на площадке.
Работы на площадке должны быть разделены по четко определенным границам: гражданские работы, фундаменты, монтаж металлоконструкций, механический монтаж, трубопроводные работы, электромонтаж, изоляция, котел или паровая система, материалы для пусконаладки и испытания продукции. Если поставщик предлагает шефмонтаж вместо полного монтажа, должны быть указаны требуемая квалификация и количество местных рабочих. То же относится к кранам, сварочному оборудованию, лесам, временному электроснабжению и планам подъема.
Сроки поставки должны быть привязаны к проверяемым этапам: утверждение чертежей, авансовый платеж, завершение изготовления, инспекция, готовность к отгрузке, отправка, готовность площадки, механическое завершение, холодная пусконаладка, горячая пусконаладка и испытание производительности. Одно обещание «срока поставки» слишком расплывчато для проекта с несколькими внешними зависимостями.
Сделайте послепродажную поддержку договорным эксплуатационным требованием
Заводы AAC не достигают стабильного производства только за счет завершения монтажа. Начальная эксплуатация требует настройки подготовки сырья, дозирования, контроля подъема массы, резки, циклов автоклавирования и транспортировки. Поддержку следует оценивать по возможностям реагирования, доступной экспертизе, логистике запасных частей и готовности поставщика определить границы ответственности.
Пакет запасных частей следует разделить на запасные части для пусконаладки, рекомендуемые эксплуатационные запасные части на два года и изнашиваемые детали. Режущая проволока, уплотнения, подшипники, датчики, клапаны, контакторы, редукторы, компоненты насосов и другие позиции должны быть перечислены с указанием количества, номеров деталей, сроков поставки и, при необходимости, одобренных заменителей. Покупателю следует избегать обеих крайностей: приобретения произвольно большого комплекта или полной зависимости от срочных международных поставок после запуска.
Гарантии производительности требуют точных формулировок. Вместо принятия общего заявления о производственной способности следует определить период испытаний, допущения по сырью, спецификацию продукции, рабочие часы, инженерные ресурсы, предоставляемые покупателем, допустимые исключения по простоям, метод измерения и меры в случае недостижения согласованных показателей. Гарантии, не учитывающие качество сырья или доступность пара, трудно обеспечить; гарантии без измеримого условия приемки обеспечивают слабую защиту.
Используйте сравнение поставщиков для выявления допущений
Наиболее сильное предложение не обязательно является предложением с наибольшей заявленной производительностью, самой низкой закупочной ценой или самым длинным перечнем оборудования. Это предложение, в котором допущения прозрачны и поставщик может объяснить, как каждая подсистема обеспечивает требуемую продукцию, местное сырье, доступные инженерные ресурсы и план экспортного исполнения.
Дисциплинированное сравнение также нормализует объем коммерческих предложений. Один поставщик может включать автоматизацию, распределение электроэнергии, возврат отходов, шефмонтаж и запасные части для запуска, тогда как другой может предлагать только основное оборудование. Сравнение полного проектного объема затрат, а не только цены оборудования на условиях франко-завод, позволяет принять более реалистичное решение.
Для экспортного проекта AAC выбор поставщика в конечном итоге является решением о распределении рисков. Поставщик должен доказать не только способность изготовить оборудование, но и понимание технологических зависимостей, определяющих, сможет ли завод со временем выпускать соответствующие требованиям, коммерчески пригодные экологичные строительные материалы. Когда технические допущения, границы объема работ, условия приемки и обязательства по поддержке документированы до заключения контракта, покупатель получает значительно более надежную основу для оценки любого поставщика экспортной линии по производству экологичных строительных материалов.
Рекомендуем
 Sep 30, 2026
Когда окупается автоматизированная линия по производству строительных материалов?
Объяснение окупаемости инвестиций в автоматизированную линию по производству строительных материалов: оцените производительность, качество, трудозатраты, отходы и совокупные расходы, чтобы принять прибыльное инвестиционное решение.
- Oct 01, 2026
Как линия по производству экологичных строительных материалов сокращает потери материала
Узнайте, как линия по производству экологичных строительных материалов сокращает отходы благодаря точному дозированию, контролируемому формованию, стабильному твердению и интеллектуальному возврату материалов.
- Oct 01, 2026
Как оценить поставщика линии по производству AAC для экспорта экологичных материалов
Руководство по выбору поставщика экспортной линии по производству экологичных строительных материалов: оценка соответствия AAC-процесса, энергоэффективности, организации экспорта, документации и поддержки.