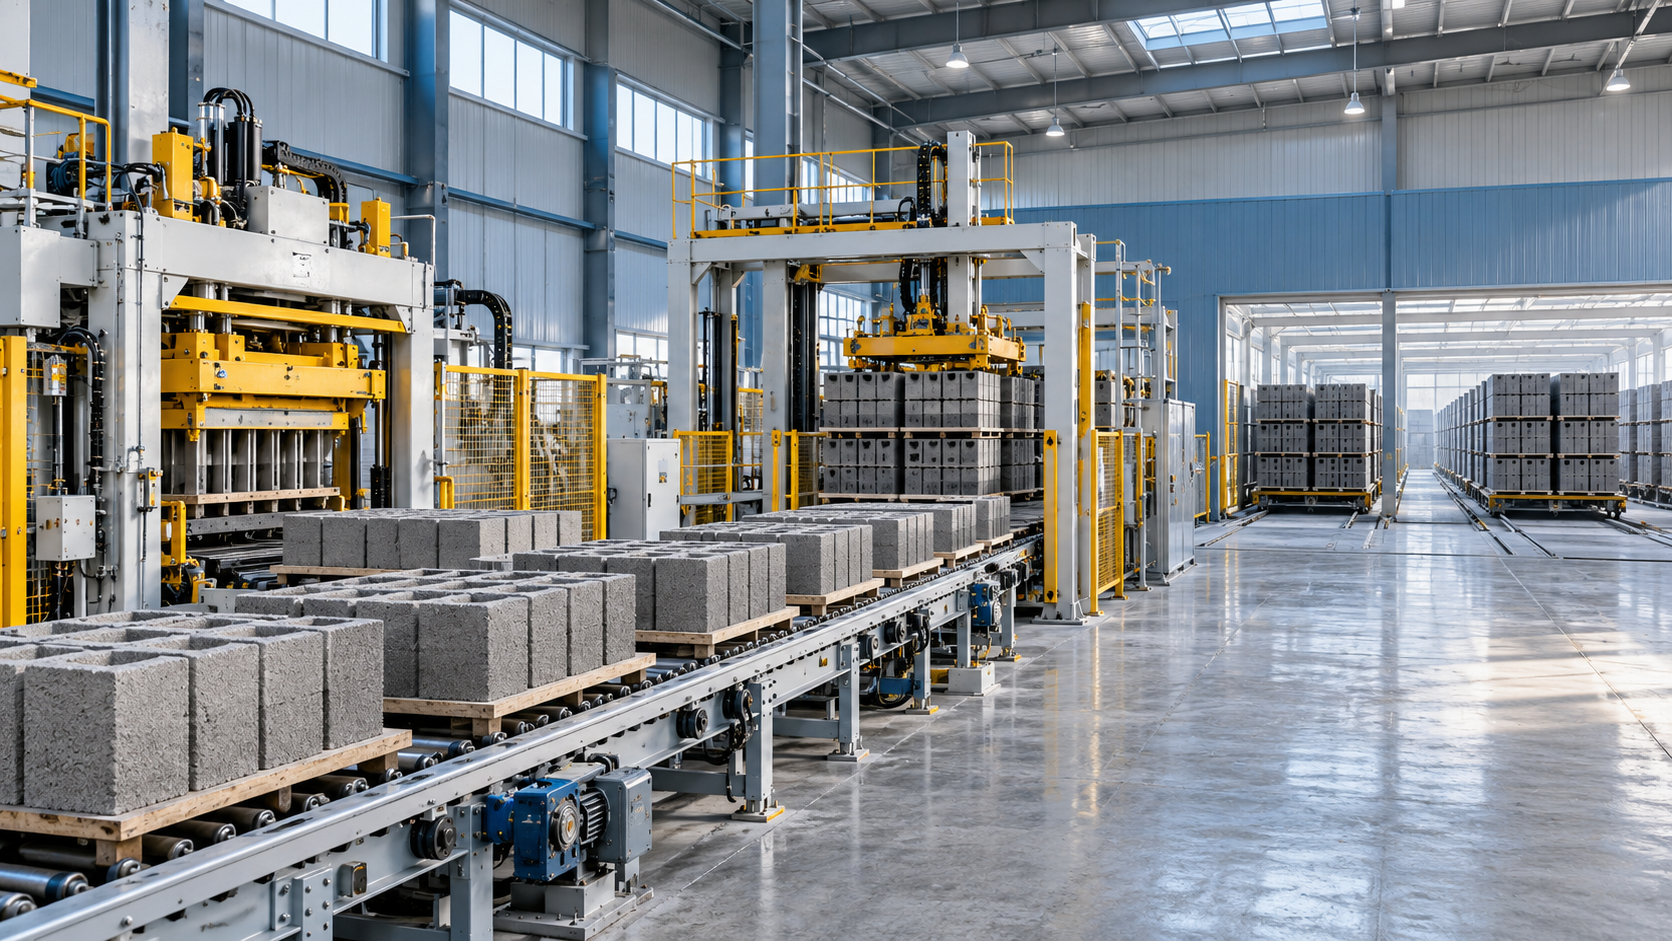
كم من العمالة يمكن أن يوفر خط إنتاج البلوك الآلي؟
يمكن لخط إنتاج آلي للبلوكات أن يوفر عدة عمال في كل وردية عند استبداله بالمناولة اليدوية للمواد ونقل المنصات وتكديسها، وكذلك تشكيل البلوكات. أما إذا كان المصنع يستخدم بالفعل مناولة ميكانيكية، فقد يكون الانخفاض أقل. وتعتمد النتيجة على حجم القوى العاملة في البداية، والمعدات المشمولة في الخط، وحجم الإنتاج الذي تجري المقارنة على أساسه.
المقياس الأكثر فائدة ليس عدد الأشخاص الذين يقفون بجوار ماكينة البلوكات، بل إجمالي العمالة اللازمة لإنتاج الكمية نفسها من البلوكات المطابقة للمواصفات، بدءًا من الخلط وحتى المعالجة والمناولة النهائية. وقد يوفر خط يعمل بعدد أقل من المشغلين عمالة أقل مما توحي به لوحة التحكم إذا كان يتطلب سائقين إضافيين للرافعات الشوكية أو فنيي صيانة أو إعادة تشغيل.
ما مقدار العمالة التي يمكن للأتمتة توفيرها عمليًا؟
لا يوجد خفض موحد في عدد العاملين ينطبق على جميع مصانع البلوكات. ففي العمليات التي تعتمد بدرجة كبيرة على العمل اليدوي، قد يتولى العمال تغذية المواد، ونقل المنصات، ونقل البلوكات الطازجة إلى مناطق المعالجة، وتكديس المنتجات النهائية. ويمكن لأتمتة عمليات النقل هذه أن تلغي عدة مهام متكررة في الوردية. وعلى النقيض من ذلك، فإن استبدال ماكينة شبه آلية في مصنع يستخدم بالفعل السيور الناقلة والتكديس الميكانيكي قد لا يغير متطلبات العمالة إلا بدرجة محدودة.
لنتناول مقارنة توضيحية. يستخدم مصنع 12 شخصًا في كل وردية في عمليات الخلط والتشكيل والمناولة والتكديس. ويتطلب الترتيب الآلي المقترح 7 أشخاص لتنفيذ النطاق نفسه، مع إنتاج العدد نفسه من البلوكات المطابقة للمواصفات خلال وقت العمل نفسه. ويبلغ الخفض المباشر 5 أشخاص في كل وردية، أي نحو 42% من عدد العاملين الأصلي في الوردية. وهذا مثال حسابي، وليس توقعًا لخط إنتاج بعينه.
تصح هذه المقارنة فقط إذا كان رقم السبعة أشخاص يشمل جميع الأعمال التي كان ينفذها فريق الاثني عشر شخصًا. فإذا لزم توفير مشغل إضافي للرافعة الشوكية في منطقة المعالجة، أو زادت الحاجة إلى دعم الصيانة، فيجب إضافة تلك الساعات. كما ينبغي إدراج تغطية فترات الاستراحة والتنظيف وتبديل المنتجات في الحساب عند اختلافها بين الترتيبين.
قد يكون الاعتماد على عدد العاملين وحده مضللًا عندما يتغير الإنتاج. لنفترض أن الخط الآلي يحتاج إلى سبعة أشخاص، لكنه ينتج عددًا أقل من البلوكات المطابقة للمواصفات بسبب التوقفات أو بطء العمليات اللاحقة. قد يظل المصنع يستخدم عمالة أقل في كل وردية، بينما يتحسن عدد ساعات العمل لكل بلوك قابل للبيع بأقل مما كان متوقعًا. لذا قارن بين عدد العاملين والإنتاج قبل تحديد قيمة الوفر.
ما الوظائف التي يمكن للخط أن يستبدلها فعليًا؟
تنجح الأتمتة في إلغاء المهام بدرجة أكبر من نجاحها في إلغاء وظائف كاملة. فقد يوزع أحد المشغلين وقته في الوردية على عدة مهام، يظل بعضها ضروريًا بعد التركيب. ويجعل تخطيط العمل حسب مراحل العملية التقدير أكثر واقعية.
الخلط وتغذية المواد
يمكن للوزن والجرعات والنقل الآلي أن يقلل من التغذية اليدوية والقياس المتكرر. ويكون الوفر أكبر عندما ينقل العمال المواد أو يقيسونها طوال الوردية. وقد تظل هناك حاجة إلى شخص لتعبئة القواديس، ومراقبة إمداد المواد، وفحص التغيرات المرتبطة بالرطوبة، والتعامل مع الخلطات غير المتجانسة.
تعتمد أتمتة الخلط أيضًا على ما تتضمنه المعدات في المراحل السابقة. فنظام الجرعات لا يلغي أعمال تفريغ الركام وتزويد الخط به إذا بقيت هذه الأعمال يدوية. تحقّق من نقطة بدء العملية الآلية وكيفية وصول المواد إليها.
التشكيل ونقل المنصات
يمكن لماكينة البلوكات الآلية تنفيذ دورة تشكيل مبرمجة ونقل المنصات بين المحطات المتصلة. وقد تقلل عدد الأشخاص اللازمين لتشغيل الماكينة وتغذيتها، لا سيما عندما تُنقل المنصات يدويًا في الوقت الحالي.
مع ذلك، تظل هناك حاجة إلى مشغل لمراقبة العملية وفحص مظهر المنتج والتعامل مع حالات الانحشار. وقد تتطلب عمليات تغيير القوالب والتنظيف والضبط أكثر من شخص لفترات قصيرة. وتظل هذه المهام المتقطعة مهمة عندما ينتج المصنع أنواعًا متعددة من البلوكات أو يغير الإنتاج بوتيرة متكررة.
المعالجة والتكديس والتجهيز للشحن
غالبًا ما تحدد المناولة في منطقة المعالجة ما إذا كان الوفر المتوقع سيشمل المصنع بأكمله. إذ يجب نقل البلوكات الطازجة دون إتلافها، وتحميل مواضع المعالجة وتفريغها، وتكديس البلوكات النهائية أو تجهيزها بطريقة أخرى للتخزين.
إذا تمت أتمتة عمليات النقل هذه وربطها بخط التشكيل، فقد يمتد توفير العمالة إلى ما هو أبعد من مشغل الماكينة. أما إذا بقيت يدوية، فقد يستخدم المصنع ماكينة تشكيل آلية مع الإبقاء على فريق كبير للمناولة. ويجب احتساب حركة الرافعات الشوكية وجمع المنصات ونقل المنتجات النهائية، حتى عندما يشرف على هؤلاء العمال قسم آخر.
كيف ينبغي للمصنع حساب الوفر الخاص به؟
ابدأ بفترة إنتاج تمثيلية تشمل التوقفات المعتادة ومزيج المنتجات الذي يعتزم المصنع إنتاجه. وسجّل ساعات العمل المدفوعة لكل مهمة بدلًا من الاعتماد على المسميات الوظيفية وحدها. أدرج المشغلين والمساعدين ومناولة المواد والتنظيف والإشراف ودعم الصيانة، بالقدر الذي يشكل فيه كل منها جزءًا من العملية موضع المقارنة.
ثم احسب ما يلي:
- ساعات العمل لكل بلوك مطابق للمواصفات: إجمالي ساعات العمل ذات الصلة مقسومًا على عدد البلوكات التي تستوفي متطلبات المصنع لجودة المنتج القابل للبيع.
- ساعات العمل الموفرة خلال الفترة: ساعات العمل الأساسية مطروحًا منها ساعات العمل المتوقعة، مع ضبط المقارنة لتتعلق بالحجم نفسه من البلوكات المطابقة للمواصفات.
- تكلفة العمالة الموفرة: ساعات العمل الموفرة مضروبة في تكلفة العمالة الإجمالية المعمول بها، بما في ذلك تكاليف التوظيف التي تتغير فعليًا مع عدد العاملين.
على سبيل المثال، إذا استخدم المصنع 96 ساعة عمل ذات صلة لإنتاج 8,000 بلوك مطابق للمواصفات، فإن المعدل الأساسي هو 0.012 ساعة عمل لكل بلوك. وإذا احتاج الخط المقترح إلى 64 ساعة لإنتاج العدد نفسه من البلوكات المطابقة للمواصفات، فسيبلغ الخفض 32 ساعة، أي ثلث المعدل الأساسي. حجم الإنتاج وساعات العمل في هذا المثال توضيحيان؛ وينبغي للمصنع استبدالهما بأرقامه التشغيلية.
ميّز بين الساعات التي ستُلغى والساعات التي ستُنقل إلى مكان آخر. قد يؤدي نقل عامل من التكديس إلى إمداد المواد إلى تحسين سير العمل، لكن إعادة التعيين لا تمثل توفيرًا في ساعات العمل ما لم تُغطَّ الأعمال المتبقية دون الاستعاضة عن تلك الساعات. وبالمثل، قد يمثل عدم الحاجة إلى شغل وظيفة شاغرة وفرًا حتى إن لم يغادر أي موظف حالي.
استخدم خط أساس يعكس جدول التشغيل المستهدف. فالمقارنة بين وردية يدوية مكتملة العدد وخط آلي يعمل لساعات أقل، أو بين إنتاج الذروة ومتوسط إنتاج الوردية، قد تشوه النتيجة. وعندما يتفاوت الطلب، احسب التقدير لأكثر من حجم إنتاج واحد؛ إذ يجب أن يكون بعض المشغلين حاضرين حتى عندما يعمل الخط دون طاقته القصوى.
لماذا قد يقل الوفر الفعلي عن التوقعات؟
تتوقف الأتمتة عند حدود المعدات الموردة. قد يصف عرض السعر التكديس الآلي، لكنه يستثني نقل الأكوام إلى منطقة التخزين. وقد تنقل الماكينة المنصات إلى نظام المعالجة دون أن تشمل المعدات اللازمة لتحميل منطقة المعالجة وتفريغها. وقد تنشأ مهمة يدوية عند كل نقطة ربط.
الطاقة الاسمية لا تساوي الإنتاج القابل للبيع. تستهلك الأعطال وتعديلات الخلطة وتغيير القوالب وعيوب المنتجات الوقت. ولا يفيد ارتفاع معدل دورات الماكينة إلا إذا كانت عمليات الخلط والمعالجة والمناولة والتخزين قادرة على مواكبته. وقد يؤدي وجود عنق زجاجة في موضع آخر إلى توقف الخط بينما يظل مشغلوه في الوردية.
تتطلب الصيانة وتبديلات المنتجات التخطيط. تقلل المستشعرات والمحركات والسيور الناقلة وأنظمة التحكم من المناولة المتكررة، لكنها تضيف أعمال الصيانة واستكشاف الأعطال وإصلاحها. وقد يتولى فريق حالي بعض هذه الأعمال، بينما يتطلب بعضها ساعات إضافية أو دعمًا خارجيًا. أدرج الفرق بين الترتيب القديم والجديد، لا ميزانية صيانة الخط الجديد وحدها.
لا تختفي فحوصات الجودة. يظل على المشغلين مراقبة الأبعاد والمظهر والمتطلبات الأخرى ذات الصلة بالمنتج. وتستهلك البلوكات التي تتضرر أثناء النقل أو تُرفض بعد المعالجة المواد والعمالة دون أن تسهم في الإنتاج القابل للبيع. وقد يبالغ التوقع المبني على إجمالي الإنتاج وحده في تقدير الفائدة.
يؤثر جدول الإنتاج في معدل الاستغلال. قد يحقق الخط عالي الأتمتة إنتاجية عمالية مرتفعة خلال فترات التشغيل الطويلة والمستقرة، لكن هذه الميزة قد تتقلص عندما تكون الطلبات صغيرة أو تبديلات المنتجات متكررة أو يؤدي انخفاض الطلب إلى تعطل المعدات. ينبغي للمصنع اختبار تقدير العمالة وفق نمط التشغيل المتوقع، لا وفق سيناريو التشغيل المتواصل بكامل الطاقة فحسب.
متى يبرر توفير العمالة الاستثمار؟
تكون مبررات توفير العمالة أقوى عندما تستهلك المناولة المتكررة حصة كبيرة من ساعات العمل الحالية، ويظل حجم الإنتاج مرتفعًا، وتغطي المعدات المقترحة عمليات النقل التي تتسبب في تلك الساعات. وتكون المبررات أضعف عندما يكون الخط الحالي مميكنًا بالفعل، أو يكون الإنتاج متقطعًا، أو تظل المناولة في المراحل اللاحقة يدوية.
يمكن لحساب فترة استرداد أولي أن يوفر مؤشرًا مبدئيًا: اقسم إجمالي الاستثمار المركب على صافي المنفعة السنوية المتوقعة. ولتقدير يركز على العمالة، ينبغي خصم أي تكاليف تشغيل وصيانة إضافية تُعزى إلى الترتيب الجديد من الوفورات السنوية في العمالة. وتُدرج في قيمة الاستثمار تكاليف التركيب وتعديلات الموقع والتدريب وغيرها من التكاليف اللازمة لتشغيل الخط.
لا تحتسب الطاقة النظرية فائدةً ما لم توجد خطة موثوقة للاستفادة منها. وقد يحسن الإنتاج الإضافي جدوى الاستثمار، لكن ينبغي تقييمه بمعزل عن وفورات العمالة، مع مراعاة تكاليف إنتاج ذلك الناتج وبيعه. كما أن حساب فترة الاسترداد البسيط لا يشمل تكاليف التمويل أو توقيت التدفقات النقدية، لذا فهو نقطة بداية لاتخاذ قرار استثماري وليس تقييمًا ماليًا كاملًا.
ما الذي ينبغي التحقق منه قبل قبول تقدير عدد العاملين؟
اطلب مخططًا لتخطيط العملية يوضح نقاط دخول المواد والمنصات والبلوكات وخروجها من كل قسم آلي. ولكل عملية نقل، حدّد ما إذا كانت المعدات الموردة أو المعدات الحالية أو أحد العاملين سينفذها. ثم أعد جدولًا للوردية وفق هذا المخطط، مع تضمين الأعمال المطلوبة عند بدء التشغيل وتغيير المنتجات والتنظيف والانقطاعات المعتادة.
اتفق على الشروط التي يستند إليها مستوى العمالة المقترح: نوع البلوك، وساعات التشغيل، ومعدل الإنتاج المتوقع، ومستوى الجودة المقبول، والمسؤوليات المسندة إلى كل مشغل. وينبغي أن يوضح التقدير أيضًا نوع الدعم المفترض من فرق الصيانة وإمداد المواد والعاملين على الرافعات الشوكية.
ومن المفيد إجراء مراجعة أخيرة لمجريات وردية كاملة على الورق. فإذا كان جدول العاملين يغطي كل مهمة ضرورية ويتوافق الإنتاج مع الطلب الفعلي للمصنع، أصبح توفير العمالة المتوقع رقمًا عمليًا للتخطيط. أما إذا لم تكن هناك جهة مسؤولة عن إحدى المهام، فيجب إدراج الساعات الناقصة في الحساب قبل الموافقة على الاستثمار.
التالية:لا يوجد المزيد من المحتوى
يوصي
 05-11-2026
كم من العمالة يمكن أن يوفر خط إنتاج البلوك الآلي؟
كم من العمالة يمكن أن يوفر خط إنتاج البلوك الآلي؟ تعرّف على أمثلة عملية لتوزيع العمالة، واحسب التوفير، واتخذ قرارًا استثماريًا بثقة أكبر.
- 05-11-2026
ما الشهادات المطلوبة لاستيراد آلات البناء؟
ما الشهادات المطلوبة لاستيراد آلات البناء إلى بلدي؟ تعرّف على متطلبات السلامة والكهرباء والانبعاثات والجمارك قبل الشراء.
- 04-11-2026
كيفية التحقق من مطابقة الآلات المستوردة للمتطلبات الكهربائية المحلية
كيف يمكنني التحقق مما إذا كانت الآلات المستوردة تستوفي المتطلبات الكهربائية المحلية؟ اكتشف قائمة تحقق عملية للحد من مخاطر السلامة والتعديلات المكلفة والتأخيرات.