Quanta mão de obra uma linha automatizada de produção de blocos pode economizar?
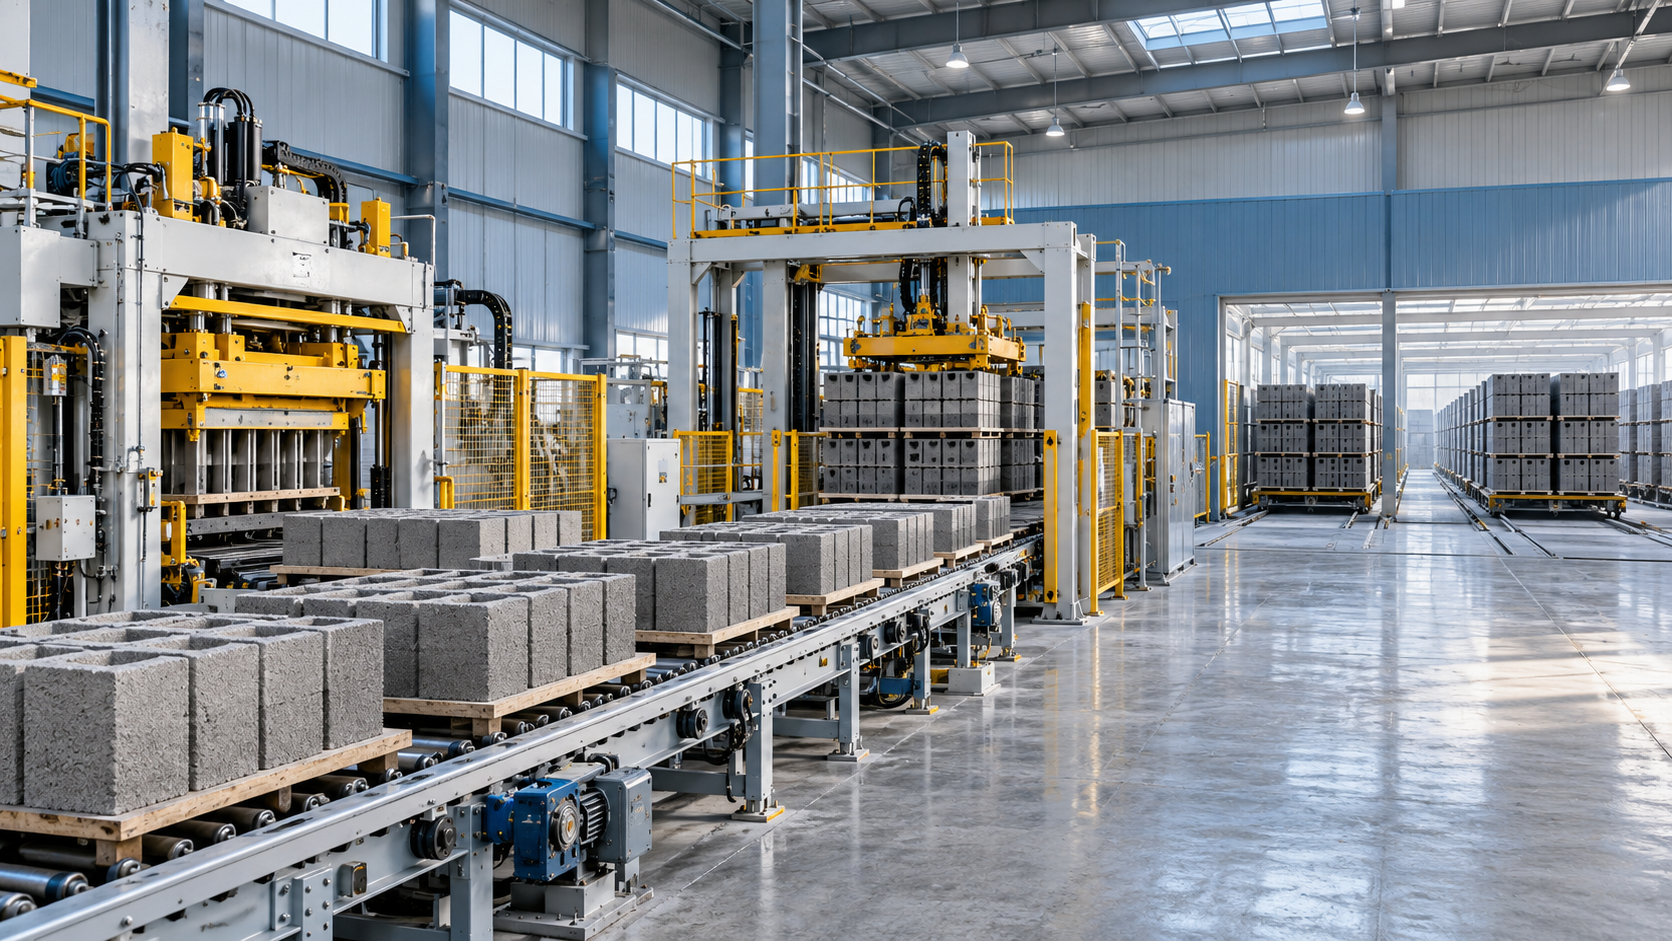
Uma linha automatizada de produção de blocos pode reduzir em vários trabalhadores a equipe necessária por turno quando substitui o manuseio manual de materiais, a movimentação e o empilhamento de paletes, além da moldagem dos blocos. Se a fábrica já utiliza movimentação mecânica, a redução poderá ser menor. O resultado depende da equipe inicial, dos equipamentos incluídos na linha e do volume de produção comparado.
A medida mais útil não é o número de pessoas ao lado da máquina de blocos. É a mão de obra total necessária para produzir a mesma quantidade de blocos aprovados, desde a dosagem até a cura e o manuseio final. Uma linha que opera com menos operadores, mas exige motoristas de empilhadeira, técnicos de manutenção ou retrabalho adicionais, pode economizar menos mão de obra do que seu painel de controle sugere.
Quanta mão de obra a automação pode economizar na prática?
Não existe uma redução única de pessoal aplicável a todas as fábricas de blocos. Uma operação com uso intensivo de trabalho manual pode ter funcionários alimentando os equipamentos com materiais, movimentando paletes, transferindo blocos recém-moldados para as áreas de cura e empilhando produtos acabados. Automatizar essas transferências pode eliminar várias tarefas repetitivas por turno. Em contrapartida, substituir uma máquina semiautomática em uma fábrica que já conta com transportadores e empilhamento mecânico pode alterar apenas modestamente a necessidade de pessoal.
Considere uma comparação ilustrativa. Uma fábrica utiliza 12 pessoas por turno nas etapas de dosagem, moldagem, manuseio e empilhamento. Uma configuração automatizada proposta exige 7 pessoas para o mesmo escopo e produz a mesma quantidade de blocos aprovados no mesmo período de trabalho. A redução direta é de 5 pessoas por turno, ou cerca de 42% da equipe original do turno. Este é um exemplo aritmético, não uma previsão para uma linha específica.
Essa comparação só é válida se o número de sete pessoas incluir todo o trabalho antes realizado pela equipe de doze. Se for necessário um operador adicional de empilhadeira na área de cura, ou se aumentar a necessidade de suporte de manutenção, essas horas devem ser acrescentadas. A cobertura dos intervalos, a limpeza e as trocas de produção também devem entrar no cálculo quando forem diferentes entre as duas configurações.
O número de funcionários, por si só, pode ser enganoso quando a produção muda. Suponha que a linha automatizada precise de sete pessoas, mas produza menos blocos aprovados devido a paradas ou a um processo posterior mais lento. A fábrica ainda poderá usar menos mão de obra por turno, enquanto a redução das horas de trabalho por bloco comercializável será menor do que o esperado. Compare tanto a equipe quanto a produção antes de atribuir um valor à economia.
Quais tarefas a linha pode realmente substituir?
A automação elimina tarefas de forma mais confiável do que elimina empregos inteiros. Um operador pode dividir o turno entre várias funções, algumas das quais continuarão necessárias após a instalação. Mapear o trabalho por processo torna a estimativa mais realista.
Dosagem e alimentação de materiais
A pesagem, a dosagem e o transporte automatizados podem reduzir a alimentação manual e as medições repetitivas. A economia é maior quando os trabalhadores atualmente movimentam ou medem materiais ao longo do turno. Ainda pode ser necessário alguém para reabastecer os silos, monitorar o fornecimento de materiais, verificar alterações relacionadas à umidade e lidar com misturas inconsistentes.
A automação da dosagem também depende do que está incluído nas etapas anteriores do processo. Um sistema de dosagem não elimina o trabalho de descarregar e abastecer os agregados se essas tarefas continuarem manuais. Verifique onde começa o processo automatizado e como os materiais chegam até ele.
Moldagem e movimentação de paletes
Uma máquina automática de blocos pode executar um ciclo de moldagem programado e transferir paletes entre estações conectadas. Ela pode reduzir o número de pessoas necessárias para operar e alimentar a máquina, sobretudo quando os paletes são atualmente movimentados à mão.
Ainda é necessário um operador para monitorar o processo, verificar a aparência do produto e responder a obstruções. Trocas de moldes, limpeza e ajustes podem exigir mais de uma pessoa por períodos curtos. Essas tarefas intermitentes são importantes quando a fábrica produz vários tipos de bloco ou muda a produção com frequência.
Cura, empilhamento e preparação para expedição
O manuseio na área de cura muitas vezes determina se a economia projetada se estende a toda a fábrica. Os blocos recém-moldados devem ser movimentados sem danos, as posições de cura precisam ser carregadas e descarregadas, e os blocos acabados devem ser empilhados ou preparados de outra forma para armazenamento.
Se essas transferências forem automatizadas e conectadas à linha de moldagem, a economia de mão de obra poderá ir além do operador da máquina. Se continuarem manuais, a fábrica poderá ter uma máquina de moldagem automatizada e ainda manter uma equipe considerável para o manuseio. O deslocamento de empilhadeiras, a coleta de paletes e a movimentação de produtos acabados devem ser contabilizados, mesmo quando esses trabalhadores são supervisionados por outro departamento.
Como a fábrica deve calcular sua própria economia?
Comece com um período representativo de produção, incluindo paradas normais e a variedade de produtos que a fábrica pretende fabricar. Registre as horas pagas por tarefa, em vez de se basear apenas nos cargos. Inclua operadores, auxiliares, movimentação de materiais, limpeza, supervisão e suporte de manutenção, na medida em que cada função faça parte do processo comparado.
Em seguida, calcule:
- Horas de mão de obra por bloco aprovado: total de horas de mão de obra pertinentes dividido pelo número de blocos que atendem aos requisitos de qualidade comercializável da fábrica.
- Horas de mão de obra economizadas por período: horas de mão de obra de referência menos as horas projetadas, ajustadas para o mesmo volume de blocos aprovados.
- Custo de mão de obra economizado: horas economizadas multiplicadas pelo custo de mão de obra integral aplicável, incluindo os encargos empregatícios que realmente mudam com o quadro de pessoal.
Por exemplo, se uma fábrica utiliza 96 horas de mão de obra pertinentes para produzir 8.000 blocos aprovados, a referência é de 0,012 hora de mão de obra por bloco. Se a linha proposta precisar de 64 horas para a mesma produção aprovada, a redução será de 32 horas, ou um terço da referência. Tanto o volume quanto as horas neste exemplo são ilustrativos; a fábrica deve substituí-los por seus próprios dados operacionais.
Separe as horas eliminadas das horas transferidas para outras tarefas. Um trabalhador realocado do empilhamento para o abastecimento de materiais pode melhorar o fluxo, mas essa realocação não representa economia de horas de mão de obra, a menos que o trabalho restante seja coberto sem repor essas horas. Da mesma forma, um cargo vago que não precisa mais ser preenchido pode representar uma economia, mesmo que nenhum funcionário atual saia.
Use uma referência que reflita o cronograma de operação pretendido. Comparar um turno manual com equipe completa a uma linha automatizada que opera por menos horas, ou comparar a produção de pico a um turno médio, pode distorcer o resultado. Quando a demanda variar, faça cálculos para mais de um volume de produção: alguns operadores precisam estar presentes mesmo quando a linha opera abaixo da capacidade.
Por que a economia projetada pode ficar aquém do esperado?
A automação termina onde termina o equipamento fornecido. Uma cotação pode descrever o empilhamento automático sem incluir a movimentação das pilhas até o armazenamento. Uma máquina pode transferir paletes para um sistema de cura sem incluir os equipamentos necessários para carregar e descarregar a área de cura. Cada interface pode gerar uma tarefa manual.
A capacidade nominal não é o mesmo que a produção comercializável. Avarias, ajustes da mistura, trocas de moldes e defeitos nos produtos consomem tempo. Uma maior velocidade de ciclo da máquina só ajuda se a dosagem, a cura, o manuseio e o armazenamento conseguirem acompanhá-la. Um gargalo em outra etapa pode deixar a linha parada enquanto seus operadores continuam no turno.
A manutenção e as trocas de produção exigem planejamento. Sensores, acionamentos, transportadores e sistemas de controle reduzem o manuseio repetitivo, mas introduzem tarefas de manutenção e solução de problemas. Parte desse trabalho pode ser absorvida pela equipe existente; outra parte pode exigir horas adicionais ou suporte externo. Inclua a diferença entre as configurações antiga e nova, e não apenas o orçamento de manutenção da nova linha.
As verificações de qualidade não desaparecem. Os operadores ainda precisam monitorar as dimensões, a aparência e outros requisitos relevantes para o produto. Blocos danificados durante a transferência ou rejeitados após a cura consomem materiais e mão de obra sem contribuir para a produção comercializável. Uma previsão baseada apenas na produção bruta pode superestimar o benefício.
O cronograma de produção afeta a utilização. Uma linha altamente automatizada pode oferecer alta produtividade de mão de obra durante longos períodos de produção estável, mas a vantagem pode diminuir quando os pedidos são pequenos, as trocas são frequentes ou a demanda deixa os equipamentos ociosos. A fábrica deve testar sua estimativa de pessoal com base no padrão de operação esperado, e não apenas em um cenário de operação contínua com capacidade total.
Quando a economia de mão de obra justifica o investimento?
A economia de mão de obra é mais significativa quando o manuseio repetitivo consome uma grande parte das horas atuais, os volumes de produção são constantes e os equipamentos propostos cobrem as transferências que geram essas horas. A justificativa é menos sólida quando a linha existente já é mecanizada, a produção é intermitente ou o manuseio posterior continua manual.
Um cálculo básico de retorno do investimento pode fornecer uma primeira avaliação: divida o investimento total instalado pelo benefício líquido anual esperado. Para uma estimativa focada em mão de obra, a economia anual deve ser reduzida por quaisquer custos adicionais de operação e manutenção atribuíveis à nova configuração. O investimento deve incluir instalação, modificações no local, treinamento e outros custos necessários para colocar a linha em operação.
Não contabilize a capacidade teórica como benefício sem um plano confiável para utilizá-la. A produção adicional pode melhorar a justificativa comercial, mas deve ser avaliada separadamente da economia de mão de obra e levar em conta os custos de produção e venda desse volume. Um cálculo simples de retorno também não inclui custos de financiamento nem o cronograma dos fluxos de caixa; portanto, é um ponto de partida para uma decisão de investimento, e não uma avaliação financeira completa.
O que deve ser verificado antes de aceitar uma estimativa de pessoal?
Solicite um layout do processo que mostre onde os materiais, os paletes e os blocos entram e saem de cada seção automatizada. Para cada transferência, identifique se ela é realizada pelo equipamento fornecido, por equipamentos existentes ou por uma pessoa. Em seguida, elabore uma escala de turno com base nesse layout, incluindo o trabalho necessário durante a inicialização, as trocas de produto, a limpeza e as interrupções de rotina.
Confirme as condições consideradas na estimativa do nível de pessoal: tipo de bloco, horas de operação, taxa de produção esperada, qualidade aceitável e responsabilidades atribuídas a cada operador. A estimativa também deve especificar o suporte previsto da manutenção, do abastecimento de materiais e dos operadores de empilhadeira.
Uma verificação final útil é percorrer, no papel, um turno completo. Se a escala contemplar todas as tarefas necessárias e a produção corresponder à demanda real da fábrica, a economia de mão de obra projetada se torna um valor prático para o planejamento. Se uma tarefa não tiver responsável, as horas correspondentes devem ser incluídas no cálculo antes da aprovação do investimento.
Seguinte:Não há mais conteúdo
Recomendar
 05/11/2026
Quanta mão de obra uma linha automatizada de produção de blocos pode economizar?
Quanta mão de obra uma linha automatizada de produção de blocos pode economizar? Conheça exemplos práticos de equipes, calcule a economia e tome uma decisão de investimento com mais confiança.
- 05/11/2026
Quais certificações são necessárias para importar máquinas para construção?
Quais certificações são necessárias para importar máquinas para construção para o meu país? Conheça os requisitos de segurança, elétricos, de emissões e alfandegários antes de comprar.
- 04/11/2026
Como verificar a conformidade elétrica local de máquinas importadas
Como posso verificar se máquinas importadas atendem aos requisitos elétricos locais? Conheça uma lista de verificação prática para reduzir riscos de segurança, modificações dispendiosas e atrasos.