Сколько рабочей силы позволяет сэкономить автоматизированная линия по производству блоков?
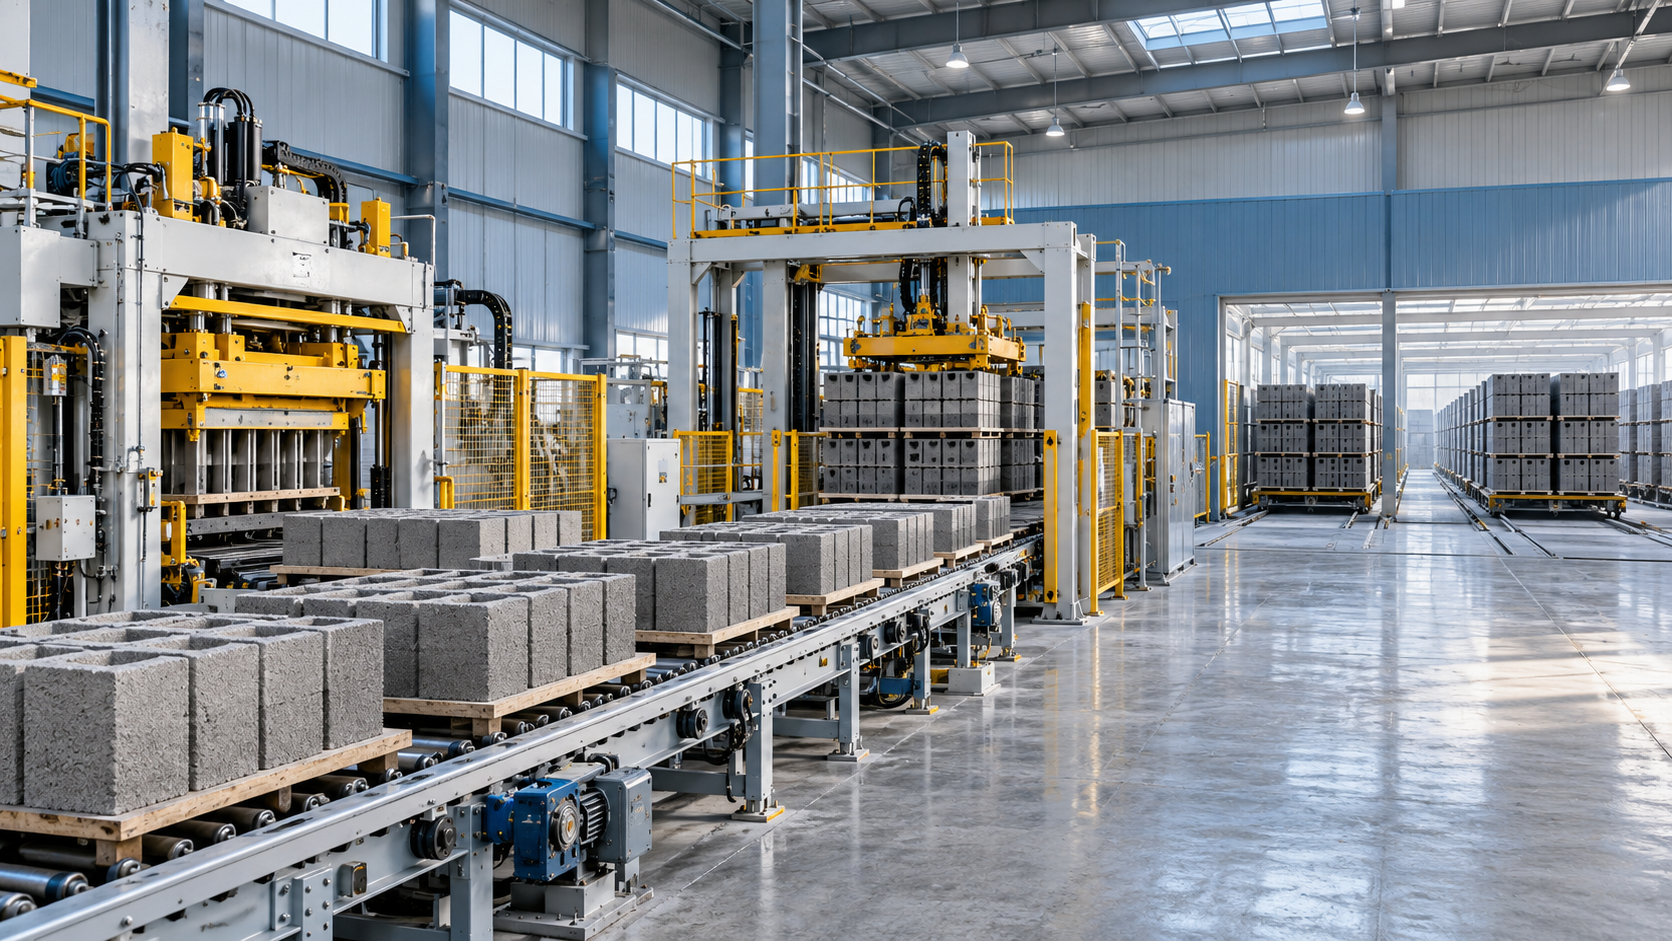
Автоматизированная линия по производству блоков может сократить численность персонала на несколько человек в смену, если она заменяет ручную подачу материалов, перемещение поддонов и штабелирование, а также формование блоков. Если на предприятии уже используется механизированная транспортировка, сокращение может быть меньше. Результат зависит от исходной численности персонала, состава оборудования линии и объема сравниваемого производства.
Наиболее полезный показатель — не число людей, находящихся рядом с блок-машиной, а общие трудозатраты на производство одинакового количества блоков, соответствующих требованиям качества, — от дозирования компонентов до твердения и окончательной обработки. Линия, работающая с меньшим числом операторов, но требующая дополнительных водителей погрузчиков, техников по обслуживанию или работников для переделки продукции, может сэкономить меньше труда, чем предполагает ее панель управления.
Сколько труда автоматизация может сэкономить на практике?
Универсального сокращения численности персонала, подходящего для каждого предприятия по производству блоков, не существует. При высокой доле ручного труда работники могут заниматься подачей материалов, перемещением поддонов, транспортировкой свежих блоков в зоны твердения и штабелированием готовой продукции. Автоматизация этих операций позволяет исключить из смены несколько повторяющихся задач. Напротив, замена полуавтоматической машины на предприятии, где уже есть конвейеры и механизированное штабелирование, может лишь незначительно повлиять на потребность в персонале.
Рассмотрим пример для сравнения. На предприятии в одной смене работают 12 человек на участках дозирования, формования, транспортировки и штабелирования. Для тех же операций предлагаемая автоматизированная система требует 7 человек и за то же рабочее время производит такое же количество блоков, соответствующих требованиям качества. Прямое сокращение составляет 5 человек в смену, или около 42% от исходной численности персонала смены. Это арифметический пример, а не прогноз для конкретной линии.
Такое сравнение справедливо только в том случае, если в расчет численности семи человек включены все задачи, которые ранее выполняла команда из двенадцати человек. Если в зоне твердения требуется дополнительный водитель погрузчика или увеличивается потребность в техническом обслуживании, эти часы необходимо добавить. Перерывы в работе, уборку и переналадку также следует учитывать, если в двух вариантах они требуют разного времени.
Одна лишь численность персонала может вводить в заблуждение, если меняется выпуск продукции. Предположим, что автоматизированная линия требует семи человек, но из-за простоев или замедленной работы последующих процессов выпускает меньше блоков, соответствующих требованиям качества. Предприятие может по-прежнему тратить меньше труда за смену, но сокращение трудозатрат на один товарный блок окажется меньше ожидаемого. Прежде чем оценивать экономию, сравните численность персонала и объем выпуска.
Какие рабочие места линия действительно может заменить?
Автоматизация надежнее устраняет отдельные задачи, чем целые рабочие места. Один оператор может выполнять в течение смены несколько обязанностей, часть которых останется необходимой и после установки оборудования. Оценка будет реалистичнее, если составить карту работ по процессам.
Дозирование компонентов и подача материалов
Автоматическое взвешивание, дозирование и транспортировка могут сократить объем ручной подачи и повторных измерений. Экономия будет наибольшей там, где работники в течение смены перемещают материалы или измеряют их количество. При этом кому-то по-прежнему может потребоваться пополнять бункеры, контролировать наличие материалов, следить за изменениями, связанными с влажностью, и реагировать на неоднородность смесей.
Возможности автоматизации дозирования зависят также от того, какое оборудование включено в предшествующие этапы. Система дозирования не устраняет необходимость разгружать и подавать заполнители, если эта работа по-прежнему выполняется вручную. Уточните, с какого этапа начинается автоматизированный процесс и как материалы поступают на него.
Формование и перемещение поддонов
Автоматическая блок-машина может выполнять запрограммированный цикл формования и перемещать поддоны между соединенными станциями. Она может сократить число работников, необходимых для обслуживания и загрузки машины, особенно если сейчас поддоны перемещают вручную.
Оператор по-прежнему необходим для наблюдения за процессом, проверки внешнего вида продукции и устранения заторов. Для смены форм, очистки и регулировки оборудования в течение короткого времени может требоваться несколько человек. Эти периодические задачи имеют значение, если предприятие выпускает несколько типов блоков или часто меняет продукцию.
Твердение, штабелирование и подготовка к отгрузке
От того, как организована транспортировка в зоне твердения, часто зависит, распространится ли предполагаемая экономия на все предприятие. Свежие блоки необходимо перемещать без повреждений, загрузить и разгрузить места для твердения, а готовые блоки — штабелировать или иным образом подготовить к хранению.
Если эти перемещения автоматизированы и связаны с линией формования, экономия труда может охватить не только операторов машин. Если же перемещения остаются ручными, предприятие может использовать автоматизированную формовочную машину и при этом сохранять значительный штат работников по транспортировке. Необходимо учитывать перемещение погрузчиков, сбор поддонов и транспортировку готовой продукции, даже если эти работники подчиняются другому отделу.
Как предприятию рассчитать собственную экономию?
Начните с репрезентативного периода производства, учитывающего обычные простои и ассортимент продукции, которую планируется выпускать. Фиксируйте оплаченные часы по задачам, а не только по должностям. Учитывайте операторов, подсобных рабочих, персонал по перемещению материалов, уборке, надзору и техническому обслуживанию — в той мере, в какой их работа относится к сравниваемому процессу.
Затем рассчитайте:
- Трудозатраты на один блок, соответствующий требованиям качества: общие трудозатраты, относящиеся к процессу, разделенные на количество блоков, отвечающих требованиям предприятия к продукции, пригодной для продажи.
- Экономию трудозатрат за период: исходные трудозатраты минус прогнозируемые трудозатраты с учетом одинакового объема блоков, соответствующих требованиям качества.
- Экономию на оплате труда: сэкономленные часы, умноженные на соответствующие полные затраты на труд, включая расходы на персонал, которые действительно изменятся при изменении численности работников.
Например, если на предприятии затрачивают 96 человеко-часов на производство 8 000 блоков, соответствующих требованиям качества, исходный показатель составляет 0,012 человеко-часа на блок. Если предлагаемая линия требует 64 часа для выпуска того же количества блоков, сокращение составит 32 часа, или треть исходного показателя. Объемы и часы в этом примере приведены для иллюстрации; предприятию следует подставить собственные производственные данные.
Отделяйте часы, которые исчезают, от часов, которые переносятся на другие задачи. Перевод работника со штабелирования на подачу материалов может улучшить производственный поток, однако это не является экономией человеко-часов, если оставшиеся задачи не выполняются без замещения этих часов. И наоборот, упразднение незанятой вакансии может дать экономию, даже если ни один действующий сотрудник не увольняется.
Используйте базовые данные, соответствующие планируемому графику работы. Сравнение полностью укомплектованной ручной смены с автоматизированной линией, работающей меньше часов, или сравнение пиковой выработки со средним выпуском за смену может исказить результат. Если спрос меняется, выполните расчеты для нескольких объемов производства: определенное число операторов должно присутствовать даже при работе линии ниже ее мощности.
Почему фактическая экономия может оказаться ниже прогнозируемой?
Автоматизация ограничивается поставленным оборудованием. В коммерческом предложении может быть указано автоматическое штабелирование, но перемещение штабелей на склад может не входить в комплект поставки. Машина может передавать поддоны в систему твердения, но не включать оборудование для загрузки и разгрузки зоны твердения. На каждом таком участке могут сохраняться ручные операции.
Номинальная производительность не равна объему продукции, пригодной для продажи. Поломки, корректировка смеси, смена форм и дефекты продукции отнимают время. Более высокая скорость цикла машины дает результат только при условии, что дозирование, твердение, транспортировка и хранение способны обеспечить соответствующий темп. Из-за узкого места на другом участке линия может простаивать, пока ее операторы остаются на смене.
Техническое обслуживание и переналадка требуют планирования. Датчики, приводы, конвейеры и системы управления сокращают объем повторяющихся операций по перемещению материалов, но создают потребность в техническом обслуживании и устранении неисправностей. Часть этой работы может выполнять существующая команда, для другой могут потребоваться дополнительные часы или внешняя поддержка. Учитывайте разницу между старым и новым вариантами, а не только бюджет на обслуживание новой линии.
Контроль качества не исчезает. Операторам по-прежнему нужно контролировать размеры, внешний вид и другие требования к продукции. Поврежденные при перемещении или забракованные после твердения блоки расходуют материалы и труд, не увеличивая объем продукции, пригодной для продажи. Прогноз, основанный только на валовом выпуске, может завышать выгоду.
График производства влияет на загрузку оборудования. Высокоавтоматизированная линия может обеспечивать высокую производительность труда при длительных стабильных циклах, но преимущество может сократиться при небольших заказах, частых переналадках или простоях оборудования из-за недостаточного спроса. Предприятию следует проверять расчет численности персонала с учетом ожидаемого режима работы, а не только сценария непрерывной работы на полной мощности.
Когда экономия на труде оправдывает инвестиции?
Экономия на труде более убедительна, когда повторяющиеся операции по перемещению материалов занимают значительную часть текущих трудозатрат, объем производства стабилен, а предлагаемое оборудование охватывает операции перемещения, на которые расходуются эти часы. Обоснование инвестиций слабее, если существующая линия уже механизирована, производство носит периодический характер или последующие операции перемещения остаются ручными.
Для предварительной оценки можно использовать простой расчет срока окупаемости: разделить общие затраты на установку оборудования на ожидаемую годовую чистую выгоду. При расчете экономии на труде следует вычесть дополнительные эксплуатационные расходы и затраты на техническое обслуживание, связанные с новой системой. В инвестиционные затраты нужно включить монтаж, изменения на площадке, обучение и другие расходы, необходимые для ввода линии в эксплуатацию.
Не учитывайте теоретическую производительность как выгоду, если нет убедительного плана по ее использованию. Дополнительный выпуск может улучшить экономическое обоснование проекта, но его следует оценивать отдельно от экономии на труде и с учетом затрат на производство и продажу этой продукции. Простой расчет срока окупаемости также не учитывает стоимость финансирования и сроки движения денежных средств, поэтому он служит отправной точкой для инвестиционного решения, а не полноценной финансовой оценкой.
Что следует проверить перед тем, как принять расчет численности персонала?
Запросите технологическую схему с указанием мест поступления и выхода материалов, поддонов и блоков для каждого автоматизированного участка. Для каждого перемещения определите, выполняется ли оно поставленным оборудованием, существующим оборудованием или работником. Затем составьте график смены с учетом этой схемы и включите в него задачи, необходимые при запуске, смене продукции, уборке и обычных перерывах в работе.
Согласуйте условия, на которых основан предлагаемый уровень численности персонала: тип блоков, часы работы, ожидаемую производительность, требования к качеству и обязанности каждого оператора. В расчете также следует указать, какая поддержка предполагается со стороны технического обслуживания, службы снабжения материалами и водителей погрузчиков.
В качестве итоговой проверки полезно пройти по всей смене, составив ее план на бумаге. Если график охватывает все необходимые задачи, а объем выпуска соответствует реальному спросу предприятия, прогнозируемая экономия труда становится пригодным для планирования показателем. Если какая-либо задача остается без исполнителя, соответствующие часы следует включить в расчет до утверждения инвестиций.
Следующая:Больше нет контента
Рекомендуем
 Nov 05, 2026
Сколько рабочей силы позволяет сэкономить автоматизированная линия по производству блоков?
Сколько рабочих мест позволяет сократить автоматизированная линия по производству блоков? Ознакомьтесь с практическими примерами расчёта численности персонала, оцените экономию и принимайте более взвешенное инвестиционное решение.
- Nov 05, 2026
Какие сертификаты необходимы для импорта строительной техники?
Какие сертификаты необходимы для импорта строительной техники в мою страну? Перед покупкой ознакомьтесь с требованиями по безопасности, электробезопасности, выбросам и таможенному оформлению.
- Nov 04, 2026
Как проверить соответствие импортного оборудования местным требованиям к электрооборудованию
Как проверить, соответствует ли импортное оборудование местным требованиям к электрооборудованию? Ознакомьтесь с практическим контрольным списком, который поможет снизить риски для безопасности, избежать дорогостоящих доработок и задержек.