هل يستحق التغليف الآلي تكلفته في مصنع لبلوك AAC؟
يمكن أن تكون التعبئة والتغليف الأوتوماتيكية مجدية من حيث التكلفة لمصنع كتل AAC عندما تزيل عنق زجاجة حقيقيًا في الشحن، أو تقلل خسائر المناولة التي يمكن تجنبها، أو تخفض احتياجات العمالة المتكررة بما يكفي لتبرير الاستثمار. وتكون أقل جدوى عندما تكون أحجام الإنتاج منخفضة، أو تتغير متطلبات التعبئة والتغليف باستمرار، أو يكون القيد الفعلي في موضع آخر من خط الإنتاج.
ضع في اعتبارك مصنعًا تتراكم فيه الكتل الجاهزة بعد التعقيم بالأوتوكلاف لأن تجهيز العبوات لا يجري بالسرعة التي تخرج بها الكتل. قد تساعد إضافة معدات التغليف أو الربط، ولكن فقط إذا كانت عمليات النقل السابقة، وتشكيل العبوات، ومساحة التخزين، والمناولة للشحن قادرة على مواكبة التدفق نفسه. يبدأ اتخاذ القرار بقياس العمليات الحالية، لا بمجرد مقارنة أسعار الآلات.
حدّد العمل الذي يحتاج فعلًا إلى الأتمتة
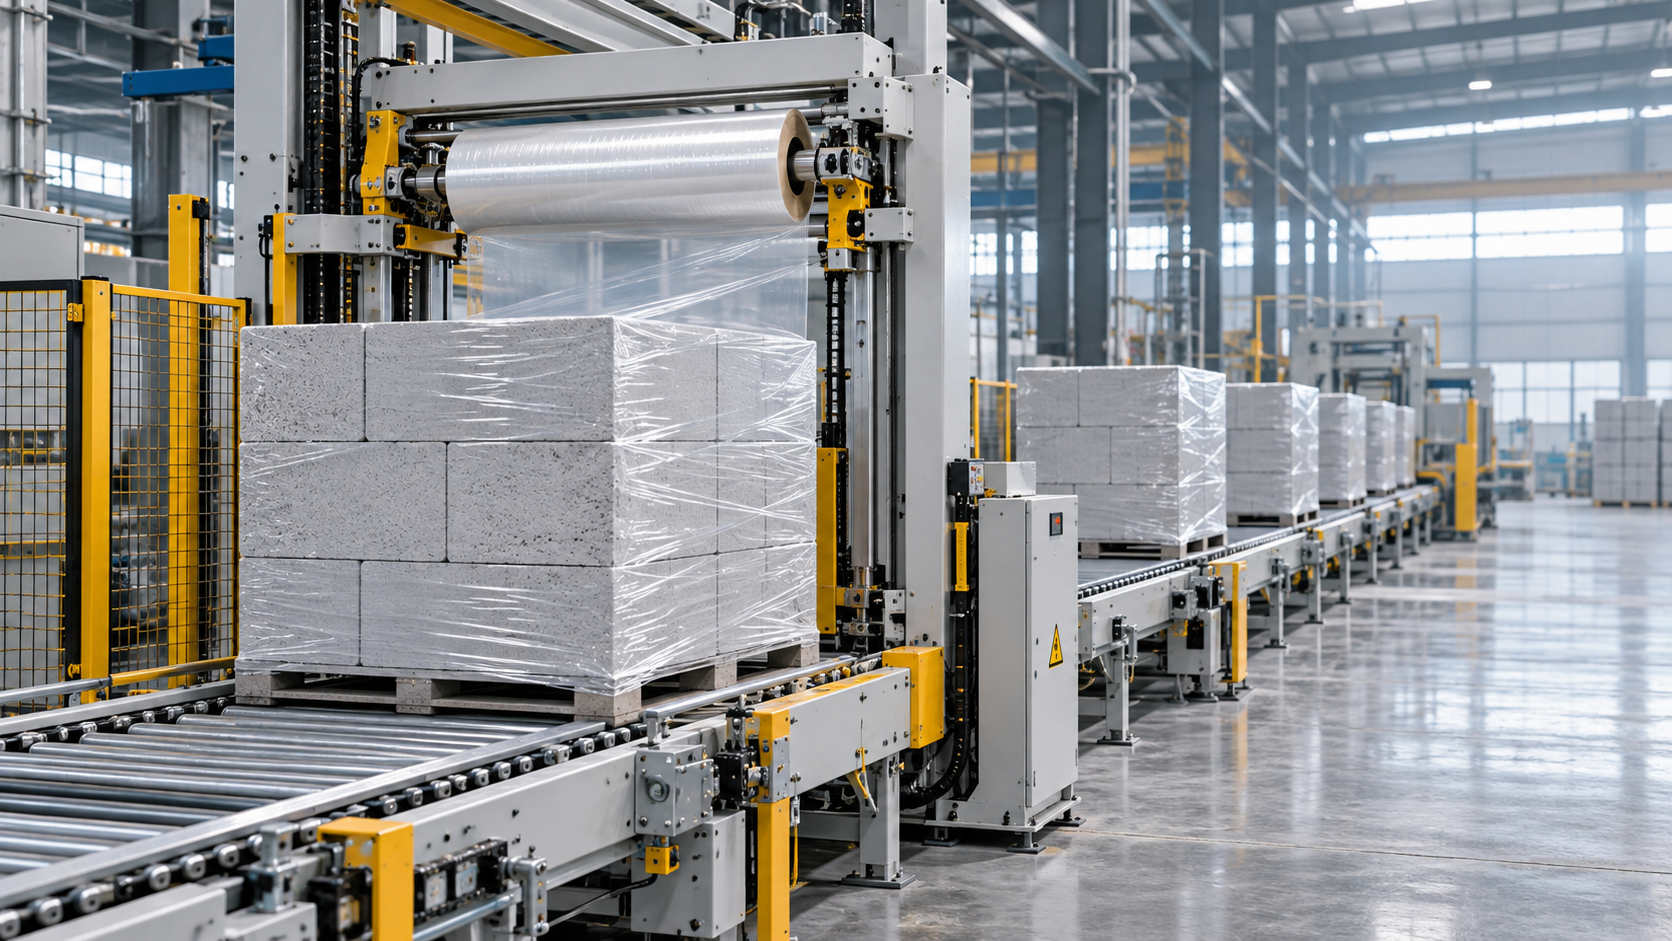
قد يشير مصطلح «التعبئة والتغليف الأوتوماتيكية» إلى ترتيبات متعددة. فقد يحتاج أحد المصانع إلى آلة لوضع الأغشية حول العبوات المشكلة مسبقًا، بينما قد يحتاج مصنع آخر أيضًا إلى التجميع والربط ومناولة المنصات والتفريغ آليًا. ويحدد نطاق العمل كلاً من الاستثمار والعمالة التي ستظل مطلوبة بعد التركيب.
ارسم مسار كتل AAC من مرحلة الإنتاج حتى تصبح الحمولة جاهزة للشحن. سجّل المواضع التي تُفصل أو تُجمع فيها الكتل، والمواضع التي تُستخدم فيها المنصات أو الدعامات الأخرى، وكيفية تثبيت العبوات، وطريقة نقل الحمولات الجاهزة إلى التخزين. أدرج أوقات الانتظار وإعادة المناولة، لا الوقت المستغرق في وضع مواد التغليف فحسب. فقد تتضرر كتل AAC من الصدمات أو ضعف الدعم أو الضغط المفرط، لذا فإن تحسينًا يسرّع التغليف لكنه يزيد الكسر لا يُعد بالضرورة تحسينًا.
في كل عملية، ميّز بين العمل الذي يمكن إلغاؤه والعمل الذي ينتقل فقط إلى موضع آخر. فعلى سبيل المثال، قد تقلل آلة التغليف الأوتوماتيكية من وضع الأغشية يدويًا، بينما يظل هناك من يزوّد الآلة بالأغشية، ويزيل العبوات المرفوضة، ويتحقق من ثبات الحمولة، وينظم حركة الرافعات الشوكية. ينبغي أن تعكس وفورات العمالة خطة التوظيف الممكنة فعليًا، بما في ذلك فترات الاستراحة والإشراف وتغطية أعمال الصيانة.
وائم سعة التعبئة والتغليف مع طريقة تشغيل المصنع
ابدأ بتحديد عدد العبوات القابلة للبيع التي يجب أن تغادر منطقة التعبئة والتغليف خلال الوردية العادية وفترات إخراج الإنتاج الأكثر ازدحامًا. فقد يؤدي إنتاج AAC وتفريغ الأوتوكلاف إلى تدفق غير منتظم، لذا قد تواجه آلة اختيرت سعتها وفقًا لمتوسط الإنتاج اليومي فقط صعوبة عندما تصل عدة حمولات إلى المنطقة اللاحقة في وقت متقارب.
استخدم وحدة موحدة عند مقارنة المعدات: عدد العبوات في الساعة، مع تحديد حجم العبوة وظروف التشغيل. حوّل إنتاج الكتل إلى عدد العبوات باستخدام العدد الفعلي للكتل في كل عبوة، ثم قارن المعدل المطلوب بسعة المورّد وفق التهيئة المقترحة. اسأل عما إذا كان المعدل المذكور يشمل مناولة المنصات، ووضع الأغشية، والربط، والفهرسة، والتفريغ، أم أنه يشير إلى دورة آلة واحدة فقط.
لا تعادل السرعة الاسمية الإنتاج المستمر. فتغيير الأغشية، وإعادة تزويد الأشرطة، وأعطال المحاذاة، وتغيير المنتجات، والتنظيف المخطط له، كلها تستهلك وقتًا. وينبغي أن يأخذ التقييم العملي هذه الانقطاعات في الحسبان، إضافة إلى الوقت اللازم لاستئناف التشغيل بأمان بعد التوقف. وقد تساعد منطقة تجميع مؤقتة على استيعاب التقلبات القصيرة، لكنها تحتاج إلى مساحة أرضية كافية وطريقة مضبوطة تمنع تصادم العبوات.
وينطبق التمييز نفسه عند مقارنة أسئلة الإنتاج في قطاع مواد البناء. فلا يمكن الإجابة بدقة عن سؤال «كم بلاطة خرسانية للأسقف يمكن لآلة إنتاجها يوميًا؟» اعتمادًا على اسم الآلة وحده؛ إذ تؤثر جميعًا دورة الإنتاج، وتهيئة المنتج، وساعات التشغيل، ووقت التوقف. وبالمثل، ينبغي تقييم سعة تعبئة منتجات AAC من حيث العبوات الجاهزة ونمط التشغيل الفعلي للمصنع، لا بالاستناد إلى رقم إنتاج غير ذي صلة.
احسب الاستثمار على أساس قابل للمقارنة
لا يشمل سعر الشراء سوى جزء من التكلفة. قارن النظام الحالي بالنظام المقترح خلال الفترة نفسها، باستخدام بيانات مصنعك وتحديد واضح لنطاق المعدات. أدرج التكاليف التي قد لا تتضمنها عروض أسعار مورّد معدات التعبئة والتغليف:
- المعدات والتركيب والتشغيل الأولي والشحن وأي تعديلات لازمة في الموقع.
- الناقلات، وتحديد موضع العبوات، ووسائل الحماية، والأعمال الكهربائية، والتوصيل بأنظمة التحكم الحالية.
- مواد التعبئة والتغليف، والمنصات أو الدعامات، والكهرباء، والهواء المضغوط عند الحاجة، والتخلص من النفايات.
- قطع الغيار والصيانة الوقائية وتدريب المشغلين والانقطاعات المتوقعة في الإنتاج أثناء تغيير المعدات.
- العمالة المتبقية لتزويد المواد الاستهلاكية، ومعالجة الأعطال، وفحوصات الجودة، ونقل العبوات الجاهزة.
بعد ذلك، قدّر المنافع السنوية بالاستناد فقط إلى التكاليف التي ستتغير. وقد تشمل هذه المنافع خفض نفقات عمالة التعبئة والتغليف، أو تقليل استهلاك الأغشية أو أشرطة الربط، أو تقليل تلف الكتل القابلة للبيع، أو الحد من إعادة المناولة، أو زيادة المساهمة من الإنتاج الذي يستطيع المصنع بيعه وشحنه فعلًا. لا تحتسب السعة النظرية الأعلى للآلة إيرادًا إذا كانت العمليات السابقة أو ساحة التخزين أو طلب السوق لا تتيح الاستفادة منها.
فترة الاسترداد البسيطة هي إجمالي الاستثمار المركب مقسومًا على صافي المنفعة السنوية. وصافي المنفعة السنوية هو التكاليف المتجنبة وأي مساهمة إضافية مثبتة، مطروحًا منها تكاليف التشغيل والصيانة السنوية الجديدة. ولإجراء مقارنة مالية أشمل، أدرج التمويل والضرائب والعمر الافتراضي للأصول والقيمة الزمنية للنقود وفقًا للطريقة المحاسبية المعتمدة في المصنع. تفيد فترة الاسترداد البسيطة في التقييم الأولي، لكنها لا تصف العائد الكامل على مدى عمر المعدات.
اختبر الافتراضات التي قد تغيّر النتيجة
أجرِ الحسابات وفق أكثر من سيناريو تشغيلي. استخدم حجم الإنتاج المتوقع، ثم اختبر حجمًا أقل ووتيرة زيادة أبطأ. وأعد الحساب بافتراض وفورات أكثر تحفظًا في العمالة أو استهلاك أعلى للمواد الاستهلاكية. إذا بدا الاستثمار مجديًا فقط عندما تكون جميع الافتراضات مواتية، فإن المشروع ينطوي على مخاطر أكبر مما يوحي به رقم واحد لفترة الاسترداد.
توخَّ الحذر عند احتساب الوفورات الناتجة عن تقليل التلف. سجّل عدد الكتل المتضررة وأنواعها والموضع الذي اكتُشف فيه الضرر، وما إذا كان من المعقول ربط سببه بالتعبئة والتغليف أو بالمناولة اللاحقة. فلا ينبغي احتساب الكسر الناجم عن العمليات السابقة ضمن فوائد آلة تغليف جديدة. وبالمثل، قد تقلل العبوات الأكثر متانة خسائر النقل مع زيادة استهلاك الأغشية أو الأشرطة؛ وينبغي احتساب كلا الجانبين في المقارنة.
اختر مستوى الأتمتة الذي يناسب موضع الاختناق
قد يكون النظام شبه الأوتوماتيكي كافيًا عندما تكون أحجام العبوات متوسطة، أو تختلف أشكال المنتجات، أو تكون لدى العمال مهام أخرى لا يمكن الاستغناء عنها. إذ يمكنه تقليل مهمة متكررة ومجهدة بدنيًا من دون أن يتطلب أتمتة كل عمليات النقل في المصنع. لكن الإنتاج والاتساق قد يظلان معتمدين بدرجة كبيرة على توافر المشغلين.
يسهل تبرير الأتمتة الأوسع عندما تعمل منطقة التعبئة والتغليف لساعات طويلة، وتكون أشكال العبوات متقاربة، وتقيّد المناولة في المراحل اللاحقة الإنتاج مرارًا. ويمكن لأتمتة تحديد موضع العبوات وتثبيتها وتفريغها أن تقلل التدخل اليدوي، لكن المعدات تحتاج إلى تغذية موثوقة ومسار واضح لنقل العبوات المكتملة. وقد تؤدي محطة مؤتمتة بالكامل وُضعت بين ناقلات غير موثوقة وساحة مزدحمة إلى نقل طابور الانتظار فحسب.
وثمة خيار تدريجي أيضًا: إعداد المخطط وأنظمة التحكم للتوسع مستقبلًا، مع أتمتة العملية الأكثر تقييدًا أولًا. وقبل اعتماد هذا المسار، حدّد المكونات القابلة لإعادة الاستخدام، والواجهات التي ستحتاج إليها المعدات اللاحقة، وما إذا كان التحديث المستقبلي سيوقف الإنتاج أو يتطلب إعادة بناء التركيب الأول.
احمِ الكتل من دون الإفراط في تغليفها
تعتمد طريقة التعبئة والتغليف المناسبة على أبعاد الكتل وهندسة العبوات وظروف التخزين ومعدات المناولة ومسافة النقل ومتطلبات العملاء. وتؤدي الأغشية والأشرطة وواقيات الزوايا والمنصات أو الدعامات الأخرى وظائف مختلفة. ولا يعني تغليف العبوة بالأغشية أنها مستقرة تلقائيًا بما يكفي لكل طرق الرفع أو النقل، كما يمكن أن يؤدي الشد المفرط للأشرطة أو سوء مواضع نقاط التلامس إلى إتلاف المنتج.
تحقق مما إذا كان النظام المقترح يستوعب كامل نطاق أحجام الكتل وارتفاعات العبوات. افحص كيفية اختيار الوصفات وضبط الموجّهات أو المشابك، وما إذا كان بوسع المشغل التحقق من الإعدادات قبل إدخال مقاس جديد إلى الآلة. وقد تؤدي التعديلات اليدوية المتكررة إلى إلغاء جزء من مكاسب الإنتاجية المتوقعة، ولا سيما عندما تشمل الطلبات دفعات صغيرة.
اتفق على مواصفات العبوة النهائية المطلوبة قبل اختيار المعدات. وينبغي أن تحدد عينة القبول أبعاد العبوة وثباتها ومواضع الأشرطة أو الأغشية والتعريف بها وأي تلف ظاهر في المنتج. وعند الحاجة إلى الحماية من الطقس، حدّد ظروف التخزين والتعرّض المقصودة بدلًا من افتراض أن أي تهيئة للأغشية ستوفر حماية كاملة.
تحقق من التكامل قبل اعتماد المشروع
ينبغي أن تُظهر رسومات المخطط أكثر من المساحة التي تشغلها الآلة. خصص مساحة لناقلات التغذية والتفريغ، والوصول إلى بكرات الأغشية أو الأشرطة، وفتحات الصيانة، وممرات المشاة الآمنة، وحركة الرافعات الشوكية، والمساحة اللازمة لإزالة العبوات المتضررة. تحقّق من توافق أحمال الأرضية ومتطلبات المرافق مع ظروف الموقع. وينبغي إتاحة الوصول إلى أي منطقة تجميع مؤقتة من دون تعريض العمال لمسار المعدات المتحركة.
يتطلب تكامل أنظمة التحكم القدر نفسه من الاهتمام. حدّد ما يحدث عند توقف آلة التغليف: هل تتوقف الناقلة السابقة تلقائيًا، وأين تنتظر العبوات المتراكمة، وكيف يُستأنف تشغيل الخط؟ حدّد الإشارات المتبادلة مع المعدات الحالية والجهة المسؤولة عن معالجة أعطال الواجهات. وتأكد من ملاءمة وسائل الحماية والتشابكات ومفاتيح إيقاف الطوارئ وترتيبات الوصول الآمن للتركيب الكامل، لا للآلة المنفردة فحسب.
اطلب من المورّدين تحديد الأداء المقترح وفقًا لمتطلبات منتجاتك وظروف التشغيل لديك. ويمكن أن تشمل معايير القبول معدل إنتاج العبوات في ظروف محددة، ومقدار التلف المقبول، واستهلاك المواد، وإجراءات تغيير المقاس، وطريقة التعامل مع الأعطال. حدّد الكتل والدعامات والأغشية والأشرطة والمشغلين والمرافق المتاحة للاختبار؛ وإلا فقد يختلف الطرفان في تفسيرهما لنجاح العرض التوضيحي.
متى يكون تأجيل الشراء منطقيًا
أجّل الاستثمار الكبير في التعبئة والتغليف إذا لم تُظهر سجلات الإنتاج بعد وجود اختناق في هذه المرحلة، أو إذا كان المصنع يتوقف كثيرًا في المراحل السابقة. فقد تحقق معالجة انحشار عمليات النقل، أو تحسين ترتيب العبوات، أو إعادة تنظيم منطقة الشحن قيمة أكبر على الفور. وبالمثل، قد يكون من المنطقي تأكيد المواصفات المستقبلية قبل طلب معدات ثابتة إذا كان هناك تغيير مخطط لأبعاد الكتل أو أشكال العبوات.
عندما يثبت أن التعبئة والتغليف تحدّ من الشحنات، اجعل القرار قائمًا على أصغر نطاق يعالج هذا القيد وعلى دراسة مالية تظل مقبولة وفق افتراضات متحفظة. وليس أقوى المقترحات بالضرورة أسرع آلة، بل الحل القادر على إنتاج عبوات مستقرة وقابلة للبيع بالمعدل المطلوب، مع ملاءمته لظروف العمالة والصيانة والشحن الفعلية في المصنع.
التالية:كم تبلغ تكلفة معدات طحن رمل AAC؟
يوصي
 12-11-2026
كم تبلغ تكلفة معدات طحن رمل AAC؟
هل تستحق التعبئة والتغليف الآلية تكلفتها في مصنع كتل AAC؟ تعرّف على فترة استرداد التكلفة، وقارن تكاليف معدات طحن رمل AAC، وخطط لاستثمار أكثر كفاءة.
- 12-11-2026
هل يستحق التغليف الآلي تكلفته في مصنع لبلوك AAC؟
كم عدد بلاطات الأسقف الخرسانية التي يمكن للآلة إنتاجها يوميًا؟ تعرّف على كيفية توجيه معدلات التشغيل الفعلية وتحليل فترة استرداد التكلفة لقرار الاستثمار في تغليف AAC.
- 11-11-2026
كم عدد بلاطات الأسقف الخرسانية التي يمكن للآلة إنتاجها يوميًا؟
هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟ اكتشف الإجابة وتعلّم كيفية حساب الإنتاج اليومي الواقعي لبلاطات الأسقف الخرسانية.