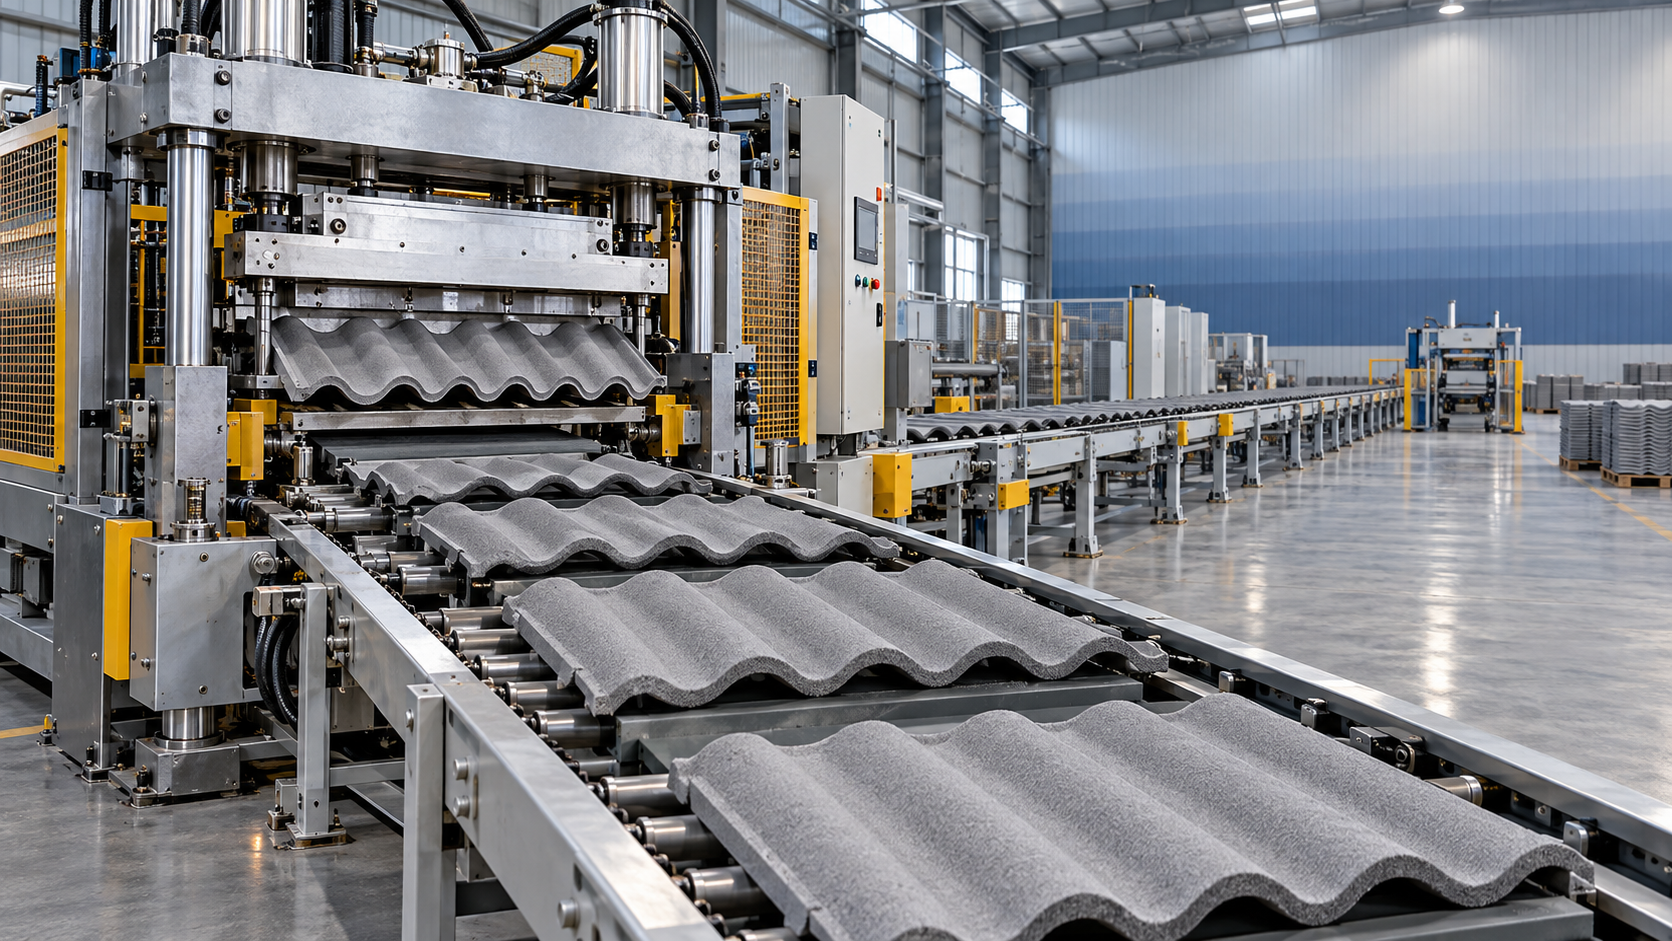
كم عدد بلاطات الأسقف الخرسانية التي يمكن للآلة إنتاجها يوميًا؟
إن الإنتاج اليومي لآلة تصنيع بلاط الأسقف الخرساني هو معدل إنتاجها مضروبًا في مدة تشغيلها الفعلية، ثم يُعدَّل وفقًا للبلاط المرفوض. لا يوجد رقم يومي واحد ينطبق على جميع الآلات؛ فالنتيجة تعتمد على شكل البلاطة، وجدول التشغيل، والانقطاعات، ونسبة المنتجات المطابقة للجودة. ويُعد المعدل الساعي الذي يحدده المورد نقطة بداية مفيدة، لكن لا ينبغي اعتباره تلقائيًا إنتاجًا نهائيًا صالحًا للبيع.
يكتسب هذا التمييز أهمية عندما يتعين على المصنع تخطيط الطلبات ومساحات المعالجة وعدد العاملين على أساس كمية موعودة. فقد تتمكن الآلة من تشكيل العدد المطلوب من البلاط أثناء التشغيل المتواصل، لكنها قد لا تحقق ذلك بعد احتساب تبديل القوالب والتنظيف وتأخر المواد وفواقد الجودة. لذلك، لا يقتصر السؤال العملي على «ما سرعة تشغيلها؟»، بل يشمل أيضًا «كم بلاطة مطابقة يمكن للعملية كاملةً إنتاجها خلال يوم العمل المخطط؟»
ابدأ بمعدل إنتاج يناسب البلاطة
يُعبَّر عادةً عن سعة الآلة بعدد البلاطات في الساعة أو في الوردية أو في اليوم. وقبل مقارنة الأرقام، تحقق مما يشمله كل رقم. فقد لا ينطبق المعدل المذكور لشكل معين من البلاط على حجم أو سماكة أو شكل مختلف. وبالمثل، يصعب تفسير معدل الإنتاج اليومي ما لم يحدد المورد عدد ساعات التشغيل وما إذا كان يفترض تشغيلًا متواصلًا.
استفسر عمّا إذا كان الرقم المعلن يمثل البلاط المُشكَّل في الآلة، أو البلاط المنقول إلى المعالجة، أو البلاط النهائي الذي اجتاز الفحص. فهذه نقاط عد مختلفة. وقد يشمل الإنتاج المُشكَّل قطعًا تالفة أو غير مطابقة للمواصفات لا تصبح أبدًا مخزونًا صالحًا للبيع.
تحقق أيضًا مما إذا كان المعدل يشمل الآلة وحدها أم خط إنتاج كاملًا. فقد تكون معدات التشكيل قادرة على العمل بسرعة معينة، لكن لا يمكن الحفاظ على إنتاجها إذا لم يستطع الخلاط أو ناقلات البلاط أو معدات المناولة أو المحطات اللاحقة مواكبة سرعتها. ويحدد عرض السعر المفيد المعدات المشمولة والظروف التي يمكن في ظلها تحقيق المعدل.
احسب تقديرًا عمليًا للإنتاج اليومي
استخدم الطريقة التالية عندما يتوفر لديك معدل الآلة وجدول التشغيل المقترح:
- تحقق من معدل الإنتاج الساعي المحدد لشكل البلاطة وتكوين الآلة المقصودين.
- حدد ساعات الإنتاج المجدولة لليوم، باستثناء الوقت الذي لا يُعتزم فيه تشغيل الخط.
- قدّر وقت التشغيل الفعلي بطرح فترات التوقف المتوقعة خلال الجدول، مثل التنظيف والتعديلات وانقطاع إمداد المواد.
- اضرب المعدل الساعي في وقت التشغيل مع مراعاة أي انخفاض مستمر عن المعدل المحدد.
- اطرح عدد القطع المرفوضة المتوقع لتقدير البلاط المطابق بدلًا من إجمالي القطع المُشكَّلة.
للتوضيح بالحساب، افترض أن المعدل المحدد للآلة هو 1,000 بلاطة في الساعة للشكل المعني. وجدول تشغيل الخط ثماني ساعات، لكنه يتوقف لمدة ساعة إجمالًا. وإذا كان متوسط سرعته أثناء التشغيل 90% من المعدل المحدد، واجتاز 95% من البلاط المُشكَّل الفحص، فسيكون التقدير:
1,000 × 7 × 0.90 × 0.95 = 5,985 بلاطة مطابقة يوميًا.
هذه الأرقام افتراضات توضيحية للحساب، وليست ادعاءً بشأن آلة بعينها. ويمثل عامل 90% انخفاض السرعة خلال ساعات التشغيل السبع؛ ولا يشمل ساعة التوقف التي طُرحت بالفعل. ويساعد الفصل بين هذه الخسائر على تجنب احتساب الانقطاع نفسه مرتين.
عندما لا تتوفر سجلات تشغيل موثوقة، احسب نطاقًا استنادًا إلى افتراضات مختلفة، وحدد الافتراضات الأكثر تأثيرًا في النتيجة. وبعد بدء الإنتاج، استبدل التقديرات بساعات التشغيل المقاسة ومتوسط معدل التشغيل والأعداد الفعلية للقطع المرفوضة. ولا ينبغي اتخاذ يوم واحد سار فيه الإنتاج بسلاسة استثنائية أساسًا لالتزام طويل الأجل بالتسليم.
لا تخلط بين إنتاج الآلة والبلاط الجاهز للشحن
تحتاج البلاطات الخرسانية عمومًا إلى المعالجة والمناولة اللاحقة قبل اعتبارها مخزونًا نهائيًا. ولا يعني عدد البلاط المُشكَّل اليوم بالضرورة أن العدد نفسه سيكون متاحًا للشحن اليوم، وخصوصًا أثناء بدء التشغيل أو عندما لا تكون عملية المعالجة قد أكملت دورة الإنتاج بعد.
لأغراض التخطيط، تتبّع كميتين على الأقل: البلاط المُشكَّل خلال اليوم، والبلاط المطابق الذي يُعتمد بعد المعالجة والفحص المطلوبين. وإذا كان الخط يشكّل البلاط بسرعة تفوق قدرة مساحة المعالجة المتاحة على استيعابه، فسيتعين في نهاية المطاف إبطاء الإنتاج أو إيقافه، حتى لو كانت آلة التشكيل نفسها قادرة على إنتاج المزيد.
أين تُفقد السعة اليومية عادةً
تحضير المواد. تحتاج آلة التشكيل إلى إمداد منتظم بالخرسانة ذات الخصائص المناسبة للبلاطة والعملية. وقد تؤدي الانقطاعات في الخلط أو اختلافات المزيج إلى اضطرار المشغلين لإبطاء الإنتاج أو تعديل الإعدادات أو رفض البلاط. تأكد من أن الخلط وتوريد المواد قادران على دعم معدل التشكيل طوال الوردية، لا خلال عرض توضيحي قصير فحسب.
شكل البلاطة وتبديل الإعدادات. قد تتطلب الأشكال المختلفة إعدادات أو أدوات أو ترتيبات مناولة مختلفة. ويمكن أن ينتج يوم الإنتاج المقسّم بين عدة تصميمات عددًا أقل من البلاط مقارنةً بيوم مخصص لشكل واحد، لأن الإعداد وفحص القطعة الأولى يستهلكان الوقت. اسأل مورد المعدات عن الأجزاء التي يجب تغييرها وما إذا كان الإنتاج المقترح يفترض تشغيلًا متواصلًا لشكل واحد.
الناقلات والمنصات وتدفق الإرجاع. تعتمد بعض العمليات على قوالب أو منصات أو ناقلات تتحرك مع البلاط خلال جزء من الإنتاج. وقد يؤدي عدم توفرها إلى الحد من الخط حتى عندما تكون محطة التشكيل جاهزة للتشغيل. وتتوقف الكمية المطلوبة على العملية ودورة المناولة والمدة اللازمة قبل إمكان إعادة العناصر. تحقق من نظام الدوران الكامل بدلًا من افتراض أن مخزونًا احتياطيًا صغيرًا سيكون كافيًا.
المعالجة والمناولة. يجب نقل البلاط الطازج دون إتلافه والاحتفاظ به في الظروف التي تتطلبها عملية الإنتاج. ويمكن أن يؤدي نقص المساحة أو تأخر النقل أو التلف أثناء المناولة إلى خفض الإنتاج القابل للاستخدام. سجّل أضرار المناولة منفصلةً عن عيوب التشكيل، لتستهدف الإجراءات التصحيحية المرحلة المناسبة.
العمالة والتوقفات المعتادة. السؤال المهم هو ما إذا كان بالإمكان توفير عامل لكل محطة عند الحاجة. فقد يتوقف الإنتاج أثناء انتظار المواد أو الناقلات أو الفحص أو إزالة القطع النهائية. وينبغي أيضًا إدراج الصيانة والتنظيف المجدولين في خطة السعة؛ فاحتساب كل دقيقة مجدولة على أنها وقت إنتاج يؤدي إلى رقم غير واقعي.
حدد عنق الزجاجة قبل اختيار آلة أكبر
لا تؤدي زيادة معدل التشكيل إلى زيادة الإنتاج اليومي إلا إذا استطاع باقي الخط استيعابها. ارسم تسلسل العمل المقصود بدءًا من تحضير المواد، مرورًا بالتشكيل والنقل والمعالجة والفحص، وصولًا إلى التعبئة. وسجّل المعدل المستدام لكل مرحلة بوحدة موحدة، مثل البلاط في الساعة، مع تدوين أوقات توفرها.
تحدد أبطأ مرحلة خلال الفترة المعنية الحد العملي للإنتاج. فعلى سبيل المثال، إذا كانت آلة التشكيل تنتج بسرعة تفوق سرعة نقل البلاط إلى المعالجة، فقد تتسبب آلة تشكيل أكبر في ازدحام بدلًا من زيادة عدد البلاط النهائي. وعلى العكس، قد تتسع مساحة المعالجة، لكنها تظل غير مستغلة بالكامل إذا لم يستطع تحضير المواد إمداد الآلة باستمرار.
ينبغي مقارنة المعدلات على فترات زمنية متكافئة. ويجب تحويل سعة الخلاط المذكورة لكل دفعة إلى معدل يأخذ دورة الدفعة كاملةً في الاعتبار، بما يشمل التحميل والتفريغ. كما ينبغي أن تشمل سعة المناولة رحلة العودة والانقطاعات المعتادة، لا أسرع حركة مسجلة فحسب. وعند تشغيل تصميمات مختلفة للبلاط على الخط نفسه، أعد التقييم لكل تصميم وفق مزيج الإنتاج المخطط له.
حوّل هدف المبيعات اليومي إلى متطلبات للمعدات
ابدأ من عدد البلاط المطابق المطلوب يوميًا واعمل عكسيًا. اقسم الهدف على نسبة الجودة المتوقعة لتحديد عدد البلاط الذي يجب تشكيله. ثم اقسم الناتج على ساعات التشغيل المتاحة وعلى عامل سرعة التشغيل المتوقعة لتحديد سعة الإنتاج الساعية المطلوبة.
وفق الافتراضات التوضيحية أعلاه، يتطلب هدف قدره 5,985 بلاطة مطابقة، ونسبة مطابقة 95%، وسبع ساعات تشغيل، وعامل سرعة تشغيل 90%، معدلًا محددًا قدره 1,000 بلاطة في الساعة. وإذا تغير أي افتراض، تغير المعدل المطلوب أيضًا. فلا يمكن تعويض وردية أقصر أو نسبة مطابقة أقل باستخدام المعدل الأصلي في الحساب.
أدرج انقطاعات الإنتاج المعتادة في الخطة، لكن افصل الأحداث غير المعتادة عنها. فتبديل الأشكال المخطط له والتنظيف اليومي وإعادة التزويد المعتادة بالمواد أمور تندرج ضمن جدول التشغيل. أما العطل الكبير في المعدات، فمن الأفضل التعامل معه منفصلًا باعتباره خطرًا على استمرارية التشغيل، بدلًا من إخفائه ضمن نسبة كفاءة غير مفسرة. وهذا يجعل التقدير أسهل في المراجعة والتحسين.
أسئلة ينبغي حسمها عند مقارنة عروض الأسعار
اطلب معلومات السعة الخاصة بأبعاد البلاطة وشكلها المحددين للإنتاج. وينبغي أن تشمل المقارنة المفيدة أيضًا ما يلي:
- ساعات التشغيل المفترضة في أي رقم للإنتاج اليومي، وما إذا كان يشمل فترات الاستراحة والتنظيف وتبديل الإعدادات.
- سرعة التشكيل المحددة والسرعة المستدامة المتوقعة في ظروف الإنتاج المقترحة.
- نطاق وسعة معدات الخلط والنقل والمعالجة والمناولة والتعبئة المشمولة في العرض.
- الأدوات والناقلات أو المنصات المطلوبة لكل تصميم من البلاط، بما في ذلك الكميات المفترضة للتشغيل المتواصل.
- نقطة الفحص المستخدمة لتعريف الإنتاج المطابق وطريقة احتساب القطع المرفوضة.
- المرافق والعمالة وظروف إمداد المواد اللازمة لتشغيل التكوين المقترح.
اطلب من الموردين تحديد الأرقام التي تمثل سعات المعدات وتلك التي تمثل توقعات قائمة على افتراضات. وإذا ذكر أحد العروض إجمالي البلاط المُشكَّل، بينما ذكر آخر البلاط النهائي بعد الفحص، فحوّلهما إلى أساس موحد قبل المقارنة. فقد يكون الرقم الرئيسي الأقل ناتجًا ببساطة عن استخدام نقطة احتساب أكثر تقييدًا أو يوم تشغيل أقصر.
أبقِ سعات بلاط الأسقف وقطع AAC منفصلة
قد يطرح المشترون الذين يقيّمون أكثر من عملية لمواد البناء أيضًا السؤال التالي: «هل تستطيع آلة قطع واحدة التعامل مع مقاسات مختلفة لألواح AAC؟» وفقًا لتصميمها، قد تستوعب آلة القطع نطاقًا من أبعاد الألواح عبر إعدادات أو أدوات قابلة للتعديل، لكن يجب التحقق من الأبعاد المدعومة ومتطلبات التبديل للآلة المحددة.
لا تثبت هذه الإجابة سعة إنتاج بلاط الأسقف الخرساني. فقطع AAC وتشكيل بلاط الأسقف عمليتان تستخدمان مواد وعمليات ومقاييس إنتاج مختلفة. وفي كلتا الحالتين، حدد أبعاد المنتج المقصود واطلب سعة الإنتاج في المرحلة ذات الصلة؛ ولا تنقل رقم إنتاج من عملية إلى أخرى.
قِس الإنتاج بعد التركيب
بعد تشغيل الخط، سجّل ساعات التشغيل المجدولة والفعلية، وعدد القطع المُشكَّلة والمقبولة لكل شكل من البلاط. وسجّل مدة كل توقف مهم وسببه. تكشف هذه السجلات ما إذا كان النقص ناتجًا عن انخفاض السرعة أو ضياع الوقت أو القطع المرفوضة؛ وهي ثلاث مشكلات تتطلب استجابات مختلفة.
قارن النتائج على مدى أيام إنتاج تمثيلية بدلًا من الاعتماد على وردية واحدة. وإذا بلغت الآلة معدل التشكيل المتوقع لكن ظل إنتاج البلاط المطابق منخفضًا، فراجع سجلات العيوب والمناولة قبل زيادة السرعة. وإذا انخفض الإنتاج بسبب عدم توفر الناقلات أو مساحة المعالجة، فتعامل مع هذا القيد أولًا. ويكون رقم السعة اليومية مفيدًا عندما يحدد المرحلة القابلة للتحسين، لا عندما يقتصر على ذكر أعلى رقم في ورقة المواصفات.
التالية:لا يوجد المزيد من المحتوى
يوصي
 11-11-2026
كم عدد بلاطات الأسقف الخرسانية التي يمكن للآلة إنتاجها يوميًا؟
هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟ اكتشف الإجابة وتعلّم كيفية حساب الإنتاج اليومي الواقعي لبلاطات الأسقف الخرسانية.
- 11-11-2026
هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟
كيف أختار السعة المناسبة لخلاط ملاط AAC؟ تعرّف على عوامل تحديد الحجم وكيف تدعم سعة الخلاط الإنتاج المرن لألواح AAC.
- 10-11-2026
ما الفرق بين خطوط إنتاج الخرسانة الخلوية المعقمة (AAC) شبه الأوتوماتيكية والآلية بالكامل؟
كيف يقارن خط إنتاج الخرسانة الخلوية المعقمة (AAC) شبه الأوتوماتيكي بخط آلي بالكامل؟ تعرّف على التكاليف والطاقة الإنتاجية والعمالة والصيانة لاختيار الحل المناسب لمصنعك.