كيف يمكن للمشترين التحقق من الطاقة الإنتاجية لآلة تصنيع بلاط الأسقف الهيدروليكية؟
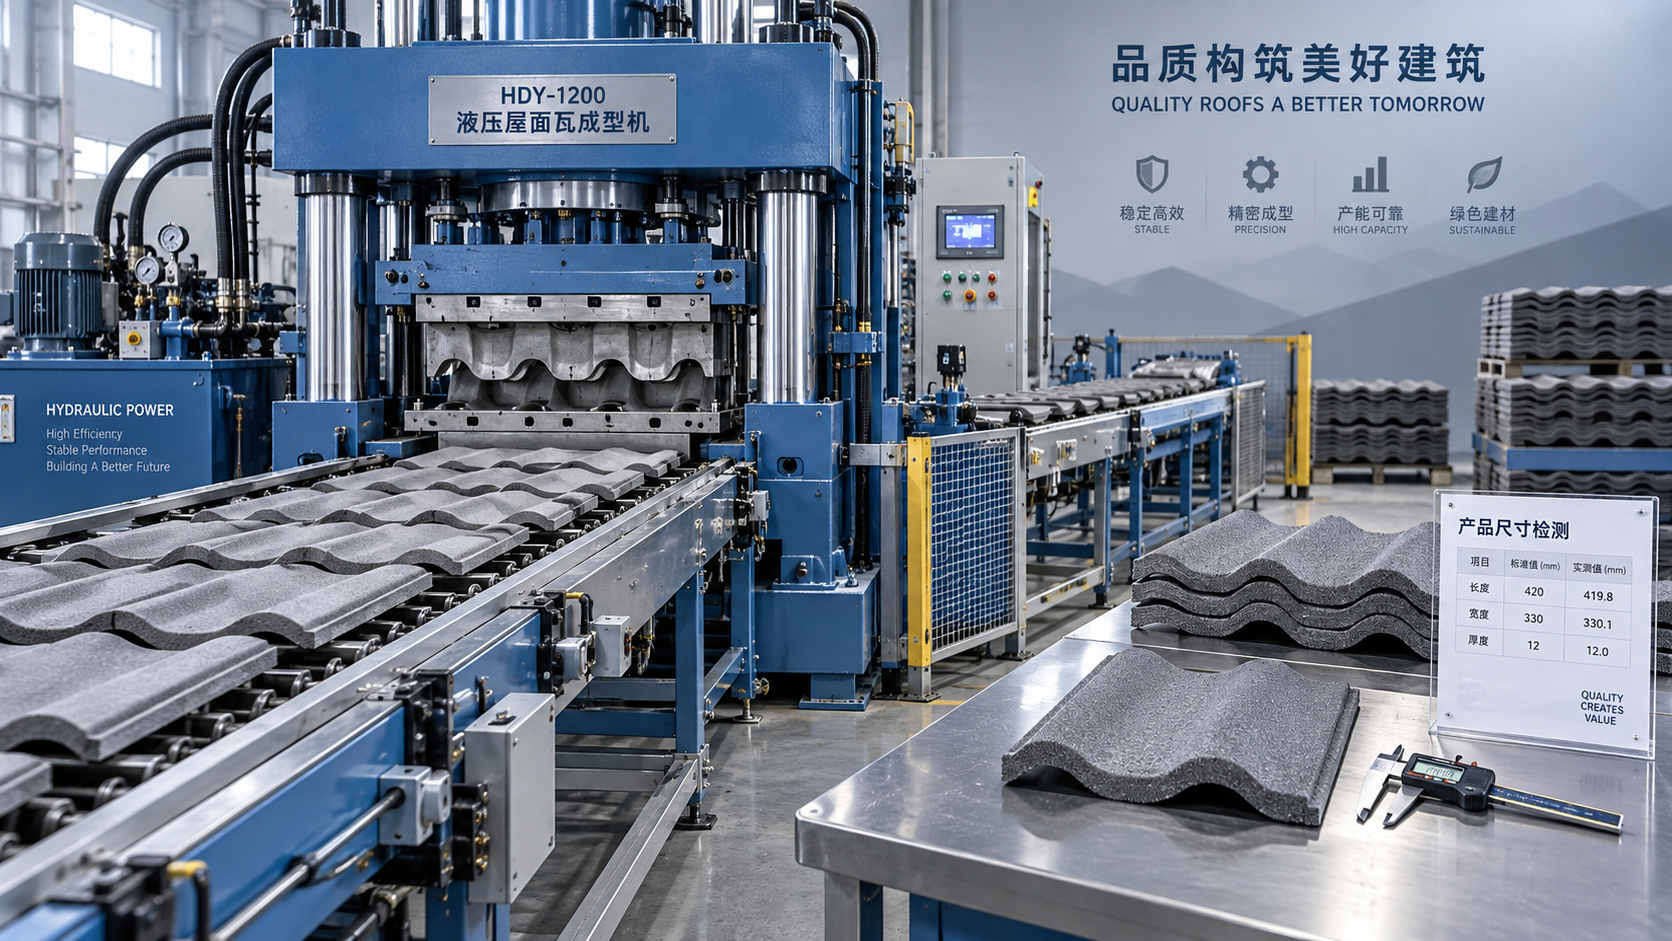
تحقّق من إنتاجية ماكينة بلاط الأسقف الهيدروليكية بقياس عدد البلاطات المطابقة التي تنتجها خلال تجربة مُشاهَدة وفي ظل ظروف إنتاج متفق عليها. ينبغي أن تستخدم التجربة شكل البلاطة، ومزيج المواد، وعدد العاملين، وترتيبات المناولة التي تنوي اعتمادها، مع احتساب حالات التوقف المعتادة. ولا يكفي عرض قصير لعملية كبس سريعة لإثبات إنتاجية موثوقة خلال الوردية.
لا تكون الطاقة الإنتاجية لماكينة بلاط الأسقف الهيدروليكية مفيدة لاتخاذ قرارات الشراء إلا إذا كان للأساس الذي يستند إليه الرقم المعلن معنى واضح. عليك معرفة ما الذي تم احتسابه، ومدة الإنتاج، والمعدات التي دعمت المكبس، وما إذا كانت البلاطات الناتجة قد استوفت متطلبات الجودة بعد المعالجة.
حدّد بدقة ما الذي تشمل عليه الطاقة الإنتاجية المعلنة
قد يصف رقم الإنتاج الذي يعلنه المورد دورات المكبس النظرية، أو البلاطات المشكلة حديثًا، أو البلاطات النهائية الجاهزة للشحن. وتمثل هذه الأرقام مراحل مختلفة من الإنتاج، لذا ينبغي تقييم كل مرحلة على حدة.
يُحسب الإنتاج النظري عادةً بضرب زمن الدورة في عدد البلاطات المشكلة في كل دورة. ويفترض هذا الحساب التشغيل المتواصل. أما الإنتاج الفعلي للمكبس فيشمل حالات التوقف، مثل إعادة تزويد المواد، وتنظيف القالب، وتأخيرات المناولة، وإجراء الضبط. ويأخذ الإنتاج الصالح للبيع أيضًا في الحسبان البلاطات المرفوضة أثناء التشكيل والمعالجة والتشطيب والفحص.
اطلب من المورد توضيح الأساس الذي يستند إليه ادعاء الطاقة الإنتاجية في عرض السعر. وينبغي أن يحدد البيان المفيد ما يلي:
- شكل البلاطة وأبعادها وتكوين القالب.
- عدد البلاطات المنتجة في كل دورة كاملة.
- تركيبة المواد وظروف تجهيزها.
- المعدات والمشغلون اللازمون لتحقيق الإنتاج المعلن.
- مدة الإنتاج المعتمدة وكيفية احتساب حالات التوقف.
- المرحلة التي تُحتسب عندها البلاطات على أنها مطابقة.
تحقق أيضًا مما إذا كان الرقم ينطبق على المكبس وحده أم على خط الإنتاج المورّد. فقد يعمل المكبس بالسرعة المعلنة، بينما يمنع الخلاط أو نظام النقل أو منطقة المعالجة المصنع من الحفاظ على ذلك الإنتاج.
اعتمد البلاطات في الساعة وحدةً أساسية للتجربة. وإذا كانت خطط الإنتاج في شركتك تُقاس بالأمتار المربعة من أسطح الأسقف، فحوّل الرقم باستخدام مساحة التغطية الفعلية للبلاطة المختارة، مع احتساب التراكب. فالأبعاد الإجمالية للبلاطة لا تساوي بالضرورة مساحة التغطية بعد التركيب.
تحقق مما إذا كان زمن الدورة يمثل دورة إنتاج كاملة
لا يمثل زمن الكبس الهيدروليكي سوى جزء واحد من الدورة. فبحسب تصميم الماكينة، قد تشمل عملية الإنتاج أيضًا تغذية المواد وتوزيعها، وتحريك القالب، ورفع الضغط، والإبقاء عليه، وتحرير الضغط، وإخراج البلاطة من القالب، ونقلها. وقد تتداخل بعض الخطوات، بينما يجب إتمام خطوات أخرى قبل بدء الدورة التالية.
قِس الفترة بين نقطتين متماثلتين في دورتين متتاليتين، مثل اكتمال تفريغ إحدى الدورات ثم اكتمال تفريغ الدورة التالية. وبذلك تتجنب اعتبار مرحلة الكبس القصيرة هي الدورة بأكملها. راقب سلسلة من الدورات تحت الحمل بدلًا من اختيار أسرع حركة في عرض توضيحي.
الحساب الأساسي هو:
الإنتاج النظري بالبلاطات في الساعة = 3,600 ÷ زمن الدورة الكاملة بالثواني × عدد البلاطات في الدورة.
يوفر هذا الحساب وسيلة مفيدة للتحقق من معقولية الرقم، لكنه لا يضمن الإنتاج. فهو يفترض اكتمال كل دورة بالسرعة المقاسة، وإنتاج كل موضع في القالب بلاطة، وعدم حدوث أي توقف.
تحقق بعناية من تكوين القالب. إذا كان بالإمكان تركيب قوالب مختلفة في الماكينة، فيجب أن يتطابق عدد التجاويف المذكور في المواصفات مع القالب الذي ستشتريه. وقد لا ينطبق التصنيف المستند إلى مقاس بلاطة آخر أو تكوين مختلف على منتجك.
ينبغي أن تشمل المناقشة أيضًا إعدادات الضغط. فقد يؤدي تقليل زمن الإبقاء على الضغط إلى زيادة السرعة الظاهرية مع تغيير سلوك الدمك أو إخراج البلاطة من القالب. اطلب من المورد عرض الطاقة الإنتاجية باستخدام الإعدادات اللازمة لإنتاج بلاطات مطابقة، وسجّل تلك الإعدادات إلى جانب نتائج الإنتاج.
أجرِ التجربة بالمنتج الذي تنوي تصنيعه
يبدأ اختبار القبول في المصنع ذي المعنى بورقة اختبار متفق عليها. وينبغي أن تصف إعداد الماكينة، ومواصفات البلاطة، والخلطة، والمعدات المساندة، وعدد العاملين، ومعايير الجودة، وطريقة القياس قبل بدء الإنتاج.
يؤثر تصميم البلاطة في النتائج، لأن الأشكال تختلف في توزيع المواد والسماكة وسهولة إخراجها من القالب ومتطلبات المناولة. لذلك لا ينبغي تعميم الأداء الذي أُثبت باستخدام شكل بسيط تلقائيًا على شكل أعمق أو أكثر تطلبًا.
يتطلب تجهيز المواد القدر نفسه من الاهتمام. فقد تؤثر درجة تدرج الركام ورطوبته ومحتوى المادة الرابطة والمواد المضافة في اتساق التغذية وقوة البلاطات المشكلة حديثًا. وإذا استخدم العرض خلطة تختلف عن الخلطة المخطط استخدامها في مصنعك، فستكون النتائج أساسًا محدودًا لتوقع إنتاجك.
استخدم المواد الخام المقصودة متى كان ذلك عمليًا. وإذا تعذر ذلك، فوثّق مواد التجربة والاختلافات بينها وبين خلطة الإنتاج المخطط لها. وينبغي أن تشمل عملية التشغيل الأولي بعد ذلك تجارب باستخدام المواد المحلية لتحديد الإعدادات المناسبة.
أدرج المعدات اللازمة للحفاظ على الإنتاج. فعرض توضيحي يُغذّى بكمية كبيرة من المواد المُجهّزة مسبقًا قد يبين قدرة المكبس، لكنه لا يختبر قدرة الخلط. وبالمثل، فإن إزالة البلاطات يدويًا بمساعدة عمال إضافيين قد تخفي قصورًا في ترتيب النقل المقترح.
بعد اكتمال ضبط بدء التشغيل، واصل الإنتاج مدةً كافية لمراقبة تكرار عمليات الخلط والتغذية والتفريغ والمناولة. وينبغي أن تتيح مدة التشغيل ظهور ظروف درجة حرارة التشغيل المعتادة وحالات التوقف المتكررة. أما دفعة الإنتاج القصيرة فلا تقدم إلا دليلًا محدودًا على استدامة الأداء.
قِس الإنتاج بحسب الوقت المنقضي واشرح كل توقف
سجّل وقت بدء التجربة وانتهائها، وعدد الدورات المكتملة، وإجمالي البلاطات المشكلة، والبلاطات المرفوضة فورًا، وعدد العاملين، وحالات التوقف. ويمكن أن تدعم عدادات الماكينة وسجلات وحدة التحكم عملية التوثيق، لكن ينبغي مقارنتها بالإنتاج الفعلي. فقد يسجل العداد دورةً حتى لو كان أحد مواضع القالب فارغًا أو كانت البلاطة تالفة.
يساعد معدلان في تفسير النتيجة:
- الإنتاج أثناء التشغيل: عدد البلاطات المشكلة مقسومًا على مدة تشغيل الماكينة فعليًا.
- الإنتاج بحسب الوقت المنقضي: عدد البلاطات المشكلة مقسومًا على كامل مدة التجربة المتفق عليها، بما في ذلك حالات التوقف خلالها.
يوضح الإنتاج أثناء التشغيل ما تحققه الماكينة وهي تعمل. أما الإنتاج بحسب الوقت المنقضي فيوضح أثر التغذية والمناولة والتوقفات على الإنتاج. استخدم المعدل الأخير لتقدير الطاقة الإنتاجية الموثوقة خلال الوردية، مع تحديد أي فترات استراحة أو صيانة مستثناة بشكل منفصل وواضح.
صنّف حالات التوقف حسب أسبابها. فنقص المواد، وتنظيف القالب، وإنذارات النظام الهيدروليكي، وتلف ألواح المناولة، وتأخيرات النقل، وضبط المشغلين، تتطلب حلولًا مختلفة. ولا يوضح إجمالي مدة التوقف وحده ما إذا كان الحل هو خلاط أكبر، أو معدات مناولة أفضل، أو تعديل الإعدادات، أو إصلاح الماكينة.
انتبه إلى ما إذا كانت حالات التوقف تتكرر أو تزداد تواترًا. فقد تؤدي الحاجة المستمرة إلى التدخل في وحدة التغذية، أو تأخر نظام النقل تدريجيًا عن وتيرة الإنتاج، إلى تقويض متوسط إنتاج واعد.
اطلب سجل التجربة كاملًا، بما في ذلك التشغيلات غير الناجحة والتعديلات المرتبطة بالإعدادات النهائية. يفيد الفيديو المحرر في فهم حركات الماكينة، لكنه نادرًا ما يثبت زمن الإنتاج الفعلي أو خسائر الرفض. وفي التجارب عن بُعد، استخدم جلسة مباشرة ومُشاهَدة تتضمن توقيتًا واضحًا وعدًّا للإنتاج، مع سجل الإنتاج.
احتسب البلاطات المطابقة بعد المعالجة، لا عند خروجها من الماكينة فقط
البلاطة المشكلة حديثًا منتج وسيط. فقد تبدو سليمة عند خروجها من المكبس ثم تظهر فيها لاحقًا تشققات أو تشوهات أو عيوب سطحية أو أضرار مناولة. لذلك يتطلب التحقق من الطاقة الإنتاجية سجلًا للجودة يتتبع بلاطات التجربة بعد التشكيل.
حدّد دفعات التجربة واحتفظ بإمكانية تتبعها خلال المعالجة والفحص. وافحص بلاطات من أجزاء مختلفة من فترة التشغيل، بما في ذلك البلاطات المنتجة بعد التوقفات أو التعديلات. فقد يخفي اختيار أفضل القطع الأولى فقط تفاوتًا يظهر مع استقرار العملية أو تغير ظروف التشغيل.
اتفق مسبقًا على معايير الفحص. وقد تشمل الفحوص ذات الصلة الأبعاد، واتساق الشكل، والتشققات الظاهرة، وحالة الحواف، والمظهر السطحي، ومدى توافق البلاطات المتجاورة. وينبغي تقييم القوة وغيرها من متطلبات الأداء باستخدام مواصفات المنتج وطرق الاختبار المتفق عليها والمنطبقة.
افصل بين البلاطات المرفوضة فور التشكيل والخسائر التي تُكتشف لاحقًا. ويساعد ذلك في تحديد ما إذا كانت العيوب ناتجة عن التغذية والكبس، أو المناولة الأولية، أو المعالجة، أو التشطيب. كما يمنع احتساب البلاطات الطازجة ذات المظهر الجيد على أنها إنتاج صالح للبيع قبل الأوان.
الإنتاج الصالح للبيع والمتحقق منه في الساعة = عدد البلاطات النهائية المطابقة التي يمكن تتبعها إلى التجربة ÷ ساعات التجربة المنقضية.
يمثل المقام فترة الإنتاج التي نتجت عنها تلك البلاطات. وتؤثر مدة المعالجة في متطلبات المخزون والمساحة، لكنها لا تُضاف إلى زمن تشغيل تجربة المكبس. ومع ذلك، قد يلزم انتظار اكتمال المعالجة المتفق عليها وتقييم الجودة لدفعة التجربة قبل اعتماد الإنتاج الصالح للبيع نهائيًا.
يمكن لأغراض التخطيط جمع سرعة الماكينة ووقت التوقف ومخصصات الرفض في تقدير واحد. وعند توفر العدد الكامل للبلاطات الناتجة عن التجربة، احسب الإنتاج مباشرةً باستخدام الزمن المقاس والبلاطات المقبولة. فإضافة خصم عام آخر للكفاءة ستؤدي إلى احتساب بعض الخسائر مرتين.
تحقق مما إذا كان باقي خط الإنتاج قادرًا على الحفاظ على النتيجة
لا تكون الطاقة الإنتاجية التي تم التحقق منها للمكبس مفيدة إلا إذا كانت العمليات المحيطة به قادرة على دعمها. تتبّع مسار المواد من تجهيز الدفعات إلى التخزين، وحدد المواضع التي قد تحد فيها الإمدادات أو تراكم المواد من استمرار التشغيل.
من السهل التقليل من تقدير الاحتياج إلى الحوامل، ولا سيما عندما تبقى البلاطات على الألواح أو القوالب خلال جزء من عملية المعالجة. احسب الكمية المطلوبة بناءً على معدل الإنتاج ومدة دورة الإرجاع الكاملة، بما يشمل تفريغ الحوامل وتنظيفها وإعادتها إلى الماكينة.
تحقق أيضًا من متطلبات العمالة أثناء هذه الأنشطة. وينبغي أن يعكس عدد المشغلين الوارد في عرض السعر الترتيب الذي أُثبت خلال التجربة. فالاختبار الذي تدعمه أعداد إضافية من العمال يختلف من حيث تكاليف التشغيل ومتطلبات العمالة عن إعداد الإنتاج المقترح.
إذا كان سيجري إنتاج عدة أشكال من البلاطات، فقِس أوقات تغيير القوالب وتنظيفها وتجهيزها والضبط الأولي على حدة. فقد يؤدي التشغيل المتواصل المقبول بشكل واحد إلى انخفاض الإنتاج اليومي عند الحاجة إلى تغييرات متكررة للمنتج.
حوّل الأدلة إلى شروط قبول للشراء
قبل تقديم طلب شراء، حوّل ادعاء الطاقة الإنتاجية إلى متطلبات تعاقدية قابلة للقياس. حدّد مواصفات البلاطة، وظروف الخلطة المعتمدة، وتكوين القالب، والمعدات المساندة، وعدد العاملين، ومدة الاختبار، والحد الأدنى المقبول للإنتاج، ومعايير الجودة. ووضّح كيفية التعامل مع حالات التوقف المعتادة وخسائر بدء التشغيل والبلاطات المرفوضة.
يثبت اختبار القبول في المصنع الأداء ضمن إعداد المورد. أما اختبار القبول في الموقع فيتحقق من النظام المركب باستخدام المواد والمرافق والمشغلين وترتيبات المناولة المحلية. سجّل التكوين المستخدم لكل اختبار حتى يمكن تقصي أي اختلاف في النتائج.
عند التفاوض مع شركة Shandong Hongfa Scientific Industrial & Trading Co., Ltd. أو أي مورد آخر لمعدات البناء، اطلب أدلة تخص الماكينة وخط الإنتاج المحددين في عرض السعر: سجل التجربة المُشاهَدة، وتفاصيل التكوين، وإعدادات التشغيل، ونتائج الجودة، ونطاق التشغيل الأولي. توفر مؤهلات التصنيع العامة معلومات أساسية عن المورد، أما هذه السجلات فتُشكّل أساس تقييم الإنتاج.
أدرج إجراءً محددًا في حال عدم تحقيق النتيجة المتفق عليها، يشمل التشخيص والأعمال التصحيحية وإعادة الاختبار. وينبغي أن يستند قرار الشراء إلى رابط واضح بين المعدات المعروضة ومعدل الإنتاج المرصود وجودة البلاطات النهائية. وبذلك يتوفر للطرفين معيار موضوعي للتسليم والتشغيل الأولي.
التالية:لا يوجد المزيد من المحتوى
يوصي
 22-10-2026
كيف يمكن للمشترين التحقق من الطاقة الإنتاجية لآلة تصنيع بلاط الأسقف الهيدروليكية؟
تحقق من الطاقة الإنتاجية لآلة تصنيع بلاط الأسقف الهيدروليكية من خلال تجارب الإنتاج التي تتم بحضورك، وسجلات التوقف، وفحوصات جودة البلاط بعد المعالجة. تعرّف على كيفية التأكد من موثوقية الإنتاج قبل الشراء.
- 22-10-2026
كيف تقيّم ماكينة بلاط الأسقف الملوّن للأسواق التصديرية؟
قيّم ماكينة تصنيع البلاط الملوّن لضمان النجاح في الأسواق التصديرية. تعرّف على الفحوصات الأساسية لجودة البلاط والامتثال والتكاليف ودعم المورّد لاتخاذ قرار استثماري أكثر ذكاءً.
- 21-10-2026
كيف تختلف متطلبات تركيب مصانع الخرسانة الخلوية المعقمة (AAC) من بلد إلى آخر؟
قارن متطلبات تركيب مصانع الخرسانة الخلوية المعقمة (AAC) التي تفرضها البلدان المختلفة، بدءًا من الموافقات الخاصة بأوعية الضغط وصولًا إلى تصاريح الموقع. تعرّف على الفحوصات الأساسية لتجنب التأخيرات المكلفة والتخطيط بثقة.