Как покупателям проверить производительность гидравлического станка для производства кровельной черепицы?
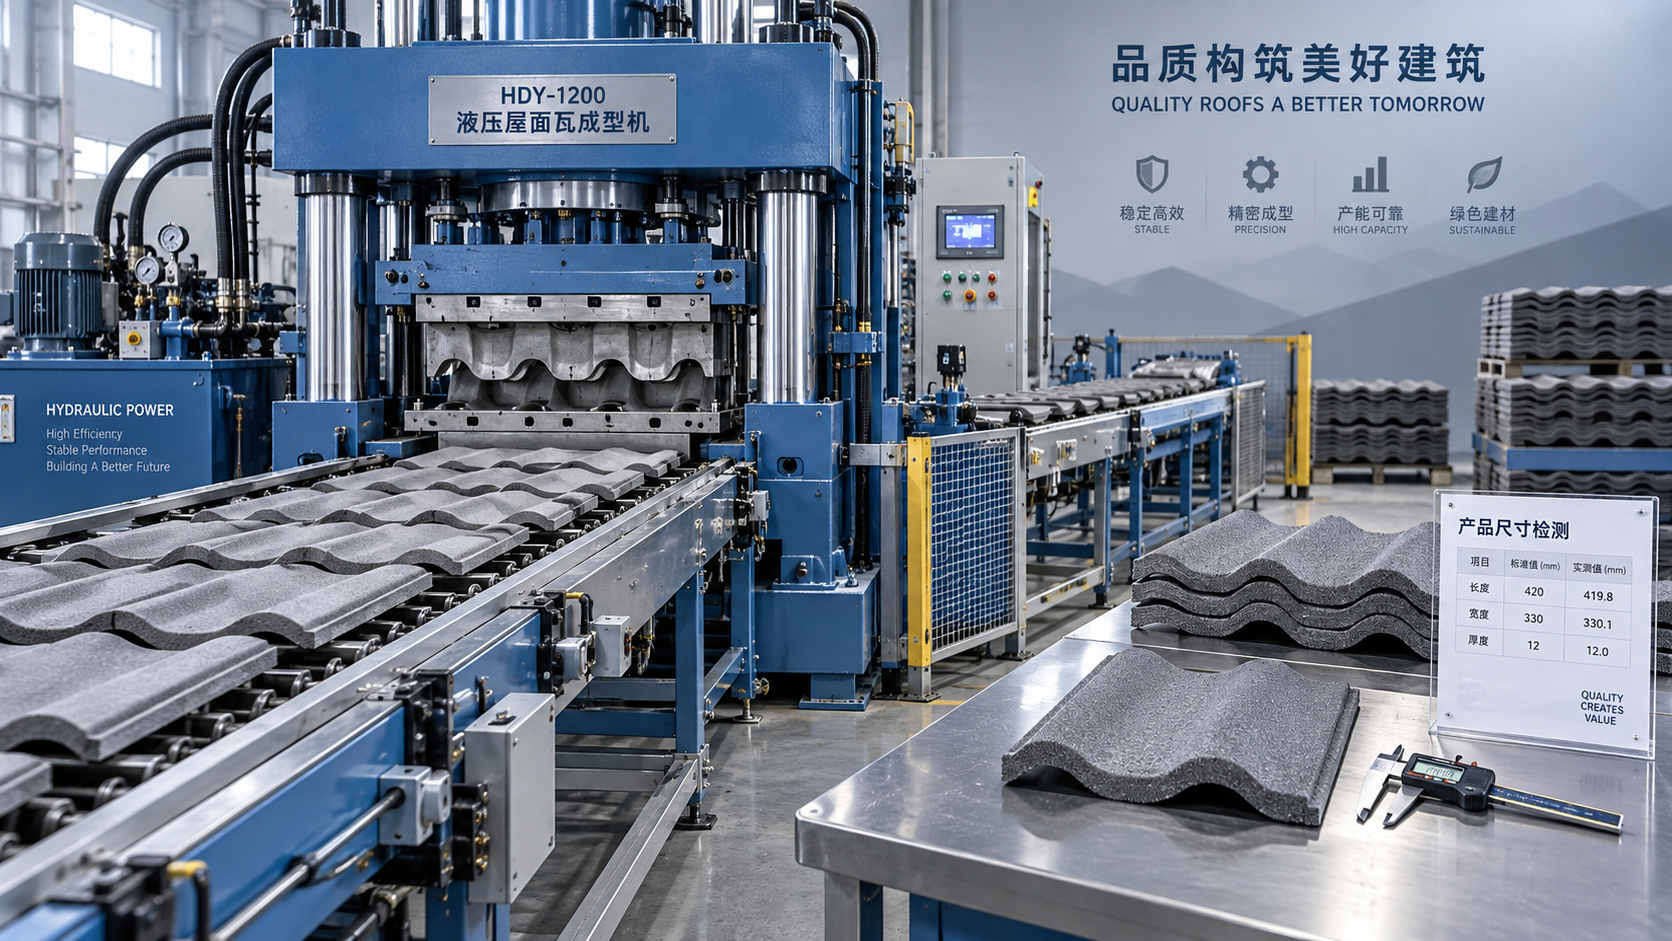
Проверяйте производительность гидравлического пресса для кровельной черепицы, измеряя количество кондиционной черепицы, изготовленной во время контрольного испытания в согласованных производственных условиях. Для испытания следует использовать выбранный вами профиль черепицы, состав смеси, численность персонала и схему перемещения изделий; обычные остановки также должны учитываться. Краткая демонстрация быстрого прессования не подтверждает стабильную производительность в течение смены.
Производительность гидравлического пресса для кровельной черепицы полезна при принятии решения о покупке только в том случае, если для заявленного показателя четко определена основа расчета. Необходимо знать, что именно учитывалось, как долго шло производство, какое оборудование обслуживало пресс и соответствовала ли полученная черепица требованиям качества после выдержки.
Точно определите, что включает заявленная производительность
Указанная поставщиком производительность может означать теоретическое число циклов пресса, количество свежеотформованной черепицы или количество готовых к отгрузке изделий. Эти показатели относятся к разным этапам производства и должны оцениваться отдельно.
Теоретическую производительность обычно рассчитывают как произведение времени цикла на количество изделий, формуемых за один цикл. Такой расчет предполагает непрерывную работу. Фактическая производительность пресса учитывает перерывы, например пополнение материала, очистку пресс-формы, задержки при перемещении изделий и регулировки. Количество годных изделий также учитывает черепицу, отбраковываемую при формовании, выдержке, отделке и проверке.
Попросите поставщика указать в коммерческом предложении основу расчета заявленной производительности. В таком описании должны быть указаны:
- Профиль и размеры черепицы, а также конфигурация пресс-формы.
- Количество изделий, изготовляемых за один полный цикл.
- Состав материала и условия его подготовки.
- Оборудование и количество операторов, необходимые для достижения заявленной производительности.
- Продолжительность производственного периода и порядок учета остановок.
- Этап, на котором изделия считаются годными.
Также выясните, относится ли показатель только к прессу или ко всей поставляемой производственной линии. Пресс может работать с заявленной скоростью, тогда как смеситель, система перемещения или участок выдержки не позволят заводу поддерживать такой темп.
В ходе испытания используйте в качестве основной единицы измерения количество изделий в час. Если планирование производства ведется в квадратных метрах кровли, пересчитайте показатель с учетом эффективной площади покрытия выбранной черепицы, включая нахлест. Габаритные размеры изделия не обязательно соответствуют площади установленного покрытия.
Убедитесь, что время цикла относится к полному производственному циклу
Время гидравлического прессования — лишь одна часть цикла. В зависимости от конструкции машины производственный процесс может также включать подачу и распределение материала, перемещение пресс-формы, набор давления, выдержку под давлением, сброс давления, распалубку и перемещение изделия. Некоторые операции выполняются одновременно, тогда как другие должны завершиться до начала следующего цикла.
Измеряйте интервал между одинаковыми моментами двух последовательных циклов, например между завершением выгрузки изделия и завершением следующей выгрузки. Так вы не примете краткий этап прессования за полный цикл. Наблюдайте последовательность циклов под нагрузкой, а не выбирайте самое быстрое движение из демонстрации.
Основной расчет выглядит следующим образом:
Теоретическое количество изделий в час = 3,600 ÷ продолжительность полного цикла в секундах × количество изделий за цикл.
Этот расчет полезен для проверки правдоподобности заявленного показателя, но не является гарантией производительности. Он предполагает, что каждый цикл выполняется с измеренной скоростью, каждое гнездо пресс-формы формует изделие и никаких остановок не происходит.
Внимательно проверьте конфигурацию пресс-формы. Если в машине можно использовать разные пресс-формы, указанное количество гнезд должно соответствовать пресс-форме, которую вы приобретаете. Показатель, рассчитанный для черепицы другого размера или иной конфигурации, может быть неприменим к вашей продукции.
В этом обсуждении также следует учитывать настройки давления. Сокращение времени выдержки под давлением может повысить видимую скорость, изменив при этом степень уплотнения или особенности распалубки. Попросите поставщика продемонстрировать производительность при настройках, необходимых для получения кондиционной черепицы, и зафиксируйте эти настройки вместе с результатами.
Проведите испытание на изделии, которое планируете выпускать
Содержательное приемочное испытание на заводе начинается с согласованного протокола. До начала производства в нем следует описать конфигурацию машины, спецификацию черепицы, состав смеси, вспомогательное оборудование, численность персонала, критерии качества и методику измерений.
Конструкция черепицы имеет значение, поскольку профили различаются по распределению материала, толщине, особенностям распалубки и требованиям к перемещению. Результаты, полученные на простом профиле, не следует автоматически переносить на более глубокую или сложную форму.
Подготовка материала не менее важна. Гранулометрический состав заполнителя, влажность, содержание вяжущего и добавки могут влиять на равномерность подачи и прочность свежеотформованной черепицы. Если для демонстрации используется смесь, отличная от той, которую вы планируете применять на своем заводе, результаты дают ограниченную основу для прогноза производительности.
По возможности используйте запланированное сырье. Если это невозможно, задокументируйте материалы, использованные при испытании, и их отличия от планируемого состава смеси. Затем при вводе в эксплуатацию следует провести испытания с местным сырьем, чтобы определить рабочие настройки.
Включите оборудование, необходимое для поддержания производства. Подача большого заранее приготовленного объема материала во время демонстрации может показать возможности пресса, но не проверить производительность смесительного оборудования. Аналогично ручная выгрузка черепицы с помощью дополнительных работников может скрыть ограничения предлагаемой системы перемещения.
После завершения первоначальной регулировки продолжайте испытание достаточно долго, чтобы наблюдать повторяющиеся операции смешивания, подачи, выгрузки и перемещения. Продолжительность прогона должна позволить выявить нормальный рабочий нагрев и повторяющиеся остановки. Короткий производственный запуск дает мало оснований для оценки стабильной производительности.
Измерьте производительность за фактическое время и укажите причины каждой остановки
Зафиксируйте время начала и окончания испытания, количество завершенных циклов, общее число сформованных изделий, количество немедленно отбракованных изделий, численность персонала и все остановки. Показания счетчиков машины и журналы контроллера могут дополнять протокол, но их следует сверять с фактическим количеством изделий. Счетчик может зарегистрировать цикл, даже если одно из гнезд пресс-формы было пустым или изделие повреждено.
Для пояснения результата полезно рассчитать два показателя:
- Производительность во время работы: количество сформованных изделий, деленное на время активной работы машины.
- Производительность за фактическое время: количество сформованных изделий, деленное на всю согласованную продолжительность испытания, включая возникшие в этот период остановки.
Производительность во время работы показывает результат машины в рабочем режиме. Производительность за фактическое время показывает влияние подачи материала, перемещения изделий и остановок на объем производства. При оценке надежной производительности за смену используйте второй показатель, отдельно указывая перерывы и техническое обслуживание, если они исключены из расчета.
Классифицируйте остановки по причинам. Нехватка материала, очистка пресс-формы, аварийные сигналы гидравлической системы, поврежденные транспортные поддоны, задержки при перемещении и регулировки оператором требуют разных решений. Одного общего показателя времени простоя недостаточно, чтобы определить, что необходимо: смеситель большего объема, более эффективное оборудование для перемещения, изменение настроек или ремонт машины.
Обращайте внимание на то, повторяются ли остановки или становятся чаще. Питатель, требующий постоянного вмешательства, или система перемещения, которая постепенно начинает отставать, могут свести на нет многообещающий средний показатель производительности.
Запросите полный протокол испытаний, включая неудачные прогоны и регулировки, относящиеся к окончательным настройкам. Отредактированное видео полезно для понимания движений машины, но редко подтверждает фактическую продолжительность производства или потери из-за брака. При дистанционном испытании используйте прямую трансляцию с видимым таймером и подсчетом изделий, а также журналом производства.
Учитывайте только годную черепицу, прошедшую выдержку, а не только выгрузку из пресса
Свежеотформованная черепица — промежуточный продукт. На прессе она может выглядеть удовлетворительно, но позднее на ней могут появиться трещины, деформация, дефекты поверхности или повреждения при перемещении. Поэтому при проверке производительности необходимо отслеживать качество изделий после формования.
Идентифицируйте испытательные партии и обеспечьте их отслеживаемость на этапах выдержки и проверки. Осматривайте изделия из разных частей прогона, в том числе после остановок или регулировок. Отбор только лучших изделий, изготовленных в начале испытания, может скрыть колебания параметров по мере стабилизации процесса или изменения условий работы.
Заранее согласуйте критерии проверки. К ним могут относиться размеры, стабильность профиля, видимые трещины, состояние кромок, внешний вид поверхности и сопряжение соседних изделий. Прочность и другие эксплуатационные характеристики следует оценивать по применимой спецификации продукции и согласованным методам испытаний.
Отдельно учитывайте брак, выявленный непосредственно при формовании, и потери, обнаруженные позднее. Это поможет определить, возникли ли дефекты при подаче и прессовании, при первичном перемещении, во время выдержки или на этапе отделки. Такой подход также не позволяет преждевременно учитывать внешне качественную свежеотформованную черепицу как годную продукцию.
Подтвержденная производительность годной продукции в час = количество годных готовых изделий, прослеживаемых до испытания ÷ фактическая продолжительность испытания в часах.
В знаменателе указывается производственный период, в течение которого были изготовлены эти изделия. Продолжительность выдержки влияет на запасы и потребность в площади, но не добавляется ко времени работы пресса в ходе испытания. Однако окончательное подтверждение количества годной продукции может потребовать ожидания завершения согласованной выдержки и проверки испытательной партии.
Для планирования можно объединить скорость машины, простои и допустимую долю брака в один расчетный показатель. Если имеются результаты полного испытания, рассчитывайте производительность напрямую по измеренному времени и количеству принятых изделий. Применение еще одного общего коэффициента эффективности приведет к двойному учету некоторых потерь.
Проверьте, сможет ли остальная часть линии поддерживать этот результат
Подтвержденная производительность пресса полезна только в том случае, если окружающий производственный процесс способен ее обеспечить. Проследите путь материала от дозирования до хранения и определите, где ограничения подачи или накопления могут мешать непрерывной работе.
Необходимое количество транспортных поддонов особенно легко недооценить, если черепица остается на поддонах или пресс-формах на части периода выдержки. Рассчитывайте требуемое количество исходя из темпа производства и полного времени оборота, включая выгрузку, очистку и возврат к машине.
Также оцените затраты труда на эти операции. Численность операторов, указанная в коммерческом предложении, должна соответствовать продемонстрированной схеме работы. При испытании с привлечением дополнительных работников эксплуатационные расходы и потребность в персонале будут отличаться от тех, что предполагает предложенная производственная схема.
Если планируется выпуск черепицы нескольких профилей, отдельно измерьте время замены пресс-форм, очистки, настройки и первоначальной регулировки. Удовлетворительный непрерывный прогон с одним профилем все равно может обернуться меньшей суточной производительностью, если требуется частая смена продукции.
Закрепите результаты в условиях приемки оборудования
До размещения заказа преобразуйте заявление о производительности в измеримые договорные требования. Укажите спецификацию черепицы, согласованные условия приготовления смеси, конфигурацию пресс-формы, вспомогательное оборудование, численность персонала, продолжительность испытания, минимальную приемлемую производительность и критерии качества. Определите порядок учета обычных остановок, потерь при запуске и бракованных изделий.
Приемочное испытание на заводе поставщика подтверждает производительность в его условиях. Приемочное испытание на объекте проверяет установленную систему с местным сырьем, инженерными коммуникациями, операторами и схемой перемещения изделий. Зафиксируйте конфигурацию, использованную в каждом испытании, чтобы можно было выяснить причины любых различий в результатах.
При обсуждении условий с Shandong Hongfa Scientific Industrial & Trading Co., Ltd. или другим поставщиком строительного оборудования запросите подтверждающие материалы по конкретной предлагаемой машине и линии: протокол контролируемого испытания, сведения о конфигурации, рабочих настройках, результатах проверки качества и объеме работ по вводу в эксплуатацию. Общая информация о квалификации производителя дает представление о компании; именно эти документы служат основанием для оценки производительности.
Предусмотрите четкий порядок действий на случай, если согласованный результат не будет достигнут, включая диагностику, корректирующие работы и повторное испытание. Решение о покупке должно основываться на ясной связи между предлагаемым оборудованием, наблюдаемым темпом производства и качеством готовой черепицы. Это обеспечит обеим сторонам объективный критерий для поставки и ввода оборудования в эксплуатацию.
Следующая:Больше нет контента
Рекомендуем
 Oct 22, 2026
Как покупателям проверить производительность гидравлического станка для производства кровельной черепицы?
Проверьте производительность гидравлического станка для производства кровельной черепицы с помощью испытаний в присутствии наблюдателей, журналов простоев и проверки качества затвердевшей черепицы. Узнайте, как убедиться в стабильном выпуске продукции до покупки.
- Oct 22, 2026
Как оценить оборудование для производства цветной черепицы для экспортных рынков?
Оцените оборудование для производства цветной черепицы, чтобы добиться успеха на экспортных рынках. Узнайте, какие проверки качества черепицы, соответствия требованиям, затрат и поддержки поставщика помогут принять более взвешенное инвестиционное решение.
- Oct 21, 2026
Чем отличаются требования к установке заводов по производству автоклавного газобетона в разных странах?
Сравните требования разных стран к установке заводов по производству автоклавного газобетона: от согласования оборудования, работающего под давлением, до получения разрешений на размещение предприятия. Узнайте, какие проверки необходимо провести, чтобы избежать дорогостоящих задержек и уверенно спланировать проект.