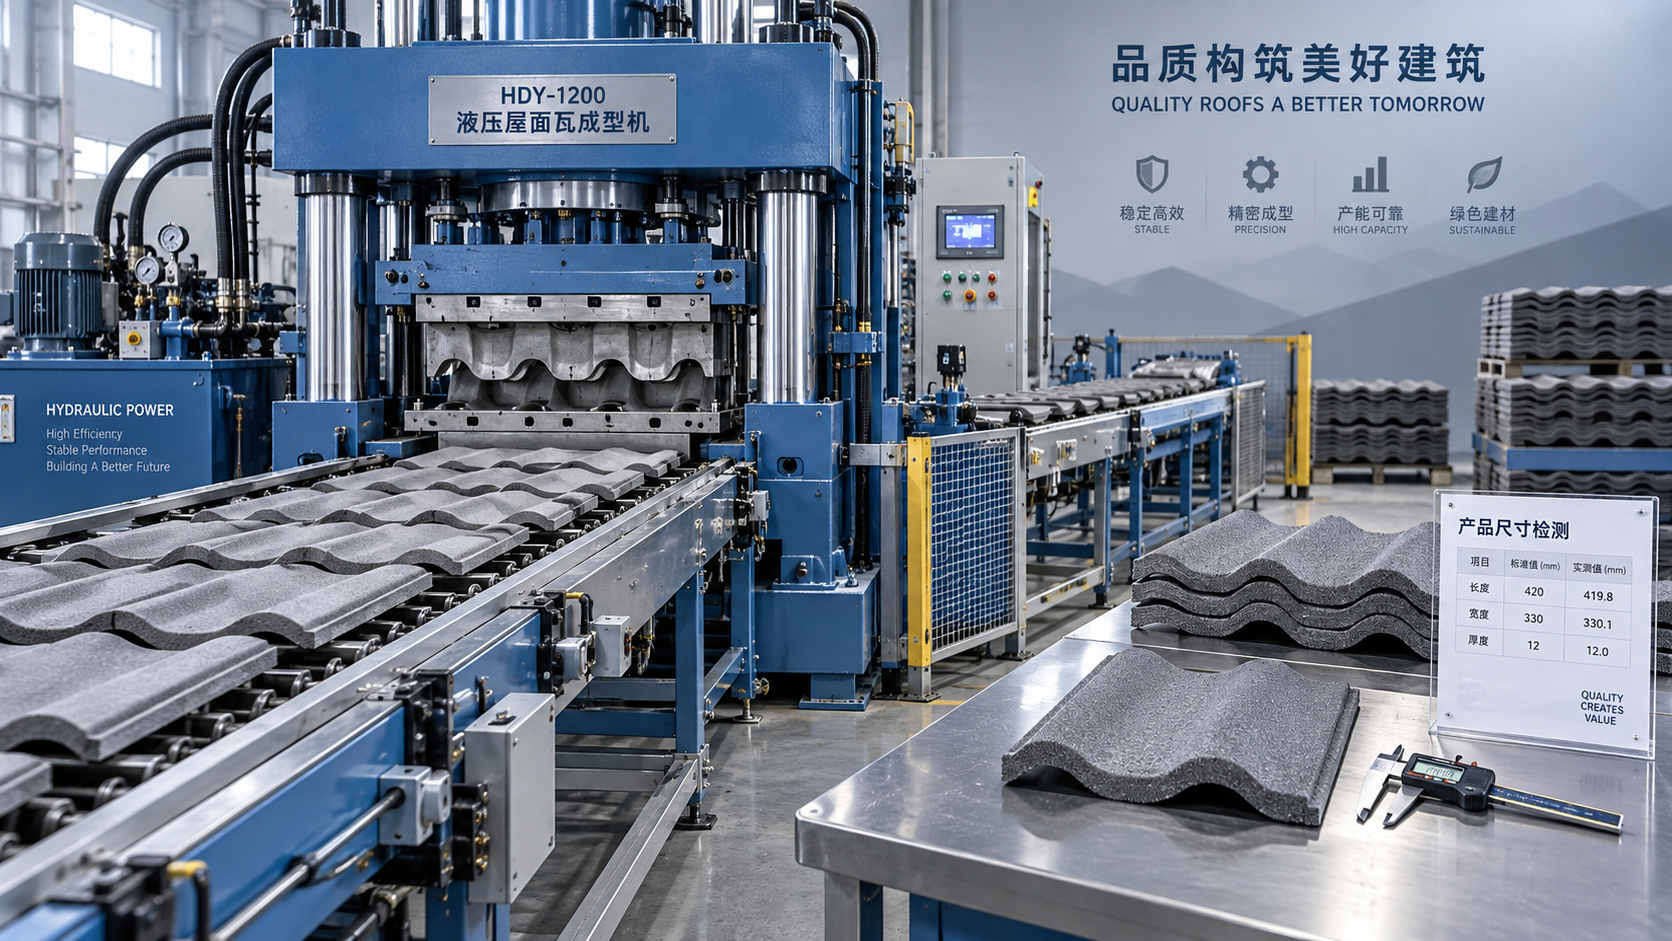
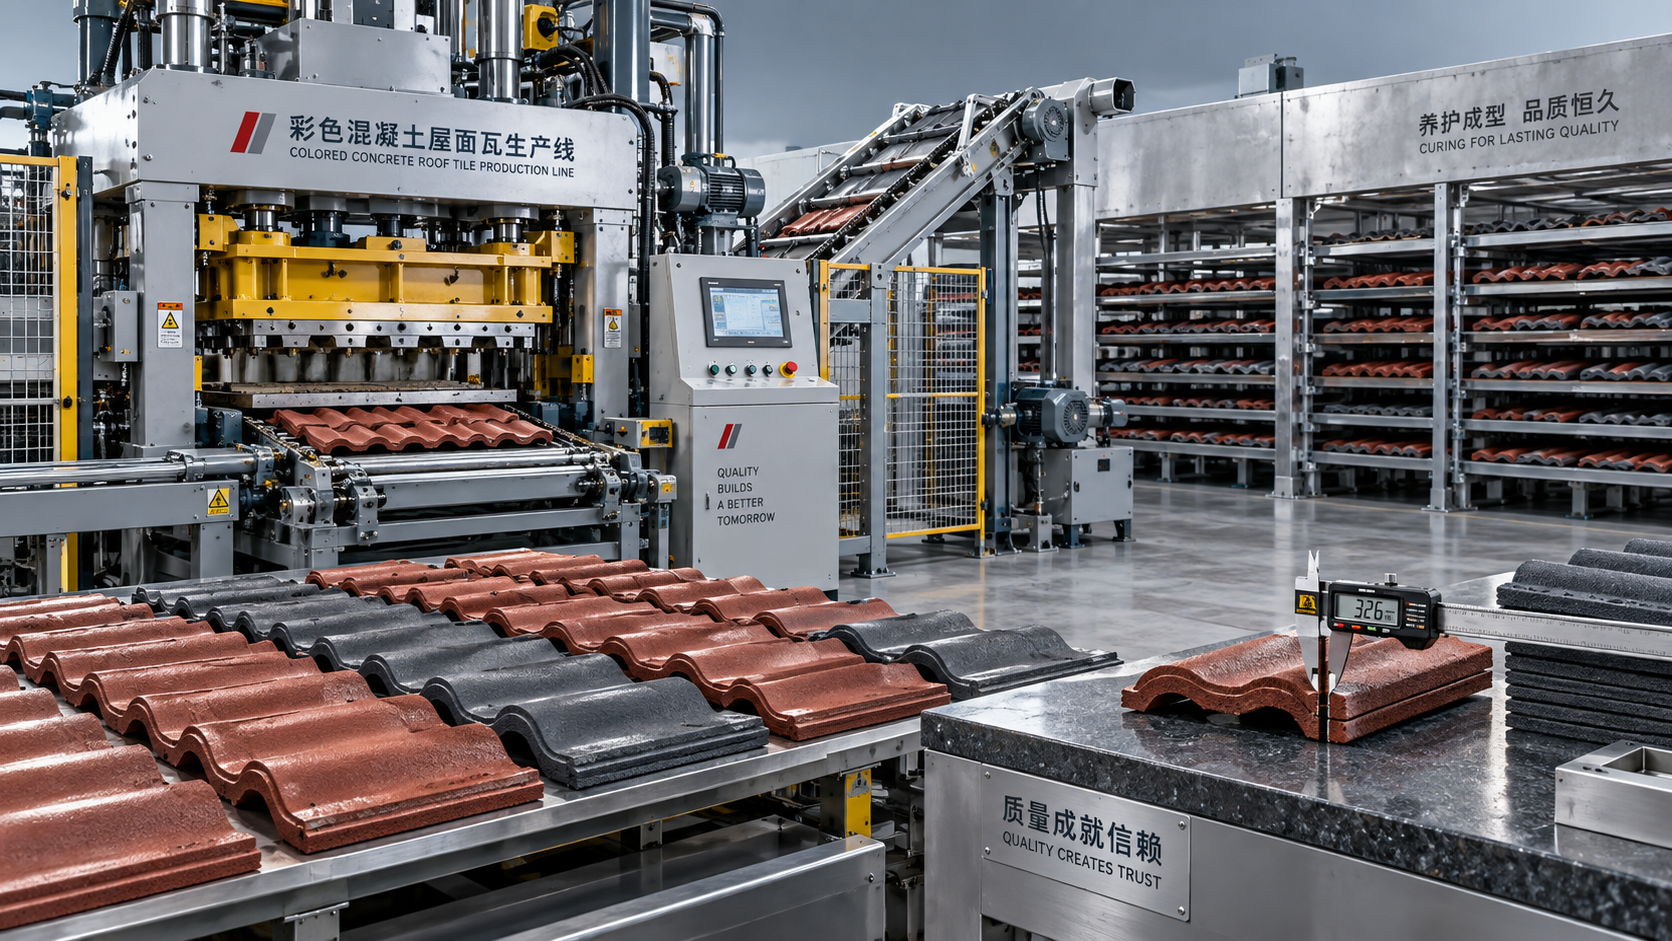
¿Cómo pueden los compradores verificar la capacidad de producción de una máquina hidráulica para fabricar tejas?
Verifique la producción de una máquina hidráulica para tejas midiendo cuántas tejas aceptables produce durante una prueba presenciada en condiciones de producción acordadas. La prueba debe utilizar el perfil de teja, la mezcla de materiales, el personal y la disposición de manipulación previstos, e incluir las paradas habituales. Una breve demostración de prensado rápido no permite establecer una producción fiable por turno.
La capacidad de producción de una máquina hidráulica para tejas solo resulta útil para tomar decisiones de compra cuando la cifra indicada tiene una base clara. Es necesario saber qué se contabilizó, cuánto duró la producción, qué equipos complementarios se utilizaron y si las tejas obtenidas cumplieron los requisitos de calidad después del curado.
Establezca con exactitud qué incluye la capacidad indicada
La cifra de producción de un proveedor puede referirse a ciclos teóricos de la prensa, tejas recién formadas o tejas terminadas listas para su envío. Estas cifras corresponden a distintas etapas de producción y deben evaluarse por separado.
La producción teórica suele calcularse multiplicando el tiempo de ciclo por el número de tejas formadas en cada ciclo. Supone un funcionamiento continuo. La producción real de la prensa incluye interrupciones, como la reposición de materiales, la limpieza de moldes, las demoras en la manipulación y los ajustes. La producción vendible también tiene en cuenta las tejas rechazadas durante el conformado, el curado, el acabado y la inspección.
Pida al proveedor que indique en la cotización la base de su afirmación de capacidad. Una declaración útil especifica:
- El perfil, las dimensiones y la configuración del molde para las tejas.
- El número de tejas producidas en cada ciclo completo.
- La formulación de los materiales y las condiciones de preparación.
- Los equipos y operadores necesarios para alcanzar la producción indicada.
- El período de producción utilizado y cómo se contabilizan las paradas.
- La etapa en la que las tejas se consideran aceptables.
Determine también si la cifra se aplica únicamente a la prensa o a la línea de producción suministrada. La prensa puede funcionar a la velocidad indicada mientras que la mezcladora, el sistema de transferencia o la zona de curado impiden que la fábrica mantenga esa producción.
Utilice las tejas por hora como unidad principal de la prueba. Si su empresa planifica la producción en metros cuadrados de cubierta, convierta la cifra usando la cobertura efectiva de la teja seleccionada, incluido el solape. Las dimensiones totales de la teja no necesariamente coinciden con la superficie cubierta una vez instalada.
Compruebe si el tiempo de ciclo corresponde a un ciclo de producción completo
El tiempo de prensado hidráulico es solo una parte del ciclo. Según el diseño de la máquina, la producción también puede incluir la alimentación de material, su distribución, el movimiento del molde, la generación de presión, el mantenimiento de la presión, la liberación, el desmoldeo y la transferencia. Algunas operaciones se solapan; otras deben terminar antes de que comience el ciclo siguiente.
Mida el intervalo entre puntos equivalentes de ciclos consecutivos, como una descarga completa y la siguiente. Así se evita considerar la breve etapa de prensado como si fuera el ciclo completo. Observe una serie de ciclos con carga en lugar de elegir el movimiento más rápido de una demostración.
El cálculo básico es:
Tejas teóricas por hora = 3,600 ÷ tiempo de ciclo completo en segundos × tejas por ciclo.
Este cálculo sirve como comprobación de plausibilidad, pero no garantiza la producción. Supone que cada ciclo se completa a la velocidad medida, que cada posición del molde produce una teja y que no se producen interrupciones.
Compruebe cuidadosamente la configuración del molde. Si la máquina admite distintos moldes, el número de cavidades indicado debe corresponder al molde que se va a comprar. Una clasificación basada en otro tamaño de teja o en una configuración diferente puede no ser aplicable a su producto.
Los ajustes de presión también deben tenerse en cuenta. Reducir el tiempo de mantenimiento de la presión puede aumentar la velocidad aparente y, al mismo tiempo, modificar la compactación o el comportamiento durante el desmoldeo. Pida al proveedor que demuestre la capacidad con los ajustes necesarios para obtener tejas aceptables y que registre dichos ajustes junto con los resultados de producción.
Realice la prueba con el producto que tiene previsto fabricar
Una prueba de aceptación en fábrica significativa comienza con una hoja de prueba acordada. Antes de iniciar la producción, esta debe describir la configuración de la máquina, las especificaciones de las tejas, la mezcla, los equipos complementarios, el personal, los criterios de calidad y el método de medición.
El diseño de la teja es importante porque los distintos perfiles varían en la distribución del material, el espesor, el comportamiento de desmoldeo y los requisitos de manipulación. El rendimiento demostrado con un perfil sencillo no debe extrapolarse automáticamente a una forma más profunda o exigente.
La preparación de los materiales merece la misma atención. La granulometría de los áridos, la humedad, el contenido de aglutinante y los aditivos pueden influir en la uniformidad de la alimentación y en la resistencia de las tejas recién formadas. Si en la demostración se utiliza una mezcla distinta de la prevista para su fábrica, los resultados ofrecen una base limitada para pronosticar su producción.
Siempre que sea práctico, utilice las materias primas previstas. Si no es posible, documente los materiales de prueba y sus diferencias con respecto a la mezcla prevista para la producción. El proceso de puesta en marcha deberá incluir entonces pruebas con materiales locales para establecer ajustes adecuados.
Incluya los equipos necesarios para mantener la producción. Una demostración abastecida con un gran lote de material preparado puede mostrar la capacidad de la prensa sin poner a prueba la capacidad de mezclado. Del mismo modo, retirar manualmente las tejas con la ayuda de personal adicional puede ocultar una limitación de la disposición de transferencia propuesta.
Una vez finalizados los ajustes de puesta en marcha, continúe la prueba el tiempo suficiente para observar operaciones repetidas de mezclado, alimentación, descarga y manipulación. La prueba debe permitir que la temperatura normal de funcionamiento y las interrupciones recurrentes se hagan evidentes. Un breve período de producción aporta pocas pruebas de un rendimiento sostenido.
Mida la producción durante el tiempo transcurrido y explique cada parada
Registre las horas de inicio y finalización de la prueba, los ciclos completados, el total de tejas formadas, los rechazos inmediatos, el personal y las interrupciones. Los contadores de la máquina y los registros del controlador pueden respaldar estos datos, pero compárelos con la producción física. Un contador puede registrar un ciclo aunque una posición del molde esté vacía o una teja esté dañada.
Dos tasas ayudan a explicar el resultado:
- Producción durante el funcionamiento: tejas formadas divididas por el tiempo durante el cual la máquina estuvo realizando ciclos activamente.
- Producción durante el tiempo transcurrido: tejas formadas divididas por el período total acordado para la prueba, incluidas las interrupciones ocurridas durante ese período.
La producción durante el funcionamiento muestra lo que logra la máquina mientras está operativa. La producción durante el tiempo transcurrido muestra cómo afectan a la producción la alimentación, la manipulación y las paradas. Utilice esta última para estimar la capacidad fiable por turno, identificando claramente los descansos o trabajos de mantenimiento excluidos por separado.
Clasifique las paradas según su causa. La falta de materiales, la limpieza del molde, las alarmas hidráulicas, los tableros de manipulación dañados, las demoras de transferencia y los ajustes del operador requieren soluciones distintas. Una única cifra de tiempo de inactividad total no permite determinar si la solución es una mezcladora de mayor capacidad, mejores equipos de manipulación, ajustes revisados o la reparación de la máquina.
Preste atención a si las interrupciones se repiten o se vuelven más frecuentes. Un alimentador que requiere intervención continua o un sistema de transferencia que se queda progresivamente rezagado puede socavar una producción media prometedora.
Solicite el registro completo de la prueba, incluidas las ejecuciones fallidas y los ajustes pertinentes para la configuración final. Un vídeo editado ayuda a comprender los movimientos de la máquina, pero rara vez demuestra el tiempo de producción transcurrido o las pérdidas por rechazo. Para una prueba a distancia, utilice una sesión en directo presenciada, con medición del tiempo y recuento de la producción visibles, respaldada por el registro de producción.
Cuente las tejas aceptables después del curado, no solo al salir de la máquina
Una teja recién formada es un producto intermedio. Puede parecer satisfactoria al salir de la prensa y desarrollar posteriormente grietas, deformaciones, defectos superficiales o daños por manipulación. Por ello, la verificación de la capacidad requiere un registro de calidad que haga seguimiento de las tejas de prueba más allá del conformado.
Identifique los lotes de prueba y manténgalos trazables durante el curado y la inspección. Inspeccione tejas de distintas partes de la prueba, incluidas las fabricadas después de interrupciones o ajustes. Seleccionar únicamente las mejores piezas iniciales puede ocultar variaciones a medida que se estabiliza el proceso o cambian las condiciones de funcionamiento.
Acuerde previamente los criterios de inspección. Las comprobaciones pertinentes pueden incluir las dimensiones, la uniformidad del perfil, las grietas visibles, el estado de los bordes, el aspecto de la superficie y el ajuste entre tejas contiguas. La resistencia y otros requisitos de rendimiento deben evaluarse conforme a las especificaciones aplicables al producto y a los métodos de ensayo acordados.
Separe los rechazos inmediatos del conformado de las pérdidas detectadas posteriormente. Esto ayuda a identificar si los defectos se originan en la alimentación y el prensado, la manipulación inicial, el curado o el acabado. También evita contar prematuramente como producción vendible tejas recién formadas que tienen buen aspecto.
Producción vendible verificada por hora = tejas terminadas aceptables y trazables a la prueba ÷ horas de prueba transcurridas.
El denominador es el período de producción que generó esas tejas. La duración del curado afecta las necesidades de inventario y espacio; no se suma al tiempo de funcionamiento de la prueba de la prensa. No obstante, la aceptación final de la producción vendible puede tener que esperar hasta que el lote de prueba haya completado el curado y la evaluación de calidad acordados.
Para la planificación, se pueden combinar la velocidad de la máquina, el tiempo de inactividad y las pérdidas por rechazo en una estimación. Cuando se dispone del recuento de una prueba completa, calcule directamente a partir del tiempo medido y las tejas aceptadas. Aplicar además otra deducción general por eficiencia contabilizaría algunas pérdidas dos veces.
Compruebe si el resto de la línea puede mantener el resultado
La capacidad verificada de la prensa solo es útil si el proceso que la rodea puede respaldarla. Siga el recorrido del material desde la dosificación hasta el almacenamiento e identifique dónde el suministro o la acumulación limitan el funcionamiento continuo.
Es especialmente fácil subestimar la cantidad necesaria de soportes cuando las tejas permanecen sobre tableros o moldes durante parte del proceso de curado. Calcule la cantidad necesaria basándose en la tasa de producción y el ciclo completo de retorno, incluidos la descarga, la limpieza y el traslado de vuelta a la máquina.
Compruebe también la mano de obra necesaria para estas actividades. El número de operadores indicado en la cotización debe corresponder a la disposición demostrada. Una prueba respaldada por trabajadores adicionales implica costes de operación y necesidades de personal distintos de los de la configuración de producción propuesta.
Si se van a fabricar varios perfiles de teja, mida por separado los cambios de molde, la limpieza, la preparación y los ajustes iniciales. Una prueba continua satisfactoria con un perfil puede traducirse aun así en una menor producción diaria cuando se requieren cambios frecuentes de producto.
Convierta las pruebas en condiciones de aceptación de la compra
Antes de realizar un pedido, convierta la afirmación de capacidad en requisitos contractuales medibles. Especifique las características de las tejas, las condiciones de mezcla aprobadas, la configuración del molde, los equipos complementarios, el personal, la duración de la prueba, la producción mínima aceptable y los criterios de calidad. Defina cómo se tratarán las paradas habituales, las pérdidas de puesta en marcha y las tejas rechazadas.
Una prueba de aceptación en fábrica establece el rendimiento con la configuración del proveedor. Una prueba de aceptación en las instalaciones comprueba el sistema instalado con los materiales, los servicios, los operadores y las disposiciones de manipulación locales. Registre la configuración utilizada en cada prueba para poder investigar cualquier diferencia en los resultados.
En conversaciones con Shandong Hongfa Scientific Industrial & Trading Co., Ltd. o con otro proveedor de maquinaria para la construcción, solicite pruebas relativas a la máquina y la línea específicas que se cotizan: el registro de la prueba presenciada, los detalles de la configuración, los ajustes de funcionamiento, los resultados de calidad y el alcance de la puesta en marcha. Las credenciales generales de fabricación aportan contexto; estos registros constituyen la base para evaluar la producción.
Incluya un procedimiento definido para el caso de que no se alcance el resultado acordado, que contemple el diagnóstico, las medidas correctivas y las nuevas pruebas. La decisión de compra debe basarse en una relación clara entre los equipos ofrecidos, la tasa de producción observada y la calidad de las tejas terminadas. Esto proporciona a ambas partes un criterio objetivo para la entrega y la puesta en marcha.
Siguiente:No hay más contenido
Recomendar
 22-10-2026
¿Cómo pueden los compradores verificar la capacidad de producción de una máquina hidráulica para fabricar tejas?
Verifique la capacidad de producción de una máquina hidráulica para fabricar tejas mediante pruebas presenciadas, registros de tiempo de inactividad y controles de calidad de las tejas curadas. Descubra cómo confirmar una producción fiable antes de comprar.
- 22-10-2026
¿Cómo evaluar una máquina para fabricar tejas de color para los mercados de exportación?
Evalúe una máquina para fabricar tejas de color para tener éxito en los mercados de exportación. Descubra los aspectos clave que debe comprobar sobre la calidad de las tejas, el cumplimiento normativo, los costos y el soporte del proveedor para tomar una decisión de inversión más acertada.
- 21-10-2026
¿En qué se diferencian los requisitos de instalación de plantas de HCCA según el país?
Compare los requisitos de instalación que imponen distintos países para las plantas de HCCA, desde las aprobaciones de recipientes a presión hasta los permisos de obra. Descubra qué aspectos clave debe comprobar para evitar costosos retrasos y planificar con confianza.