Como os compradores podem verificar a capacidade de produção de uma máquina hidráulica para telhas?
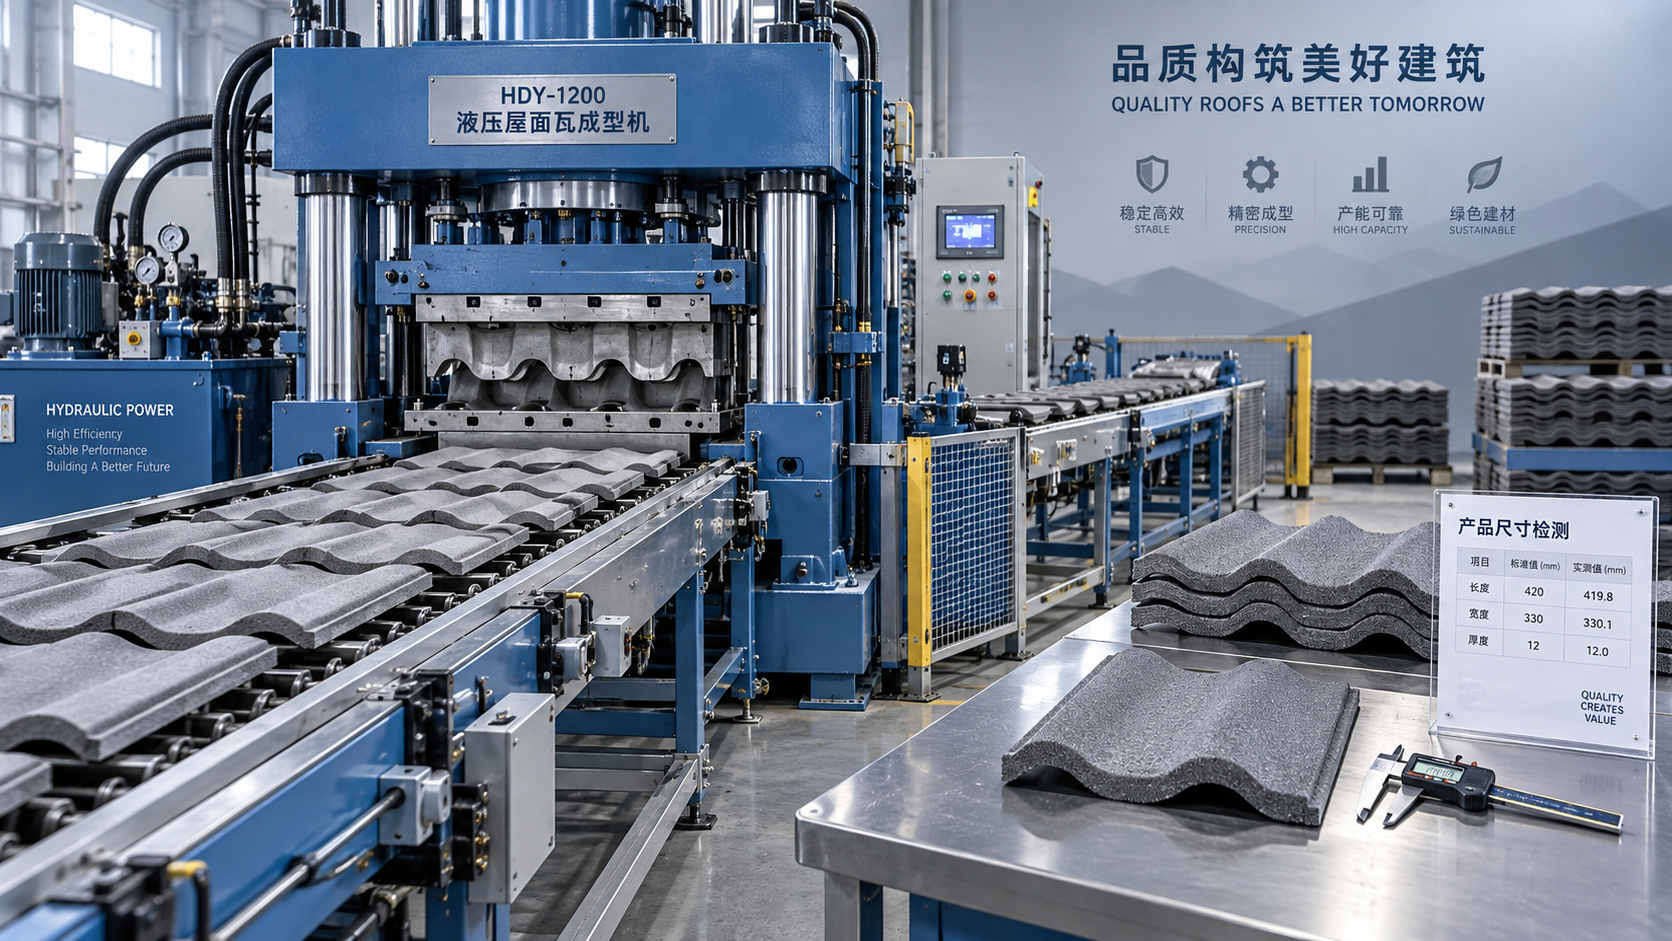
Verifique a produção de uma máquina hidráulica para telhas medindo quantas telhas aceitáveis ela produz durante um teste testemunhado, realizado nas condições de produção acordadas. O teste deve utilizar o perfil de telha, a mistura de materiais, a equipe e o método de manuseio previstos, incluindo as paradas rotineiras. Uma breve demonstração de prensagem rápida não comprova uma produção confiável por turno.
A capacidade de produção de uma máquina hidráulica para telhas só é útil para decisões de compra quando a base do valor informado está claramente definida. É preciso saber o que foi contado, por quanto tempo a produção ocorreu, quais equipamentos deram suporte à prensa e se as telhas resultantes atenderam aos requisitos de qualidade após a cura.
Defina exatamente o que está incluído na capacidade informada
O valor de produção informado pelo fornecedor pode se referir aos ciclos teóricos da prensa, às telhas recém-formadas ou às telhas acabadas e prontas para expedição. Esses valores representam etapas diferentes da produção e devem ser avaliados separadamente.
A produção teórica costuma ser calculada multiplicando-se o tempo de ciclo pelo número de telhas formadas por ciclo. Esse cálculo pressupõe operação contínua. A produção real da prensa inclui interrupções, como reabastecimento de material, limpeza do molde, atrasos no manuseio e ajustes. A produção comercializável também considera as telhas rejeitadas durante a conformação, a cura, o acabamento e a inspeção.
Peça ao fornecedor que especifique, na proposta, a base da alegação de capacidade. Uma declaração útil identifica:
- O perfil da telha, as dimensões e a configuração do molde.
- O número de telhas produzidas em cada ciclo completo.
- A formulação dos materiais e as condições de preparação.
- Os equipamentos e operadores necessários para alcançar a produção informada.
- O período de produção considerado e como as paradas são contabilizadas.
- A etapa em que as telhas são consideradas aceitáveis.
Determine também se o valor se aplica somente à prensa ou à linha de produção fornecida. A prensa pode operar na velocidade informada enquanto o misturador, o sistema de transferência ou a área de cura impedem a fábrica de manter esse nível de produção.
Use telhas por hora como unidade principal do teste. Se sua empresa planeja a produção em metros quadrados de cobertura, faça a conversão com base na cobertura efetiva da telha selecionada, incluindo a sobreposição. As dimensões totais da telha não correspondem necessariamente à área de cobertura instalada.
Verifique se o tempo de ciclo corresponde a um ciclo de produção completo
O tempo de prensagem hidráulica é apenas uma parte do ciclo. Dependendo do projeto da máquina, a produção também pode envolver alimentação de material, distribuição, movimentação do molde, aumento da pressão, manutenção da pressão, alívio, desmoldagem e transferência. Algumas operações ocorrem simultaneamente; outras precisam ser concluídas antes do início do ciclo seguinte.
Meça o intervalo entre pontos equivalentes de ciclos consecutivos, como uma descarga concluída e a seguinte. Isso evita tratar a breve etapa de prensagem como se fosse o ciclo inteiro. Observe uma sequência de ciclos sob carga, em vez de escolher o movimento mais rápido de uma demonstração.
O cálculo básico é:
Telhas teóricas por hora = 3.600 ÷ tempo do ciclo completo em segundos × telhas por ciclo.
Esse cálculo é uma verificação útil de plausibilidade, mas não constitui uma garantia de produção. Ele pressupõe que todos os ciclos sejam concluídos na velocidade medida, que cada cavidade do molde produza uma telha e que não ocorram interrupções.
Verifique cuidadosamente a configuração do molde. Se a máquina aceitar moldes diferentes, o número de cavidades informado deve corresponder ao molde que será comprado. Uma classificação baseada em outro tamanho de telha ou em uma configuração diferente pode não se aplicar ao seu produto.
As configurações de pressão também devem ser consideradas. Reduzir o tempo de manutenção da pressão pode aumentar a velocidade aparente e, ao mesmo tempo, alterar a compactação ou o comportamento na desmoldagem. Peça ao fornecedor que demonstre a capacidade com as configurações necessárias para produzir telhas aceitáveis e registre essas configurações junto com os resultados de produção.
Realize o teste com o produto que pretende fabricar
Um teste de aceitação em fábrica significativo começa com uma ficha de teste acordada. Antes do início da produção, ela deve descrever a configuração da máquina, as especificações das telhas, a mistura, os equipamentos de apoio, a equipe, os critérios de qualidade e o método de medição.
O desenho da telha é importante, pois os perfis variam quanto à distribuição do material, à espessura, ao comportamento na desmoldagem e aos requisitos de manuseio. O desempenho demonstrado com um perfil simples não deve ser automaticamente aplicado a um formato mais profundo ou exigente.
A preparação dos materiais merece a mesma atenção. A granulometria dos agregados, a umidade, o teor de aglomerante e os aditivos podem influenciar a consistência da alimentação e a resistência das telhas recém-formadas. Se a demonstração utilizar uma mistura diferente da planejada para sua fábrica, os resultados oferecerão uma base limitada para prever sua produção.
Sempre que possível, use as matérias-primas previstas. Se isso não for viável, documente os materiais usados no teste e as diferenças em relação à mistura planejada para a produção. O processo de comissionamento deverá incluir testes com materiais locais para definir configurações adequadas.
Inclua os equipamentos necessários para manter a produção. Uma demonstração abastecida com um grande lote de material previamente preparado pode mostrar a capacidade da prensa, mas não testar a capacidade de mistura. Da mesma forma, a remoção manual das telhas com ajudantes extras pode ocultar uma limitação do sistema de transferência proposto.
Depois de concluídos os ajustes de partida, continue por tempo suficiente para observar operações repetidas de mistura, alimentação, descarga e manuseio. A execução deve permitir que a temperatura normal de operação e as interrupções recorrentes se tornem evidentes. Um breve pico de produção oferece pouca evidência de desempenho sustentado.
Meça a produção pelo tempo decorrido e explique cada parada
Registre os horários de início e término do teste, os ciclos concluídos, o total de telhas formadas, as rejeições imediatas, a equipe e as interrupções. Os contadores da máquina e os registros do controlador podem complementar os dados, mas devem ser comparados com a produção física. Um contador pode registrar um ciclo mesmo quando uma cavidade do molde está vazia ou uma telha está danificada.
Duas taxas ajudam a explicar o resultado:
- Produção em operação: telhas formadas divididas pelo tempo em que a máquina esteve efetivamente em ciclo.
- Produção pelo tempo decorrido: telhas formadas divididas pelo período total de teste acordado, incluindo as interrupções ocorridas nesse período.
A produção em operação mostra o que a máquina alcança enquanto funciona. A produção pelo tempo decorrido mostra como a alimentação, o manuseio e as paradas afetam a produção. Use esta última para estimar uma capacidade confiável por turno, identificando claramente eventuais pausas ou períodos de manutenção excluídos separadamente.
Classifique as paradas por causa. Falta de material, limpeza do molde, alarmes hidráulicos, placas de manuseio danificadas, atrasos na transferência e ajustes feitos pelo operador exigem soluções diferentes. Um único valor total de tempo de inatividade não permite determinar se a solução é um misturador maior, melhores equipamentos de manuseio, ajustes revisados ou reparos na máquina.
Observe se as interrupções se repetem ou se tornam mais frequentes. Um alimentador que exige intervenção constante ou um sistema de transferência que fica cada vez mais atrasado pode comprometer uma produção média aparentemente promissora.
Solicite o registro completo do teste, incluindo as tentativas malsucedidas e os ajustes relevantes para as configurações finais. Um vídeo editado é útil para entender os movimentos da máquina, mas raramente comprova o tempo de produção decorrido ou as perdas por rejeição. Para um teste remoto, faça uma sessão ao vivo testemunhada, com medição do tempo e contagem da produção visíveis, respaldada pelo registro de produção.
Conte as telhas aceitáveis até o fim da cura, não apenas na descarga
Uma telha recém-formada é um produto intermediário. Pode parecer satisfatória na prensa e posteriormente apresentar rachaduras, deformações, defeitos superficiais ou danos de manuseio. Por isso, a verificação da capacidade exige um registro de qualidade que acompanhe as telhas do teste após a conformação.
Identifique os lotes do teste e mantenha sua rastreabilidade durante a cura e a inspeção. Inspecione telhas de diferentes partes da execução, inclusive as produzidas após interrupções ou ajustes. Selecionar apenas as melhores peças do início pode ocultar variações à medida que o processo se estabiliza ou as condições de operação mudam.
Defina previamente os critérios de inspeção. As verificações pertinentes podem incluir dimensões, uniformidade do perfil, rachaduras visíveis, estado das bordas, aparência da superfície e encaixe entre telhas adjacentes. A resistência e outros requisitos de desempenho devem ser avaliados conforme a especificação aplicável ao produto e os métodos de ensaio acordados.
Separe as rejeições imediatas na conformação das perdas identificadas posteriormente. Isso ajuda a determinar se os defeitos têm origem na alimentação e na prensagem, no manuseio inicial, na cura ou no acabamento. Também evita que telhas recém-formadas com boa aparência sejam contabilizadas prematuramente como produção comercializável.
Produção comercializável verificada por hora = telhas acabadas aceitáveis e rastreáveis ao teste ÷ horas decorridas do teste.
O denominador é o período de produção que gerou essas telhas. A duração da cura afeta os requisitos de estoque e espaço; ela não é somada ao tempo de operação do teste da prensa. Ainda assim, a aceitação final da produção comercializável pode ter de aguardar a conclusão da cura acordada e da avaliação de qualidade do lote de teste.
Para fins de planejamento, é possível combinar a velocidade da máquina, o tempo de inatividade e as tolerâncias para rejeições em uma estimativa. Quando houver uma contagem completa do teste, faça o cálculo diretamente com base no tempo medido e nas telhas aceitas. Aplicar outra dedução geral de eficiência contabilizaria algumas perdas duas vezes.
Verifique se o restante da linha consegue sustentar o resultado
A capacidade verificada da prensa só é útil se o processo ao redor puder dar suporte a ela. Acompanhe o fluxo de materiais desde a dosagem até o armazenamento e identifique os pontos em que o abastecimento ou o acúmulo podem limitar a operação contínua.
A quantidade necessária de suportes é particularmente fácil de subestimar quando as telhas permanecem sobre placas ou moldes durante parte do processo de cura. Calcule a quantidade necessária com base na taxa de produção e no intervalo completo de retorno, incluindo a descarga, a limpeza e o deslocamento de volta à máquina.
Verifique também a mão de obra necessária para essas atividades. O número de operadores indicado na proposta deve corresponder à configuração demonstrada. Um teste realizado com trabalhadores adicionais implica custos operacionais e requisitos de pessoal diferentes dos previstos para a produção proposta.
Se forem produzidos vários perfis de telha, meça separadamente as trocas de molde, a limpeza, a preparação e os ajustes iniciais. Uma operação contínua satisfatória com um perfil ainda pode resultar em menor produção diária quando forem necessárias trocas frequentes de produto.
Transforme as evidências em critérios de aceitação da compra
Antes de fazer um pedido, converta a alegação de capacidade em requisitos contratuais mensuráveis. Especifique as características da telha, as condições de mistura aprovadas, a configuração do molde, os equipamentos de apoio, a equipe, a duração do teste, a produção mínima aceitável e os critérios de qualidade. Defina como serão tratadas as paradas rotineiras, as perdas na partida e as telhas rejeitadas.
Um teste de aceitação em fábrica estabelece o desempenho na configuração do fornecedor. Um teste de aceitação no local verifica o sistema instalado com materiais, utilidades, operadores e métodos de manuseio locais. Registre a configuração usada em cada teste para que qualquer diferença nos resultados possa ser investigada.
Ao negociar com a Shandong Hongfa Scientific Industrial & Trading Co., Ltd. ou outro fornecedor de máquinas para construção, solicite evidências referentes à máquina e à linha específicas da proposta: o registro do teste testemunhado, os detalhes da configuração, as condições operacionais, os resultados de qualidade e o escopo do comissionamento. As credenciais gerais de fabricação fornecem contexto; esses registros oferecem a base para avaliar a produção.
Inclua um procedimento definido para o caso de o resultado acordado não ser atingido, abrangendo diagnóstico, ações corretivas e novos testes. A decisão de compra deve se basear em uma ligação clara entre o equipamento oferecido, a taxa de produção observada e a qualidade das telhas acabadas. Isso proporciona às duas partes um critério objetivo para a entrega e o comissionamento.
Seguinte:Não há mais conteúdo
Recomendar
 22/10/2026
Como os compradores podem verificar a capacidade de produção de uma máquina hidráulica para telhas?
Verifique a capacidade de produção da máquina hidráulica para telhas por meio de testes acompanhados, registros de tempo de inatividade e verificações da qualidade das telhas após a cura. Saiba como confirmar a confiabilidade da produção antes de comprar.
- 22/10/2026
Como avaliar uma máquina para fabricar telhas coloridas para mercados de exportação?
Avalie uma máquina para fabricar telhas coloridas e garantir o sucesso nos mercados de exportação. Conheça as principais verificações de qualidade das telhas, conformidade, custos e suporte do fornecedor para fazer um investimento mais criterioso.
- 21/10/2026
Como os requisitos de instalação de uma unidade de produção de concreto celular autoclavado variam de país para país?
Compare os requisitos de instalação de unidades de produção de concreto celular autoclavado impostos por diferentes países, desde aprovações para vasos de pressão até licenças para o local. Conheça as principais verificações para evitar atrasos dispendiosos e planejar com confiança.