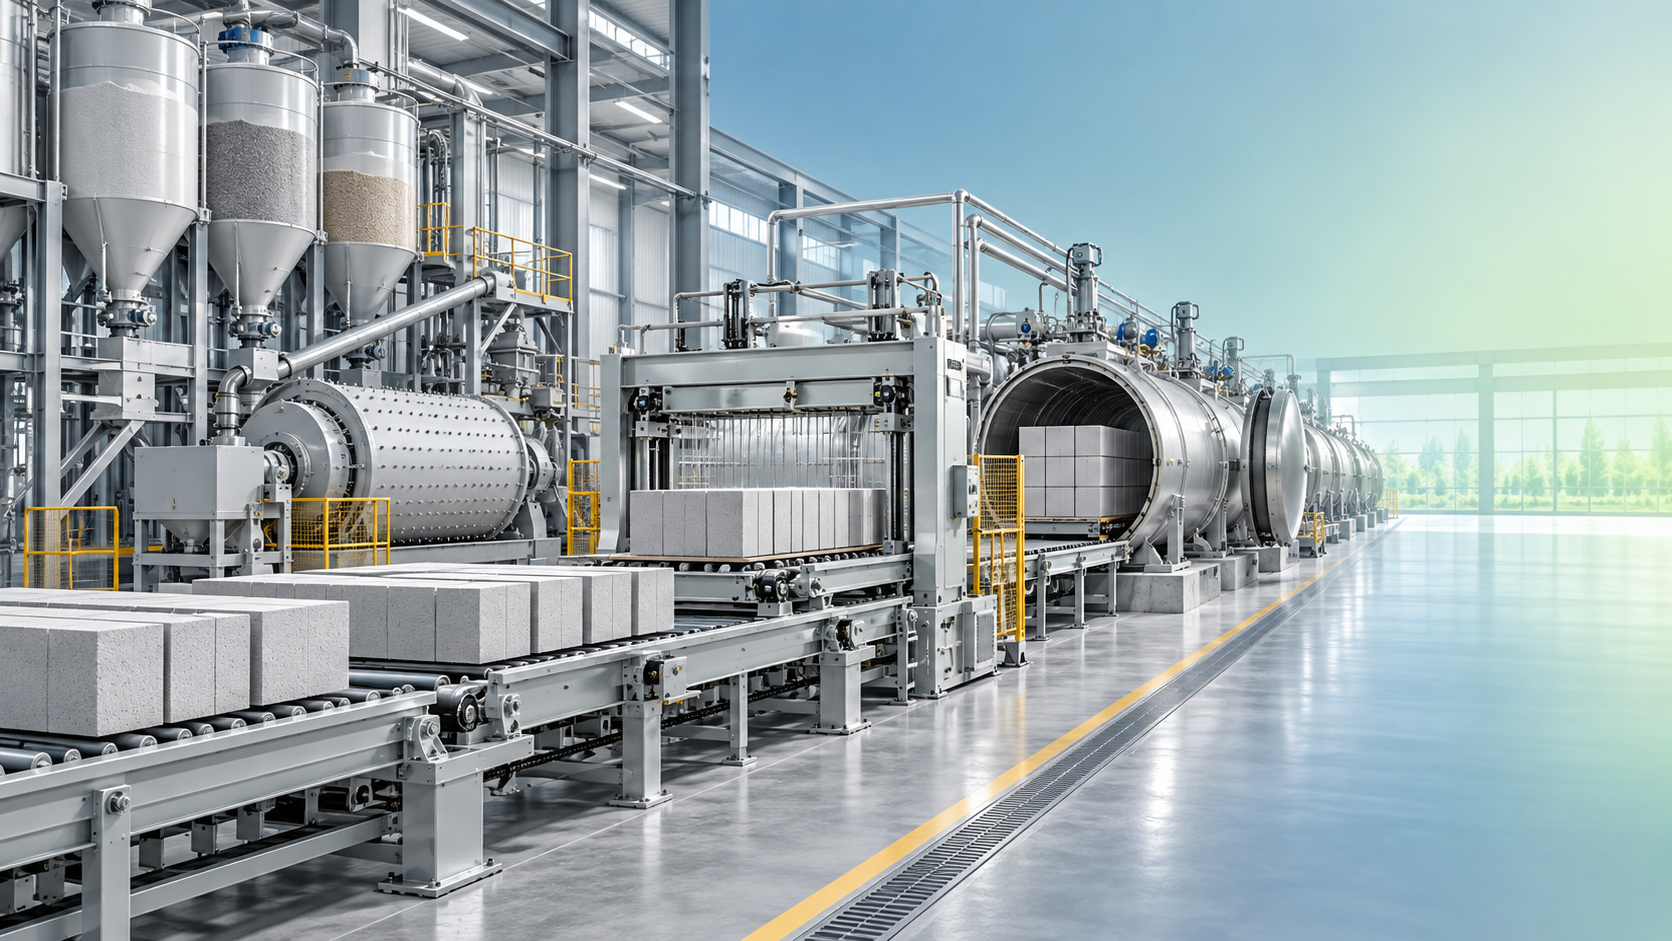
كيف يقلل خط إنتاج مواد البناء الخضراء من هدر المواد
لا يمكن لخط الإنتاج تقليل هدر المواد إلا عندما يتعامل مع الهدر باعتباره مشكلة تحكم في العملية، لا مشكلة تخلص من النفايات. خلال الوردية النموذجية، قد تظهر الفواقد على شكل خلطات غير دقيقة، أو منتجات خضراء غير مطابقة للمواصفات، أو كسر أثناء النقل، أو بقايا التشذيب، أو مرفوضات المعالجة، أو مواد متبقية في الخلاطات والناقلات. قد تبدو كل نقطة فقد بسيطة عند النظر إليها منفردة، لكنها مجتمعة تؤثر في العائد، ومتطلبات التخزين، وقدرة إعادة التشغيل، واتساق مواد البناء النهائية.
في التقييم الفني، لا يتمثل السؤال الرئيسي في ما إذا كان خط إنتاج مواد البناء الخضراء يتضمن معدات لإعادة التدوير. بل يتمثل في ما إذا كان الخط يستطيع منع الهدر القابل للتجنب قبل حدوثه، وتحديد الهدر الذي لا يمكن تجنبه حسب نوع المادة، وإعادة المواد المناسبة إلى العملية دون الإخلال بجودة المنتج. تجمع أقوى تصميمات خفض الهدر بين الجرعات الدقيقة، والتشكيل المتحكم فيه، والمناولة اللطيفة، والمعالجة المستقرة، والفحص أثناء العملية، وحلقة استرداد محددة بوضوح.
ابدأ بمنظور تدفق المواد، وليس بقائمة الآلات
قد يخفي تقييم خط الإنتاج استنادًا إلى قدرة آلاته الرئيسية فقط مصادر الخردة. فالخلاط أو المكبس أو آلة البلوك أو وحدة القطع عالية الإنتاجية لا تحقق تلقائيًا عائدًا مرتفعًا قابلًا للاستخدام. وبدلًا من ذلك، ينبغي تقييم الخط باعتباره تدفقًا للمواد: تدخل المواد الخام، ثم تُحضّر وتُشكّل وتُنقل وتُهيأ أو تُعالج وتُنهى وتُفحص وتُعبأ. وعند كل نقطة نقل أو تحويل، يمكن أن يُفقد جزء من المادة أو يُخفض تصنيفه أو يُعاد تدويره.
تتمثل نقطة البداية العملية في تقسيم فقد المواد إلى أربع فئات:
- بقايا العملية: المواد المتبقية في الخلاطات أو القواديس أو الأنابيب أو القوالب أو المغذيات أو معدات النقل بعد دفعة إنتاج أو تغيير منتج.
- خردة الأبعاد: المنتجات التي تقع خارج متطلبات الأبعاد أو الوزن أو الكثافة أو الاستواء أو حالة الحواف المسموح بها.
- الفقد المرتبط بالتلف: التشقق أو التهشم أو الانهيار أو التشوه أو الكسر أثناء المناولة أو القطع أو التكديس أو المعالجة.
- التلوث غير القابل للاسترداد: النفايات المختلطة التي تحتوي على مواد رابطة غير متوافقة، أو أصباغ، أو مخلفات تغليف، أو مواد تشحيم، أو شظايا معدنية، أو رطوبة زائدة.
يهم هذا التصنيف لأن كل فئة تتطلب استجابة مختلفة. يمكن تقليل بقايا الخلاط الزائدة من خلال هندسة المعدات وإجراءات التنظيف. وتشير خردة الأبعاد إلى الحاجة للتحكم في الخلط بالجرعات أو ملء القوالب أو الكبس أو القطع. وغالبًا ما ينشأ التلف أثناء المناولة عن معدات نقل غير متزامنة بشكل جيد، وليس عن تركيبة المادة نفسها. ولا يمكن ببساطة إعادة النفايات الملوثة إلى الخليط دون التحقق من تأثيرها في خصائص المنتج.
الخلط بالجرعات الدقيقة يمنع أكثر أشكال الهدر تكلفة
يبدأ تقليل الهدر قبل التشكيل. إذ يمكن أن تؤدي الاختلافات في تدرج الركام، ومحتوى الرطوبة، وجرعة المادة الرابطة، وإضافة الماء، وتركيز الصبغة، أو المواد الدقيقة المعاد تدويرها إلى دفعات قابلة للمعالجة فنيًا ولكنها غير متسقة. وغالبًا ما يظهر هذا عدم الاتساق لاحقًا في صورة قوة منخفضة، أو عيوب سطحية، أو دمك ضعيف، أو كثافة غير متجانسة، أو انكماش، أو فواقد في القطع. وبحلول الوقت الذي يصبح فيه العيب ظاهرًا، تكون المواد والطاقة المستخدمة في عدة مراحل لاحقة قد استُهلكت بالفعل.
لهذا السبب، ينبغي أن يستخدم الخط ترتيبات وزن وجرعات مناسبة لسلوك كل مادة داخلة. تتطلب المساحيق الدقيقة تغذية متحكمًا بها وإدارة للغبار؛ ويحتاج الركام الخشن إلى ظروف تغذية مستقرة؛ وغالبًا ما تحتاج المواد المعاد تدويرها إلى غربلة وتخزين منفصلين لأن توزيع أحجامها ومستوى رطوبتها قد يتغيران أكثر من المواد الخام الجديدة. وعندما يكون لمحتوى الماء تأثير قوي في جودة التشكيل، تكون مراقبة الرطوبة والتصحيح المتحكم به للماء أكثر موثوقية من الاعتماد على قيمة ضبط ماء ثابتة.
تتمثل نقطة التقييم الأساسية في إمكانية التتبع. ينبغي أن يتمكن المشغلون من ربط انحراف المنتج النهائي بمعلومات دفعته: مصدر المواد، وسجل الوزن، ووقت الخلط، وإضافة الماء، وإعدادات العملية ذات الصلة. ومن دون هذه الصلة، قد تعوض فرق الإنتاج ذلك بزيادة محتوى المادة الرابطة أو التخلص من الإنتاج المشكوك فيه، وكلاهما يزيد استهلاك المواد.
اتساق الخلط مسألة مرتبطة بالعائد أيضًا
ينبغي أن يوزع الخلاط الرطوبة والمادة الرابطة والإضافات والجسيمات الدقيقة بالتساوي دون التسبب في انفصال المكونات أو تراكم مفرط. قد يؤدي الخلط غير الكافي إلى مناطق ضعف موضعية؛ وقد يغير الخلط المفرط حالة قابلية التشغيل لبعض التركيبات أو يجعل التنظيف أكثر صعوبة. تعتمد دورة الخلط المناسبة على نظام المواد، لكن مبدأ التحكم ثابت: اضبط وقت الخلط وفقًا للتجانس وقابلية المعالجة المتحقق منهما، ثم راقب ما إذا كانت النتيجة نفسها تُحافظ عليها عبر الدفعات.
تستحق المواد المتبقية اهتمامًا خاصًا أثناء تغييرات المنتجات. ينبغي أن يتوفر لخط ينتج مواد بألوان أو كثافات أو كسور ركام أو تركيبات مختلفة أسلوب عملي لإدارة الدفعات الانتقالية. إن إرسال جميع المواد الانتقالية مباشرة إلى إنتاج المنتجات النهائية قد يؤدي إلى إنتاج مختلط أو غير مطابق للمواصفات. وغالبًا ما يكون فصلها لإعادة الاستخدام الداخلي المعتمد، عندما تكون مناسبة فنيًا، أكثر تحكمًا من معاملتها كنفايات عادية.
يجب أن تتحكم معدات التشكيل في التباين قبل أن تصبح العيوب مرئية
في إنتاج البلوك أو الألواح أو الحجر المصبوب أو مواد البناء المماثلة، تحول مرحلة التشكيل خليطًا محضرًا إلى منتج يجب أن تتحمل هندسته وبنيته الداخلية المناولة اللاحقة. يمكن أن ينتج عن الملء غير المتساوي، أو الدمك الضعيف، أو الاهتزاز غير المتسق، أو الضغط غير المستقر، أو أسطح القوالب المتآكلة عيوب لا تكون واضحة على الفور. وقد تغادر الوحدة منطقة التشكيل بمظهر مقبول، لكنها تتشقق أثناء المعالجة أو القطع أو نزع القالب أو نقلها على المنصات.
يُخفض الهدر عندما تتطابق معلمات التشكيل مع حالة المادة الفعلية بدلًا من التعامل معها كإعدادات دائمة. يمكن للتغيرات في الرطوبة أو شكل الجسيمات أو درجة الحرارة أو المحتوى المعاد تدويره أن تغير سلوك التدفق والدمك. لذلك ينبغي أن يسمح نظام التحكم للمشغلين بمراجعة الإعدادات ذات الصلة وضبطها ضمن الحدود المعتمدة، مع الاحتفاظ بسجل للتغيير. وهذا أكثر فائدة من تصحيح العيوب مرارًا في نهاية الخط.
قيّم العلاقات التالية أثناء المراجعة الفنية:
لا ينبغي النظر إلى الأجزاء القابلة للتآكل باعتبارها عناصر صيانة فقط. إذ تؤثر حواف القوالب، وأسلاك القطع، ومكونات الكاشطات، والأختام، وقضبان التوجيه، ودعامات النقل مباشرة في معدلات الرفض. قد يظل الخط يعمل بينما ينتج هدرًا متزايدًا تدريجيًا. ويكون الفحص القائم على الاتجاهات أكثر فعالية من انتظار تعطل أحد المكونات بشكل كامل.
ينبغي أن يفصل القطع والتشطيب المواد القابلة للاسترداد عن المنتجات التالفة
يُعد القطع والتشذيب وتشطيب الحواف وتصحيح السطح نقاطًا شائعة للهدر المرئي. وليس الهدف بالضرورة إزالة جميع بقايا التشذيب، لأن بعض المنتجات تتطلب تشطيبًا للأبعاد للوفاء بالمواصفات. وإنما الهدف هو تقليل القطع الزائد غير الضروري والحفاظ على نظافة المواد المستردة بما يكفي لإعادة الاستخدام المتحكم فيه.
ينبغي أن يثبت نظام القطع المنتج بإحكام، ويحافظ على محاذاة متسقة للأداة، ويتجنب الحركة المفاجئة التي تسبب تلف الزوايا أو الكسر. وفي المواد التي تُقطع قبل اكتمال المعالجة، يكون التوقيت مهمًا بصفة خاصة. قد يؤدي القطع المبكر جدًا إلى تشوه الحواف أو سحب المواد؛ بينما قد يزيد القطع المتأخر جدًا المقاومة وتآكل الأداة والتشقق. وتعتمد النافذة المناسبة على التركيبة وطريقة المعالجة، لذا ينبغي تحديدها من خلال التحقق من العملية بدلًا من الحكم البصري وحده.
يجب أيضًا تقييم معدات الاسترداد وفقًا لجودة المواد، وليس فقط حجم التجميع. قد تكون المواد الدقيقة المعدنية الجافة والنظيفة مناسبة للعودة بعد الغربلة إلى جزء محدد من التركيبة. أما الحمأة الرطبة، أو البقايا مختلطة الألوان، أو المواد التي تحتوي على جسيمات غريبة، فقد تتطلب معالجة منفصلة أو إعادة استخدام محدودة أو التخلص منها وفقًا لمتطلبات الموقع. يمكن أن تنقل حلقة الاسترداد دون فصل الهدر من مرحلة واحدة إلى تباين واسع في الجودة عبر الخط بأكمله.
استقرار المعالجة يحمي عائد المنتج والتحكم في المحتوى المعاد تدويره
غالبًا ما تُناقش المعالجة من حيث القوة النهائية أو المظهر، لكنها لا تقل أهمية لكفاءة المواد. إذ قد تؤدي درجة الحرارة أو الرطوبة أو تدفق الهواء أو الضغط أو مدة المعالجة غير المتساوية إلى تطور غير مكتمل، أو تشوه، أو تشقق، أو رطوبة غير متسقة، أو عيوب سطحية. وتمثل المنتجات المرفوضة بعد المعالجة فقدًا عالي التكلفة لأن المواد الخام والعمالة ووقت الآلات والطاقة قد استُثمرت بالفعل.
ينبغي أن يوفر الخط ظروفًا قابلة للتكرار عبر كامل مساحة المعالجة، لا أن تكون مقبولة فقط بالقرب من موقع المستشعر. يمكن أن تؤثر المسافات بين المنتجات، وتحميل الرفوف، وهندسة التكديس، ودوران الهواء في ظروف المعالجة الموضعية. وقد تقيد الرفوف المحملة فوق طاقتها أو بشكل غير متساوٍ تدفق الهواء وتُحدث تباينًا بين المنتجات في الدفعة نفسها. وعندما تتغير دورات المعالجة بين أنواع المنتجات، ينبغي أن يحدد إجراء التشغيل المعلمات التي يجب ضبطها ومعايير الانتقال إلى المرحلة التالية.
يمكن أن تعقد المواد المستردة هذه المرحلة عندما يكون محتواها من الرطوبة غير متحكم فيه. فقد تمتص المواد الدقيقة المعاد تدويرها أو المواد الخضراء المستصلحة الماء أو تطلقه بطريقة تختلف عن المواد الخام الجديدة. لذلك ينبغي أن تحكم إضافتها نسبة محددة، وحالة لحجم الجسيمات، وطريقة لإدارة الرطوبة. إن التعامل مع جميع المواد المستردة على أنها قابلة للتبادل قد يقلل حجم النفايات المتخلص منها، لكنه يزيد مرفوضات المعالجة.
تكون الأتمتة ذات قيمة عندما تجعل الظروف غير الطبيعية مرئية
تقلل الأتمتة الهدر بأكبر قدر من الفعالية عندما تحسن قابلية التكرار وتكشف الانحرافات مبكرًا. يمكن للوزن الآلي، وإدارة الوصفات، ومزامنة الناقلات، وأنظمة التموضع، وأدوات التحكم القائمة على المستشعرات أن تقلل الاعتماد على التوقيت اليدوي. لكن الأتمتة وحدها لا تصحح منطق العملية الضعيف. فالنظام الذي يطبق باستمرار تصحيحًا غير صحيح للرطوبة أو ينقل منتجًا ضعيفًا بسرعة كبيرة سيكرر الفقد نفسه بسرعة أعلى.
تشمل وظائف التحكم المفيدة إنذارات لانحرافات الوزن، واضطرابات مستوى القادوس، وزيادة حمل الخلاط، وانقطاع النقل، وأخطاء موضع القطع، وانحراف ظروف المعالجة، وأنماط الرفض المتكررة. وينبغي أن تدعم البيانات اتخاذ الإجراءات. على سبيل المثال، قد تشير الزيادة التدريجية في مرفوضات الأبعاد إلى تآكل القالب أو انجراف المستشعر أو تغير ظروف التغذية. وإذا كانت السجلات تُظهر فقط إجمالي الإنتاج وإجمالي المرفوضات، يظل من الصعب عزل مصدر الهدر.
من المهم أيضًا التمييز بين التعشيق وشاشة عرض المعلومات. فقد تُظهر الشاشة أن مستوى القادوس منخفض؛ بينما يمكن للتعشيق أن يمنع إنتاج دفعة بنسبة مواد غير مقصودة. ويعتمد المستوى الصحيح للتحكم على المخاطر المرتبطة بتلك المعلمة. تتطلب مدخلات الوصفة الحرجة والحركات المرتبطة بالسلامة عمومًا حماية أقوى من المؤشرات التشغيلية غير الحرجة.
قيّم الخط من خلال تسلسل متحكم فيه لخفض الهدر
عند مراجعة منشأة قائمة أو تحديد مواصفات منشأة جديدة، ابدأ برسم خريطة للأماكن التي تُنتج فيها المواد وتُخزن وتُنقل وتُسترد ويُتخلص منها. ثم تأكد مما إذا كانت لكل نقطة فقد سبب قابل للقياس واستجابة معتمدة. يحافظ التسلسل التالي على ارتباط المراجعة بسلوك الإنتاج الفعلي:
- حدد مواصفات المنتج التي تعرف المخرجات القابلة للاستخدام، بما في ذلك الأبعاد والمظهر والكثافة ومؤشرات العملية المتعلقة بالقوة وحالة المناولة.
- سجل الهدر حسب الموقع بدلًا من اعتباره إجماليًا موحدًا: الخلط بالجرعات، والتشكيل، والقطع، والمعالجة، والمناولة، والتغليف.
- حدد ما إذا كان كل تيار نفايات نظيفًا ومفصولًا ومناسبًا فنيًا لإعادة الاستخدام.
- تحقق مما إذا كانت سجلات العملية تستطيع ربط المرفوضات بإعدادات الدفعة وحالة المعدات وحالة المواد.
- صحح المصادر المتكررة قبل توسيع قدرة إعادة التدوير؛ فالوقاية تحمي الجودة عادةً بفعالية أكبر من إعادة المعالجة.
- تحقق من التغييرات من خلال تشغيلات إنتاج مستقرة، وأكد أن انخفاض الخردة لا يسبب عيوبًا خفية في المراحل اللاحقة.
لذلك، فإن خط إنتاج مواد البناء الخضراء المصمم جيدًا يقوم بأكثر من مجرد جمع المواد الزائدة. فهو يقلل التباين في مواضع نشوء الهدر، ويمنع تلف المنتجات الجيدة بين المراحل، ولا يسترد إلا المواد التي يمكن أن تعود بأمان إلى العملية. ولأغراض التقييم الفني، فإن التصميم الأكثر مصداقية هو الذي يجعل هذه القرارات واضحة في تخطيط المعدات، ومنطق التحكم، وإمكانية الوصول للصيانة، وفصل المواد، وليس التصميم الذي يعتمد على الفرز اليدوي بعد تراكم العيوب بالفعل.
يوصي
 30-09-2026
متى يصبح خط إنتاج مواد البناء المؤتمت مجديًا؟
شرح العائد على الاستثمار لخط إنتاج مواد البناء المؤتمت: قيّم الطاقة الإنتاجية والجودة والعمالة والهدر والتكاليف الإجمالية لاتخاذ قرار استثماري مربح.
- 01-10-2026
كيف يقلل خط إنتاج مواد البناء الخضراء من هدر المواد
اكتشف كيف يحدّ خط إنتاج مواد البناء الخضراء من الهدر من خلال الخلط الدقيق، والتشكيل المتحكم فيه، والمعالجة المستقرة، واسترداد المواد الذكي.
- 01-10-2026
كيفية تقييم مورّد خط إنتاج AAC لصادرات مواد البناء الخضراء
دليل مورّدي تصدير خطوط إنتاج مواد البناء الخضراء: قيّم مدى ملاءمة عملية AAC، وكفاءة الطاقة، وتنفيذ التصدير، والوثائق، والدعم.