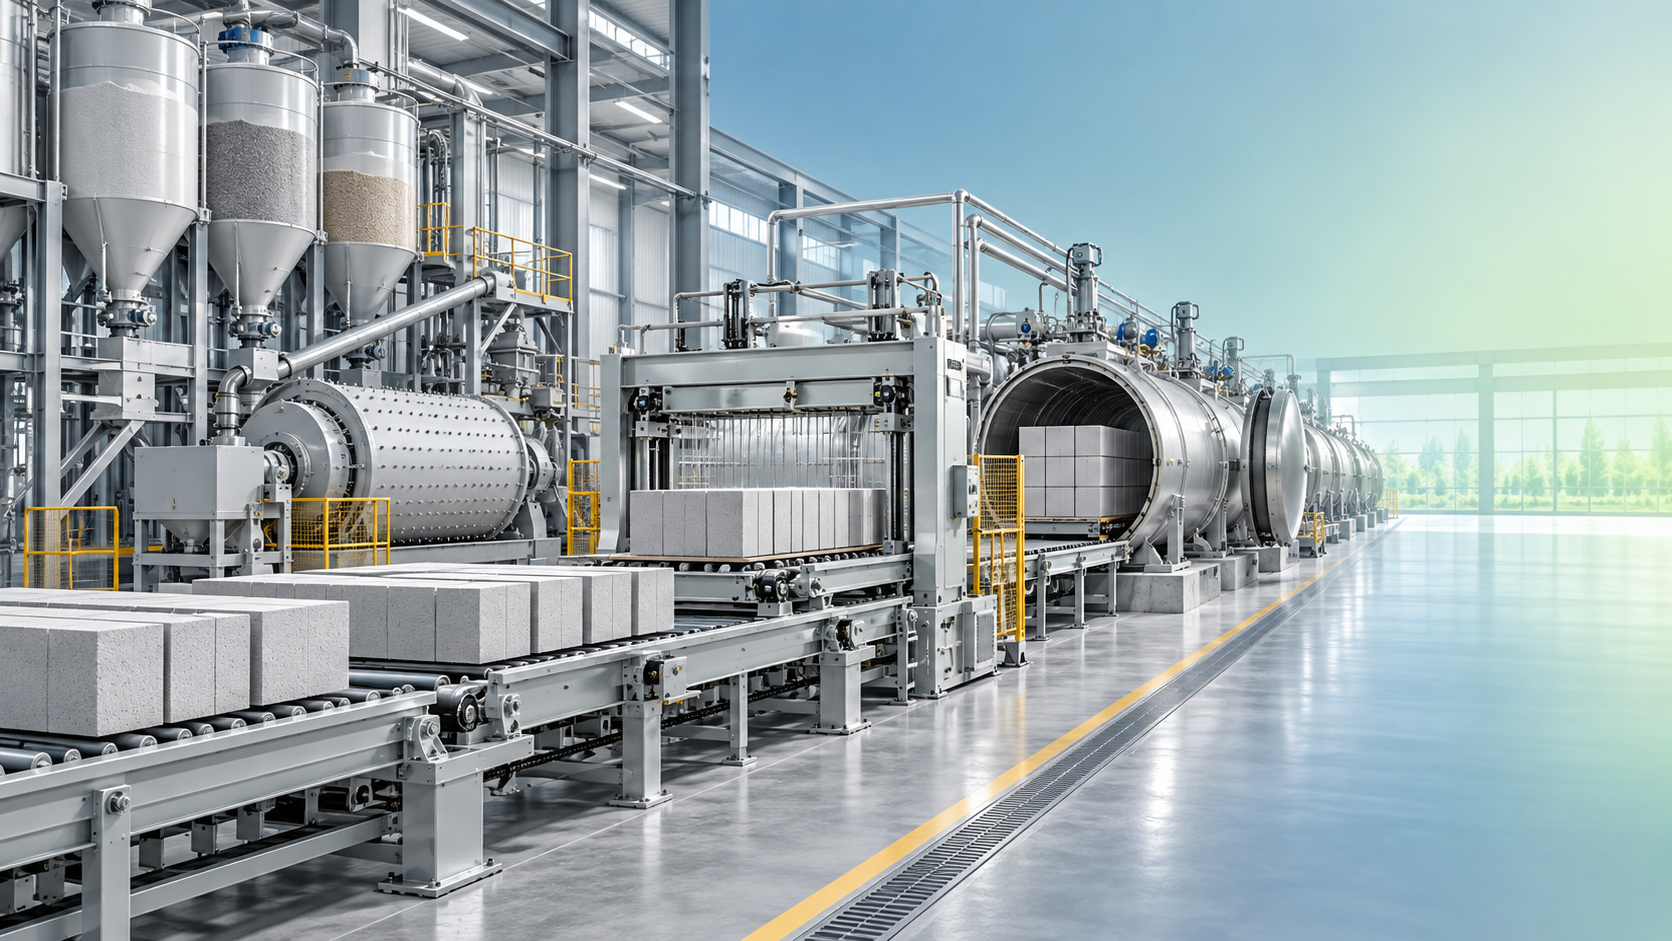
Как линия по производству экологичных строительных материалов сокращает потери материала
Производственная линия может сократить потери материала только тогда, когда рассматривает отходы как проблему управления процессом, а не как проблему утилизации. В течение типичной смены потери могут проявляться в виде неточного дозирования, несоответствующей спецификациям сырой продукции, повреждений при перемещении, обрезных остатков, брака при выдерживании или материала, остающегося в смесителях и конвейерах. Каждая точка потерь по отдельности может казаться незначительной, однако в совокупности они влияют на выход годной продукции, требования к хранению, возможности переработки и стабильность готового строительного материала.
При технической оценке главный вопрос заключается не в том, включает ли линия производства экологичных строительных материалов оборудование для переработки. Важно, может ли линия предотвращать устранимые отходы до их образования, идентифицировать неизбежные отходы по типу материала и возвращать пригодный материал в процесс без нарушения качества продукции. Наиболее эффективные конструкции для сокращения отходов сочетают точное дозирование, контролируемое формование, бережное обращение, стабильное выдерживание, контроль в процессе производства и четко определенный цикл возврата материала.
Начинайте с анализа потока материалов, а не со списка оборудования
Оценка производственной линии исключительно по производительности ее основного оборудования может скрыть источники брака. Высокопроизводительный смеситель, пресс, блочная машина или режущий узел не обеспечивают автоматически высокий выход годной продукции. Вместо этого линию следует оценивать как поток материалов: сырье поступает, подготавливается, формуется, перемещается, кондиционируется или выдерживается, отделывается, контролируется и упаковывается. В каждой точке перемещения или преобразования часть материала может быть потеряна, переведена в более низкую категорию или переработана.
Практический подход заключается в разделении потерь материала на четыре категории:
- Остатки процесса: материал, остающийся в смесителях, бункерах, трубопроводах, формах, питателях или транспортном оборудовании после партии либо смены продукции.
- Брак по размерам: изделия, не соответствующие допустимым требованиям по размеру, массе, плотности, плоскостности или состоянию кромок.
- Потери из-за повреждений: растрескивание, сколы, разрушение, деформация или поломки при обращении, резке, штабелировании либо выдерживании.
- Невосстанавливаемое загрязнение: смешанные отходы, содержащие несовместимые вяжущие вещества, пигменты, упаковочный мусор, смазочные материалы, металлические фрагменты или избыточную влагу.
Такая классификация важна, поскольку каждая категория требует различных действий. Избыточные остатки в смесителе могут быть сокращены за счет геометрии оборудования и процедур очистки. Брак по размерам указывает на необходимость контроля дозирования, заполнения форм, прессования или резки. Повреждения при обращении часто возникают из-за недостаточно синхронизированного транспортного оборудования, а не из-за самой рецептуры материала. Загрязненные отходы нельзя просто возвращать в смесь без проверки их влияния на свойства продукции.
Точное дозирование предотвращает наиболее дорогостоящую форму потерь
Сокращение отходов начинается до формования. Изменения гранулометрического состава заполнителя, содержания влаги, дозировки вяжущего, добавления воды, концентрации пигмента или количества переработанных мелких фракций могут создавать технологически перерабатываемые, но нестабильные смеси. Такая нестабильность часто проявляется позже в виде низкой прочности, дефектов поверхности, плохого уплотнения, неравномерной плотности, усадки или потерь при резке. К моменту обнаружения дефекта материалы и энергия уже были использованы на нескольких последующих этапах.
По этой причине линия должна использовать системы взвешивания и дозирования, соответствующие свойствам каждого входящего материала. Мелкие порошки требуют контролируемой подачи и управления пылью; крупному заполнителю необходимы стабильные условия подачи; переработанный материал часто требует отдельного грохочения и хранения, поскольку его распределение по размерам и уровень влажности могут сильнее варьироваться, чем у первичного сырья. Там, где содержание воды существенно влияет на качество формования, контроль влажности и регулируемая корректировка воды надежнее, чем использование фиксированного значения подачи воды.
Ключевым пунктом оценки является прослеживаемость. Операторы должны иметь возможность связать отклонение готового изделия с информацией о его партии: источником материала, записью взвешивания, временем смешивания, добавлением воды и соответствующими параметрами процесса. Без такой связи производственные группы могут компенсировать проблему увеличением содержания вяжущего или отбраковкой сомнительной продукции, что в обоих случаях повышает расход материала.
Однородность смешивания также влияет на выход годной продукции
Смеситель должен равномерно распределять влагу, вяжущее, добавки и мелкие частицы, не вызывая расслоения или чрезмерного налипания. Недостаточное смешивание может создавать локальные слабые зоны; чрезмерное смешивание может изменить рабочее состояние некоторых составов или усложнить очистку. Подходящий цикл смешивания зависит от системы материалов, однако принцип управления остается неизменным: время смешивания следует устанавливать на основе подтвержденной однородности и технологичности, а затем контролировать сохранение того же результата от партии к партии.
Особого внимания заслуживает остаточный материал при смене продукции. Линия, производящая материалы разных цветов, плотности, фракций заполнителя или рецептур, должна иметь практический метод управления переходными партиями. Направление всего переходного материала непосредственно в производство готовой продукции может привести к смешанной или несоответствующей спецификациям продукции. Его отделение для одобренного внутреннего повторного использования, если это технически допустимо, часто обеспечивает больший контроль, чем рассмотрение его как обычных отходов.
Формовочное оборудование должно контролировать отклонения до появления видимых дефектов
В производстве блоков, панелей, формованного камня или аналогичных строительных материалов стадия формования превращает подготовленную смесь в изделие, геометрия и внутренняя структура которого должны выдерживать последующее обращение. Неравномерное заполнение, плохое уплотнение, нестабильная вибрация, неустойчивое давление или изношенные поверхности форм могут вызвать дефекты, которые не всегда сразу заметны. Изделие может покинуть зону формования с приемлемым внешним видом, но разрушиться во время выдерживания, резки, распалубки или перемещения поддона.
Отходы сокращаются, когда параметры формования соответствуют фактическому состоянию материала, а не рассматриваются как постоянные настройки. Изменения влажности, формы частиц, температуры или содержания вторичного материала могут изменить поведение смеси при течении и уплотнении. Поэтому система управления должна позволять операторам просматривать и корректировать соответствующие настройки в утвержденных пределах, сохраняя при этом запись об изменениях. Это полезнее, чем постоянно исправлять дефекты в конце линии.
В ходе технического анализа оцените следующие взаимосвязи:
Быстроизнашивающиеся детали не следует рассматривать только как элементы технического обслуживания. Кромки форм, режущие проволоки, скребковые компоненты, уплотнения, направляющие рельсы и опоры транспортировки напрямую влияют на уровень брака. Линия может оставаться работоспособной, одновременно создавая постепенно увеличивающееся количество отходов. Контроль на основе тенденций эффективнее, чем ожидание полного выхода компонента из строя.
Резка и отделка должны отделять восстанавливаемый материал от поврежденной продукции
Резка, обрезка, обработка кромок и коррекция поверхности являются распространенными источниками видимых отходов. Цель не обязательно заключается в устранении всех обрезных остатков, поскольку некоторые изделия требуют размерной отделки для соответствия спецификации. Цель состоит в сокращении ненужной чрезмерной обрезки и сохранении восстановленного материала достаточно чистым для контролируемого повторного использования.
Система резки должна надежно удерживать изделие, поддерживать стабильное выравнивание инструмента и предотвращать резкие движения, вызывающие повреждение углов или разрушение. Для материалов, которые режутся до полного выдерживания, особенно важен выбор времени. Слишком ранняя резка может деформировать кромки или вытягивать материал; слишком поздняя резка может увеличить сопротивление, износ инструмента и растрескивание. Подходящий интервал зависит от рецептуры и метода выдерживания, поэтому он должен устанавливаться путем валидации процесса, а не только визуальной оценки.
Оборудование для возврата материала также следует оценивать по качеству материала, а не только по объему сбора. Сухие чистые минеральные мелкие фракции могут быть пригодны для возврата после грохочения в определенную часть рецептуры. Влажный шлам, остатки смешанных цветов или материал, содержащий посторонние частицы, могут требовать отдельной обработки, ограниченного повторного использования или утилизации в соответствии с требованиями площадки. Цикл возврата без разделения может перенести отходы с одного этапа в масштабные колебания качества по всей линии.
Стабильность выдерживания защищает выход продукции и контроль вторичного материала
Выдерживание часто обсуждается с точки зрения конечной прочности или внешнего вида, однако оно столь же важно для эффективности использования материалов. Неравномерные температура, влажность, воздушный поток, давление или продолжительность выдерживания могут приводить к неполному развитию свойств, деформации, растрескиванию, нестабильной влажности или дефектам поверхности. Изделия, отбракованные после выдерживания, представляют собой дорогостоящие потери, поскольку сырье, труд, машинное время и энергия уже были вложены.
Линия должна обеспечивать повторяемые условия во всем пространстве выдерживания, а не только приемлемые условия рядом с датчиком. Расстояние между изделиями, загрузка стеллажей, геометрия штабеля и циркуляция воздуха могут влиять на локальные условия выдерживания. Перегруженные или неравномерно загруженные стеллажи могут ограничивать поток воздуха и создавать различия между изделиями одной партии. Если циклы выдерживания изменяются для разных типов продукции, рабочая инструкция должна определять параметры, подлежащие корректировке, и критерии передачи на следующий этап.
Восстановленный материал может усложнить этот этап, если его влажность не контролируется. Переработанные мелкие фракции или возвращенный сырой материал могут поглощать или выделять воду иначе, чем первичное сырье. Поэтому их добавление должно регулироваться определенной пропорцией, состоянием гранулометрического состава и методом управления влажностью. Рассмотрение всех восстановленных материалов как взаимозаменяемых может сократить объем утилизации, но увеличить количество брака при выдерживании.
Автоматизация ценна, когда делает аномальные условия видимыми
Автоматизация наиболее эффективно сокращает отходы, когда повышает повторяемость и позволяет своевременно выявлять отклонения. Автоматическое взвешивание, управление рецептами, синхронизация конвейеров, системы позиционирования и управление на основе датчиков могут снизить зависимость от ручного контроля времени. Однако автоматизация сама по себе не исправляет неправильную логику процесса. Система, которая последовательно применяет неверную корректировку влажности или слишком быстро перемещает непрочное изделие, будет повторять одни и те же потери с более высокой скоростью.
Полезные функции управления включают сигналы тревоги при отклонениях взвешивания, аномальном уровне в бункере, перегрузке смесителя, прерывании транспортировки, ошибках положения резки, отклонениях условий выдерживания и повторяющихся моделях брака. Данные должны поддерживать принятие мер. Например, постепенное увеличение брака по размерам может указывать на износ формы, дрейф датчика или изменение условий подачи. Если записи отражают только общий объем производства и общий объем брака, источник отходов остается трудноизолируемым.
Также важно различать блокировку и информационный дисплей. Дисплей может показывать низкий уровень материала в бункере; блокировка может предотвратить производство партии с непредусмотренным соотношением материалов. Правильный уровень контроля зависит от риска, связанного с данным параметром. Критические компоненты рецептуры и движения, связанные с безопасностью, обычно требуют более надежной защиты, чем некритические эксплуатационные индикаторы.
Оценивайте линию через контролируемую последовательность сокращения отходов
При анализе существующей установки или задании параметров новой сначала составьте карту мест, где материал образуется, хранится, перемещается, восстанавливается и утилизируется. Затем подтвердите, что для каждой точки потерь имеются измеримая причина и утвержденный способ реагирования. Следующая последовательность помогает связать анализ с фактическим производственным процессом:
- Определите спецификации продукции, которые устанавливают критерии годного выпуска, включая размеры, внешний вид, плотность, технологические показатели, связанные с прочностью, и состояние при обращении.
- Ведите учет отходов по месту возникновения, а не как единый общий показатель: дозирование, формование, резка, выдерживание, обращение и упаковка.
- Определите, является ли каждый поток отходов чистым, разделенным и технически пригодным для повторного использования.
- Проверьте, позволяют ли технологические записи связать брак с настройками партии, состоянием оборудования и состоянием материала.
- Устраняйте повторяющиеся источники до расширения мощностей по переработке; предотвращение обычно защищает качество эффективнее, чем повторная переработка.
- Проверяйте изменения в ходе стабильных производственных циклов и подтверждайте, что снижение брака не создает скрытых дефектов на последующих этапах.
Таким образом, хорошо спроектированная линия производства экологичных строительных материалов не ограничивается сбором избыточного материала. Она сокращает отклонения в местах возникновения отходов, предотвращает повреждение годной продукции между этапами и возвращает в процесс только тот материал, который может быть безопасно использован. Для технической оценки наиболее убедительной является конструкция, в которой эти решения отражены в компоновке оборудования, логике управления, доступе для технического обслуживания и разделении материалов, а не конструкция, полагающаяся на ручную сортировку после накопления дефектов.
Рекомендуем
 Sep 30, 2026
Когда окупается автоматизированная линия по производству строительных материалов?
Объяснение окупаемости инвестиций в автоматизированную линию по производству строительных материалов: оцените производительность, качество, трудозатраты, отходы и совокупные расходы, чтобы принять прибыльное инвестиционное решение.
- Oct 01, 2026
Как линия по производству экологичных строительных материалов сокращает потери материала
Узнайте, как линия по производству экологичных строительных материалов сокращает отходы благодаря точному дозированию, контролируемому формованию, стабильному твердению и интеллектуальному возврату материалов.
- Oct 01, 2026
Как оценить поставщика линии по производству AAC для экспорта экологичных материалов
Руководство по выбору поставщика экспортной линии по производству экологичных строительных материалов: оценка соответствия AAC-процесса, энергоэффективности, организации экспорта, документации и поддержки.