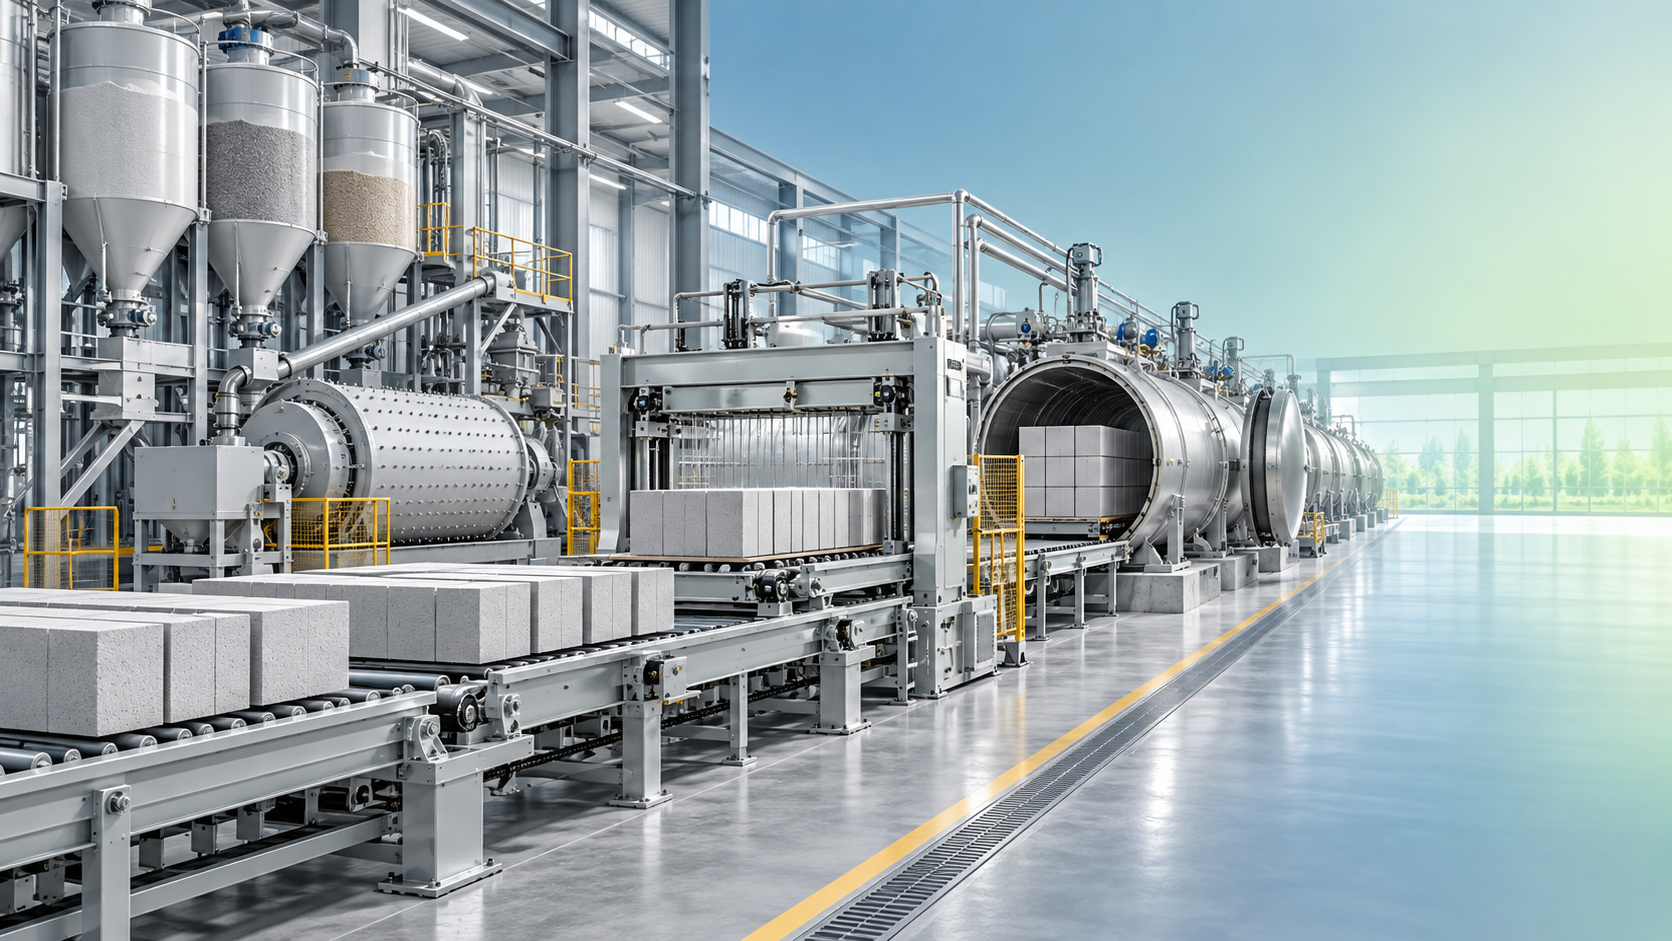
Como uma linha de produção de materiais de construção ecológicos reduz o desperdício de material
Uma linha de produção só pode reduzir o desperdício de materiais quando trata os resíduos como um problema de controle de processo, e não como um problema de descarte. Em um turno típico, as perdas podem surgir como dosagem imprecisa, produtos verdes fora de especificação, quebras durante a transferência, resíduos de rebarbação, rejeitos de cura ou material remanescente em misturadores e transportadores. Cada ponto de perda pode parecer pequeno isoladamente, mas, em conjunto, afeta o rendimento, as necessidades de armazenamento, a capacidade de retrabalho e a consistência do material de construção acabado.
Para uma avaliação técnica, a questão central não é se umalinha de produção de materiais de construção verdes inclui equipamentos de reciclagem. É se a linha consegue prevenir resíduos evitáveis antes que sejam gerados, identificar resíduos inevitáveis por tipo de material e devolver material adequado ao processo sem desestabilizar a qualidade do produto. Os projetos mais eficazes de redução de resíduos combinam dosagem precisa, conformação controlada, manuseio cuidadoso, cura estável, inspeção durante o processo e um ciclo de recuperação claramente definido.
Comece com uma visão do fluxo de materiais, não com uma lista de máquinas
Avaliar uma linha de produção apenas pela capacidade de sua máquina principal pode ocultar as fontes de refugo. Um misturador, prensa, máquina de blocos ou unidade de corte de alta capacidade não produz automaticamente um alto rendimento aproveitável. Em vez disso, a linha deve ser avaliada como um fluxo de materiais: a matéria-prima entra, é preparada, conformada, transferida, condicionada ou curada, acabada, inspecionada e embalada. Em cada ponto de transferência ou transformação, uma parte pode ser perdida, reclassificada ou reciclada.
Um ponto de partida prático é separar as perdas de material em quatro categorias:
- Resíduo de processo: material que permanece em misturadores, tremonhas, tubulações, moldes, alimentadores ou equipamentos de transferência após um lote ou mudança de produto.
- Refugo dimensional: produtos fora dos requisitos permitidos de tamanho, peso, densidade, planicidade ou condição das bordas.
- Perda relacionada a danos: fissuras, lascamentos, colapso, deformação ou quebra durante o manuseio, corte, empilhamento ou cura.
- Contaminação não recuperável: resíduos mistos contendo ligantes incompatíveis, pigmentos, detritos de embalagens, lubrificantes, fragmentos metálicos ou excesso de umidade.
Essa classificação é importante porque cada categoria exige uma resposta diferente. O excesso de resíduo no misturador pode ser reduzido pela geometria do equipamento e pelos procedimentos de limpeza. O refugo dimensional aponta para o controle da dosagem, do enchimento do molde, da prensagem ou do corte. Danos durante o manuseio geralmente decorrem de equipamentos de transferência mal sincronizados, e não da própria formulação do material. Resíduos contaminados não podem simplesmente retornar à mistura sem verificar seu efeito nas propriedades do produto.
A dosagem precisa evita a forma mais onerosa de desperdício
A redução de resíduos começa antes da conformação. Variações na granulometria do agregado, no teor de umidade, na dosagem de ligante, na adição de água, na concentração de pigmento ou nos finos reciclados podem criar lotes tecnicamente processáveis, mas inconsistentes. Essa inconsistência geralmente aparece mais tarde como baixa resistência, defeitos superficiais, compactação insuficiente, densidade irregular, retração ou perdas no corte. Quando um defeito se torna visível, o material e a energia empregados em várias etapas posteriores já foram consumidos.
Por esse motivo, uma linha deve utilizar sistemas de pesagem e dosagem adequados ao comportamento de cada insumo. Pós finos exigem alimentação controlada e gerenciamento de poeira; agregados graúdos precisam de condições de alimentação estáveis; materiais reciclados frequentemente necessitam de peneiramento e armazenamento separados, pois sua distribuição granulométrica e nível de umidade podem variar mais do que os da matéria-prima virgem. Quando o teor de água exerce forte influência sobre a qualidade da conformação, o monitoramento da umidade e a correção controlada de água são mais confiáveis do que depender de um valor fixo de ajuste de água.
O ponto-chave da avaliação é a rastreabilidade. Os operadores devem conseguir relacionar um desvio no produto acabado às informações do seu lote: origem do material, registro de pesagem, tempo de mistura, adição de água e parâmetros relevantes do processo. Sem essa ligação, as equipes de produção podem compensar aumentando o teor de ligante ou descartando produções questionáveis, o que eleva o consumo de materiais.
A consistência da mistura também é uma questão de rendimento
Um misturador deve distribuir uniformemente a umidade, o ligante, os aditivos e as partículas finas, sem causar segregação ou acúmulo excessivo. A mistura insuficiente pode criar zonas localizadas de baixa resistência; a mistura excessiva pode alterar a condição de trabalhabilidade de algumas formulações ou dificultar a limpeza. O ciclo de mistura adequado depende do sistema de material, mas o princípio de controle é consistente: definir o tempo de mistura de acordo com a homogeneidade e a processabilidade verificadas e, em seguida, monitorar se o mesmo resultado é mantido entre os lotes.
O material residual merece atenção especial durante as mudanças de produto. Uma linha que produz materiais com cores, densidades, frações de agregados ou formulações diferentes deve ter um método prático para gerenciar os lotes de transição. Enviar todo o material de transição diretamente para a produção de produtos acabados pode gerar produtos mistos ou fora de especificação. Separá-lo para reutilização interna aprovada, quando tecnicamente adequado, costuma ser mais controlado do que tratá-lo como resíduo comum.
O equipamento de conformação deve controlar a variação antes que os defeitos se tornem visíveis
Na produção de blocos, painéis, pedras moldadas ou materiais de construção semelhantes, a etapa de conformação transforma uma mistura preparada em um produto cuja geometria e estrutura interna devem suportar o manuseio posterior. Enchimento irregular, compactação deficiente, vibração inconsistente, pressão instável ou superfícies de molde desgastadas podem produzir defeitos que não são imediatamente evidentes. Uma unidade pode sair da área de conformação com aparência aceitável, mas fissurar durante a cura, o corte, a desmoldagem ou a transferência para paletes.
O desperdício é reduzido quando os parâmetros de conformação são ajustados à condição real do material, em vez de serem tratados como configurações permanentes. Alterações na umidade, no formato das partículas, na temperatura ou no conteúdo reciclado podem modificar o comportamento de fluxo e compactação. Portanto, o sistema de controle deve permitir que os operadores revisem e ajustem os parâmetros relevantes dentro dos limites aprovados, preservando um registro da alteração. Isso é mais útil do que corrigir repetidamente os defeitos no final da linha.
Avalie as seguintes relações durante a análise técnica:
As peças de desgaste não devem ser vistas apenas como itens de manutenção. Bordas de moldes, fios de corte, componentes raspadores, vedações, trilhos-guia e suportes de transferência influenciam diretamente as taxas de rejeição. Uma linha pode permanecer operacional enquanto produz uma quantidade gradualmente maior de resíduos. A inspeção baseada em tendências é mais eficaz do que esperar que um componente falhe completamente.
O corte e o acabamento devem separar o material recuperável do produto danificado
Corte, rebarbação, acabamento de bordas e correção de superfície são pontos comuns de desperdício visível. O objetivo não é necessariamente eliminar todos os resíduos de rebarbação, pois alguns produtos exigem acabamento dimensional para atender à especificação. O objetivo é reduzir o corte excessivo desnecessário e manter o material recuperado suficientemente limpo para reutilização controlada.
Um sistema de corte deve manter o produto firmemente posicionado, preservar o alinhamento consistente da ferramenta e evitar movimentos bruscos que causem danos nos cantos ou fraturas. Em materiais cortados antes da cura completa, o momento do corte é especialmente importante. Cortar cedo demais pode deformar as bordas ou arrastar material; cortar tarde demais pode aumentar a resistência, o desgaste da ferramenta e as fissuras. A janela adequada depende da formulação e do método de cura, devendo ser estabelecida por meio de validação do processo, e não apenas por avaliação visual.
Os equipamentos de recuperação também devem ser avaliados pela qualidade do material, e não simplesmente pelo volume coletado. Finos minerais secos e limpos podem ser adequados para retorno peneirado a uma parte definida da formulação. Lodo úmido, resíduos de cores misturadas ou materiais contendo partículas estranhas podem exigir tratamento separado, reutilização limitada ou descarte de acordo com os requisitos do local. Um ciclo de recuperação sem segregação pode transferir o desperdício de uma etapa para uma ampla variação de qualidade em toda a linha.
A estabilidade da cura protege tanto o rendimento do produto quanto o controle do conteúdo reciclado
A cura é frequentemente discutida em termos de resistência final ou aparência, mas é igualmente importante para a eficiência dos materiais. Temperatura, umidade, fluxo de ar, pressão ou duração de cura irregulares podem levar a desenvolvimento incompleto, distorção, fissuras, umidade inconsistente ou defeitos superficiais. Produtos rejeitados após a cura representam uma perda de alto custo, pois matérias-primas, mão de obra, tempo de máquina e energia já foram investidos.
A linha deve proporcionar condições repetíveis em todo o espaço de cura, e não apenas aceitáveis perto da localização do sensor. O espaçamento dos produtos, o carregamento das estantes, a geometria do empilhamento e a circulação de ar podem afetar as condições locais de cura. Estantes sobrecarregadas ou carregadas de forma desigual podem restringir o fluxo de ar e criar variações entre produtos do mesmo lote. Quando os ciclos de cura mudam entre tipos de produtos, o procedimento operacional deve identificar os parâmetros que precisam ser ajustados e os critérios para liberação à próxima etapa.
O material recuperado pode complicar essa etapa quando seu teor de umidade não é controlado. Finos reciclados ou material verde recuperado podem absorver ou liberar água de forma diferente dos insumos virgens. Sua adição deve, portanto, ser regida por uma proporção definida, condição granulométrica e método de gerenciamento de umidade. Tratar todo material recuperado como intercambiável pode reduzir o volume de descarte, mas aumentar os rejeitos de cura.
A automação é valiosa quando torna visíveis as condições anormais
A automação reduz o desperdício de forma mais eficaz quando melhora a repetibilidade e expõe desvios precocemente. Pesagem automática, gerenciamento de receitas, sincronização de transportadores, sistemas de posicionamento e controles baseados em sensores podem reduzir a dependência da temporização manual. Contudo, a automação por si só não corrige uma lógica de processo inadequada. Um sistema que aplica consistentemente uma correção de umidade incorreta ou transfere um produto fraco com rapidez excessiva repetirá a mesma perda em maior velocidade.
Funções de controle úteis incluem alarmes para desvios de pesagem, anormalidades no nível das tremonhas, sobrecarga do misturador, interrupção de transferência, erros de posição de corte, desvios nas condições de cura e padrões recorrentes de rejeição. Os dados devem apoiar a ação. Por exemplo, um aumento gradual nos rejeitos dimensionais pode indicar desgaste do molde, desvio de um sensor ou mudança nas condições de alimentação. Se os registros mostrarem apenas a produção total e os rejeitos totais, a fonte do desperdício continuará difícil de isolar.
Também é importante distinguir entre um intertravamento e uma exibição de informações. Uma exibição pode indicar que uma tremonha está com nível baixo; um intertravamento pode impedir que um lote seja produzido com uma proporção de material não intencional. O nível adequado de controle depende do risco associado a esse parâmetro. Os insumos críticos da receita e os movimentos relacionados à segurança geralmente exigem maior proteção do que os indicadores operacionais não críticos.
Avalie a linha por meio de uma sequência controlada de redução de resíduos
Ao analisar uma instalação existente ou especificar uma nova, comece mapeando onde o material é gerado, armazenado, transferido, recuperado e descartado. Em seguida, confirme se cada ponto de perda possui uma causa mensurável e uma resposta aprovada. A sequência a seguir mantém a análise vinculada ao comportamento real da produção:
- Identifique as especificações do produto que definem a produção aproveitável, incluindo dimensões, aparência, densidade, indicadores de processo relacionados à resistência e condição de manuseio.
- Registre os resíduos por local, e não como um único total combinado: dosagem, conformação, corte, cura, manuseio e embalagem.
- Determine se cada fluxo de resíduos está limpo, segregado e tecnicamente adequado para reutilização.
- Verifique se os registros do processo podem relacionar os rejeitos às configurações do lote, ao estado do equipamento e à condição do material.
- Corrija as fontes recorrentes antes de ampliar a capacidade de reciclagem; a prevenção normalmente protege a qualidade de forma mais eficaz do que o reprocessamento.
- Verifique as alterações por meio de ciclos de produção estáveis e confirme que a redução de refugo não cria defeitos ocultos nas etapas posteriores.
Portanto, uma linha de produção de materiais de construção verdes bem projetada faz mais do que coletar material excedente. Ela reduz a variação nos pontos onde o desperdício se origina, evita que bons produtos sejam danificados entre as etapas e recupera apenas o material que pode retornar com segurança ao processo. Para avaliação técnica, o projeto mais confiável é aquele que torna essas decisões visíveis no layout do equipamento, na lógica de controle, no acesso para manutenção e na segregação de materiais — e não aquele que depende de triagem manual após os defeitos já terem se acumulado.
Recomendar
 30/09/2026
Quando uma linha automatizada de produção de materiais de construção se torna rentável?
ROI de uma linha automatizada de produção de materiais de construção explicado: avalie capacidade, qualidade, mão de obra, desperdícios e custos totais para fazer um investimento rentável.
- 01/10/2026
Como uma linha de produção de materiais de construção ecológicos reduz o desperdício de material
Descubra como uma linha de produção de materiais de construção ecológicos reduz o desperdício por meio de dosagem precisa, conformação controlada, cura estável e recuperação inteligente de materiais.
- 01/10/2026
Como Avaliar um Fornecedor de Linha de Produção de AAC para Exportações de Materiais Sustentáveis
Guia para avaliar fornecedores de exportação de linhas de produção de materiais de construção sustentáveis: avalie a adequação do processo de AAC, a eficiência energética, a execução da exportação, a documentação e o suporte.