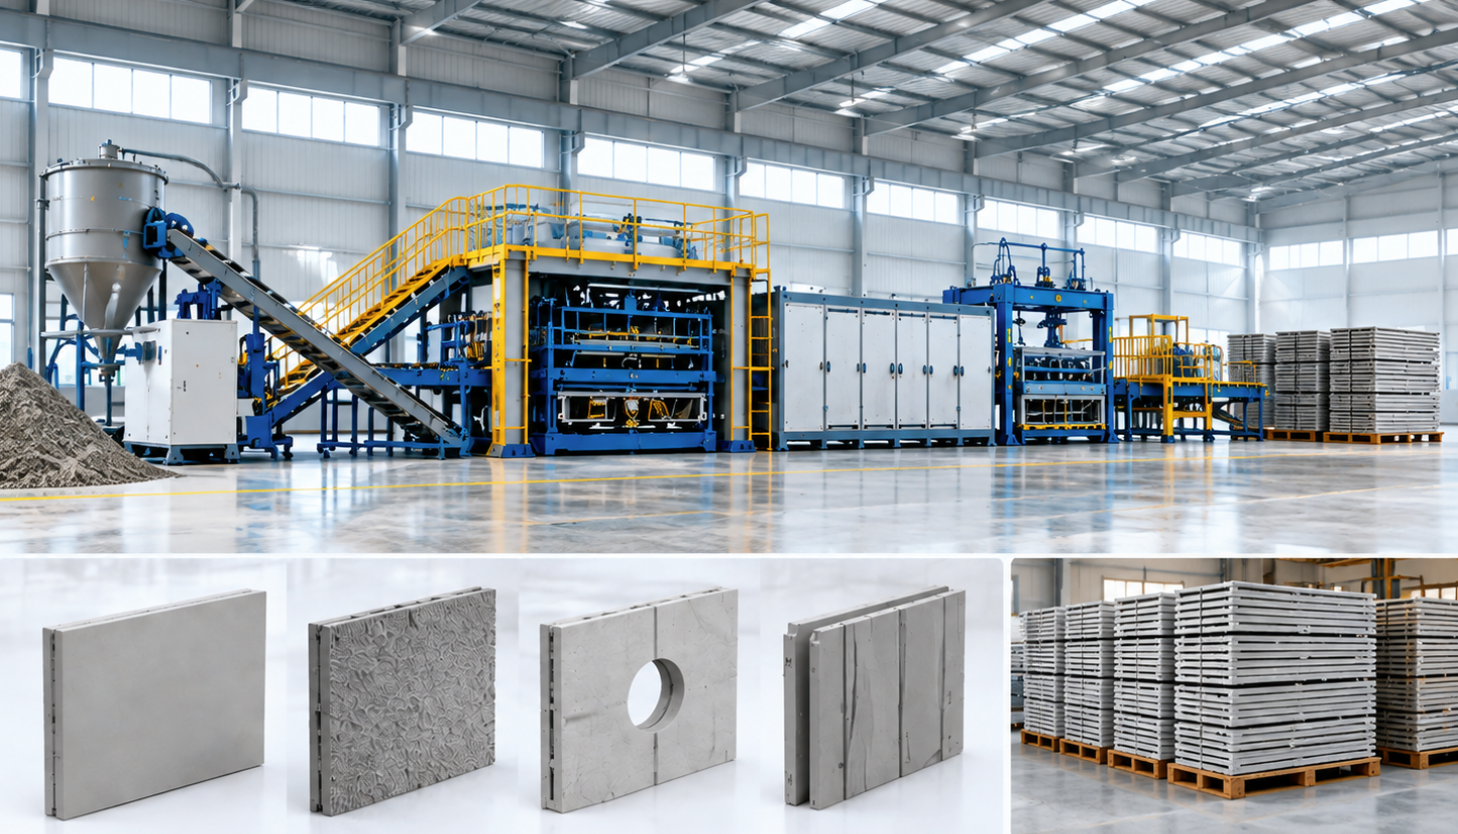
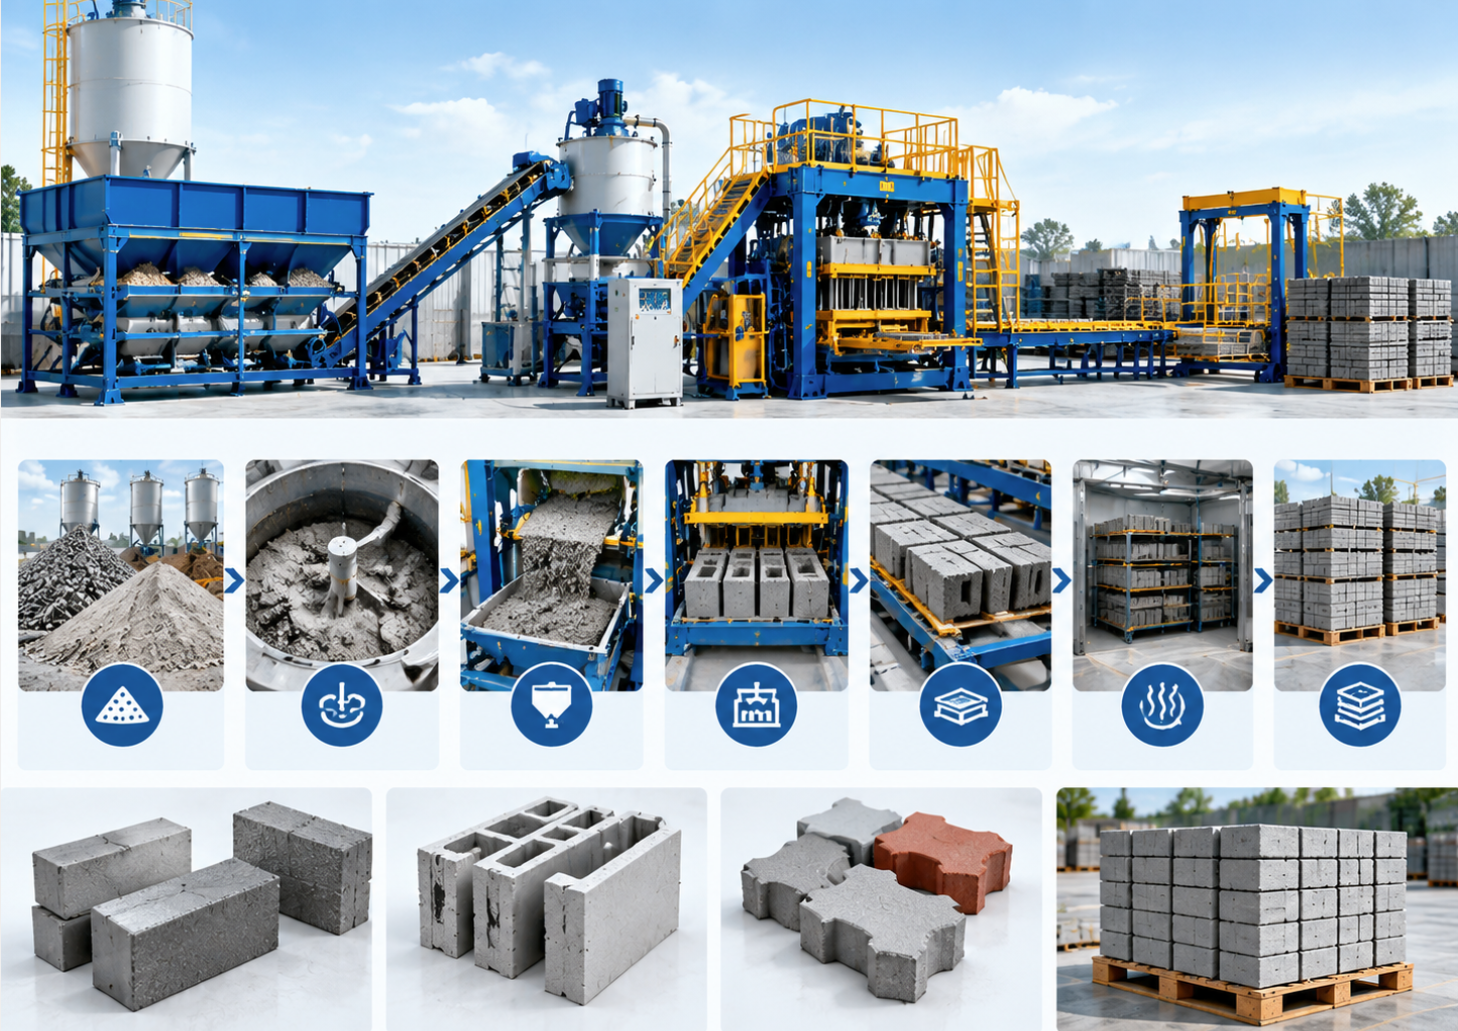
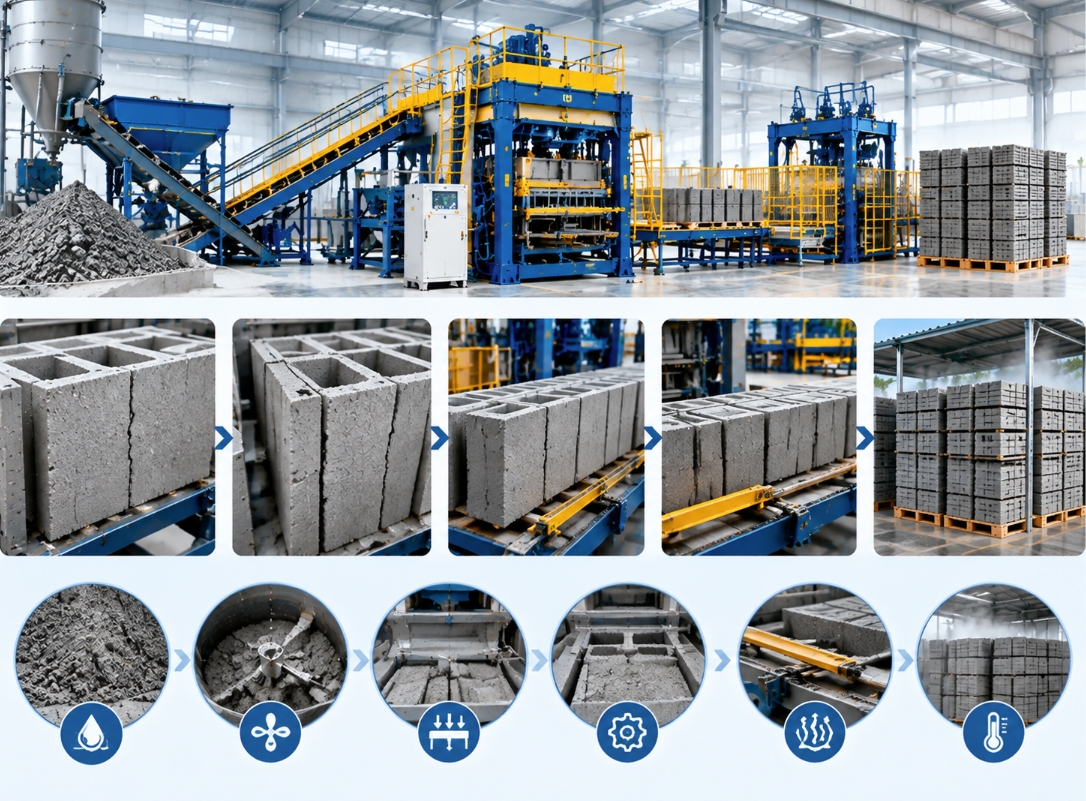
تخطيط خط إنتاج ألواح الجدران بأحجام متعددة
قد تستوعب آلة إنتاج ألواح الجدران عدة مقاسات للألواح، ومع ذلك قد تواجه صعوبة في تحقيق الإنتاج اليومي المطلوب. ولا تحل القوالب القابلة للضبط سوى جزء من المشكلة. إذ يجب أن ينتقل كل مقاس أيضًا عبر تجهيز المواد، والتعبئة أو التشكيل، والمعالجة، وفك القوالب، والتشطيب، والتخزين من دون التسبب في تأخيرات أو أضرار أثناء المناولة.
تتمثل الخطوة العملية الأولى في تحديد الأبعاد التي تتغير، وعدد مرات تغييرها، وحجم الإنتاج المطلوب لكل مقاس. ويحتاج خط الإنتاج الذي ينتج دفعات طويلة بسماكتين إلى تكوين مختلف عن خط يتعامل مع طلبات متكررة لعدة أطوال وعروض وقطاعات للحواف. وينبغي أن يستند اختيار المعدات إلى مزيج الإنتاج هذا.
حوّل جدول الألواح إلى مواصفات إنتاج
يُعد تحديد نطاق الحدين الأدنى والأقصى للمقاسات أمرًا مفيدًا، لكنه لا يصف حجم العمل الفعلي. فقد يحتاج مصنعان إلى النطاق نفسه من الأبعاد، بينما يتطلب كل منهما مخزونًا مختلفًا من القوالب، وأنظمة مناولة، وترتيبات للجدولة.
أنشئ مصفوفة للمنتجات قبل طلب عرض لخط الإنتاج. وأدرج المعلومات التالية لكل مجموعة من الألواح:
- الطول والعرض والسماكة النهائية والتفاوتات المسموح بها للأبعاد.
- تركيب المواد، والتسليح، وطبقات الكسوة، وشكل الحافة.
- كمية الطلب المتوقعة وتكراره.
- الوزن التقديري للوح واتجاهات المناولة المسموح بها.
- الفتحات المطلوبة والمكونات المدمجة والتشطيب السطحي.
- تسلسل التسليم ومستويات المخزون النهائي المقبولة.
افصل المنتجات المتكررة عن المنتجات الخاصة التي تُطلب من حين لآخر. فالألواح القياسية تبرر عادةً تخصيص أدوات لها واعتماد إعدادات إنتاج ثابتة. أما الأنواع ذات الحجم المنخفض، فقد يكون من الأنسب إنتاجها باستخدام حشوات قابلة للتبديل، أو مجموعة قوالب منفصلة، أو معالجة ثانوية، متى سمح تركيب اللوح بذلك.
ميّز أيضًا بين الأبعاد الخارجية والتفاصيل الوظيفية. فقد يتطلب لوحان لهما الطول والعرض نفسيهما أدوات مختلفة بسبب اختلاف الوصلات أو مواضع التسليح أو فتحات الخدمات. وقد يؤدي تصنيفهما على أنهما مقاس واحد إلى إخفاء أعمال إعداد كبيرة.
اختر مسار الإنتاج قبل تحديد مرونة المقاسات
تشمل آلات إنتاج ألواح الجدران عدة طرق تصنيع. فالصب بالقوالب والبثق والعمليات التي تُشكّل عنصرًا أكبر ثم تقطّعه إلى ألواح، لا توفر النوع نفسه من تعديل الأبعاد. ويحدد نظام المواد وتركيب اللوح الطريقة المناسبة.
في الألواح الأسمنتية المصبوبة، قد تحدد أبعاد التجاويف والفواصل والحشوات ومصدّات الأطراف الشكل النهائي. وقد تتيح عملية البثق تعديل الطول عن طريق القطع، بينما يتطلب تغيير السماكة أو المقطع العرضي مكونات تشكيل مختلفة. وتعتمد أنظمة أخرى على مرحلة قطع محددة بعد وصول المادة إلى الحالة المناسبة.
لا تفترض أن تغيير أي بُعد ممكن عبر أدوات التحكم في الآلة. فقد يضبط برنامج محفوظ كميات الجرعات أو إعدادات الحركة، لكن الأدوات المادية قد تظل هي التي تحدد السماكة وهندسة الوصلات والخلوص اللازم للتسليح.
للْقطع حدوده أيضًا. فقد يكون تقليم اللوح إلى الطول المطلوب سهلًا لمنتج مناسب، في حين أن القطع عبر التسليح أو إزالة حافة مُشكّلة في المصنع قد يؤثر في الوظيفة المقصودة للوح. حدّد الأبعاد التي تُشكّل مباشرةً وتلك التي يمكن إنهاؤها لاحقًا قبل اختيار تخطيط خط الإنتاج.
وائم استراتيجية الأدوات مع نمط الطلبات
هناك ثلاث طرق شائعة لاستيعاب اختلاف مقاسات الألواح: الأدوات القابلة للضبط، والأدوات القابلة للتبديل، والأدوات المخصصة للمنتجات المتكررة. وقد يجمع خط الإنتاج العملي بين الطرق الثلاث.
عند تقييم مكوّن مثل صندوق قالب الألواح من Hongfa، استخدم مصفوفة المنتجات لتوجيه النقاش: ما المقاسات التي تتطلب أدوات منفصلة، وما التفاصيل التي تحتاج إلى حشوات، وكيف يتوافق القالب مع تسلسل التعبئة وفك القوالب المقصود؟ وتعتمد ملاءمته على العملية الكاملة ومواصفات الأدوات.
يمكن للقوالب القابلة للضبط تقليل عدد المجموعات المخصصة، لكن فائدتها تعتمد على إمكانية إعادة ضبطها بشكل موثوق. تحقّق من كيفية تحديد المواضع المرجعية، وكيفية تثبيت الفواصل، وما إذا كانت الوصلات تظل محكمة بعد التغييرات المتكررة. وقد لا يكون القالب الذي يتطلب قياسًا وتصحيحًا مكثفين بعد كل ضبط مناسبًا لدفعات الإنتاج القصيرة.
احسب الطاقة الإنتاجية وفق مزيج المنتجات المخطط له
يعكس رقم الطاقة الإنتاجية المعلن عادةً منتجًا وترتيب تشغيل محددين. وقد يؤدي تغيير أبعاد الألواح إلى تغيير استهلاك المواد وعدد التجاويف ووقت المناولة والإشغال أثناء المعالجة وسرعة التعبئة. ولا يمكن لرقم إنتاج واحد وصف كل هذه الظروف.
استخدم وحدات مختلفة لدراسة القيود المختلفة. يفيد عدد القطع في الوردية في تخطيط الطلبات. وتساعد الأمتار المربعة في الوردية على مقارنة مساحة تغطية الجدران. أما حجم المواد فيساعد على تقييم احتياجات الخلط، في حين يساعد وزن الألواح وتكرار الرفع على تقييم قدرة المناولة.
قد تشير هذه المقاييس إلى اتجاهات مختلفة. فقد يوفر اللوح الأكثر سماكة مساحة الجدار نفسها، مع الحاجة إلى مواد أكثر وزنه الأكبر. وقد يقلل اللوح الأطول عدد القطع في الطلب، لكنه يتطلب رفعًا أكثر حذرًا ومساحات تخزين أكبر.
في عملية تعتمد على القوالب، قدّر عدد مواضع التجاويف المتاحة، وعدد الألواح في كل تجويف في الدورة، وعدد الدورات الممكن تحقيقها ضمن الجدول. ثم احتسب وقت التنظيف والتجهيز وتغيير المنتج والصيانة والإنتاج المرفوض. استخدم مزيج المنتجات المتوقع، بدلًا من تطبيق دورة أسرع منتج على كل الطلبات.
قد تحدد المعالجة الطاقة الإنتاجية الفعلية. فعندما تبقى الألواح في القوالب حتى تصل إلى قوة تسمح بفكها، يتوقف توفر القوالب على وقت إخراجها. ولا تحقق معدات التعبئة الأسرع فائدة كبيرة إذا ظلت جميع التجاويف المتاحة مشغولة. أما إذا غادرت المنتجات محطة التشكيل مبكرًا، فقد تصبح رفوف المعالجة أو المنصات أو الدعامات الأخرى هي القيد.
تتبّع أكبر الألواح وأكثرها صعوبة عبر المصنع
تحقّق من المسار الكامل، من تغذية المواد حتى الشحن، باستخدام اللوح الأكثر تطلبًا في كل مرحلة. فقد يتحكم اللوح الأطول في المساحة اللازمة للدوران، والأثقل في معدات الرفع، بينما قد يحتاج الأقل سماكة إلى تقارب أكبر بين الدعامات.
تجهيز المواد والتعبئة
تأكد من أن أنظمة الوزن والخلط تستطيع توفير أكبر دفعة إنتاج مخطط لها ضمن زمن العمل المطلوب. وفي الخلطات التي تتغير خصائص تدفقها أو تصلّبها بعد التجهيز، قد تؤثر الانقطاعات بين الخلط والتعبئة في تجانسها.
ينبغي أن تناسب ترتيبات التعبئة أصغر التجاويف أيضًا. فقد يصعب التحكم في معدات تعبئ بكفاءة قالب كبير عند استخدامها في تجويف ضيق، ولا سيما حول التسليح أو الحشوات أو طبقات الكسوة. ويجب أن يتناسب توزيع المادة ودمكها مع هندسة اللوح من دون تحريك المكونات المدمجة.
المعالجة والفك والرفع
يجب أن تستوعب مساحة المعالجة تسلسل الإنتاج المخطط له، بما في ذلك الألواح التي تنتظر فكها. وعند استخدام المعالجة المُتحكّم بها، ينبغي النظر في تحميل الرفوف والتباعد وانتظام الظروف البيئية إلى جانب مدة المعالجة الاسمية.
يتطلب فك القوالب والرفع إجراء فحوص لكل مجموعة من الألواح. فقد يسبب ترتيب الرفع المناسب للوح قصير وسميك انحناءً مفرطًا للوح أطول وأقل سماكة. ولا تكفي قدرة الرفع وحدها لإثبات الملاءمة؛ إذ يجب أيضًا مراعاة مواضع الدعم ونقاط الرفع وقوة اللوح عند الفك واتجاهه.
التشطيب والتخزين
تحقّق من مسافة حركة القطع ودعم قطعة العمل وإدارة الغبار أو الملاط وإمكانية الوصول لإنهاء الحواف. وإذا تسببت المعالجة أو التجفيف في تغير الأبعاد، فحدّد المرحلة المناسبة لإجراء القياس النهائي والفحص.
ينبغي أن يستوعب التخزين النهائي اختلاف المساحات التي تشغلها الألواح وتسلسل الشحن. فالألواح التي تُنقل مرارًا للوصول إلى طلب آخر تستهلك وقتًا إضافيًا في المناولة وتتعرض لخطر أكبر من التلف. ويجب إدراج مواضع التخزين وإمكانية الوصول للتحميل في التخطيط الأولي.
قِس زمن تغيير المنتج حتى استئناف الإنتاج المقبول
يكتمل تغيير المقاس عندما ينتج خط الإنتاج ألواحًا مقبولة بمعدل تشغيل مستقر. فالضبط الميكانيكي ليس سوى جزء من هذه المدة.
قد يشمل التغيير الكامل إزالة المواد المتبقية وتنظيف القوالب وتحريك الفواصل وتغيير الحشوات وتحديث إعدادات الجرعات وإعادة ضبط الدعامات وفحص الحواجز ومعاينة الألواح الأولى. ويمكن تنفيذ بعض المهام أثناء تشغيل الدفعة السابقة، بينما تتطلب مهام أخرى إيقاف المعدات.
اطلب تسلسلًا لتغيير المنتج بين منتجين من الجدول المقترح. حدّد الأدوات وأجهزة الرفع المطلوبة، وعدد المشغلين المشاركين، وما يجب فحصه قبل استئناف الإنتاج. ويوفر ذلك أساسًا للمقارنة أكثر فائدة من ادعاء غير موضح مثل «التغيير السريع».
جدول المنتجات المتوافقة معًا متى سمحت التزامات التسليم بذلك. فقد يؤدي تجميع المنتجات ذات السماكات أو القطاعات أو تركيبات المواد المتشابهة إلى تقليل أعمال الإعداد. لكن الدفعات الكبيرة جدًا قد تشغل مواضع المعالجة ومساحة المستودع. وينبغي أن يوازن حجم الدفعة بين جهد التغيير ومواعيد التسليم والمنتجات قيد التصنيع.
اضبط الأبعاد المؤثرة في التركيب
تزيد مرونة الأبعاد من احتمالات أخطاء الإعداد. سجّل الإعدادات المعتمدة لكل منتج متكرر، بما في ذلك ترتيب الأدوات والمواضع المرجعية ووصفة المواد وموضع التسليح وظروف المعالجة ونقاط الفحص.
ينبغي أن يتجاوز الفحص الطول والعرض الإجماليين. فقد يؤثر تفاوت السماكة والتعامد والتقوس واستقامة الحواف ومحاذاة الوصلات في التركيب، حتى عندما تبدو الأبعاد الرئيسية مقبولة. وتتطلب القطاعات ذات اللسان والأخدود أو تفاصيل التوصيل فحوصًا مناسبة، لأن اختلافًا بسيطًا قد يتكرر عبر جدار مركّب.
اعتمد القطعة الأولى بعد تغيير الأدوات لاكتشاف الإعدادات غير الصحيحة قبل إنتاج دفعة كاملة. وواصل الفحص أثناء الإنتاج عندما يكون من الممكن أن يؤثر التآكل أو التراكم أو الحركة أو اختلاف العملية في النتيجة.
تتبّع العيوب بحسب مجموعة الألواح ومرحلة الإنتاج. فإذا تعرضت الألواح الأطول للتلف أثناء النقل، فقد يتطلب الإجراء التصحيحي تعديل تباعد الدعامات أو ظروف الفك. وإذا حدث تسرب بعد تغيير السماكة، فينبغي فحص محاذاة الفواصل وإحكامها. وهكذا تصبح سجلات الجودة مفيدة لتصحيح العملية.
قارن الاستثمار باستخدام تكلفة جدول الإنتاج
قد تتطلب آلة التشكيل الأقل تكلفة مزيدًا من الأدوات أو المناولة اليدوية أو التخزين أو العمالة اللازمة للإعداد. وفي المقابل، قد يصعب تبرير الأتمتة الشاملة عندما يكون الطلب غير مؤكد أو تتغير تصاميم المنتجات باستمرار.
قارن العروض استنادًا إلى جدول إنتاج نموذجي موحد. وأدرج الآلة الرئيسية والقوالب والحشوات وتجهيز المواد ومعدات المناولة ومرافق المعالجة ومحطات التشطيب والمرافق والتركيب والتدريب ومكونات التآكل البديلة. وقيّم تكلفة كل لوح مقبول وفقًا لذلك الجدول، بما في ذلك خسائر تغيير المنتج والخردة.
ينبغي أن تتبع التوسعة القيد المرجح. فقد يكون تجهيز مساحة لمجموعات قوالب إضافية أو مواضع معالجة مفيدًا إذا كان من المتوقع نمو الطلب. أما زيادة سرعة التشكيل فقيمتها أقل إذا كانت المناولة أو مساحة التخزين تحد الإنتاج بالفعل. وينبغي أن يكون لأي استعداد للتوسعة مستقبلًا غرض محدد في التخطيط.
توفر مجموعة آلات مواد البناء لدى Hongfa أساسًا مناسبًا لمناقشة تنسيق المعدات. لكن العرض المفيد هو الذي يوضح نقاط الربط بين الخلط والتشكيل والمعالجة والمناولة والتشطيب للألواح المقصودة. ولا يمكن للخلفية التعريفية للشركة أن تحل محل تفاصيل العملية هذه.
استخدم تشغيلًا إنتاجيًا نموذجيًا للقبول
قبل الالتزام بخط آلة إنتاج ألواح الجدران، حوّل مصفوفة المنتجات إلى خطة قبول. وأدرج لوحًا شائعًا ومنتجًا يشكل تحديًا للمناولة أو الأدوات، وتغييرًا واقعيًا بينهما.
حدّد النتائج التي ستُقيّم: الأبعاد النهائية وحالة السطح والحواف والإنتاج المستمر ووقت الإعداد وفاقد المواد وأضرار المناولة والعمالة المطلوبة. وسجّل تركيبة المواد وترتيب المعالجة ومرحلة الفحص، حتى ترتبط النتائج بعملية المصنع المقصودة.
الوثيقة التالية المفيدة هي موجز إنتاج يجمع خطة القبول هذه مع جدول الألواح ومخطط المصنع. فهو يوفر لموردي المعدات أساسًا ملموسًا لاقتراح خط إنتاج، ويمنح المشتري وسيلة لتقييم ما إذا كانت مرونة الأبعاد ستظل عملية في الإنتاج اليومي.
التالية:لا يوجد المزيد من المحتوى
يوصي
 28-10-2026
تخطيط خط إنتاج ألواح الجدران بأحجام متعددة
خطط لخط إنتاج ألواح الجدران بأحجام متعددة. استكشف القوالب والطاقة الإنتاجية والمعالجة وتبديل التجهيزات لتقليل التأخيرات واتخاذ قرارات أكثر ذكاءً بشأن الاستثمار في المعدات.
 27-10-2026
كيف تعمل آلة الطوب الخرساني، ولماذا تظل المعالجة مهمة
تعرّف على كيفية تشكيل آلة الطوب الخرساني للطوب وضغطه، ولماذا تمنح المعالجة الطوب قوة تدوم طويلًا، وما فحوصات الإنتاج التي تساعدك على اختيار معدات تضمن إنتاجًا موثوقًا وقابلًا للبيع.
 26-10-2026
آلة تصنيع البلوك المجوف: معالجة التشققات أثناء فك القوالب
هل تظهر تشققات في البلوك المجوف أثناء فك القوالب؟ اكتشف كيفية فحص رطوبة الخلطة والدمك واحتكاك القالب ودعم المنصة لتقليل الهدر وتحسين جودة البلوك.