Планирование линии оборудования для производства стеновых панелей разных размеров
Линия по производству стеновых панелей может быть рассчитана на несколько размеров панелей, но при этом не обеспечивать требуемый суточный выпуск. Регулируемые формы решают лишь часть проблемы. Панели каждого размера также должны проходить подготовку материала, заполнение или формование, твердение, распалубку, отделку и складирование без задержек и повреждений при перемещении.
На практике следует начать с определения того, какие размеры меняются, как часто это происходит и какой объем производства требуется для каждого размера. Для линии, выпускающей длинными сериями панели двух толщин, нужна иная конфигурация, чем для линии, обрабатывающей частые заказы на панели нескольких длин, ширин и с разными профилями кромок. Выбор оборудования должен соответствовать этому ассортименту продукции.
Преобразуйте график выпуска панелей в техническое задание на производство
Диапазон минимальных и максимальных размеров полезен, но он не описывает фактическую производственную нагрузку. Двум заводам может требоваться одинаковый диапазон размеров, но при этом понадобятся разные комплекты форм, системы перемещения и схемы планирования производства.
Перед запросом предложения на производственную линию составьте матрицу продукции. Для каждого семейства панелей укажите следующие сведения:
- Готовые длину, ширину и толщину, а также допуски на размеры.
- Состав материала, армирование, облицовочные слои и профиль кромки.
- Ожидаемый объем и частоту заказов.
- Расчетную массу панели и допустимое положение при перемещении.
- Необходимые отверстия, закладные элементы и качество поверхности.
- Последовательность отгрузки и допустимый уровень запасов готовой продукции.
Отделите регулярно выпускаемые изделия от специальных изделий, заказываемых время от времени. Для стандартных панелей обычно оправданы отдельная оснастка и отработанные настройки производства. Для вариантов с небольшим объемом выпуска могут лучше подойти сменные вставки, отдельный комплект форм или вторичная обработка, если конструкция панели это допускает.
Также отличайте внешние размеры от функциональных особенностей. Для двух панелей одинаковой длины и ширины может потребоваться разная оснастка из-за различий в соединениях, расположении арматуры или отверстиях для коммуникаций. Если считать такие панели одним размером, можно не учесть значительный объем наладочных работ.
Выберите технологический маршрут до определения требований к гибкости по размерам
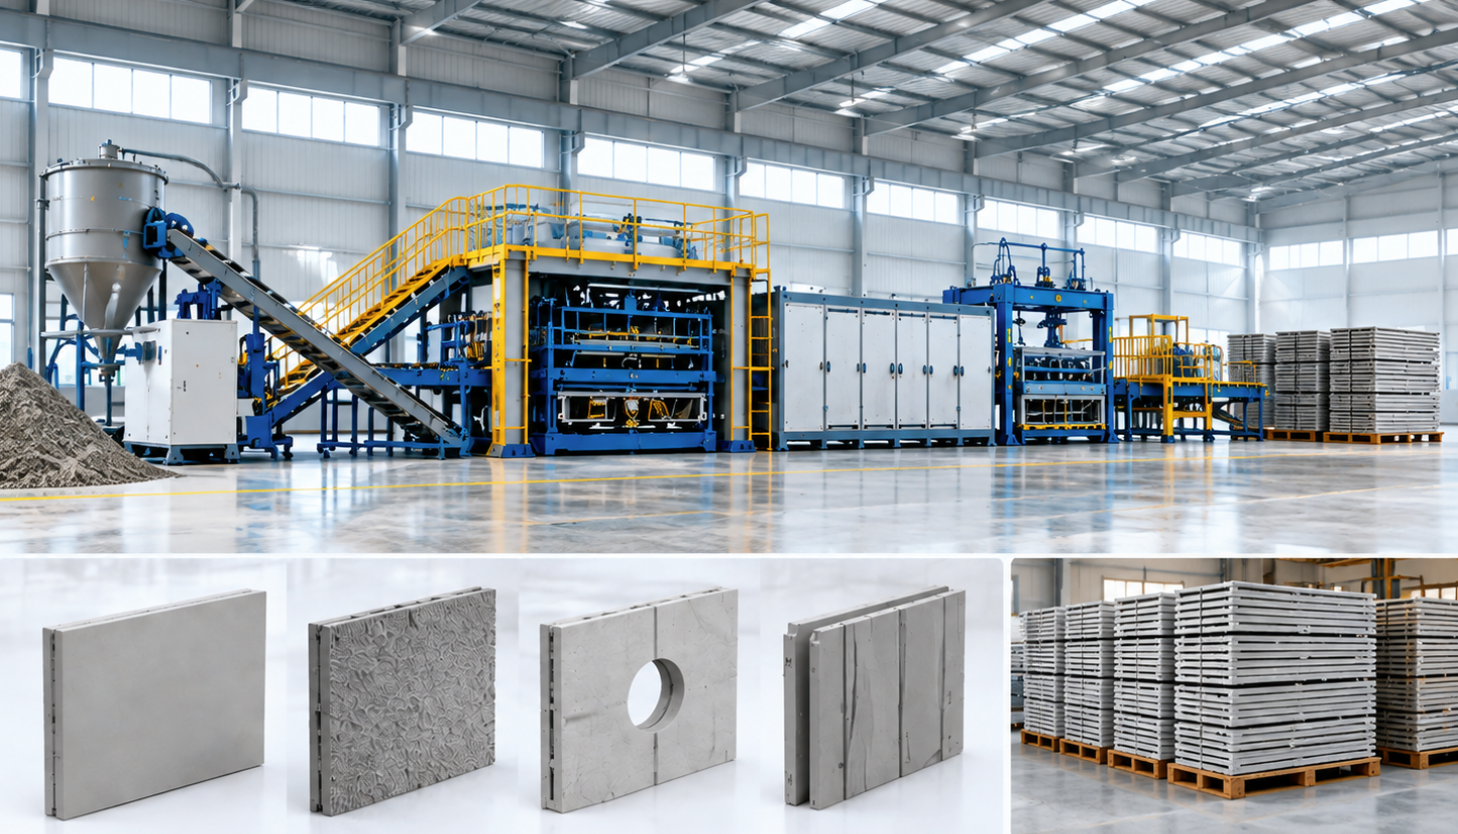
Оборудование для производства стеновых панелей охватывает несколько методов изготовления. Литье в формы, экструзия и процессы, в которых сначала формуют крупный элемент, а затем разрезают его на панели, обеспечивают разные возможности изменения размеров. Подходящий метод определяется системой материалов и конструкцией панели.
Для формованных панелей на цементном вяжущем готовую геометрию могут задавать размеры полости, перегородки, вставки и торцевые упоры. В процессе экструзии длину можно регулировать резкой, тогда как для изменения толщины или поперечного сечения требуются другие формующие компоненты. В других системах предусмотрен определенный этап резки после того, как материал достигнет нужного состояния.
Не следует считать, что все размеры можно менять с помощью органов управления станком. Сохраненный рецепт может корректировать дозировку или параметры движения, но физическая оснастка по-прежнему может определять толщину, геометрию соединений и зазоры для арматуры.
У резки также есть ограничения. Для подходящего изделия подрезать панель по длине может быть просто, тогда как резка поперек арматуры или удаление сформированной на заводе кромки могут повлиять на ее функциональность. Перед выбором компоновки линии определите, какие размеры формируются непосредственно, а какие можно получить последующей обработкой.
Согласуйте стратегию оснастки с характером заказов
Есть три распространенных способа выпуска панелей разных размеров: регулируемая оснастка, сменная оснастка и отдельная оснастка для регулярно выпускаемых изделий. Практическая производственная линия может сочетать все три подхода.
При оценке такого компонента, как коробка формы для панелей Hongfa, используйте матрицу продукции, чтобы определить предмет обсуждения: для каких размеров нужна отдельная оснастка, для каких элементов требуются вставки и как форма вписывается в предполагаемую последовательность заполнения и распалубки. Ее пригодность зависит от всего процесса и спецификации оснастки.
Регулируемые формы могут сократить количество отдельных комплектов, но их эффективность зависит от надежности повторной настройки. Проверьте, как задаются исходные положения, как фиксируются перегородки и сохраняют ли стыки герметичность после многократных изменений. Форма, требующая длительных измерений и корректировок после каждой настройки, может не подойти для коротких производственных серий.
Рассчитайте производительность для планируемого ассортимента продукции
Заявленная производительность обычно указывается для конкретного изделия и режима работы. Изменение размеров панелей может повлиять на расход материала, количество ячеек, время перемещения, занятость оборудования для твердения и скорость упаковки. Одного показателя выпуска недостаточно, чтобы описать все эти условия.
Используйте разные единицы измерения для анализа разных ограничений. Количество изделий за смену помогает планировать заказы. Количество квадратных метров за смену помогает сравнивать площадь стенового покрытия. Объем материала позволяет оценить потребность в приготовлении смеси, а масса панелей и частота подъема — оценить возможности систем перемещения.
Эти показатели могут указывать на разные ограничения. Более толстая панель может обеспечивать ту же площадь стены, но требовать больше материала и иметь большую массу. Более длинная панель может сократить количество изделий в заказе, но потребовать более осторожного подъема и более просторных мест для хранения.
Для процесса с использованием форм оцените количество доступных ячеек, число панелей в каждой ячейке за цикл и достижимое количество циклов по графику. Затем учтите очистку, подготовку, переналадку, техническое обслуживание и брак. Используйте ожидаемый ассортимент продукции, а не применяйте цикл выпуска самого быстрого изделия ко всем заказам.
Твердение может определять фактическую производительность. Если панели остаются в формах до достижения прочности, необходимой для распалубки, доступность форм зависит от времени выдержки до извлечения. Более быстрое оборудование для заполнения принесет ограниченную пользу, если все доступные ячейки остаются занятыми. Если изделия извлекаются со станции формования раньше, ограничением могут стать стеллажи, поддоны или другие опорные конструкции для твердения.
Проследите путь самой крупной и самой сложной панели через завод
Проверьте весь маршрут от подачи материала до отгрузки, используя на каждом этапе панель с наиболее жесткими требованиями. Для самой длинной панели может потребоваться больше места для поворота, самая тяжелая может определять требования к грузоподъемному оборудованию, а самая тонкая — требовать меньшего шага между опорами.
Подготовка и заполнение материала
Убедитесь, что дозировочное и смесительное оборудование может обеспечить крупнейшую запланированную производственную партию в пределах требуемого времени. Для смесей, текучесть или скорость схватывания которых меняются после приготовления, перерывы между смешиванием и заполнением могут повлиять на однородность.
Оборудование для заполнения также должно подходить для самых маленьких ячеек. Устройство, эффективно заполняющее крупную форму, может быть неудобно в управлении при заполнении узкой ячейки, особенно вблизи арматуры, вставок или облицовочных слоев. Распределение и уплотнение смеси должны соответствовать геометрии панели и не смещать закладные элементы.
Твердение, распалубка и подъем
Места для твердения должны соответствовать планируемой последовательности производства, включая панели, ожидающие распалубки. При использовании контролируемого твердения следует учитывать загрузку стеллажей, расстояния между изделиями и однородность условий среды наряду с номинальным периодом твердения.
Для каждого семейства панелей необходимо проверить распалубку и подъем. Схема подъема, подходящая для короткой толстой панели, может вызвать чрезмерный изгиб более длинной и тонкой панели. Одной грузоподъемности недостаточно, чтобы определить пригодность: также имеют значение расположение опор, точки подъема, прочность при распалубке и положение панели.
Отделка и хранение
Проверьте ход резки, опоры для заготовок, отвод пыли или шлама и доступ для отделки кромок. Если при твердении или сушке размеры меняются, определите подходящий этап для окончательной калибровки и контроля.
На складе готовой продукции должны помещаться изделия разных габаритов и обеспечиваться их отгрузка в требуемой последовательности. Если панели приходится перемещать снова и снова, чтобы добраться до другого заказа, это увеличивает время обработки и риск повреждения. Места хранения и доступ для погрузки следует предусмотреть в исходной компоновке.
Измеряйте время переналадки до возобновления выпуска продукции требуемого качества
Переналадка по размеру считается завершенной, когда линия выпускает годные панели в стабильном рабочем режиме. Механическая регулировка составляет лишь часть этого времени.
Полная переналадка может включать удаление остатков материала, очистку форм, перемещение перегородок, замену вставок, обновление настроек дозирования, перестановку опор, проверку защитных ограждений и контроль первых панелей. Некоторые операции можно выполнять во время выпуска предыдущей партии; для других требуется остановить оборудование.
Запросите последовательность переналадки между двумя изделиями из предложенного графика производства. Уточните, какие инструменты и грузоподъемные приспособления нужны, сколько операторов задействовано и что необходимо проверить до возобновления производства. Это позволит сравнить предложения содержательнее, чем неподтвержденное заявление о «быстрой переналадке».
По возможности планируйте совместимый выпуск изделий подряд. Группировка панелей сходной толщины, профиля или состава материала может сократить объем наладочных работ. Однако чрезмерно крупные партии могут занять места для твердения и складские площади. Размер партии следует выбирать с учетом затрат на переналадку, сроков поставки и незавершенного производства.
Контролируйте размеры, влияющие на монтаж
Гибкость по размерам увеличивает вероятность ошибок при настройке. Для каждого регулярно выпускаемого изделия фиксируйте утвержденные параметры, включая конфигурацию оснастки, исходные положения, рецептуру материала, размещение арматуры, условия твердения и этапы контроля.
Контроль должен охватывать не только общую длину и ширину. Отклонения толщины, прямоугольность, прогиб, прямолинейность кромок и выравнивание соединений могут влиять на монтаж, даже если основные размеры кажутся приемлемыми. Для профилей «шип-паз» и элементов соединений необходим соответствующий контроль, поскольку небольшое несовпадение может повторяться по всей собранной стене.
После изменения оснастки проверяйте и утверждайте первое изделие, чтобы выявить неправильные настройки до запуска полной партии. Во время производства продолжайте проверки, если на результат могут влиять износ, налипание материала, смещение или отклонения процесса.
Отслеживайте дефекты по семействам панелей и этапам производства. Если длинные панели повреждаются при перемещении, корректирующие меры могут касаться шага опор или условий распалубки. Если после изменения толщины появляются утечки, следует проверить выравнивание и герметизацию перегородок. Так данные о качестве помогают корректировать процесс.
Сравнивайте инвестиции с учетом затрат на производственный график
Формовочная машина с самой низкой ценой может потребовать больше оснастки, ручного труда при перемещении, складских площадей или времени на наладку. И наоборот, масштабную автоматизацию может быть трудно оправдать, если спрос неясен или конструкции изделий часто меняются.
Сравнивайте предложения на основании одного и того же репрезентативного графика производства. Учитывайте основное оборудование, формы и вставки, подготовку материала, оборудование для перемещения, установки для твердения, станции отделки, инженерные коммуникации, монтаж, обучение и сменные изнашиваемые компоненты. Оцените стоимость одной годной панели для этого графика, включая потери при переналадке и брак.
Расширение следует планировать с учетом вероятного узкого места. Резерв для дополнительных комплектов форм или мест для твердения может быть полезен при ожидаемом росте спроса. Дополнительная скорость формования менее ценна, если выпуск уже ограничен перемещением или хранением. Для любого резерва на будущее необходимо определить конкретное назначение в компоновке.
Ассортимент оборудования Hongfa для производства строительных материалов служит подходящей основой для обсуждения согласования оборудования. Однако полезно то предложение, в котором описаны интерфейсы между смешиванием, формованием, твердением, перемещением и отделкой применительно к планируемым панелям. Сведения о компании не заменяют подробного описания процесса.
Проводите приемочные испытания на репрезентативной производственной партии
Прежде чем принимать решение о приобретении линии по производству стеновых панелей, преобразуйте матрицу продукции в программу приемочных испытаний. Включите распространенный тип панели, изделие, создающее повышенную нагрузку на перемещение или оснастку, и реалистичную переналадку между ними.
Определите критерии оценки: готовые размеры, состояние поверхности и кромок, стабильный выпуск, время наладки, потери материала, повреждения при перемещении и необходимый персонал. Зафиксируйте состав материала, схему твердения и этап контроля, чтобы результаты соответствовали планируемому процессу на заводе.
Следующий полезный документ — производственное задание, объединяющее эту программу приемочных испытаний с графиком выпуска панелей и планировкой завода. Оно дает поставщикам оборудования конкретную основу для подготовки предложения по линии и позволяет покупателю оценить, будет ли гибкость по размерам оставаться практичной в повседневном производстве.
Следующая:Больше нет контента
Рекомендуем
 Oct 28, 2026
Планирование линии оборудования для производства стеновых панелей разных размеров
Спланируйте линию оборудования для производства стеновых панелей разных размеров. Изучите оснастку, производительность, отверждение и переналадку, чтобы сократить задержки и более эффективно инвестировать в оборудование.
 Oct 27, 2026
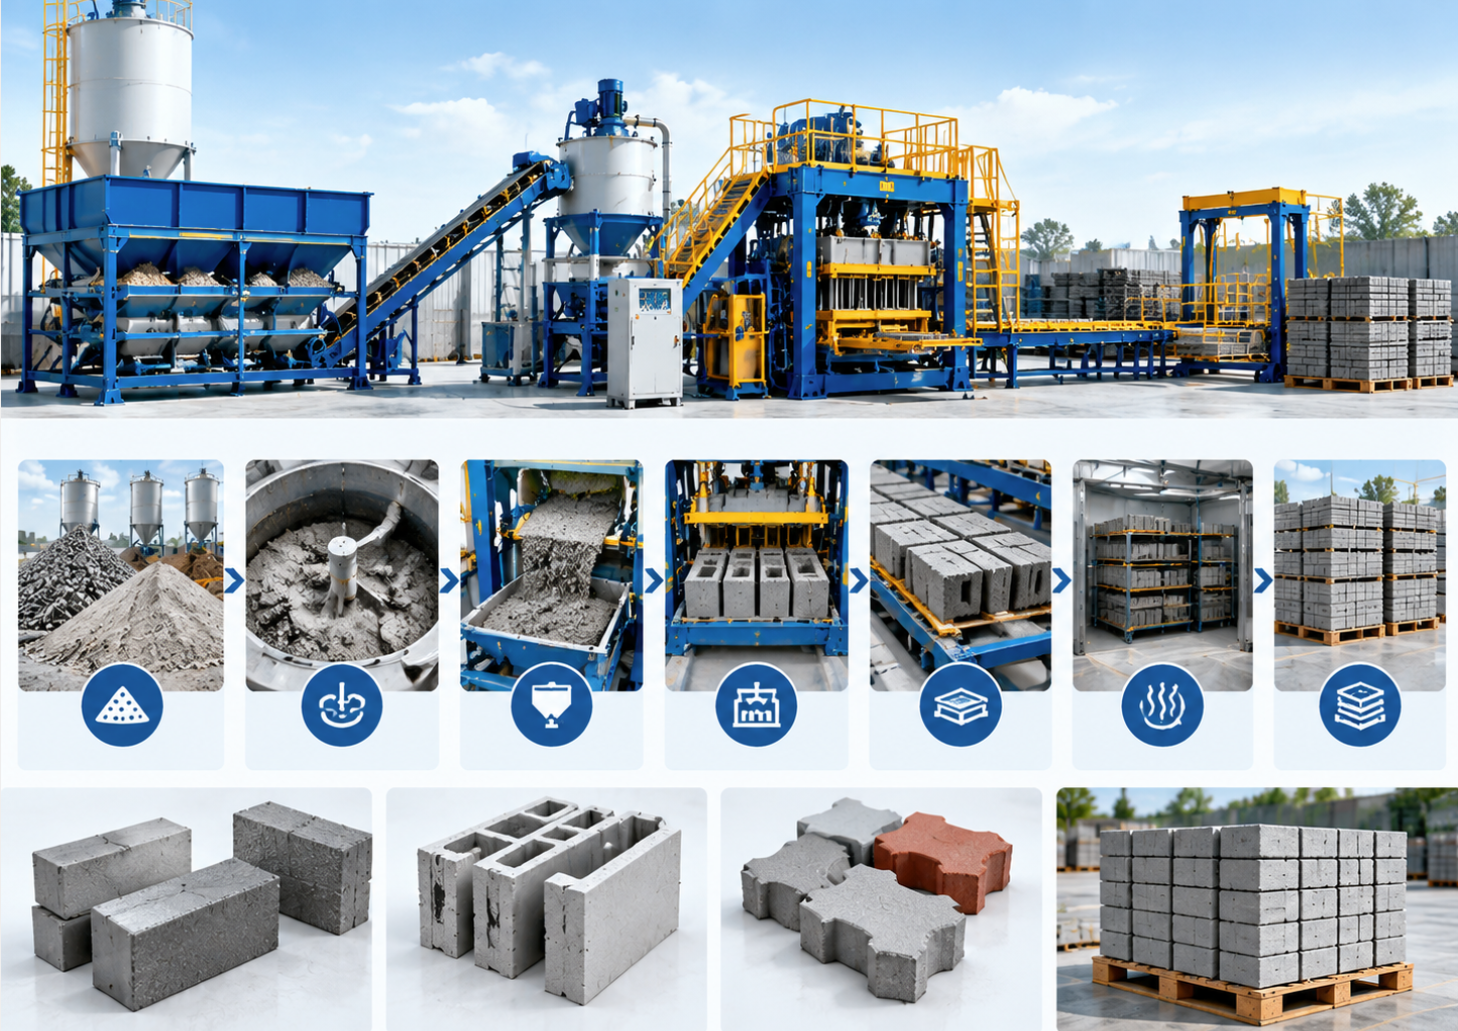
Как работает станок для производства бетонных блоков — и почему твердение по-прежнему важно
Узнайте, как станок для производства бетонных блоков формует и уплотняет изделия, почему твердение обеспечивает их долговечную прочность и какие проверки в процессе производства помогут выбрать оборудование для выпуска надежной продукции, пригодной для продажи.
 Oct 26, 2026
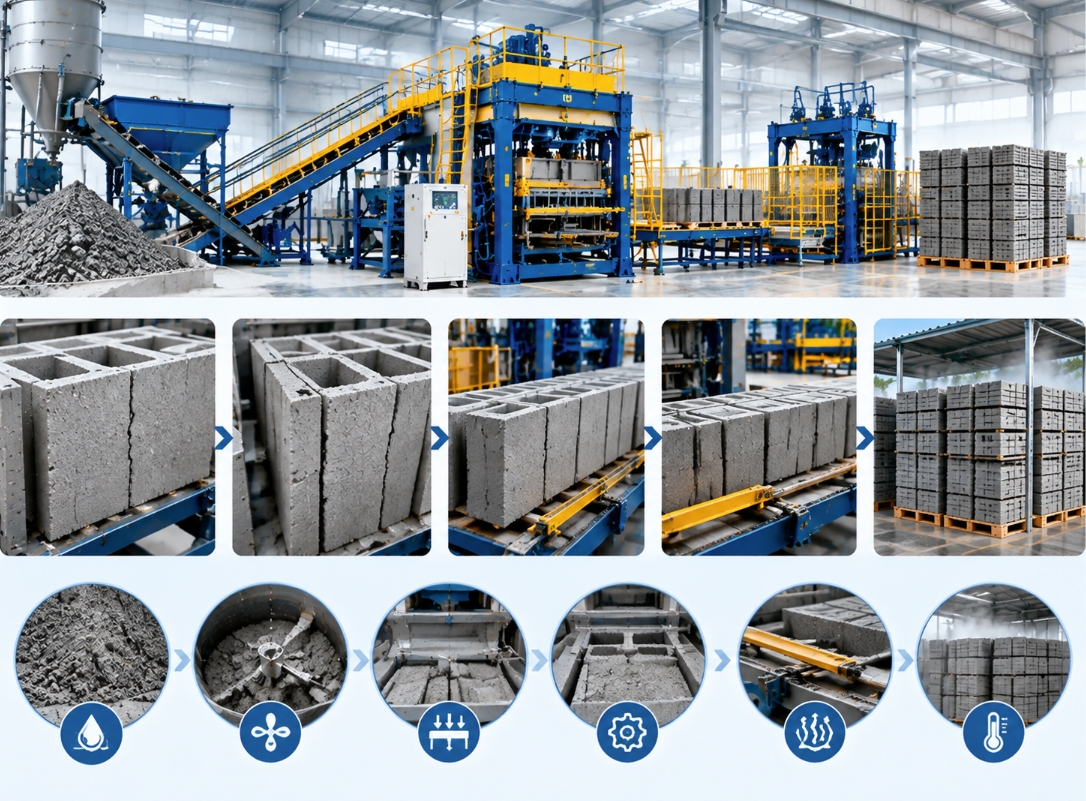
Машина для производства пустотелых блоков: устранение трещин при распалубке
На машине для производства пустотелых блоков появляются трещины при распалубке? Узнайте, как проверить влажность смеси, уплотнение, трение о форму и опору поддона, чтобы сократить потери и улучшить качество блоков.