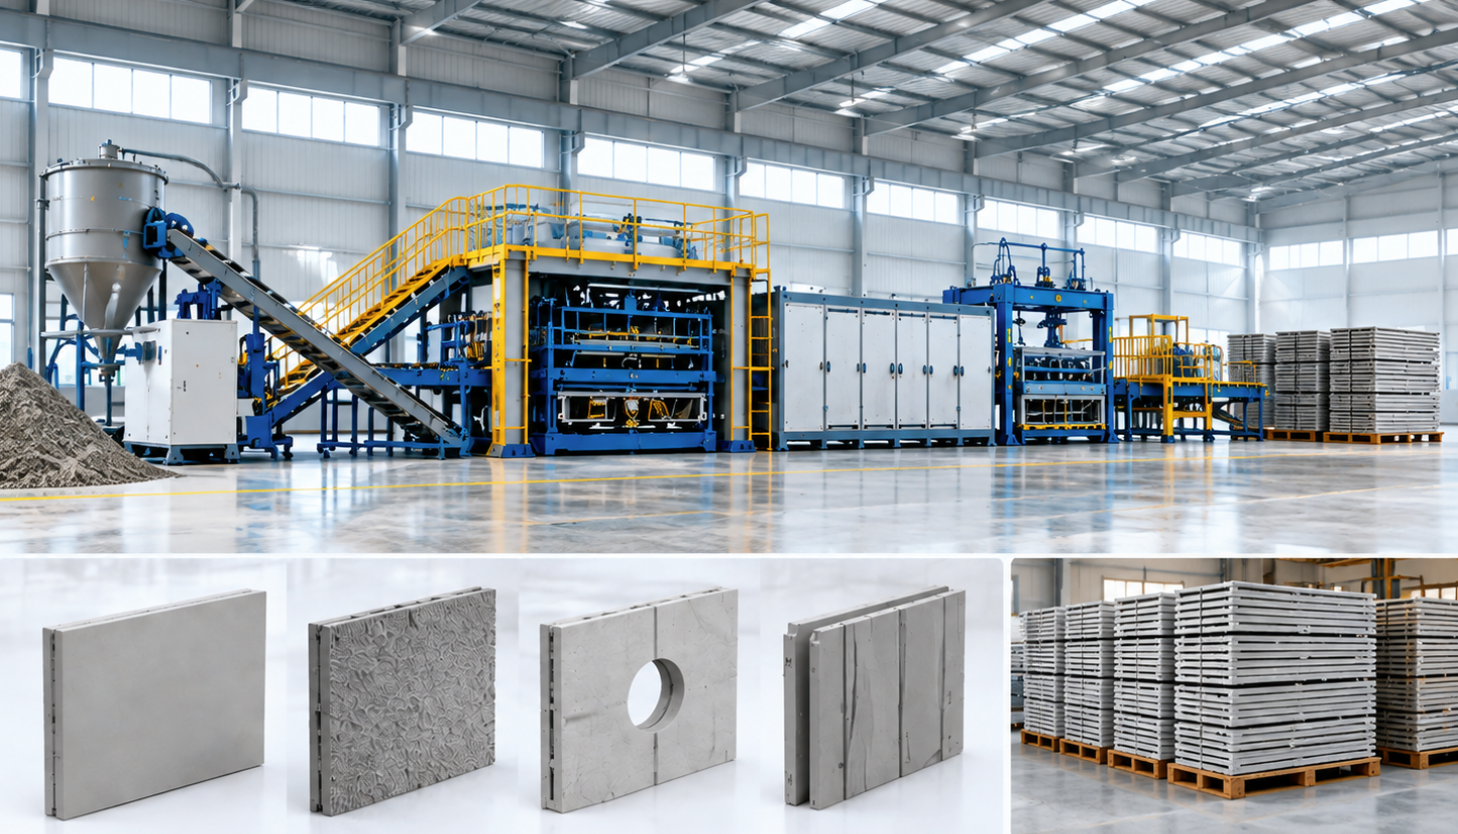
Planificación de una línea de máquinas para producir paneles de pared de varios tamaños
Una máquina para producir paneles de pared puede admitir varios tamaños y, aun así, tener dificultades para alcanzar la producción diaria requerida. Los moldes ajustables solo resuelven una parte del problema. Cada tamaño también debe pasar por la preparación del material, el llenado o conformado, el curado, el desmoldeo, el acabado y el almacenamiento, sin generar retrasos ni daños por manipulación.
El punto de partida práctico consiste en definir qué dimensiones cambian, con qué frecuencia y qué volumen de producción requiere cada tamaño. Una línea que produce lotes largos de dos espesores necesita una configuración distinta a la de una línea que atiende pedidos frecuentes de varias longitudes, anchuras y perfiles de borde. La selección de los equipos debe basarse en esa combinación de productos.
Convierta el programa de paneles en una especificación de producción
Un rango de tamaños mínimo y máximo es útil, pero no describe la carga de trabajo real. Dos fábricas pueden necesitar el mismo rango dimensional y, aun así, requerir inventarios de moldes, sistemas de manipulación y métodos de programación distintos.
Prepare una matriz de productos antes de solicitar una propuesta para la línea. Incluya la siguiente información para cada familia de paneles:
- Longitud, anchura y espesor finales, y tolerancias dimensionales.
- Composición del material, refuerzo, capas de revestimiento y perfil de borde.
- Cantidad y frecuencia previstas de los pedidos.
- Peso estimado del panel y orientación de manipulación permitida.
- Aberturas necesarias, componentes embebidos y acabado superficial.
- Secuencia de entrega y niveles aceptables de existencias de producto terminado.
Separe los productos recurrentes de los especiales ocasionales. Por lo general, los paneles estándar justifican utillaje específico y parámetros de producción establecidos. Las variantes de bajo volumen pueden procesarse mejor con insertos intercambiables, un juego de moldes independiente o un proceso secundario, siempre que la construcción del panel lo permita.
Distinga también las dimensiones exteriores de los detalles funcionales. Dos paneles con la misma longitud y anchura pueden requerir utillajes distintos debido a diferencias en sus juntas, la posición del refuerzo o las aberturas para instalaciones. Agruparlos como un mismo tamaño puede ocultar un trabajo considerable de preparación.
Elija el proceso de producción antes de especificar la flexibilidad de tamaño
La maquinaria para paneles de pared comprende varios métodos de fabricación. El moldeo por vertido, la extrusión y los procesos que conforman un elemento de mayor tamaño antes de cortarlo en paneles no ofrecen el mismo tipo de ajuste dimensional. El sistema de materiales y la estructura del panel determinan qué proceso es adecuado.
En los paneles cementicios moldeados, las dimensiones de la cavidad, las divisiones, los insertos y los topes pueden determinar la geometría final. Un proceso de extrusión puede permitir ajustar la longitud mediante el corte, mientras que los cambios de espesor o de sección transversal requieren componentes de conformado distintos. Otros sistemas dependen de una etapa de corte definida, una vez que el material alcanza el estado adecuado.
No dé por sentado que todas las dimensiones pueden cambiarse desde los controles de la máquina. Una receta guardada puede ajustar las cantidades de dosificación o los parámetros de movimiento, pero el utillaje físico puede seguir determinando el espesor, la geometría de las juntas y el espacio libre para el refuerzo.
El corte también tiene limitaciones. Recortar un panel a la longitud requerida puede ser sencillo para un producto adecuado, mientras que cortar a través del refuerzo o eliminar un borde formado en fábrica puede afectar a la función prevista. Antes de elegir la distribución de la línea, determine qué dimensiones se forman directamente y cuáles pueden acabarse después.
Adapte la estrategia de utillaje al patrón de pedidos
Hay tres formas habituales de producir paneles de distintos tamaños: utillaje ajustable, utillaje intercambiable y utillaje específico para productos recurrentes. Una línea práctica puede combinar las tres.
Al evaluar un componente como Panel Mold Box de Hongfa, utilice la matriz de productos para orientar la conversación: qué tamaños requieren utillajes separados, qué detalles necesitan insertos y cómo se integra el molde en la secuencia prevista de llenado y desmoldeo. Su idoneidad depende del proceso completo y de las especificaciones del utillaje.
Los moldes ajustables pueden reducir la cantidad de juegos específicos necesarios, pero su valor depende de que el reajuste sea fiable. Compruebe cómo se establecen las posiciones de referencia, cómo se fijan las divisiones y si las juntas siguen selladas después de cambios repetidos. Un molde que exige medir y corregir ampliamente después de cada ajuste puede no ser adecuado para lotes de producción cortos.
Calcule la capacidad según la combinación de productos prevista
La cifra de capacidad destacada suele corresponder a un producto y una configuración operativa determinados. Los cambios en las dimensiones de los paneles pueden modificar el consumo de material, el número de cavidades, el tiempo de manipulación, la ocupación durante el curado y la velocidad de embalaje. Una única cifra de producción no puede describir todas esas condiciones.
Utilice distintas unidades para analizar diferentes limitaciones. Las piezas por turno ayudan a planificar los pedidos. Los metros cuadrados por turno permiten comparar la superficie de pared cubierta. El volumen de material ayuda a evaluar la demanda de mezclado, mientras que el peso de los paneles y la frecuencia de elevación ayudan a evaluar la capacidad de manipulación.
Estas medidas pueden apuntar en direcciones distintas. Un panel más grueso puede cubrir la misma superficie de pared, pero requerir más material y tener mayor peso. Un panel más largo puede reducir el número de piezas por pedido, pero exigir una elevación más cuidadosa y posiciones de almacenamiento más grandes.
En un proceso basado en moldes, calcule las posiciones de cavidad disponibles, los paneles por cavidad y ciclo, y los ciclos alcanzables dentro del programa. Después, tenga en cuenta la limpieza, la preparación, los cambios de producto, el mantenimiento y la producción rechazada. Utilice la combinación de productos prevista en lugar de aplicar a todos los pedidos el ciclo del producto más rápido.
El curado puede determinar la capacidad efectiva. Cuando los paneles permanecen en los moldes hasta alcanzar la resistencia necesaria para el desmoldeo, la disponibilidad de los moldes depende de ese tiempo de liberación. Un equipo de llenado más rápido aporta poco beneficio si todas las cavidades disponibles siguen ocupadas. Si los productos salen antes de la estación de conformado, las estanterías de curado, los palés u otros soportes pueden convertirse en el factor limitante.
Siga el panel más grande y más difícil a través de la fábrica
Compruebe todo el recorrido, desde la alimentación del material hasta el despacho, utilizando el panel que plantee más exigencias en cada etapa. El panel más largo puede determinar el espacio necesario para girarlo; el más pesado, el equipo de elevación; y el más delgado, la separación más reducida entre soportes.
Preparación y llenado del material
Confirme que los equipos de dosificación y mezclado pueden suministrar el lote de producción más grande previsto dentro del tiempo de trabajo requerido. En mezclas cuyo flujo o comportamiento de fraguado cambie después de la preparación, las interrupciones entre el mezclado y el llenado pueden afectar a la uniformidad.
Los sistemas de llenado también deben ser adecuados para las cavidades más pequeñas. Puede resultar difícil controlar un equipo que llena eficientemente un molde grande en una cavidad estrecha, especialmente alrededor del refuerzo, los insertos o las capas de revestimiento. La distribución y la compactación deben adaptarse a la geometría del panel sin desplazar los componentes embebidos.
Curado, desmoldeo y elevación
El espacio de curado debe permitir la secuencia de producción prevista, incluidos los paneles que esperan el desmoldeo. Cuando se utiliza curado controlado, deben considerarse la carga de las estanterías, la separación entre paneles y la uniformidad ambiental, además del período nominal de curado.
El desmoldeo y la elevación deben comprobarse para cada familia de paneles. Un sistema de elevación adecuado para un panel corto y grueso puede someter a una flexión excesiva a otro más largo y delgado. La capacidad de elevación por sí sola no determina la idoneidad; también importan las posiciones de apoyo, los puntos de elevación, la resistencia para el desmoldeo y la orientación del panel.
Acabado y almacenamiento
Compruebe el recorrido de corte, el soporte de la pieza, la gestión del polvo o la lechada y el acceso para el acabado de los bordes. Si el curado o el secado provocan cambios dimensionales, determine la etapa adecuada para el dimensionado final y la inspección.
El almacenamiento de producto terminado debe adaptarse a distintas superficies ocupadas y secuencias de despacho. Los paneles que se mueven repetidamente para acceder a otros pedidos consumen tiempo de manipulación y quedan expuestos a un mayor riesgo de daños. Las posiciones de almacenamiento y el acceso para la carga deben incluirse en la distribución inicial.
Mida el cambio de formato hasta que se reanude una producción aceptable
Un cambio de tamaño se completa cuando la línea produce paneles aceptables a un ritmo de funcionamiento estable. El ajuste mecánico es solo una parte de ese intervalo.
Un cambio completo puede implicar retirar el material residual, limpiar los moldes, mover las divisiones, cambiar los insertos, actualizar los parámetros de dosificación, reposicionar los soportes, comprobar las protecciones e inspeccionar los primeros paneles. Algunas tareas pueden realizarse mientras se procesa el lote anterior; otras requieren detener el equipo.
Solicite la secuencia de cambio entre dos productos del programa propuesto. Identifique qué herramientas y dispositivos de elevación se necesitan, cuántos operarios participan y qué se debe comprobar antes de reanudar la producción. Esto ofrece una comparación más útil que una afirmación imprecisa de «cambio rápido».
Programe juntos los productos compatibles cuando los compromisos de entrega lo permitan. Agrupar productos con espesores, perfiles o formulaciones de material similares puede reducir el trabajo de preparación. Sin embargo, los lotes demasiado grandes pueden ocupar posiciones de curado y espacio de almacén. El tamaño del lote debe equilibrar el esfuerzo de cambio con las fechas de entrega y el trabajo en curso.
Controle las dimensiones que afectan a la instalación
La flexibilidad dimensional aumenta las posibilidades de errores de preparación. Registre los parámetros aprobados para cada producto recurrente, incluida la disposición del utillaje, las posiciones de referencia, la receta del material, la colocación del refuerzo, las condiciones de curado y los puntos de inspección.
La inspección debe ir más allá de la longitud y la anchura totales. Las variaciones de espesor, la escuadría, la curvatura, la rectitud de los bordes y la alineación de las juntas pueden afectar a la instalación aunque las dimensiones principales parezcan aceptables. Los perfiles machihembrados o los detalles de conexión requieren comprobaciones adecuadas, ya que una pequeña discrepancia puede repetirse a lo largo de una pared ensamblada.
Realice la aprobación de la primera pieza después de un cambio de utillaje para detectar parámetros incorrectos antes de producir un lote completo. Continúe con las comprobaciones durante la producción cuando el desgaste, la acumulación de material, los desplazamientos o las variaciones del proceso puedan afectar al resultado.
Registre los defectos por familia de paneles y etapa de producción. Si los paneles más largos se dañan durante el traslado, la acción correctiva puede implicar la separación entre soportes o las condiciones de desmoldeo. Si se producen fugas tras un cambio de espesor, conviene revisar la alineación y el sellado de las divisiones. Así, los registros de calidad sirven para corregir el proceso.
Compare la inversión según el costo del programa de producción
La máquina de conformado menos costosa puede requerir más utillaje, manipulación manual, espacio de almacenamiento o mano de obra para la preparación. Por el contrario, puede ser difícil justificar una automatización extensa cuando la demanda es incierta o los diseños de producto cambian con frecuencia.
Compare las propuestas utilizando el mismo programa representativo. Incluya la máquina principal, los moldes y los insertos, la preparación del material, los equipos de manipulación, las instalaciones de curado, las estaciones de acabado, los servicios auxiliares, la instalación, la formación y los componentes de desgaste de repuesto. Evalúe el costo por panel aceptable para ese programa, incluidas las pérdidas por cambios de producto y los desechos.
La ampliación debe responder a un factor limitante probable. Prever juegos de moldes o posiciones de curado adicionales puede ser útil cuando se espera que la demanda crezca. Aumentar la velocidad de conformado aporta menos valor si la manipulación o el almacenamiento ya limitan la producción. Toda previsión de ampliación futura debe tener un propósito definido en la distribución.
La cartera de maquinaria para materiales de construcción de Hongfa ofrece una base pertinente para analizar la coordinación de los equipos. Sin embargo, la propuesta útil es aquella que explica las interfaces entre el mezclado, el moldeo, el curado, la manipulación y el acabado para los paneles previstos. Los antecedentes de la empresa no sustituyen los detalles del proceso.
Utilice una producción representativa para la aceptación
Antes de comprometerse con una línea de máquinas para producir paneles de pared, convierta la matriz de productos en un plan de aceptación. Incluya un panel común, un producto que suponga un reto para la manipulación o el utillaje y un cambio de formato realista entre ambos.
Defina los resultados que se evaluarán: dimensiones finales, estado de la superficie y los bordes, producción sostenida, tiempo de preparación, pérdida de material, daños por manipulación y personal necesario. Registre la formulación del material, la configuración de curado y la etapa de inspección para que los resultados correspondan al proceso previsto en la fábrica.
El siguiente documento útil es un informe de producción que combine ese plan de aceptación con el programa de paneles y la distribución de la fábrica. Proporciona a los proveedores de equipos una base concreta para proponer una línea y permite al comprador evaluar si la flexibilidad dimensional seguirá siendo práctica en la producción diaria.
Siguiente:No hay más contenido
Recomendar
 28-10-2026
Planificación de una línea de máquinas para producir paneles de pared de varios tamaños
Planifique una línea de máquinas para producir paneles de pared de varios tamaños. Analice el utillaje, la capacidad, el curado y los cambios de configuración para reducir los retrasos y tomar decisiones de inversión más acertadas en equipos.
 27-10-2026
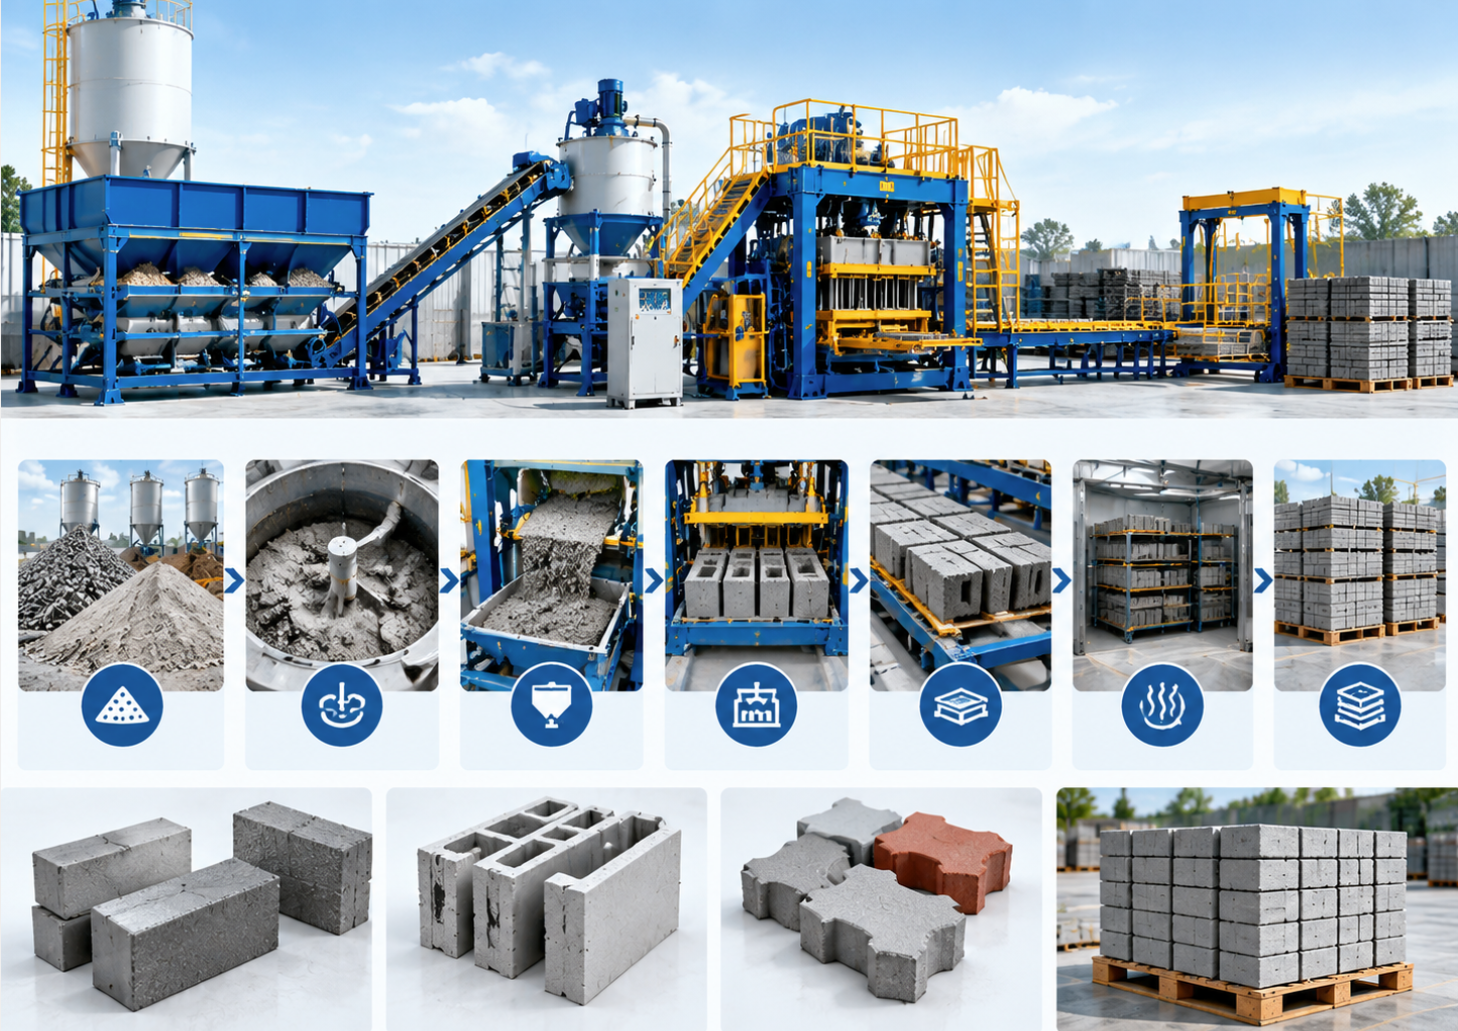
Cómo funciona una máquina para fabricar bloques de hormigón y por qué el curado sigue siendo importante
Descubra cómo una máquina para fabricar bloques de hormigón da forma y compacta los bloques, por qué el curado aporta resistencia duradera y qué controles de producción le ayudan a elegir equipos para obtener una producción fiable y comercializable.
 26-10-2026
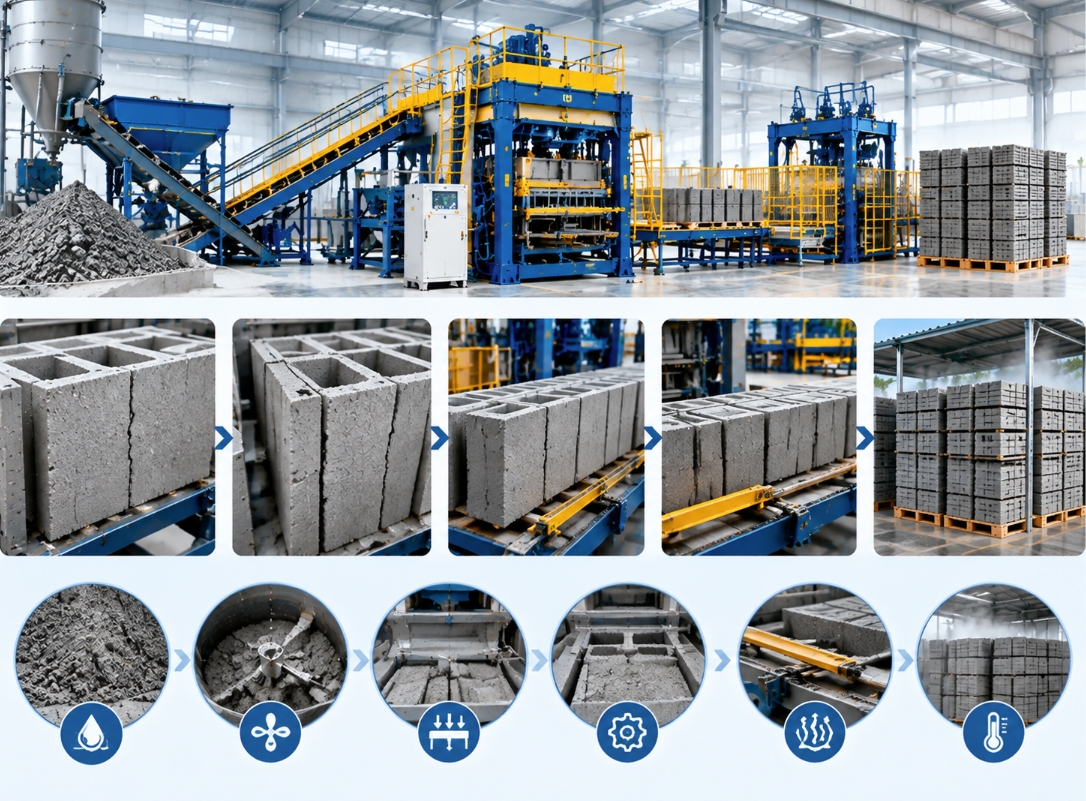
Máquina para fabricar bloques huecos: cómo corregir las grietas durante el desmoldeo
¿Se agrietan los bloques huecos durante el desmoldeo? Descubra cómo comprobar la humedad de la mezcla, la compactación, la fricción del molde y el soporte del palé para reducir los residuos y mejorar la calidad de los bloques.