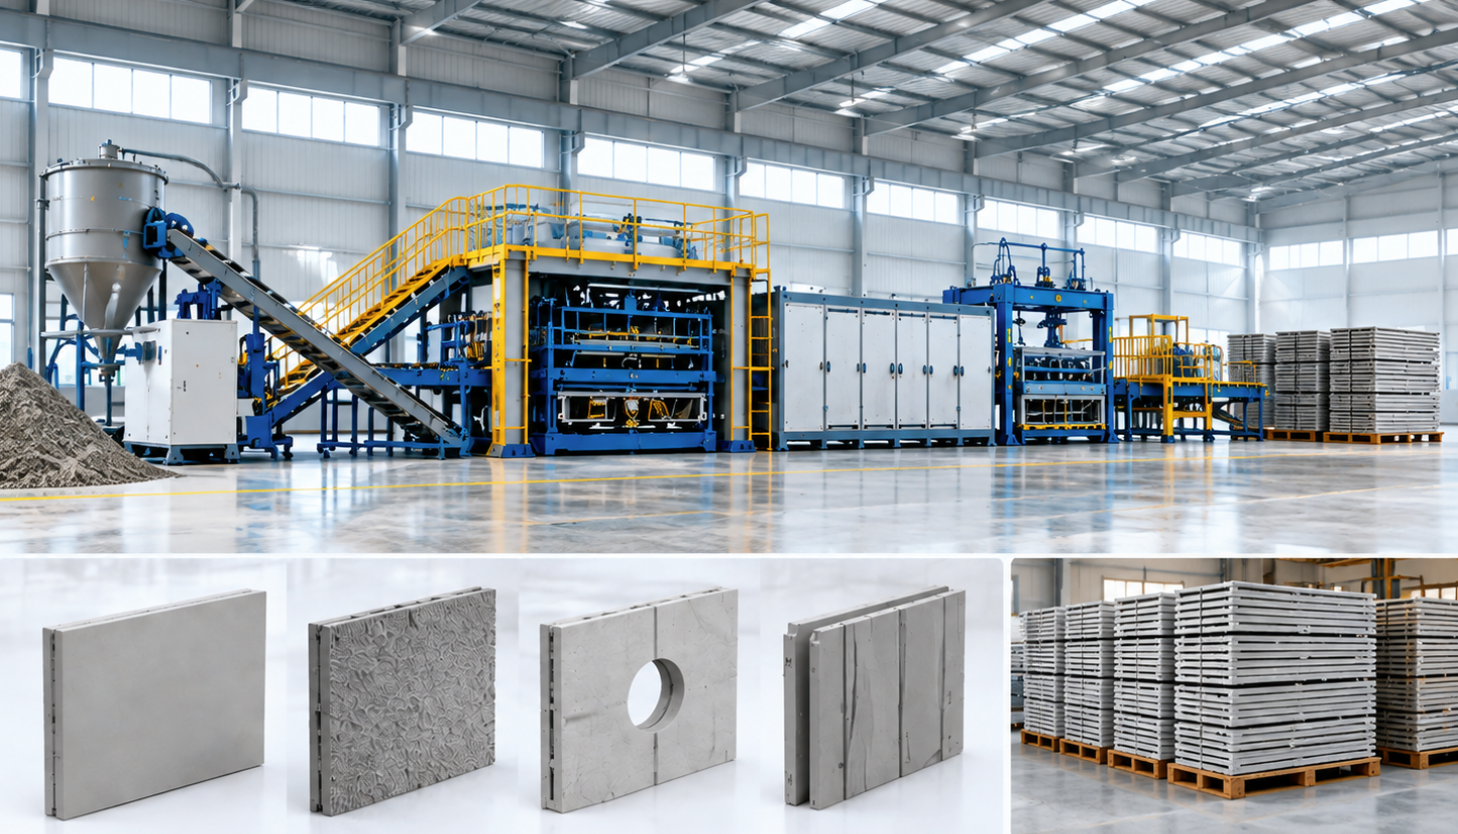
Planejamento de uma linha de máquinas para produção de painéis de parede em vários tamanhos
Uma máquina de produção de painéis de parede pode acomodar vários tamanhos de painel e ainda ter dificuldade para atingir a produção diária necessária. Moldes ajustáveis resolvem apenas parte do problema. Cada tamanho também precisa passar pelas etapas de preparação do material, enchimento ou conformação, cura, desmoldagem, acabamento e armazenamento sem causar atrasos ou danos durante o manuseio.
O ponto de partida prático é definir quais dimensões variam, com que frequência variam e quanto cada tamanho precisa produzir. Uma linha que fabrica lotes longos de duas espessuras requer uma configuração diferente de uma linha que atende pedidos frequentes de diversos comprimentos, larguras e perfis de borda. A seleção dos equipamentos deve levar em conta essa combinação de produtos.
Transforme o cronograma de painéis em uma especificação de produção
Uma faixa de dimensões mínima e máxima é útil, mas não descreve a carga de trabalho real. Duas fábricas podem precisar da mesma faixa dimensional, mas exigir estoques de moldes, sistemas de manuseio e métodos de programação diferentes.
Elabore uma matriz de produtos antes de solicitar uma proposta para a linha. Inclua as seguintes informações para cada família de painéis:
- Comprimento, largura e espessura acabados, além das tolerâncias dimensionais.
- Composição do material, reforço, camadas de revestimento e perfil de borda.
- Quantidade e frequência esperadas dos pedidos.
- Peso estimado do painel e orientação de manuseio permitida.
- Aberturas necessárias, componentes incorporados e acabamento superficial.
- Sequência de entrega e níveis aceitáveis de estoque de produtos acabados.
Separe os produtos recorrentes dos especiais ocasionais. Em geral, os painéis padrão justificam ferramentas dedicadas e parâmetros de produção estabelecidos. As variantes de baixo volume podem ser mais bem atendidas por insertos intercambiáveis, um conjunto de moldes separado ou processamento secundário, quando a construção do painel permitir.
Diferencie também as dimensões externas dos detalhes funcionais. Dois painéis com comprimento e largura idênticos podem exigir ferramentas diferentes devido às juntas, à posição dos reforços ou às aberturas para instalações. Agrupá-los como um único tamanho pode ocultar um trabalho de preparação significativo.
Escolha o processo de produção antes de especificar a flexibilidade de tamanho
As máquinas para painéis de parede abrangem diversos métodos de fabricação. A moldagem por vazamento, a extrusão e os processos que conformam um elemento maior antes de cortá-lo em painéis não oferecem o mesmo tipo de ajuste dimensional. O sistema de materiais e a estrutura do painel determinam qual processo é adequado.
Para painéis cimentícios moldados, as dimensões da cavidade, as divisórias, os insertos e os batentes podem determinar a geometria final. Um processo de extrusão pode permitir o ajuste do comprimento por meio do corte, enquanto alterações na espessura ou na seção transversal exigem componentes de conformação diferentes. Outros sistemas dependem de uma etapa de corte definida, realizada quando o material atinge uma condição adequada.
Não presuma que todas as dimensões podem ser alteradas pelos controles da máquina. Uma receita armazenada pode ajustar as quantidades de dosagem ou os parâmetros de movimento, mas as ferramentas físicas ainda podem determinar a espessura, a geometria das juntas e a folga para os reforços.
O corte também tem limites. Aparar um painel no comprimento pode ser simples para um produto adequado, enquanto cortar através dos reforços ou remover uma borda conformada na fábrica pode comprometer sua função prevista. Antes de escolher o layout da linha, determine quais dimensões são formadas diretamente e quais podem ser finalizadas posteriormente.
Adapte a estratégia de ferramentas ao padrão dos pedidos
Há três formas comuns de acomodar painéis de diferentes tamanhos: ferramentas ajustáveis, ferramentas intercambiáveis e ferramentas dedicadas para produtos recorrentes. Uma linha prática pode combinar as três.
Ao avaliar um componente como a Caixa de Molde para Painéis da Hongfa, use a matriz de produtos para orientar a discussão: quais tamanhos exigem ferramentas separadas, quais detalhes precisam de insertos e como o molde se integra à sequência prevista de enchimento e desmoldagem. Sua adequação depende do processo completo e das especificações das ferramentas.
Os moldes ajustáveis podem reduzir o número de conjuntos dedicados, mas seu valor depende de um reajuste confiável. Verifique como são estabelecidas as posições de referência, como as divisórias são travadas e se as juntas continuam vedadas após ajustes repetidos. Um molde que exige medições e correções extensas após cada ajuste pode não ser adequado para lotes de produção curtos.
Calcule a capacidade para a combinação de produtos planejada
Um valor de capacidade divulgado geralmente corresponde a um produto e uma configuração operacional específicos. A alteração das dimensões dos painéis pode afetar o consumo de material, o número de cavidades, o tempo de manuseio, a ocupação da área de cura e a velocidade de embalagem. Um único valor de produção não representa todas essas condições.
Use diferentes unidades para analisar diferentes limitações. Peças por turno ajudam no planejamento dos pedidos. Metros quadrados por turno ajudam a comparar a área de parede coberta. O volume de material ajuda a avaliar a demanda de dosagem, enquanto o peso dos painéis e a frequência de içamento ajudam a avaliar a capacidade de manuseio.
Essas medidas podem indicar necessidades diferentes. Um painel mais espesso pode cobrir a mesma área de parede, mas exige mais material e tem maior peso. Um painel mais longo pode reduzir o número de peças por pedido, mas exigir um içamento mais cuidadoso e espaços de armazenamento maiores.
Em um processo baseado em moldes, estime o número de posições de cavidade disponíveis, os painéis por cavidade e ciclo e os ciclos possíveis dentro do cronograma. Depois, reserve tempo para limpeza, preparação, trocas de configuração, manutenção e produção rejeitada. Use a combinação de produtos esperada, em vez de aplicar o ciclo do produto mais rápido a todos os pedidos.
A cura pode determinar a capacidade efetiva. Quando os painéis permanecem nos moldes até atingirem a resistência necessária para a desmoldagem, a disponibilidade dos moldes depende desse tempo de liberação. Equipamentos de enchimento mais rápidos oferecem benefícios limitados se todas as cavidades disponíveis continuarem ocupadas. Quando os produtos deixam a estação de conformação mais cedo, as estantes de cura, os paletes ou outros suportes podem se tornar o fator limitante.
Acompanhe o painel maior e mais difícil em todas as etapas da fábrica
Verifique todo o percurso, desde a alimentação do material até a expedição, usando o painel mais exigente em cada etapa. O painel mais longo pode determinar o espaço necessário para a rotação, o mais pesado pode determinar o equipamento de içamento e o mais fino pode exigir espaçamento menor entre os suportes.
Preparação e enchimento do material
Confirme que os equipamentos de dosagem e mistura conseguem fornecer o maior lote de produção programado dentro do tempo de trabalho necessário. Em misturas cujo escoamento ou comportamento de pega se altera após a preparação, as interrupções entre a mistura e o enchimento podem afetar a consistência.
Os métodos de enchimento também devem ser adequados às cavidades menores. Equipamentos que enchem um molde grande com eficiência podem ser difíceis de controlar em uma cavidade estreita, especialmente ao redor de reforços, insertos ou camadas de revestimento. A distribuição e a compactação devem ser compatíveis com a geometria do painel sem deslocar os componentes incorporados.
Cura, desmoldagem e içamento
O espaço de cura deve acomodar a sequência de produção planejada, inclusive os painéis que aguardam a liberação. Quando há cura controlada, o carregamento das estantes, o espaçamento e a uniformidade ambiental devem ser considerados juntamente com o período nominal de cura.
A desmoldagem e o içamento precisam ser verificados para cada família de painéis. Um sistema de içamento adequado para um painel curto e espesso pode causar flexão excessiva em um painel mais longo e fino. A capacidade de içamento, por si só, não comprova a adequação; também são importantes as posições dos suportes, os pontos de içamento, a resistência no momento da liberação e a orientação do painel.
Acabamento e armazenamento
Verifique o curso de corte, o suporte das peças, o controle de poeira ou lama e o acesso para o acabamento das bordas. Quando a cura ou a secagem provocarem alterações dimensionais, determine a etapa adequada para o dimensionamento e a inspeção finais.
O armazenamento de produtos acabados deve acomodar diferentes dimensões e sequências de expedição. Painéis que precisam ser movidos repetidamente para acessar outro pedido consomem tempo de manuseio e ficam sujeitos a maior risco de danos. As posições de armazenamento e o acesso para carregamento devem fazer parte do layout original.
Meça a troca de configuração até a retomada da produção aceitável
A troca de tamanho só termina quando a linha produz painéis aceitáveis a uma taxa operacional estável. O ajuste mecânico é apenas parte desse intervalo.
Uma troca completa pode envolver a remoção de material residual, a limpeza dos moldes, o reposicionamento de divisórias, a troca de insertos, a atualização dos parâmetros de dosagem, o reposicionamento dos suportes, a verificação das proteções e a inspeção dos primeiros painéis. Algumas tarefas podem ser executadas enquanto o lote anterior ainda está em produção; outras exigem a parada do equipamento.
Solicite a sequência de troca de configuração entre dois produtos do cronograma proposto. Identifique quais ferramentas e dispositivos de içamento são necessários, quantos operadores participam e o que precisa ser verificado antes da retomada da produção. Isso permite uma comparação mais útil do que uma alegação vaga de “troca rápida”.
Sempre que os compromissos de entrega permitirem, programe produtos compatíveis em sequência. Agrupar espessuras, perfis ou formulações de materiais semelhantes pode reduzir o trabalho de preparação. No entanto, lotes grandes demais podem ocupar posições de cura e espaço no armazém. O tamanho do lote deve equilibrar o esforço de troca, as datas de entrega e os produtos em processo.
Controle as dimensões que afetam a instalação
A flexibilidade dimensional aumenta as possibilidades de erros de configuração. Registre os parâmetros aprovados para cada produto recorrente, incluindo a configuração das ferramentas, as posições de referência, a receita do material, a colocação dos reforços, as condições de cura e os pontos de inspeção.
A inspeção deve ir além do comprimento e da largura gerais. Variações de espessura, esquadro, empenamento, retidão das bordas e alinhamento das juntas podem afetar a instalação mesmo quando as dimensões principais parecem aceitáveis. Perfis macho e fêmea ou detalhes de conexão exigem verificações adequadas, pois uma pequena incompatibilidade pode se repetir ao longo de uma parede montada.
Aprove a primeira peça após uma alteração nas ferramentas para identificar configurações incorretas antes de iniciar um lote completo. Continue as verificações durante a produção quando o desgaste, o acúmulo de material, o deslocamento ou as variações do processo puderem afetar o resultado.
Registre os defeitos por família de painéis e etapa de produção. Se os painéis mais longos sofrerem danos durante a transferência, a ação corretiva pode envolver o espaçamento dos suportes ou as condições de liberação. Se ocorrer vazamento após uma alteração de espessura, é preciso verificar o alinhamento e a vedação das divisórias. Assim, os registros de qualidade se tornam úteis para corrigir o processo.
Compare o investimento com base no custo do cronograma de produção
A máquina de conformação mais barata pode exigir mais ferramentas, manuseio manual, espaço de armazenamento ou mão de obra para preparação. Por outro lado, pode ser difícil justificar uma automação extensa quando a demanda é incerta ou os projetos dos produtos mudam com frequência.
Compare as propostas usando o mesmo cronograma representativo. Inclua a máquina principal, os moldes e insertos, a preparação do material, os equipamentos de manuseio, as instalações de cura, as estações de acabamento, os serviços necessários, a instalação, o treinamento e os componentes de desgaste para reposição. Avalie o custo por painel aceitável para esse cronograma, incluindo as perdas nas trocas de configuração e as peças descartadas.
A expansão deve responder a uma provável limitação. Prever conjuntos adicionais de moldes ou posições de cura pode ser útil quando há expectativa de crescimento da demanda. Aumentar a velocidade de conformação tem menos valor se o manuseio ou o armazenamento já limitarem a produção. Qualquer previsão de expansão futura deve ter uma finalidade definida no layout.
O portfólio de máquinas para materiais de construção da Hongfa oferece uma base pertinente para discutir a coordenação dos equipamentos. No entanto, uma proposta útil é aquela que explica as interfaces entre mistura, moldagem, cura, manuseio e acabamento para os painéis pretendidos. O histórico da empresa não substitui esses detalhes do processo.
Use uma produção representativa para a aceitação
Antes de se comprometer com uma linha de máquinas para produção de painéis de parede, transforme a matriz de produtos em um plano de aceitação. Inclua um painel comum, um produto que desafie o manuseio ou as ferramentas e uma troca de configuração realista entre eles.
Defina os resultados a serem avaliados: dimensões finais, condição da superfície e das bordas, produção sustentada, tempo de preparação, perda de material, danos durante o manuseio e número de funcionários necessário. Registre a formulação do material, o método de cura e a etapa de inspeção para que os resultados correspondam ao processo previsto para a fábrica.
O próximo documento útil é um briefing de produção que reúna esse plano de aceitação, o cronograma de painéis e o layout da fábrica. Ele oferece aos fornecedores de equipamentos uma base concreta para propor uma linha e permite ao comprador avaliar se a flexibilidade dimensional continuará sendo prática na produção diária.
Seguinte:Não há mais conteúdo
Recomendar
 28/10/2026
Planejamento de uma linha de máquinas para produção de painéis de parede em vários tamanhos
Planeje uma linha de máquinas para produção de painéis de parede em vários tamanhos. Explore ferramental, capacidade, cura e trocas para reduzir atrasos e tomar decisões de investimento em equipamentos mais acertadas.
 27/10/2026
Como funciona uma máquina de blocos de concreto — e por que a cura continua sendo importante
Saiba como uma máquina de blocos de concreto molda e compacta os blocos, por que a cura proporciona resistência duradoura e quais verificações de produção ajudam você a escolher equipamentos que garantam uma produção confiável e comercializável.
 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.