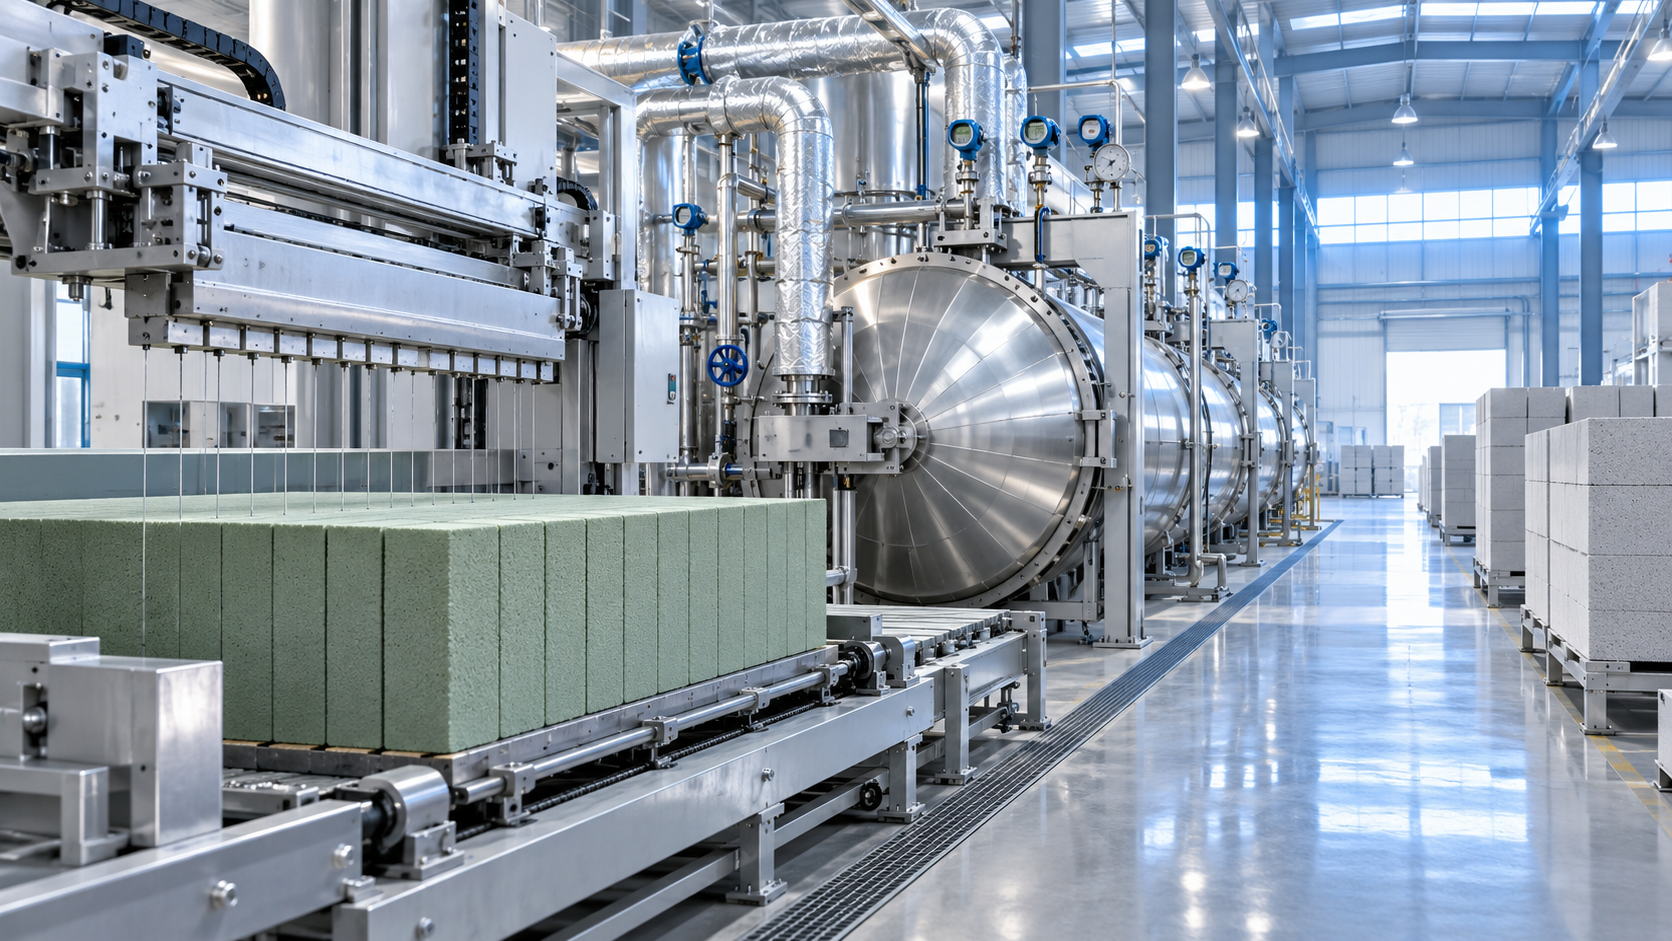
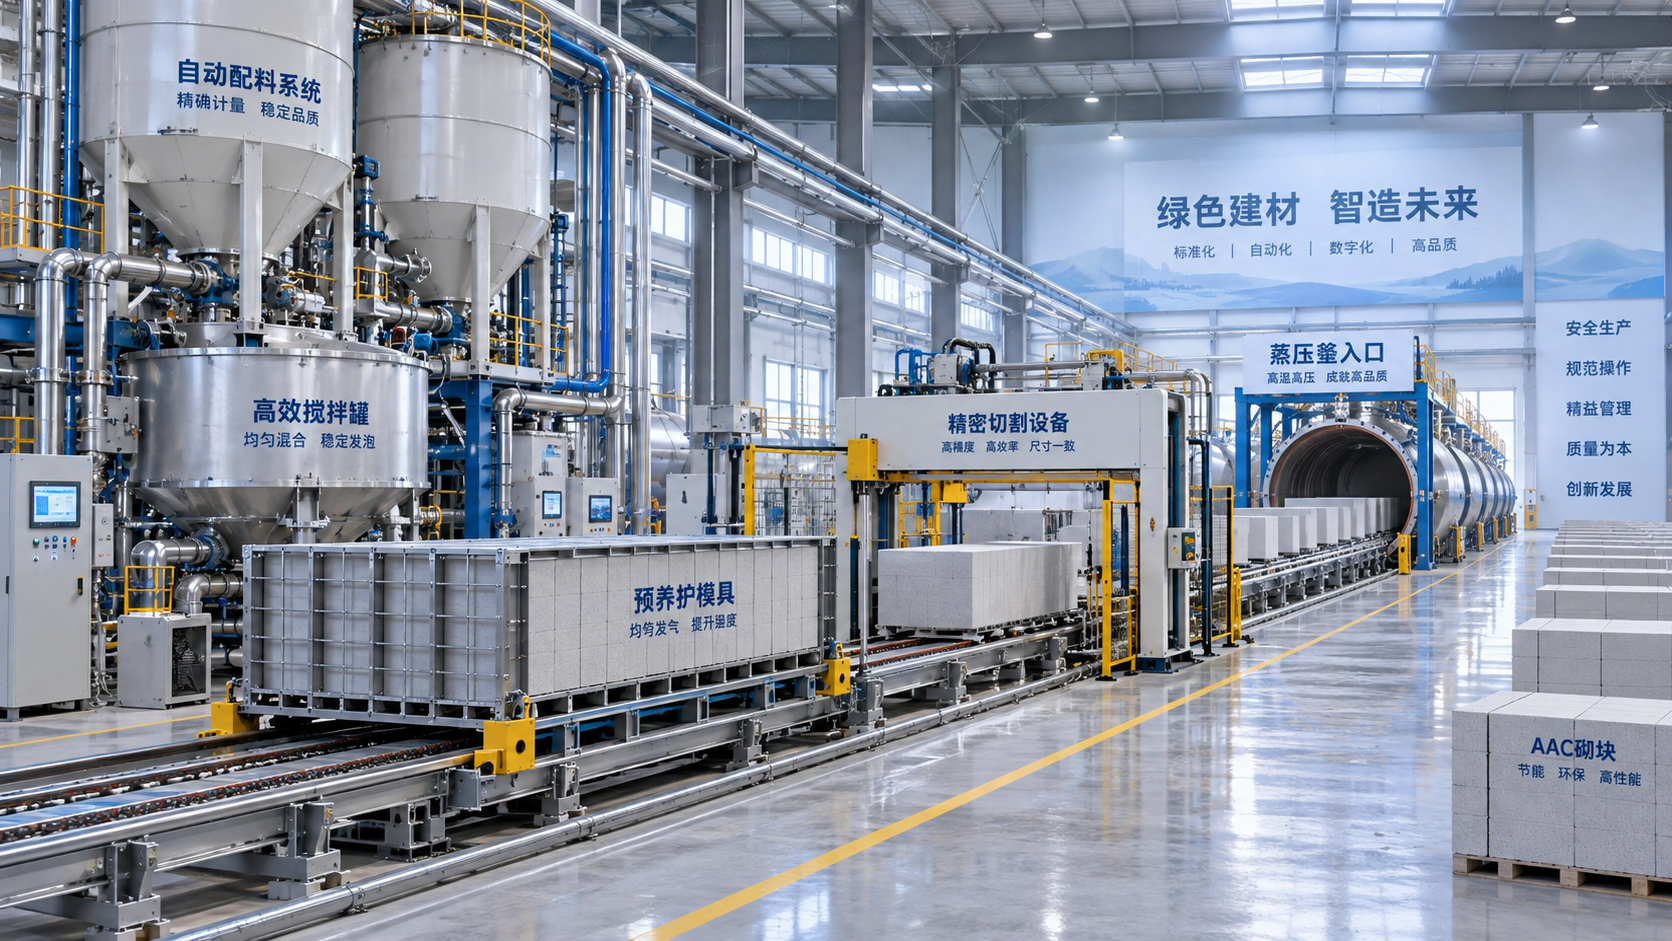
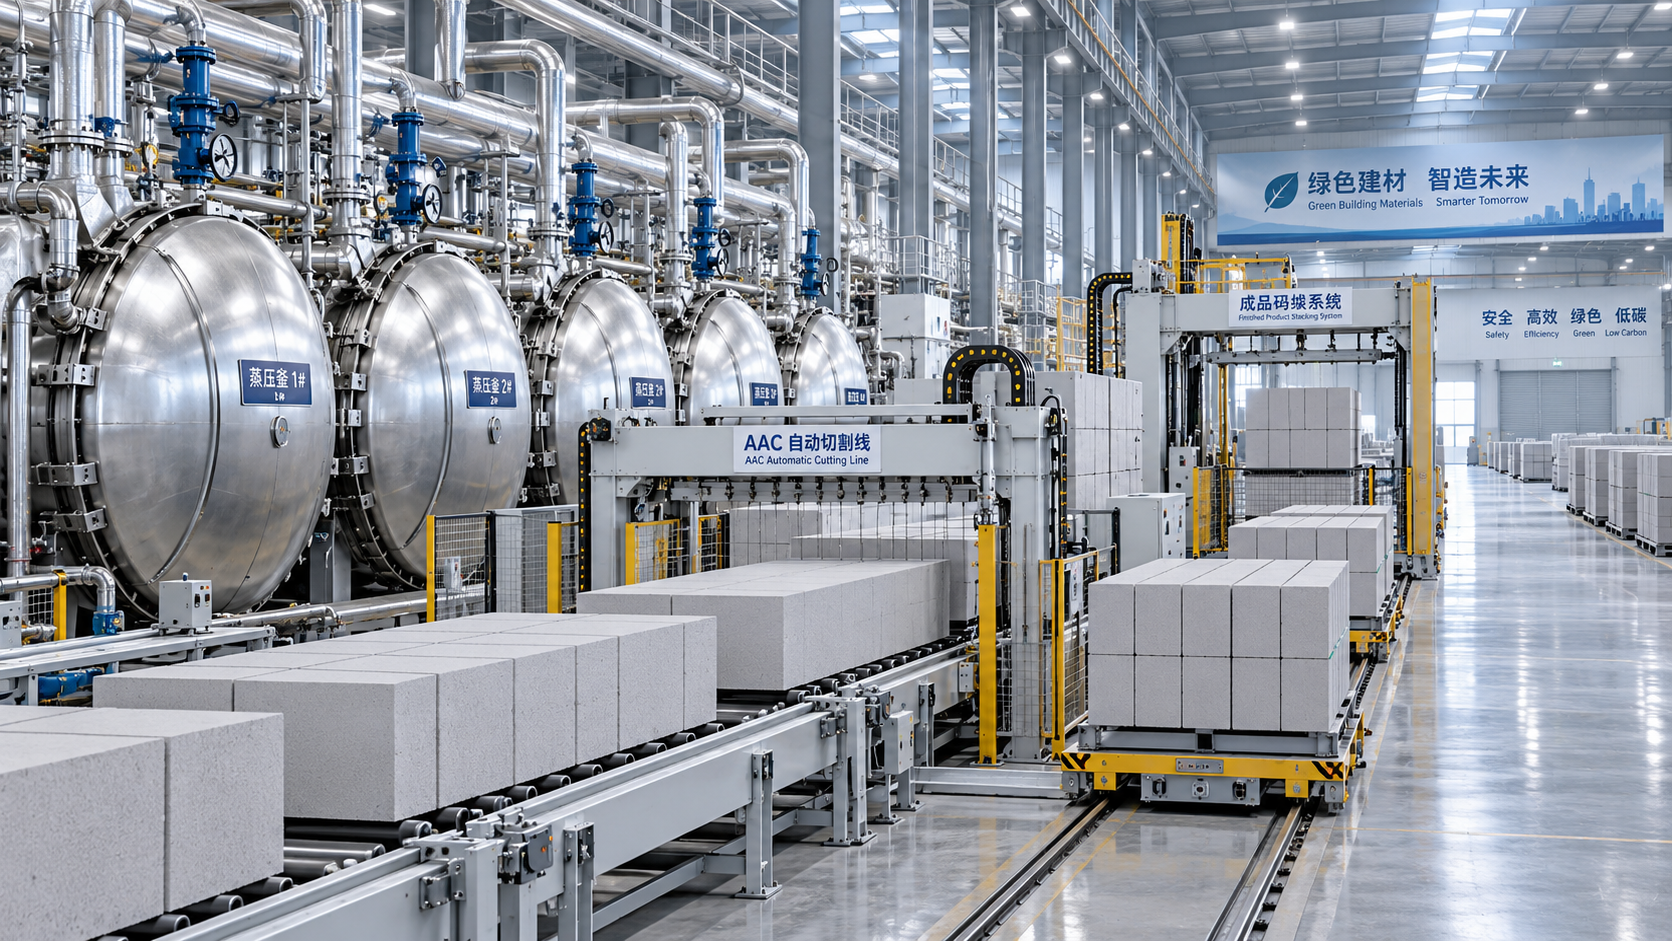
ما المشكلات التي تحدث عادةً أثناء تشغيل مصنع AAC تجريبيًا؟
نادراً ما يفشل تشغيل مصنع AAC بسبب عطل كبير واحد في المعدات. وفي كثير من الأحيان، تنشأ تأخيرات بدء التشغيل من اختلافات صغيرة تتراكم عبر العملية: تتصرف المواد الخام بصورة مختلفة عن تصميم الخلطة، أو تكون آلة القطع سليمة ميكانيكياً ولكن مرجعيتها غير مضبوطة جيداً، أو يتوفر البخار دون أن يُورَّد بضغط مستقر، أو يتلقى نظام التحكم إشارات لا تعكس ما يحدث فعلياً في أرضية المصنع.
تكتسب هذه المشكلات أهمية لأن إنتاج AAC مترابط بدرجة كبيرة. فقد يؤثر خطأ الوزن والخلط في تدفق الملاط؛ ويؤثر سلوك الملاط في المعالجة المسبقة والقطع؛ كما تؤثر جودة القطع في تحميل الأوتوكلاف ومردود الكتل النهائية. لذلك، ينبغي التعامل مع التشغيل التجريبي باعتباره فترة للتحقق من العملية، وليس مجرد اختبار لبدء وإيقاف كل آلة.
غالباً ما يظهر تباين المواد الخام قبل المشكلات الميكانيكية
قد يُصمم خط AAC بناءً على تركيبة محددة من مادة السيليكا والجير والأسمنت والجبس ومسحوق أو معجون الألمنيوم والماء، وعند استخدامه، الملاط المعاد تدويره. أثناء التشغيل، لا تصل هذه المدخلات دائماً بنفس الرطوبة أو النعومة أو النشاط الكيميائي أو درجة الحرارة أو توزيع الجسيمات. وقد تصبح تركيبة نجحت أثناء التجارب غير مستقرة عندما تختلف مواد الإنتاج عن القيم المفترضة.
يُعد الرمل أو الرماد المتطاير ذي الرطوبة المتغيرة مثالاً شائعاً. فإذا كان الوزن والخلط يعتمدان أساساً على الوزن الاسمي دون تصحيح الرطوبة الفعلية، تتغير نسبة الماء إلى المواد الصلبة الفعالة من دفعة إلى أخرى. وقد تكون النتيجة كثافة ملاط غير متسقة، أو سوء ملء القالب، أو تفاوت في قوة الكتلة الخضراء، أو تشقق أثناء القطع. وقد يُظن أن المشكلة عطل في الأوتوكلاف أو القطع، بينما بدأت في مرحلة إعداد المواد.
يمكن أن تؤدي جودة الجير إلى مشكلة أخرى يصعب تشخيصها. إذ تؤثر اختلافات التفاعلية في توقيت وشدة تفاعل الملاط. وإذا لم يتطور توليد الغاز والتصلب بالتسلسل المقصود، فقد ترتفع الكتلة الخضراء بشكل غير متساوٍ، أو تنهار، أو تكوّن مساماً كبيرة، أو تبقى لينة أكثر من اللازم للقطع النظيف. ولا ينبغي تعديل جرعة الألمنيوم وحدها مراراً للتعويض عن نمط تفاعل غير مستقر. بل يجب التحقق أولاً من السلوك الأساسي للمادة.
قبل زيادة سرعة الإنتاج، ينبغي لفريق التشغيل التجريبي وضع خط أساس عملي لكل مدخل رئيسي. ويشمل ذلك عادةً التحكم بالرطوبة، وفحوص كثافة الملاط، وأداء الطحن عند الاقتضاء، وسلوك إطفاء الجير، واتساق إضافة الألمنيوم. والغرض ليس إنشاء أعمال مخبرية غير ضرورية، بل فصل التباين المرتبط بالمواد عن العطل المرتبط بالمعدات قبل تعديل كليهما في الوقت نفسه.
دقة الوزن والخلط تتجاوز مجرد معايرة الموازين
قد تتم معايرة خلايا التحميل بشكل صحيح ومع ذلك تنتج دفعة غير موثوقة. فقد تتقوس المادة داخل القادوس، أو لا تُفرَّغ بالكامل، أو تلتصق بالناقلات الرطبة، أو تستمر في التدفق بعد إغلاق البوابة. وقد تكون عدادات المياه دقيقة عند التدفق المستقر، لكنها أقل موثوقية خلال دورات الجرعات القصيرة والمتكررة. ويضيف الملاط المعاد تدويره متغيراً آخر لأن محتواه من المواد الصلبة يمكن أن يتغير بمرور الوقت.
أثناء التشغيل التجريبي، ينبغي للمشغلين مقارنة الوصفة المُدخلة في نظام التحكم بالكتلة الفعلية والتسلسل الذي يُورَّد إلى الخلاط. ويشمل ذلك المواد ذات الجرعات الصغيرة، وليس الركام الرئيسي فقط. فعلى سبيل المثال، يمكن لانحراف بسيط في تحضير معلّق الألمنيوم أن يؤثر بشكل غير متناسب في تكوّن المسام وتمدد الكتلة.
يستحق زمن الخلط اهتماماً مماثلاً. فدورة الخلط الأطول لا تحسن التجانس تلقائياً. واعتماداً على نظام المواد وتصميم الخلاط، قد يؤدي التأخير المفرط قبل الصب إلى تغيير مرحلة التفاعل التي وصل إليها الملاط. وفي المقابل، قد يترك الخلط غير الكافي تدرجات في الكثافة أو تشتتاً غير مكتمل. ويجب تأكيد النطاق المقبول مقابل سلوك الصب والمعالجة المسبقة الفعلي للخط.
- تحقق من قراءات الميزان الفارغ والمحمّل، بما في ذلك قابلية التكرار عبر عدة دفعات.
- تحقق مما إذا كان كل قادوس ومغذٍ يفرغ بالكامل وباتساق.
- قس كمية الماء الفعلية المضافة بعد احتساب رطوبة المواد والملاط المعاد تدويره.
- أكد أن وصفة التحكم تتوافق مع تعيينات الأنابيب والصمامات والمغذيات الفعلية.
- سجل كثافة الدفعة وزمن الخلط وزمن الصب وملاحظات ملء القالب معاً بدلاً من تسجيلها كقيم منفصلة.
عدم استقرار الكتلة الخضراء يمكن أن يعطل الخط اللاحق بأكمله
تُعد الكتلة الخضراء أكثر المراحل الوسيطة حساسية في إنتاج AAC. إذ يجب أن تتمتع بقوة كافية لإخراجها من القالب ونقلها وقطعها، مع بقائها قابلة للتشغيل للقطع بالسلك. وغالباً ما تظهر مشكلات هذه المرحلة في صورة تكسّر الحواف، أو آثار سحب الأسلاك، أو التشوه، أو تمزق السطح، أو أبعاد كتل غير متساوية، أو التصاق الكتلة بالقالب.
تركز فرق التشغيل التجريبي أحياناً على آلة القطع عند ظهور هذه العيوب. وقد تحتاج آلة القطع بالفعل إلى محاذاة أو تعديل للسرعة، لكن يجب تقييم حالة الكتلة أولاً. فلا يمكن تصحيح كتلة غير معالجة بشكل كافٍ، أو ضعيفة داخلياً، أو متمددة بصورة غير متساوية، بشد الأسلاك أو إبطاء إطار القطع.
تكتسب ظروف المعالجة المسبقة أهمية خاصة. إذ يؤثر توزيع الحرارة في منطقة المعالجة المسبقة، ودرجة حرارة القالب، والظروف المحيطة، ووقت الانتظار بين الصب والقطع، جميعها في قوة الكتلة الخضراء. وغالباً ما يكون زمن المكوث الثابت أقل فائدة من ملاحظة ما إذا كانت الكتلة قد وصلت إلى حالة قطع مستقرة. وفي المصنع الجديد، قد يتغير السلوك الحراري أيضاً مع استقرار العزل وأنابيب البخار وإجراءات التشغيل في الاستخدام الطبيعي.
لا تزال المحاذاة الميكانيكية مهمة. إذ يجب أن تشترك عربات القوالب، ومعدات الإمالة، وأجهزة نقل الكتل، والألواح الجانبية، وإطارات القطع في مرجع متسق. وحتى فرق صغير في المستوى أو مسار حركة غير محاذٍ قد يتسبب في تلف الزوايا بصورة متكررة. وإذا ظهرت العيوب في الموضع نفسه من كل كتلة، فالأرجح أنها مشكلة مرجعية ميكانيكية وليست تقلباً عشوائياً في المواد.
أعراض لا ينبغي التعامل معها بوصفها «فاقد بدء تشغيل طبيعي»
من المتوقع وجود بعض المواد المرفوضة أثناء ضبط الخط، لكن ينبغي تتبع العيوب المتكررة بدلاً من قبولها كجزء من التشغيل التجريبي. فقد تشير الشقوق القطرية المستمرة إلى تمدد غير متساوٍ، أو إجهاد مناولة، أو قوة غير كافية للكتلة. وقد تدل آثار الأسلاك المتكررة على شد السلك أو نظافته أو تزامن آلة القطع أو أن الكتلة لم تصل إلى الحالة المناسبة. وقد ينتج التفاوت الكبير في الأبعاد عن موضع آلة القطع أو تشوه القالب أو سلوك الانكماش أو عدم اتساق الكثافة الخضراء.
يتمثل نهج مفيد في فحص العيوب حسب الموقع والتوقيت: قبل إخراجها من القالب، وبعد الفصل، وبعد القطع الرأسي، وبعد القطع الأفقي، وبعد المعالجة بالأوتوكلاف، وبعد التعبئة. وهذا يضيّق نطاق البحث. أما محاولة تصحيح كل عيب ظاهر بتغيير تصميم الخلطة فعادة ما تطيل فترة التشغيل التجريبي.
يعتمد أداء الأوتوكلاف على جودة البخار والتحميل وإزالة المكثفات
غالباً ما توصف المعالجة بالأوتوكلاف ببساطة بأنها مرحلة ضغط وحرارة. ولكن عملياً، تعتمد المعالجة المستقرة على كيفية وصول البخار إلى الأوتوكلاف، وكيفية إزالة المكثفات، وكيفية ترتيب الأحمال، ومدى اتساق التحكم في دورة الضغط. ويمكن لمصنع أن يمتلك أوتوكلافاً ذا سعة تصميمية كافية ومع ذلك ينتج جودة غير متساوية إذا كان توزيع البخار ضعيفاً.
تشمل اهتمامات التشغيل التجريبي الشائعة الارتفاع البطيء للضغط، وعدم استقرار تثبيت الضغط، وتراكم الماء في خطوط البخار، والصمامات المتسربة، ومصائد البخار المعطلة، وفروق درجات الحرارة بين أجزاء الأوتوكلاف. وقد تؤدي هذه الظروف إلى إطالة زمن الدورة أو إحداث تباينات في القوة النهائية والرطوبة والانكماش والمظهر السطحي.
ينبغي فحص تحميل الأوتوكلاف مبكراً. إذ تؤثر المسافات بين الكتل أو رزم البلوك في وصول البخار. وقد يبدو التحميل الزائد كفؤاً على الورق، لكنه يمكن أن يقيّد الدوران ويجعل تحقيق معالجة متساوية أكثر صعوبة. وفي بعض ظروف التشغيل، قد تتصرف المواضع الأولى والأخيرة في الحمولة بصورة مختلفة عن المواضع الوسطى. وينبغي التحقق من ذلك عبر إجراء تشغيل تجريبي مضبوط بدلاً من افتراضه بناءً على خطة التحميل.
يجب أيضاً تقييم إمداد البخار بوصفه مرفقاً على مستوى المصنع بأكمله، وليس عند مدخل الأوتوكلاف فقط. فقد ينخفض الضغط عند بدء تشغيل مستخدمين آخرين، أو قد تعود المكثفات بشكل غير جيد، أو قد يواجه المرجل صعوبة في الحفاظ على المنحنى المطلوب خلال دورات متكررة. وينبغي أن يعرض نظام التحكم معلومات كافية للمشغلين لتمييز القيد الموجود في جانب المرجل عن مشكلة في الصمام أو الأنابيب أو الأوتوكلاف.
تنشأ مشكلات الأتمتة عادةً من الواجهات، لا من PLC وحده
تجمع مصانع AAC بين الوزن والخلط، وتحضير الملاط، والصب، والنقل، والقطع، والمعالجة بالأوتوكلاف، والتفريغ، والتعبئة. وقد يعمل كل قسم بشكل صحيح في الوضع اليدوي بينما يفشل الخط الكامل في التشغيل التلقائي. والسبب المعتاد هو واجهة غير مكتملة: حساس له منطق حالة خاطئ، أو ناقل لا توجد له إشارة «خلو» مؤكدة، أو آلة علوية تطلق المادة قبل أن تصبح المعدات السفلية جاهزة، أو تشابك أمان يتم تجاوزه أثناء الاختبار ولا يُعاد تفعيله أبداً.
يمكن أن تصبح تسمية الإشارات ورسائل الإنذار مشكلة تشغيلية عملية. فإذا أظهرت شاشة الأعطال للمشغل فقط أن تسلسلاً قد توقف، يصبح استكشاف الأخطاء وإصلاحها بطيئاً. وتعد مرحلة التشغيل التجريبي الوقت المناسب لجعل الإنذارات ذات معنى: تحديد الجهاز، وبيان الحالة التي فشلت، وإظهار ما إذا كانت المشكلة شرط سماح، أو تشابك أمان، أو فقدان اتصال، أو انحرافاً في العملية.
لا ينبغي إلغاء التشغيل اليدوي مبكراً جداً. فهو مفيد للتحقق من اتجاه الحركة واستجابة الحساسات وتشغيل الصمامات والوصول لأغراض الصيانة. ولكن لا ينبغي اعتبار المصنع قد تم تشغيله تجريبياً لمجرد أن الأجهزة الفردية تعمل يدوياً. ويجب اختبار التسلسلات التلقائية عبر عمليات البدء والإيقاف العادية، وحالات الفراغ، وتأخر وصول المواد، والاستعادة المضبوطة بعد العطل.
ينبغي إيلاء اهتمام خاص لنقاط النقل. إذ تتضمن مناولة القوالب وحركة الكتل ونقل القطع وتحميل الأوتوكلاف والتفريغ معدات يجب أن تنسق بين الموضع والتوقيت وحالة السلامة. ويمكن لتأخير طفيف في حساس واحد أن يسبب انقطاعات متكررة عبر الخط. وينبغي مراجعة الملاحظة الميكانيكية وبيانات الاتجاهات في نظام التحكم معاً؛ فلا تكفي أي من الرؤيتين وحدها.
غالباً ما يُستهان بأنظمة المرافق أثناء بدء التشغيل
قد يُتعامل مع الهواء المضغوط والإمداد الكهربائي وجودة المياه والصرف والتشحيم والتهوية بوصفها خدمات داعمة، لكنها تؤثر مباشرة في نتائج التشغيل التجريبي. ويمكن لضغط الهواء المنخفض أو المتذبذب أن يسبب بطء المشغلات الهوائية وحركة غير موثوقة للصمامات. وقد يؤدي الصرف غير الكافي إلى إنشاء مناطق عمل رطبة والتداخل مع مناولة الملاط. كما يمكن لعدم اتساق جودة المياه أن يؤثر في تحضير الملاط وسلوك معلّق الألمنيوم.
غالباً ما تكون المشكلات الكهربائية متقطعة. فقد يعمل المحرك دون حمل ولكنه يفصل أثناء التسارع العادي. وقد تحتاج محركات التردد المتغير إلى ضبط لتناسب قصور الناقل أو حركة القطع. ويمكن لاتجاه دوران الطور غير الصحيح، والأطراف المفكوكة، والتأريض الضعيف، وعدم كفاية تنسيق الحماية أن تنتج أعطالاً تشبه المشكلات الميكانيكية. وينبغي أن تسجل سجلات التشغيل التجريبي حالة التشغيل عند حدوث الفصل، بدلاً من رمز الإنذار النهائي فقط.
ينبغي أيضاً التحقق من التزييت وإمكانية الوصول لأغراض الصيانة قبل الإنتاج المستمر. فالخط الذي يمكنه العمل لعدة ساعات ليس بالضرورة جاهزاً للورديات المنتظمة إذا كان استبدال الأسلاك والتنظيف والفحص والتزييت يتطلب عملاً غير آمن أو يستغرق وقتاً طويلاً بشكل مفرط. وتؤثر هذه التفاصيل في التوافر لفترة طويلة بعد مغادرة فريق التشغيل التجريبي.
تسلسل تشغيل تجريبي أفضل يقلل إعادة العمل غير الضرورية
يتمثل التسلسل الأكثر موثوقية عموماً في التحقق من المصنع على طبقات. ابدأ بفحوصات التركيب ومحاذاة المعدات وجاهزية المرافق. شغّل الآلات الفردية وأجهزة السلامة. أكد تحضير المواد وقابلية تكرار الدفعات. أنتج كتل خضراء بوتيرة مضبوطة، ثم تحقق من القطع والمعالجة بالأوتوكلاف والتفريغ والتعبئة كمراحل مترابطة. وفقط بعد تحقيق جودة منتج مستقرة، ينبغي دفع الخط نحو معدل التشغيل المقصود.
يُعد تغيير متغيرات كثيرة في وقت واحد من أكثر عادات التشغيل التجريبي كلفة. فعندما تُعدّل تركيبة الدفعة وزمن المعالجة المسبقة وإعداد آلة القطع ومنحنى البخار وسرعة الناقل معاً، لا يوجد أساس واضح لتحديد أي تغيير ساعد أو تسبب في عيب جديد. إن السجل المنضبط للإعدادات وحالة المواد والعيوب الملحوظة والإنذارات والإجراءات التصحيحية أكثر قيمة من حجم كبير من الإنتاج التجريبي غير الموثق.
بالنسبة لمالكي المصانع، لا يتمثل السؤال الأساسي في ما إذا كانت المعدات تستطيع إنتاج كتل AAC خلال أول تشغيل ناجح. بل يتمثل في ما إذا كان الخط يستطيع تكرار هذه النتيجة مع التباين الطبيعي في المواد الخام، والطلب المستقر على المرافق، والتشغيل التلقائي الآمن، ومستوى جودة المنتج الذي يبقى قابلاً للتحكم من وردية إلى أخرى. يكتمل التشغيل التجريبي عندما تُفهم هذه الظروف وتُدار، لا عندما تغادر الكتل الأولى الأوتوكلاف.
التالية:لا يوجد المزيد من المحتوى
يوصي
 16-10-2026
ما المشكلات التي تحدث عادةً أثناء تشغيل مصنع AAC تجريبيًا؟
ما المشكلات الشائعة أثناء التشغيل التجريبي لمصنع AAC؟ تعرّف على تباين المواد الخام، والخلط بالدفعات، والقطع، والبخار، والأتمتة، والحلول العملية لضمان بدء تشغيل موثوق.
- 15-10-2026
كم تستغرق عادةً مدة التدريب الفني لمصنع AAC؟
كم تستغرق عادةً مدة التدريب الفني لمصنع AAC؟ اكتشف الجداول الزمنية الواقعية، وإرشادات التشغيل التجريبي، والخطوات الرئيسية لإنتاج AAC آمن ومستقر.
- 14-10-2026
ما الذي ينبغي أن يتضمنه تقرير تخطيط مصنع AAC؟
ما الذي ينبغي تضمينه في تقرير تخطيط مصنع AAC؟ استكشف الطلب في السوق، والطاقة الإنتاجية، والموقع، والمواد الخام، والمرافق، والتكاليف، والامتثال، وأساسيات التنفيذ.