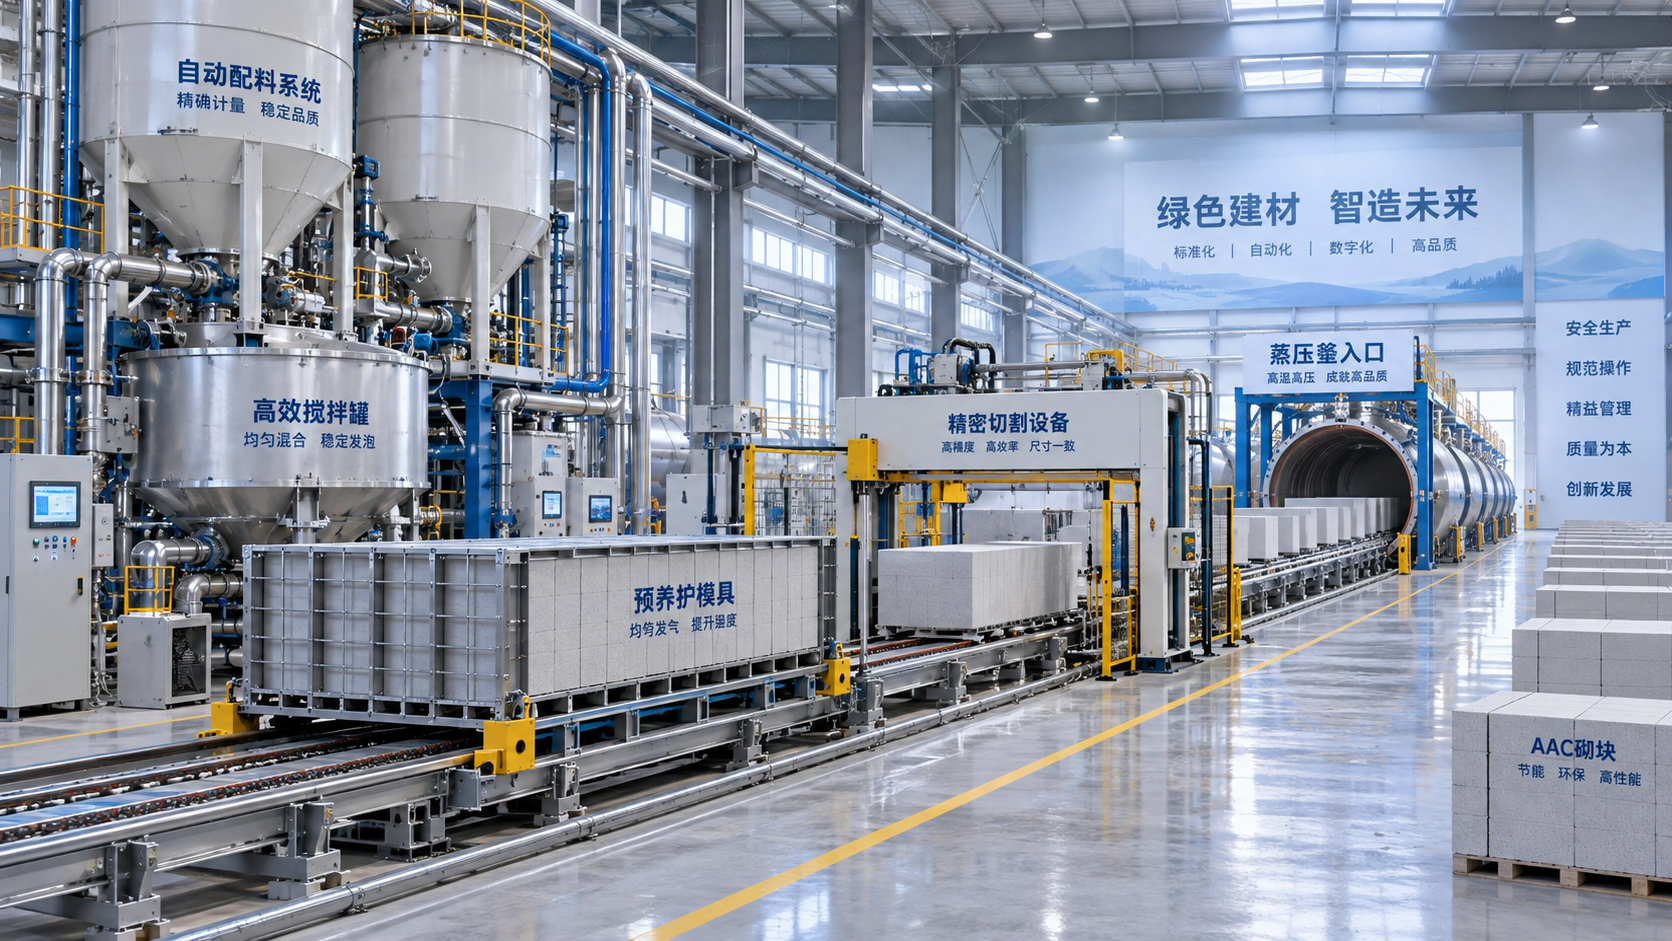
Quais problemas ocorrem com frequência durante o comissionamento de uma planta de AAC?
O comissionamento de uma planta de AAC raramente falha devido a uma falha dramática de equipamento. Com mais frequência, os atrasos na partida decorrem de pequenas incompatibilidades que se acumulam ao longo do processo: as matérias-primas se comportam de forma diferente do previsto na formulação, uma máquina de corte está mecanicamente em boas condições, mas mal referenciada, o vapor está disponível, mas não é fornecido a uma pressão estável, ou o sistema de controle recebe sinais que não refletem o que está acontecendo no chão de fábrica.
Esses problemas são importantes porque a produção de AAC é altamente interligada. Um erro de dosagem pode afetar o fluxo da polpa; o comportamento da polpa influencia a pré-cura e o corte; a qualidade do corte afeta o carregamento da autoclave e o rendimento dos blocos acabados. Portanto, o comissionamento deve ser tratado como um período de validação do processo, e não simplesmente como um teste para verificar se cada máquina liga e desliga.
A Variação da Matéria-Prima Frequentemente Surge Antes dos Problemas Mecânicos
Uma linha de AAC pode ser projetada com base em uma combinação definida de material silicoso, cal, cimento, gesso, pó ou pasta de alumínio, água e, quando utilizado, polpa reciclada. Na operação, esses insumos nem sempre chegam com a mesma umidade, finura, atividade química, temperatura ou distribuição de partículas. Uma fórmula que funcionou durante os testes pode se tornar instável quando os materiais de produção diferem dos valores assumidos.
Areia ou cinza volante com umidade variável é um exemplo comum. Se a dosagem se basear principalmente no peso nominal sem correção da umidade real, a relação efetiva entre água e sólidos varia de um lote para outro. O resultado pode ser densidade inconsistente da polpa, preenchimento inadequado do molde, resistência variável do bolo verde ou trincas durante o corte. O problema pode ser confundido com uma falha da autoclave ou do corte quando, na verdade, começou na preparação do material.
A qualidade da cal pode gerar outro problema difícil de diagnosticar. Variações na reatividade afetam o momento e a intensidade da reação da polpa. Se a geração de gás e a pega não se desenvolverem na sequência pretendida, o bolo verde pode crescer de forma desigual, colapsar, formar poros grandes ou permanecer macio demais para um corte limpo. A dosagem de alumínio, por si só, não deve ser ajustada repetidamente para compensar um perfil de reação instável. O comportamento subjacente do material deve ser verificado primeiro.
Antes de aumentar a velocidade de produção, a equipe de comissionamento deve estabelecer uma referência prática para cada insumo principal. Isso normalmente inclui controle de umidade, verificações da densidade da polpa, desempenho de moagem quando aplicável, comportamento de hidratação da cal e consistência da adição de alumínio. O objetivo não é criar trabalho laboratorial desnecessário. É separar uma variação relacionada ao material de uma falha relacionada ao equipamento antes que ambos sejam alterados ao mesmo tempo.
A Precisão da Dosagem É Mais do que uma Questão de Calibração de Balança
As células de carga podem ser calibradas corretamente e ainda assim produzir um lote não confiável. O material pode formar pontes em uma moega, descarregar de forma incompleta, aderir a transportadores úmidos ou continuar fluindo após o fechamento de uma comporta. Os medidores de água podem ser precisos em fluxo constante, mas menos confiáveis durante ciclos de dosagem curtos e repetidos. A polpa reciclada introduz outra variável, pois seu teor de sólidos pode variar ao longo do tempo.
Durante o comissionamento, os operadores devem comparar a receita inserida no sistema de controle com a massa e a sequência efetivamente entregues ao misturador. Isso inclui materiais de pequena dosagem, não apenas os agregados principais. Um pequeno desvio na preparação da suspensão de alumínio, por exemplo, pode ter um efeito desproporcional na formação dos poros e na expansão do bolo.
O tempo de mistura merece atenção semelhante. Um ciclo de mistura mais longo não melhora automaticamente a homogeneidade. Dependendo do sistema de materiais e do projeto do misturador, um atraso excessivo antes da moldagem pode alterar o estágio de reação atingido pela polpa. Por outro lado, pouca mistura pode deixar gradientes de densidade ou dispersão incompleta. A faixa aceitável deve ser confirmada em relação ao comportamento real de moldagem e pré-cura da linha.
- Verifique as leituras da balança vazia e carregada, incluindo a repetibilidade ao longo de vários lotes.
- Verifique se cada moega e alimentador descarrega completa e consistentemente.
- Meça a adição real de água considerando a umidade do material e a polpa reciclada.
- Confirme que a receita de controle corresponde às tubulações, válvulas e atribuições dos alimentadores físicos.
- Registre juntos a densidade do lote, o tempo de mistura, o tempo de moldagem e as observações de preenchimento do molde, em vez de registrá-los como valores isolados.
A Instabilidade do Bolo Verde Pode Interromper Toda a Linha Posterior
O bolo verde é a etapa intermediária mais sensível na produção de AAC. Ele deve ter resistência suficiente para ser desmoldado, transferido e cortado, mantendo-se ao mesmo tempo trabalhável para o corte por fios. Problemas nessa etapa geralmente aparecem como quebra de bordas, marcas de arrasto dos fios, deformação, rasgamento superficial, dimensões irregulares dos blocos ou um bolo que adere ao molde.
Às vezes, as equipes de comissionamento concentram-se na máquina de corte quando esses defeitos aparecem. De fato, o cortador pode exigir alinhamento ou ajuste de velocidade, mas a condição do bolo deve ser avaliada primeiro. Um bolo com cura insuficiente, internamente fraco ou expandido de forma desigual não pode ser corrigido tensionando os fios ou reduzindo a velocidade da estrutura de corte.
As condições de pré-cura são especialmente importantes. A distribuição de temperatura na área de pré-cura, a temperatura do molde, as condições ambientais e o tempo de espera entre a moldagem e o corte afetam a resistência do bolo verde. Um tempo de permanência fixo costuma ser menos útil do que observar se o bolo atingiu uma condição estável para corte. Em uma planta nova, o comportamento térmico também pode mudar à medida que o isolamento, as tubulações de vapor e as rotinas operacionais se estabilizam no uso normal.
O alinhamento mecânico continua sendo importante. Carros de molde, equipamentos de inclinação, dispositivos de transferência de bolo, placas laterais e estruturas de corte devem compartilhar uma referência consistente. Mesmo uma pequena diferença de nível ou um percurso desalinhado pode danificar repetidamente os cantos. Se os defeitos ocorrerem no mesmo local em todos os bolos, é mais provável que exista um problema de referência mecânica do que uma flutuação aleatória do material.
Sintomas que Não Devem Ser Tratados como “Perdas Normais de Partida”
Algum material rejeitado é esperado enquanto uma linha está sendo ajustada, mas defeitos repetidos devem ser investigados, e não aceitos como parte do comissionamento. Trincas diagonais persistentes podem indicar expansão desigual, tensão de manuseio ou resistência inadequada do bolo. Marcas repetidas de fios podem indicar tensão dos fios, limpeza dos fios, sincronização do cortador ou um bolo que não atingiu o estado adequado. Grande variação dimensional pode resultar do posicionamento do cortador, da deformação do molde, do comportamento de retração ou da densidade verde inconsistente.
Uma abordagem útil é inspecionar os defeitos por localização e momento: antes da desmoldagem, após a separação, após o corte vertical, após o corte horizontal, após a autoclavagem e após a embalagem. Isso restringe a investigação. Tentar corrigir todo defeito visível alterando a formulação geralmente prolonga o período de comissionamento.
O Desempenho da Autoclave Depende da Qualidade do Vapor, do Carregamento e da Remoção de Condensado
A autoclavagem é frequentemente descrita apenas como uma etapa de pressão e temperatura. Na prática, a cura estável depende de como o vapor chega à autoclave, de como o condensado é removido, de como as cargas são organizadas e de quão consistentemente o ciclo de pressão é controlado. Uma planta pode ter uma autoclave com capacidade de projeto adequada e ainda produzir qualidade irregular se a distribuição de vapor for deficiente.
As preocupações comuns no comissionamento incluem aumento lento de pressão, manutenção instável da pressão, acúmulo de água nas linhas de vapor, vazamento de válvulas, purgadores defeituosos e diferenças de temperatura entre as seções de uma autoclave. Essas condições podem prolongar o tempo de ciclo ou criar variações na resistência final, umidade, retração e aparência superficial.
O carregamento da autoclave deve ser examinado desde o início. O espaçamento entre bolos ou pacotes de blocos afeta o acesso do vapor. A sobrecarga pode parecer eficiente no papel, mas pode restringir a circulação e dificultar a obtenção de uma cura uniforme. Em algumas condições de operação, as primeiras e últimas posições de uma carga podem se comportar de maneira diferente das posições centrais. Isso deve ser verificado por meio de uma rotina controlada de comissionamento, e não presumido a partir do plano de carregamento.
O fornecimento de vapor também precisa ser avaliado como uma utilidade de toda a planta, não apenas na entrada da autoclave. A pressão pode cair quando outros consumidores entram em operação, o condensado pode retornar de forma deficiente ou uma caldeira pode ter dificuldade para manter o perfil necessário durante ciclos repetidos. O sistema de controle deve exibir informações suficientes para que os operadores diferenciem uma limitação do lado da caldeira de um problema de válvula, tubulação ou autoclave.
Os Problemas de Automação Geralmente Vêm das Interfaces, Não Apenas do PLC
As plantas de AAC combinam dosagem, preparação de polpa, moldagem, transporte, corte, autoclavagem, descarregamento e embalagem. Cada seção pode operar corretamente no modo manual enquanto a linha completa falha na operação automática. A causa usual é uma interface incompleta: um sensor tem lógica de estado incorreta, um transportador não possui sinal confirmado de “livre”, uma máquina a montante libera material antes que o equipamento a jusante esteja pronto ou um intertravamento é desviado durante os testes e nunca restaurado.
A nomenclatura dos sinais e as mensagens de alarme podem se tornar um problema operacional prático. Se uma tela de falhas informa ao operador apenas que uma sequência foi interrompida, a solução de problemas se torna lenta. A fase de comissionamento é o momento adequado para tornar os alarmes significativos: identificar o dispositivo, indicar a condição que falhou e mostrar se o problema é uma permissão, um intertravamento de segurança, uma perda de comunicação ou um desvio de processo.
A operação manual não deve ser removida cedo demais. Ela é útil para verificar o sentido de movimento, a resposta dos sensores, o acionamento de válvulas e o acesso para manutenção. Mas uma planta não deve ser considerada comissionada apenas porque os dispositivos individuais operam manualmente. As sequências automáticas devem ser testadas em partidas e paradas normais, condições vazias, chegada atrasada de material e recuperação controlada após uma falha.
Deve-se dar atenção especial aos pontos de transferência. O manuseio de moldes, a movimentação do bolo, a transferência para corte, o carregamento e o descarregamento da autoclave envolvem equipamentos que devem coordenar posição, tempo e status de segurança. Um pequeno atraso em um sensor pode causar interrupções repetidas em toda a linha. A observação mecânica e os dados de tendência do sistema de controle devem ser analisados em conjunto; nenhuma das duas perspectivas, isoladamente, é suficiente.
Os Sistemas de Utilidades São Frequentemente Subestimados Durante a Partida
Ar comprimido, fornecimento elétrico, qualidade da água, drenagem, lubrificação e ventilação podem ser tratados como serviços de apoio, mas afetam diretamente os resultados do comissionamento. Baixa pressão de ar ou pressão flutuante pode causar atuação lenta dos atuadores pneumáticos e movimento não confiável das válvulas. Drenagem inadequada pode criar áreas de trabalho molhadas e interferir no manuseio da polpa. A consistência inadequada da água pode afetar a preparação da polpa e o comportamento da suspensão de alumínio.
Os problemas elétricos geralmente são intermitentes. Um motor pode funcionar sem carga, mas desarmar durante a aceleração normal. Os inversores de frequência podem exigir ajuste para se adequarem à inércia dos transportadores ou ao movimento de corte. Sequência de fases incorreta, terminais frouxos, aterramento inadequado e coordenação insuficiente das proteções podem produzir falhas que se assemelham a problemas mecânicos. Os registros de comissionamento devem capturar o estado operacional quando ocorre um desarme, em vez de apenas o código de alarme final.
A lubrificação e o acesso para manutenção também devem ser verificados antes da produção contínua. Uma linha que pode operar por várias horas não está necessariamente pronta para turnos regulares se a substituição de fios, a limpeza, a inspeção e a lubrificação exigirem trabalho inseguro ou excessivamente demorado. Esses detalhes influenciam a disponibilidade muito tempo depois de a equipe de comissionamento sair.
Uma Sequência de Comissionamento Melhor Reduz Retrabalho Desnecessário
A sequência mais confiável é, em geral, validar a planta por camadas. Comece com verificações de instalação, alinhamento dos equipamentos e prontidão das utilidades. Opere máquinas individuais e dispositivos de segurança. Confirme a preparação dos materiais e a repetibilidade dos lotes. Produza bolos verdes em ritmo controlado e, em seguida, verifique o corte, a autoclavagem, o descarregamento e a embalagem como etapas interligadas. Somente após alcançar qualidade estável do produto a linha deve ser levada à taxa de operação pretendida.
Alterar muitas variáveis ao mesmo tempo é um dos hábitos de comissionamento mais caros. Quando a fórmula do lote, o tempo de pré-cura, o ajuste do cortador, o perfil de vapor e a velocidade do transportador são todos ajustados simultaneamente, não há uma base clara para decidir qual alteração ajudou ou causou um novo defeito. Um registro disciplinado das configurações, das condições do material, dos defeitos observados, dos alarmes e das ações corretivas é mais valioso do que um grande volume de produção de teste não documentada.
Para os proprietários de plantas, a questão central não é se o equipamento pode produzir blocos de AAC durante a primeira operação bem-sucedida. É se a linha pode repetir esse resultado com variação normal de matérias-primas, demanda estável de utilidades, operação automática segura e um nível de qualidade do produto que permaneça controlável de turno para turno. O comissionamento está concluído quando essas condições são compreendidas e gerenciadas, não quando os primeiros blocos saem da autoclave.
Seguinte:Não há mais conteúdo
Recomendar
 16/10/2026
Quais problemas ocorrem com frequência durante o comissionamento de uma planta de AAC?
Quais são os problemas comuns durante o comissionamento de uma planta de AAC? Explore variações de matérias-primas, dosagem, corte, vapor, automação e soluções práticas para uma partida confiável.
- 15/10/2026
Quanto tempo normalmente dura o treinamento técnico para uma planta de AAC?
Quanto tempo normalmente dura o treinamento técnico para uma planta de AAC? Conheça prazos realistas, orientações de comissionamento e etapas essenciais para uma produção de AAC segura e estável.
- 14/10/2026
O que deve incluir um relatório de planejamento de uma fábrica de AAC?
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC? Explore a demanda do mercado, a capacidade, o local, as matérias-primas, os serviços públicos, os custos, a conformidade e os aspectos essenciais da implementação.