Какие проблемы обычно возникают при пусконаладке завода AAC?
Пусконаладка линии AAC редко терпит неудачу из-за одной серьезной неисправности оборудования. Чаще задержки запуска возникают из-за небольших несоответствий, которые накапливаются по всему процессу: сырье ведет себя иначе, чем предусмотрено рецептурой, резательная машина механически исправна, но имеет неверную базировку, пар доступен, но подается под нестабильным давлением, либо система управления получает сигналы, не отражающие реальную ситуацию на производственной площадке.
Эти проблемы важны, поскольку производство AAC представляет собой тесно связанный процесс. Ошибка дозирования может повлиять на текучесть суспензии; поведение суспензии влияет на предварительное твердение и резку; качество резки влияет на загрузку автоклава и выход готовых блоков. Поэтому пусконаладку следует рассматривать как период валидации процесса, а не просто как проверку того, запускается и останавливается ли каждая машина.
Изменения характеристик сырья часто проявляются раньше механических проблем
Линия AAC может быть спроектирована для определенного сочетания кремнеземистого материала, извести, цемента, гипса, алюминиевой пудры или пасты, воды и, при использовании, возвратной суспензии. В эксплуатации эти компоненты не всегда поступают с одинаковой влажностью, тонкостью помола, химической активностью, температурой или гранулометрическим составом. Рецептура, работавшая во время испытаний, может стать нестабильной, если производственные материалы отличаются от предполагаемых значений.
Типичным примером является песок или зола-унос с изменяющейся влажностью. Если дозирование основано главным образом на номинальной массе без поправки на фактическую влажность, эффективное соотношение воды и твердых веществ меняется от замеса к замесу. Результатом могут стать нестабильная плотность суспензии, плохое заполнение формы, изменяющаяся прочность сырца или растрескивание при резке. Эту проблему можно ошибочно принять за неисправность автоклава или резательной машины, хотя она возникла на этапе подготовки материалов.
Качество извести может создать еще одну сложную для диагностики проблему. Изменения реакционной способности влияют на время и интенсивность реакции суспензии. Если газообразование и схватывание не развиваются в предусмотренной последовательности, сырец может подниматься неравномерно, оседать, образовывать крупные поры или оставаться слишком мягким для чистой резки. Не следует постоянно корректировать только дозировку алюминия, чтобы компенсировать нестабильный профиль реакции. Сначала необходимо проверить исходное поведение материала.
До повышения скорости производства пусконаладочная команда должна установить практическую базовую линию для каждого основного компонента. Обычно это включает контроль влажности, проверку плотности суспензии, оценку эффективности помола, где это применимо, поведения извести при гашении и стабильности подачи алюминия. Цель не в создании ненужной лабораторной работы. Она заключается в том, чтобы отделить изменение, связанное с материалом, от неисправности оборудования до того, как оба фактора будут изменены одновременно.
Точность дозирования — это не только вопрос калибровки весов
Тензодатчики могут быть правильно откалиброваны, но при этом давать ненадежный замес. Материал может зависать в бункере, выгружаться не полностью, прилипать к влажным конвейерам или продолжать поступать после закрытия заслонки. Расходомеры воды могут быть точными при постоянном потоке, но менее надежными при коротких повторяющихся циклах дозирования. Возвратная суспензия вносит еще одну переменную, поскольку содержание твердых веществ в ней может изменяться со временем.
Во время пусконаладки операторы должны сопоставлять рецептуру, введенную в систему управления, с фактической массой и последовательностью подачи материалов в смеситель. Это относится и к материалам малых доз, а не только к основным заполнителям. Например, небольшое отклонение при подготовке алюминиевой суспензии может непропорционально сильно повлиять на формирование пор и вспучивание сырца.
Время смешивания заслуживает такого же внимания. Более длительный цикл смешивания не всегда автоматически улучшает однородность. В зависимости от системы материалов и конструкции смесителя чрезмерная задержка перед заливкой может изменить стадию реакции, достигнутую суспензией. Слишком короткое смешивание, напротив, может привести к градиентам плотности или неполному диспергированию. Допустимый диапазон должен быть подтвержден на основе фактического поведения линии при заливке и предварительном твердении.
- Проверяйте показания весов без нагрузки и под нагрузкой, включая повторяемость на нескольких замесах.
- Проверяйте, полностью и стабильно ли разгружается каждый бункер и питатель.
- Измеряйте фактическую подачу воды с учетом влажности материалов и возвратной суспензии.
- Подтверждайте, что рецептура в системе управления соответствует фактическим трубопроводам, клапанам и назначениям питателей.
- Фиксируйте плотность замеса, время смешивания, время заливки и наблюдения за заполнением формы вместе, а не как отдельные показатели.
Нестабильность сырца может нарушить работу всей последующей линии
Сырец является наиболее чувствительной промежуточной стадией в производстве AAC. Он должен обладать достаточной прочностью для распалубки, перемещения и резки, при этом оставаясь пригодным для резки струнами. Проблемы на этой стадии часто проявляются в виде сколов кромок, следов протягивания струн, деформации, разрывов поверхности, неравномерных размеров блоков или прилипания сырца к форме.
Когда появляются такие дефекты, пусконаладочные команды иногда сосредотачиваются на резательной машине. Резак действительно может потребовать выравнивания или регулировки скорости, однако сначала необходимо оценить состояние сырца. Сырец с недостаточным предварительным твердением, низкой внутренней прочностью или неравномерным вспучиванием нельзя исправить натяжением струн или замедлением режущей рамы.
Условия предварительного твердения имеют особое значение. Распределение температуры в зоне предварительного твердения, температура формы, условия окружающей среды и время ожидания между заливкой и резкой — все это влияет на прочность сырца. Фиксированное время выдержки часто менее полезно, чем наблюдение за тем, достиг ли сырец стабильного состояния для резки. На новом заводе тепловые характеристики также могут меняться по мере того, как теплоизоляция, паропроводы и рабочие процедуры переходят в обычный режим эксплуатации.
Механическое выравнивание также важно. Вагонетки форм, оборудование для наклона, устройства перемещения сырца, боковые пластины и режущие рамы должны иметь единую систему базирования. Даже небольшая разница уровней или несоосная траектория движения может регулярно повреждать углы. Если дефекты возникают в одном и том же месте на каждом сырце, вероятнее механическая проблема базирования, чем случайное изменение свойств материала.
Признаки, которые не следует считать «нормальными потерями при запуске»
При настройке линии некоторое количество брака ожидаемо, однако повторяющиеся дефекты следует выявлять, а не принимать как часть пусконаладки. Постоянные диагональные трещины могут указывать на неравномерное вспучивание, напряжения при перемещении или недостаточную прочность сырца. Повторяющиеся следы струн могут свидетельствовать о натяжении или чистоте струн, синхронизации резака либо о том, что сырец не достиг требуемого состояния. Значительные отклонения размеров могут быть вызваны позиционированием резака, деформацией формы, усадкой или нестабильной плотностью сырца.
Полезный подход — осматривать дефекты по месту и времени их появления: до распалубки, после разделения, после вертикальной резки, после горизонтальной резки, после автоклавирования и после упаковки. Это сужает поиск причин. Попытка исправить каждый видимый дефект путем изменения рецептуры обычно лишь продлевает период пусконаладки.
Работа автоклава зависит от качества пара, загрузки и отвода конденсата
Автоклавирование часто описывают просто как этап давления и температуры. На практике стабильное твердение зависит от того, как пар поступает в автоклав, как удаляется конденсат, как размещается загрузка и насколько стабильно контролируется цикл давления. Завод может иметь автоклав с достаточной проектной производительностью и все же получать неравномерное качество при плохом распределении пара.
К распространенным проблемам пусконаладки относятся медленный набор давления, нестабильное поддержание давления, скопление воды в паропроводах, негерметичные клапаны, неисправные конденсатоотводчики и различия температуры между секциями автоклава. Эти условия могут увеличивать длительность цикла или вызывать колебания готовой прочности, влажности, усадки и внешнего вида поверхности.
Загрузку автоклава следует проверить на раннем этапе. Расстояние между сырцами или пакетами блоков влияет на доступ пара. Перегрузка может выглядеть эффективной на бумаге, но ограничивать циркуляцию и затруднять равномерное твердение. В некоторых рабочих условиях первое и последнее положения в загрузке могут вести себя иначе, чем средние. Это следует проверить в ходе контролируемой пусконаладки, а не предполагать на основе плана загрузки.
Подачу пара также необходимо оценивать как общезаводскую инженерную систему, а не только на входе в автоклав. Давление может снижаться при включении других потребителей, конденсат может плохо возвращаться, либо котлу может быть сложно поддерживать требуемый профиль при повторяющихся циклах. Система управления должна отображать достаточно информации, чтобы операторы могли отличить ограничение со стороны котла от проблемы с клапаном, трубопроводом или автоклавом.
Проблемы автоматизации обычно возникают на интерфейсах, а не только в PLC
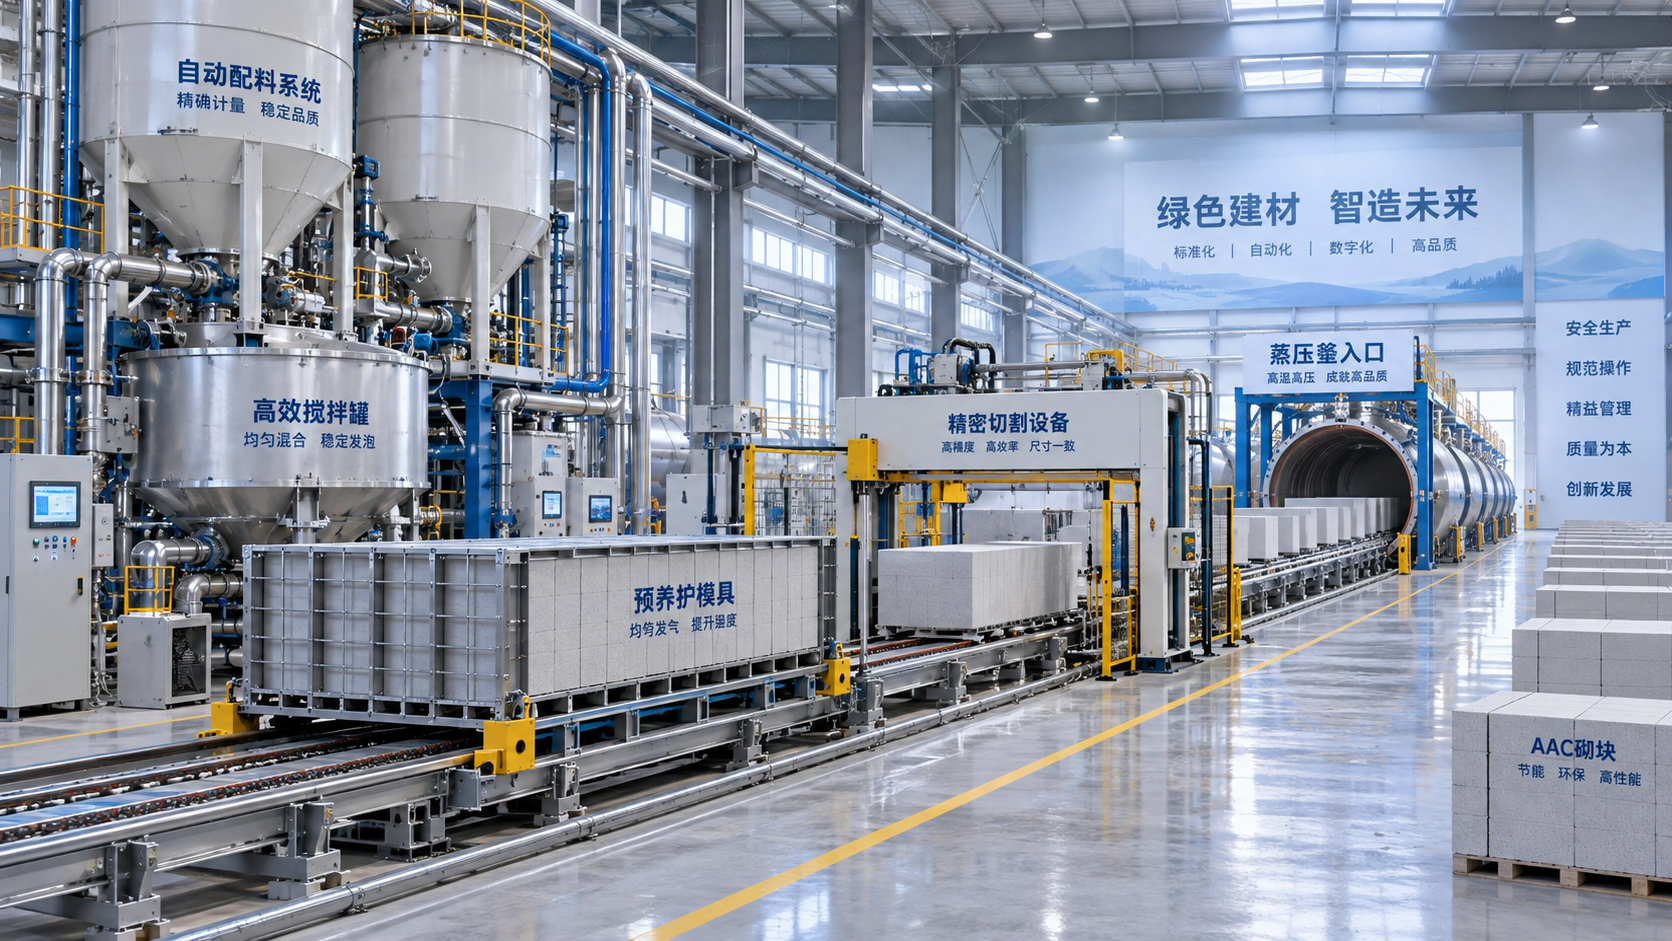
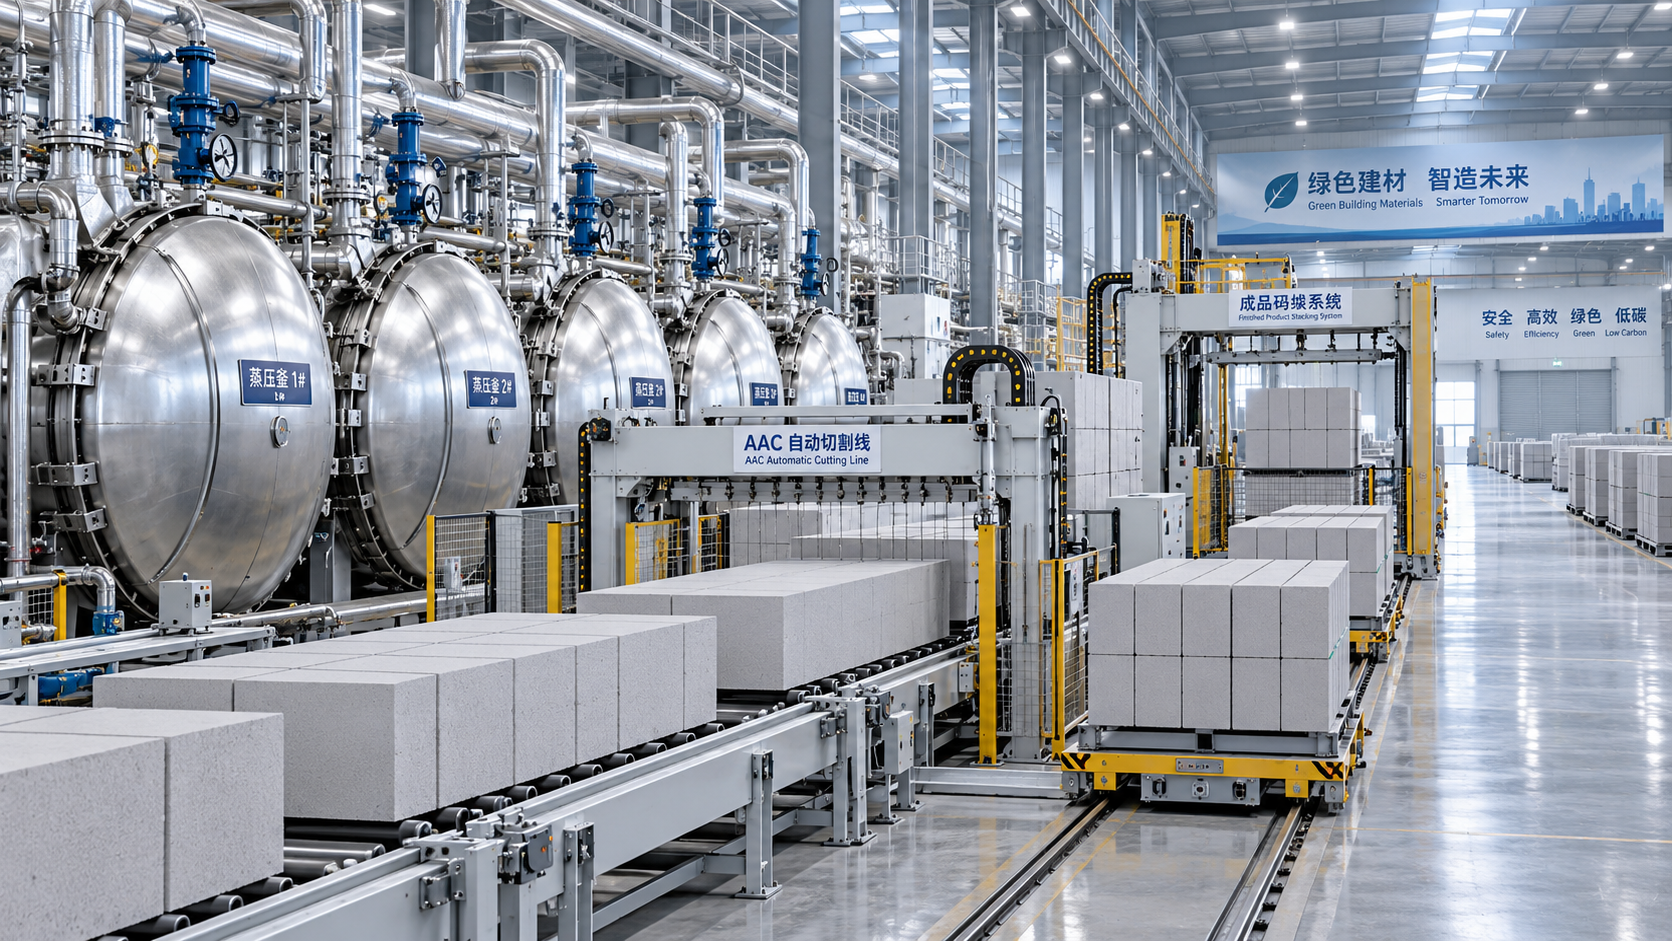
Заводы AAC объединяют дозирование, подготовку суспензии, заливку, транспортировку, резку, автоклавирование, выгрузку и упаковку. Каждый участок может корректно работать в ручном режиме, тогда как вся линия не работает в автоматическом режиме. Обычной причиной является неполный интерфейс: датчик имеет неверную логику состояния, у конвейера нет подтвержденного сигнала «свободно», вышестоящая машина подает материал до готовности последующего оборудования либо блокировка обходится при испытаниях и никогда не восстанавливается.
Наименования сигналов и сообщения аварийной сигнализации могут стать практической эксплуатационной проблемой. Если экран неисправностей сообщает оператору только о том, что последовательность остановлена, поиск неисправности становится медленным. Этап пусконаладки — подходящее время, чтобы сделать аварийные сообщения понятными: указать устройство, описать невыполненное условие и показать, является ли проблема разрешающим условием, защитной блокировкой, потерей связи или отклонением процесса.
Ручной режим не следует отключать слишком рано. Он полезен для проверки направления движения, реакции датчиков, срабатывания клапанов и доступа для обслуживания. Однако завод не следует считать введенным в эксплуатацию только потому, что отдельные устройства работают вручную. Автоматические последовательности должны быть испытаны при обычных запусках, остановках, пустых условиях, задержке поступления материала и контролируемом восстановлении после неисправности.
Особое внимание следует уделить точкам передачи. Перемещение форм, движение сырца, передача на резку, загрузка автоклава и выгрузка включают оборудование, которое должно координировать положение, время и состояние безопасности. Небольшая задержка одного датчика может вызывать повторяющиеся остановки по всей линии. Механические наблюдения и трендовые данные системы управления следует анализировать совместно; каждого из этих видов информации по отдельности недостаточно.
Вспомогательные инженерные системы часто недооценивают при запуске
Сжатый воздух, электроснабжение, качество воды, дренаж, смазка и вентиляция могут рассматриваться как вспомогательные службы, но они напрямую влияют на результаты пусконаладки. Низкое или колеблющееся давление воздуха может вызвать медленную работу пневматических приводов и ненадежное перемещение клапанов. Недостаточный дренаж может создавать влажные рабочие зоны и мешать обращению с суспензией. Нестабильное качество воды может повлиять на приготовление суспензии и поведение алюминиевой суспензии.
Электрические проблемы часто носят периодический характер. Двигатель может работать без нагрузки, но отключаться при нормальном разгоне. Преобразователи частоты могут потребовать настройки в соответствии с инерцией конвейера или движением резака. Неправильное чередование фаз, ослабленные клеммы, плохое заземление и недостаточная селективность защиты могут вызывать неисправности, похожие на механические проблемы. В записях пусконаладки следует фиксировать рабочее состояние в момент отключения, а не только окончательный код аварии.
Перед устойчивым производством также следует проверить смазку и доступ для обслуживания. Линия, способная работать несколько часов, не обязательно готова к регулярным сменам, если замена струн, очистка, осмотр и смазка требуют небезопасной или чрезмерно трудоемкой работы. Эти детали влияют на доступность оборудования еще долго после ухода пусконаладочной команды.
Более совершенная последовательность пусконаладки сокращает ненужные доработки
Наиболее надежная последовательность обычно заключается в поэтапной валидации завода. Начните с проверки монтажа, выравнивания оборудования и готовности инженерных систем. Запустите отдельные машины и устройства безопасности. Подтвердите подготовку материалов и повторяемость замесов. Производите сырцы в контролируемом темпе, затем проверяйте резку, автоклавирование, выгрузку и упаковку как связанные этапы. Только после достижения стабильного качества продукции линию следует выводить на предусмотренную рабочую производительность.
Одновременное изменение многих переменных — одна из наиболее дорогостоящих привычек при пусконаладке. Когда одновременно корректируются рецептура замеса, время предварительного твердения, настройка резака, профиль пара и скорость конвейера, нет ясной основы для определения того, какое изменение помогло или вызвало новый дефект. Дисциплинированный журнал настроек, состояния материалов, наблюдаемых дефектов, аварий и корректирующих действий ценнее большого объема недокументированного пробного производства.
Для владельцев завода главный вопрос заключается не в том, способно ли оборудование произвести блоки AAC во время первого успешного запуска. Вопрос в том, может ли линия повторять этот результат при обычных колебаниях сырья, стабильной нагрузке на инженерные системы, безопасной автоматической работе и уровне качества продукции, который остается управляемым от смены к смене. Пусконаладка завершена тогда, когда эти условия понятны и контролируются, а не тогда, когда первые блоки выходят из автоклава.
Следующая:Больше нет контента
Рекомендуем
 Oct 16, 2026
Какие проблемы обычно возникают при пусконаладке завода AAC?
Какие проблемы часто возникают при пусконаладке завода по производству автоклавного газобетона? Рассмотрите колебания свойств сырья, дозирование, резку, пароснабжение, автоматизацию и практические решения для надежного запуска.
- Oct 15, 2026
Сколько обычно длится техническое обучение для завода по производству AAC?
Сколько обычно длится техническое обучение для завода по производству AAC? Узнайте о реалистичных сроках, рекомендациях по пусконаладке и ключевых этапах безопасного и стабильного производства AAC.
- Oct 14, 2026
Что должно включать планировочный отчёт для завода по производству AAC?
Что следует включить в планировочный отчёт для завода по производству AAC? Изучите рыночный спрос, производственные мощности, площадку, сырьё, инженерные коммуникации, затраты, соответствие требованиям и ключевые аспекты реализации.