كم تستغرق عادةً مدة التدريب الفني لمصنع AAC؟
عندما يقترب مصنع AAC من مرحلة التشغيل التجريبي، نادرًا ما يكون السؤال مقتصرًا على قدرة المشغلين على بدء تشغيل الآلات. فالاهتمام العملي هو ما إذا كان الفريق يستطيع تشغيل دورة إنتاج كاملة دون التسبب في خسائر يمكن تجنبها، مثل كثافة ملاط غير صحيحة، أو جودة كعكة غير مستقرة، أو تلف أثناء القطع، أو تحميل سيئ للأوتوكلاف، أو تأخر الصيانة، أو التعامل غير الآمن مع الجير وعجينة الألومنيوم والبخار والمعدات المتحركة.
يستغرق التدريب الفني لمصنع AAC عادةً عدة أسابيع لتحقيق الجاهزية التشغيلية الأولية، بينما يتطلب التشغيل المستقل المستقر غالبًا إرشادًا مستمرًا خلال مرحلة التشغيل التجريبي والإنتاج المبكر. يمكن إكمال برنامج أساسي في نحو أسبوعين إلى أربعة أسابيع عندما يكون نطاق المعدات واضحًا ويكون الطاقم ملمًا بالإنتاج الصناعي بالفعل. وقد يحتاج فريق جديد يشغل خطًا أكثر أتمتة، أو يدير مواد خام غير مألوفة، أو يتعلم أثناء التركيب، إلى فترة أطول. ولا ينبغي التعامل مع التدريب كفعالية صفية واحدة؛ بل هو عملية مرحلية تستمر إلى أن يتمكن المصنع من إنتاج بلوكات أو ألواح AAC متسقة في ظروف العمل العادية.
لماذا تختلف فترة التدريب من مصنع AAC إلى آخر
يربط خط الخرسانة الخلوية المعالجة بالأوتوكلاف عدة عمليات تؤثر في بعضها بعضًا. فقد لا يظهر الخطأ المرتكب أثناء تحضير المواد الخام إلا في مرحلة المعالجة الأولية أو القطع أو المعالجة بالأوتوكلاف. ولهذا السبب، تعتمد مدة التدريب بدرجة أقل على السعة الاسمية للخط وبدرجة أكبر على عدد قرارات الإنتاج التي يجب على فريق التشغيل اتخاذها وحجم خبرته السابقة.
أهم المتغيرات هي مستوى الأتمتة، ونطاق الإنتاج، وحالة التركيب، واتساق المواد الخام، والمسؤوليات المسندة إلى الفريق المحلي. وقد يكون تعلم خط ينتج بلوكات قياسية بتركيبات مثبتة أسهل من مصنع ينتج عدة كثافات أو أبعاد أو منتجات مسلحة. وبالمثل، يتكيف المشغلون الملمون بمحطات الخلط أو معدات البلوكات أو أنظمة البخار أو الآلات التي يتحكم بها PLC بسرعة أكبر من طاقم جديد تمامًا.
كما تختلف المدة الزمنية في التقويم عن ساعات التدريب الفعلية. أثناء التركيب، قد يتم بعض التدريب في الوقت الذي لا تزال فيه الأساسات والأنابيب والتوصيلات الكهربائية والأنظمة المساعدة قيد الإكمال. وغالبًا لا يبدأ الجزء الأكثر قيمة من التدريب إلا بعد أن يصبح الخط قادرًا على تشغيل المواد، إذ يرى المشغلون حينها كيف تؤثر قرارات الخلط في الكعكة الخضراء وسلوك القطع وحالة المنتج النهائي.
تسلسل تدريب واقعي لفريق إنتاج AAC
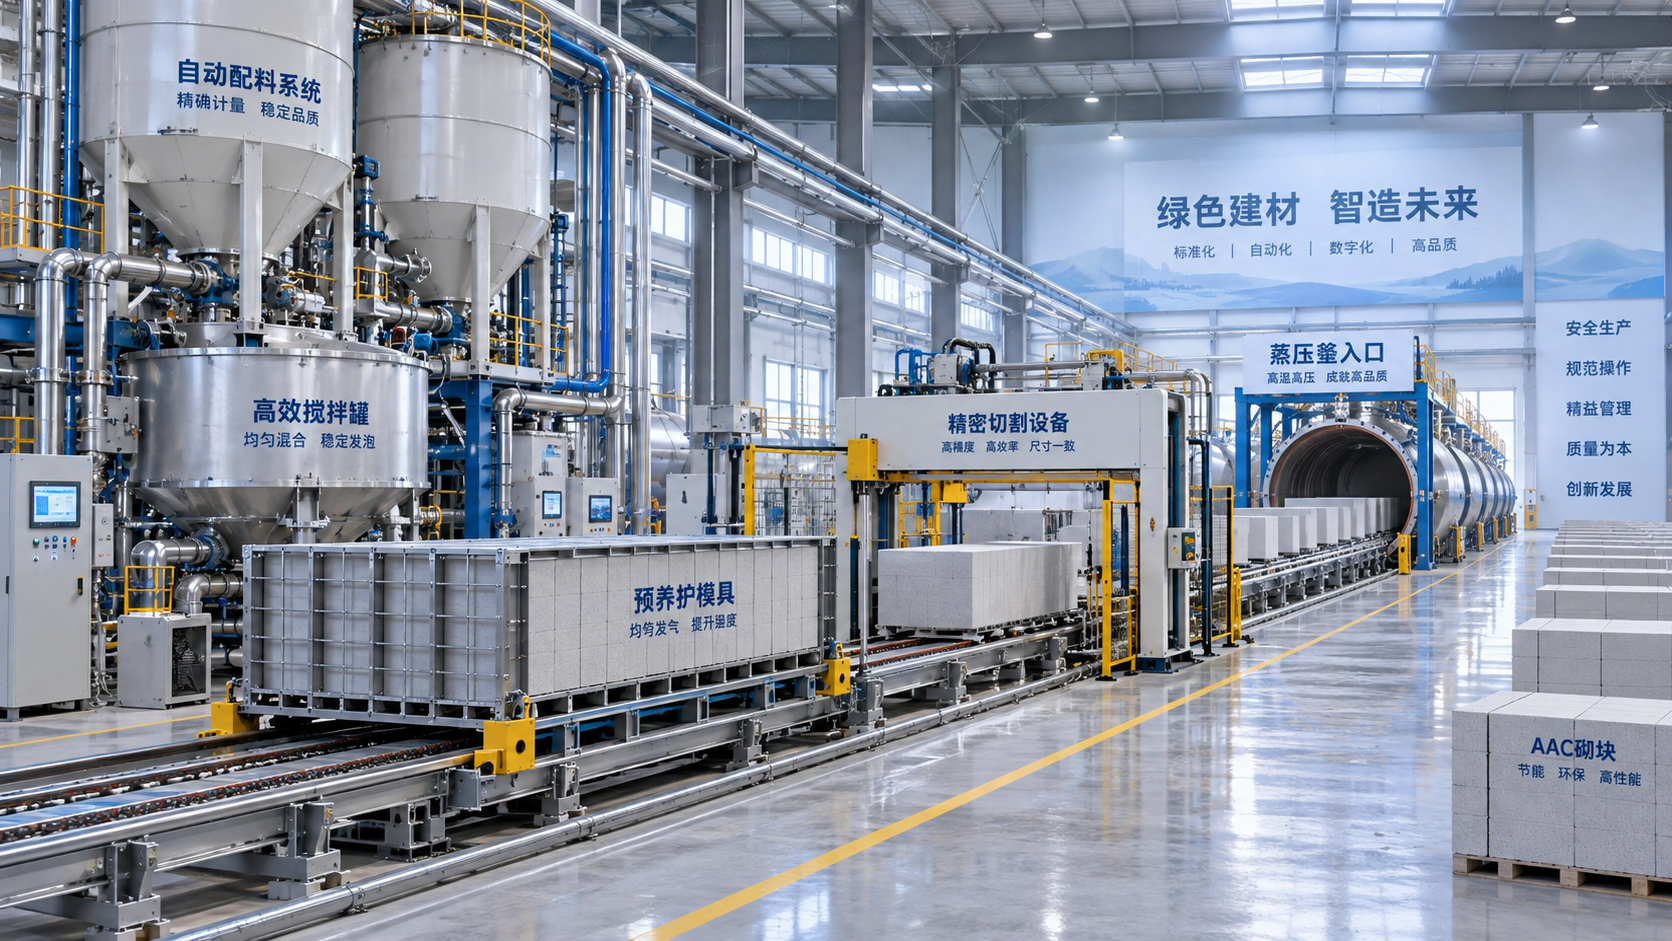
يتبع التدريب الفني الفعال مسار الإنتاج بدلًا من فصل كل قسم في دروس معزولة. يحتاج المشغلون إلى فهم محطتهم بالتفصيل، لكنهم يحتاجون أيضًا إلى معرفة كيف تؤدي التغيرات في المراحل السابقة إلى مشكلات في المراحل اللاحقة. وغالبًا ما يكون التسلسل التالي أكثر فائدة من محاولة تعليم كل وظيفة دفعة واحدة.
1. التعريف بالمعدات وممارسات العمل الآمن
قبل بدء تجارب الإنتاج، ينبغي أن يتعلم الفريق تخطيط المصنع وأسماء المعدات وتدفق المواد الطبيعي وقيود الوصول وإيقافات الطوارئ ووسائل الحماية وإجراءات القفل والعزل. تغطي هذه المرحلة المخاطر العملية حول الخلاطات والناقلات والقوالب وأجهزة الإمالة وآلات القطع والرافعات والمضخات والأوتوكلاف والمعدات المرتبطة بالبخار.
يجب ربط تعليمات السلامة بالمهام الفعلية. فلا يكفي إظهار موقع زر إيقاف الطوارئ. ينبغي أن يفهم المشغل متى يجب إزالة الانحشار فقط بعد العزل، ولماذا لا يمكن الاقتراب من قالب متحرك أو إطار قطع أثناء دورة تلقائية، وأي أعمال صيانة تتطلب التأكد من تفريغ الضغط والحرارة والطاقة المخزنة.
2. تحضير المواد الخام والتحكم في الخلط
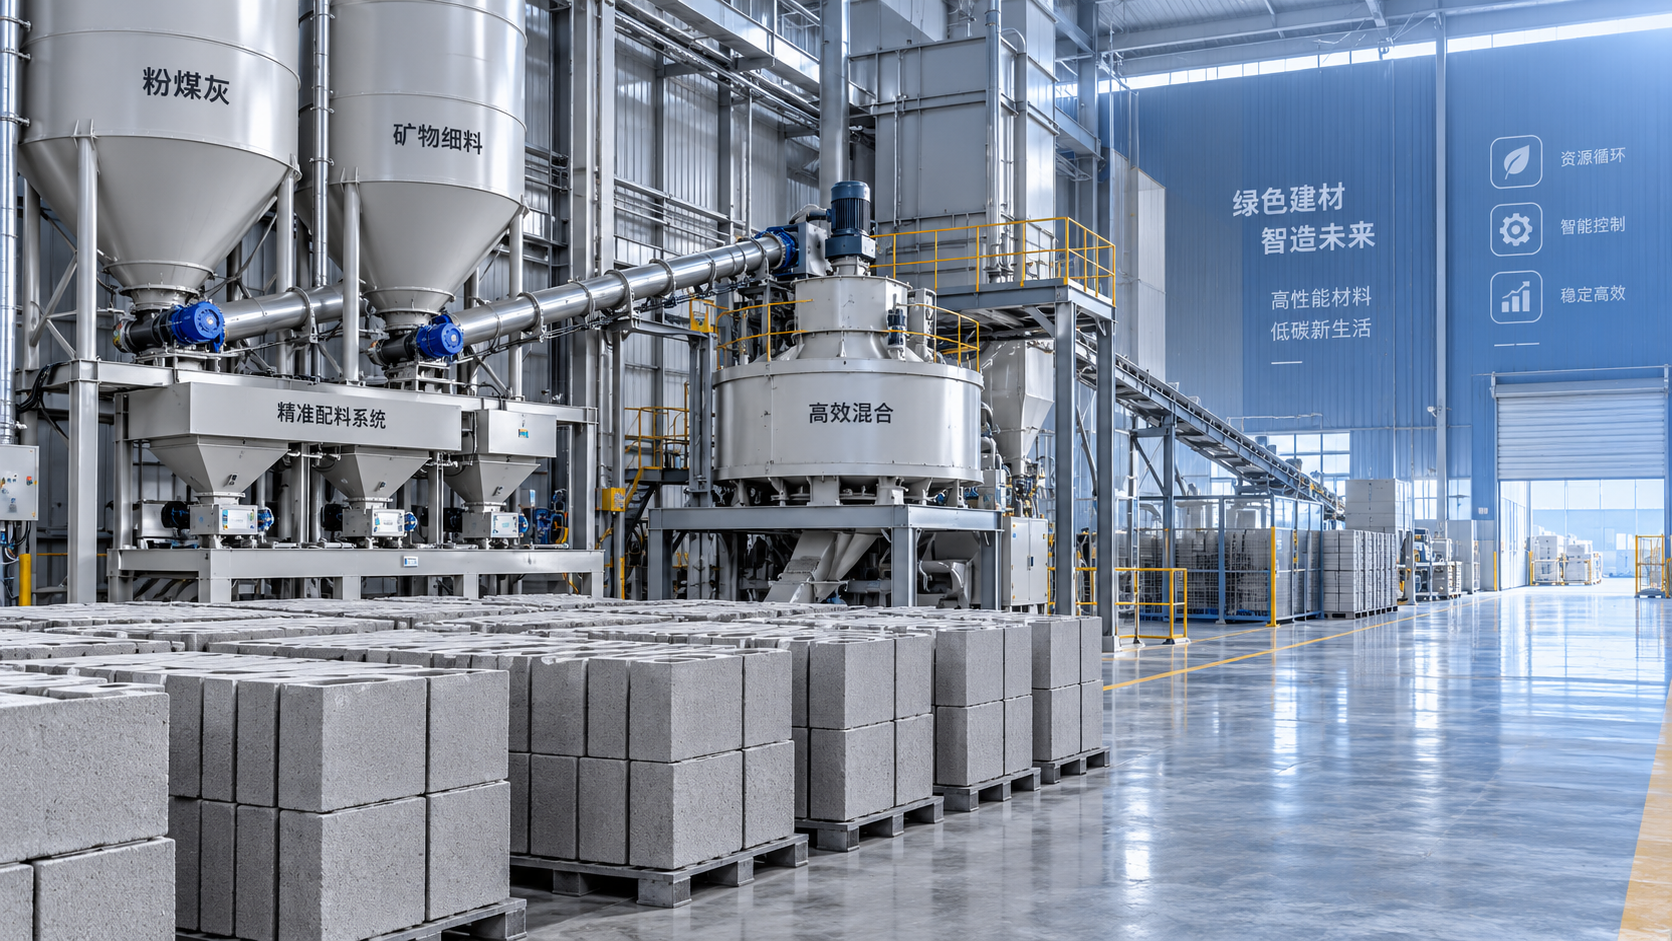
تبدأ جودة AAC من مدخلات مستقرة. يشمل التدريب في هذه المرحلة تخزين ومناولة الرمل أو الرماد المتطاير، والأسمنت، والجير، والجبس أو الإضافات المحددة الأخرى، والماء، وعجينة أو مسحوق الألومنيوم. وينبغي أن يعرف الفريق غرض كل مادة ومتطلبات مناولتها والفحوصات اللازمة قبل الاستخدام.
لا يقتصر التركيز التشغيلي على تحميل المكونات في الخلاط. يحتاج الأفراد إلى مراقبة دقة الوزن ودرجة حرارة الملاط وزمن الخلط وإضافة الماء ونعومة المادة عند الاقتضاء وتحضير عامل توليد الغاز. كما ينبغي أن يفهموا أن تغيير نقطة ضبط واحدة لتصحيح عيب ظاهر قد يسبب مشكلة أخرى لاحقًا في العملية. ويجب التحكم في أي تعديل للتركيبة وتسجيله وتقييمه مقارنة بالكعكة الخضراء الناتجة والمنتج النهائي.
3. الصب والمعالجة الأولية وتقييم الكعكة الخضراء
يجب أن يرتفع الملاط المصبوب ويكتسب قوة كافية قبل إخراجه من القالب وإرساله إلى القطع. وهذه إحدى المراحل التي يكون فيها حكم المشغل بالغ الأهمية. فقد تتشوه الكعكة اللينة جدًا أو تتمزق أثناء فك القالب والقطع. وقد تُقطع الكعكة المتصلبة أكثر من اللازم بصورة سيئة أو تظهر فيها عيوب بالحواف. وقد يشير الارتفاع غير المتساوي إلى مشكلات في درجة حرارة المواد أو الخلط أو إضافة الألومنيوم أو تجهيز القالب أو بيئة المعالجة.
ينبغي أن يعلّم التدريب المشغلين ما يجب فحصه قبل نقل القالب: سلوك الارتفاع، والمظهر السطحي، والتوقيت، وتماسك الكعكة، وعلامات التشقق أو الهبوط غير الطبيعي. وبدلًا من الاعتماد على وقت ثابت فقط، ينبغي أن يتعلم الفريق تقييم ما إذا كانت الكعكة قد وصلت إلى حالة مناسبة للقطع في ظل ظروف المواد ودرجة الحرارة الحالية.
4. عمليات القطع والمناولة والنقل
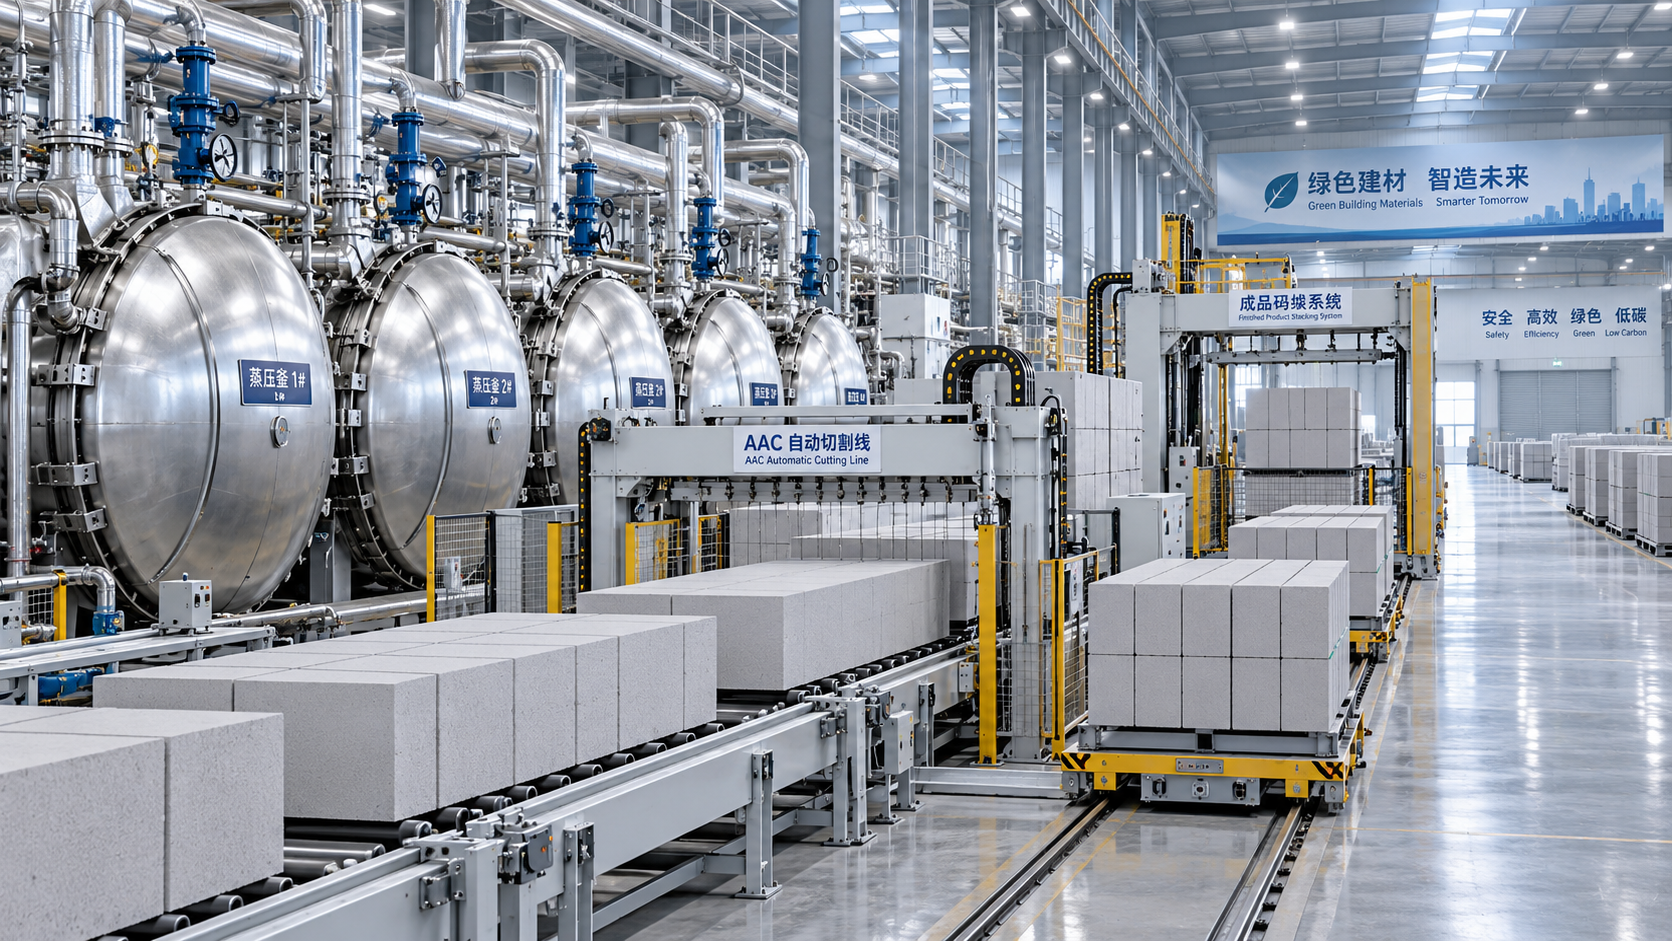
غالبًا ما تكون معدات القطع مؤتمتة بدرجة عالية، لكن مخرجاتها تظل معتمدة على الإعداد الصحيح والمراقبة المنضبطة. ينبغي أن يتعلم المشغلون العلاقة بين حالة الكعكة وحالة الأسلاك وسرعة القطع وإعدادات الأبعاد وجودة الحواف. كما يحتاجون إلى إدراك متى يكون عيب القطع المتكرر على الأرجح مشكلة في العملية وليس مجرد ضبط للآلة.
تشمل تعليمات المناولة نقل القوالب ورفع الكعكة أو إمالتها وإجراءات الفصل وإدارة المخلفات والتحضير للتحميل في الأوتوكلاف. ويمكن أن يؤدي سوء المحاذاة أو تلف أسلاك القطع أو توقيت النقل غير الصحيح أو تحريك المنتجات الخضراء بإهمال إلى حدوث كسر قبل وصول المادة إلى الأوتوكلاف. وينبغي أن يوضح التدريب العيوب الصغيرة التي يمكن تصحيحها من خلال الإعداد الروتيني وتلك التي تتطلب إيقاف الخط وفحصه.
5. تشغيل الأوتوكلاف والتحكم في المنتج النهائي
المعالجة بالأوتوكلاف ليست مجرد خطوة تسخين نهائية. فنمط التحميل ودورة البخار والتحكم في الضغط ودرجة الحرارة وإدارة المكثفات وإجراء التفريغ تؤثر في أداء المنتج وسلامة التشغيل. ولا ينبغي أن يدير المعدات المرتبطة بالضغط سوى أفراد مخولين ومدربين تدريبًا مناسبًا وفقًا للإجراءات المعتمدة للمصنع والمتطلبات المحلية المعمول بها.
يحتاج المشغلون إلى فهم التسلسل الطبيعي للدورة وسبب تغيرات الضغط التدريجية وأهمية فحص الباب والإحكام والاستجابة المطلوبة عند حدوث إنذار أو قراءة غير طبيعية. وينبغي أن يربط فحص المنتج النهائي النتائج المرئية بالمراحل السابقة. ويجب التحقيق في اختلاف الكثافة وعدم اتساق الأبعاد والتشقق وضعف الحواف أو تلف المناولة من خلال سجل العملية، بدلًا من نسبتها تلقائيًا إلى المحطة النهائية.
تدريب التشغيل التجريبي يختلف عن التعليم الصفي
قد يفهم الفريق تسلسل خط AAC بعد بضعة أيام من الشرح الفني، لكنه يحتاج مع ذلك إلى وقت للتشغيل بثقة أثناء الإنتاج الفعلي. يخلق التشغيل التجريبي ظروف العمل التي لا تستطيع الأدلة إعادة إنتاجها بالكامل: الرطوبة الفعلية للمواد، وتغير درجة الحرارة المحيطة، وتزامن المعدات، والاستجابة للإنذارات، والتواصل بين مشغلي غرفة التحكم والميكانيكيين والكهربائيين وموظفي المختبر والمشرفين.
خلال هذه الفترة، ينبغي لمزود التدريب أو الفريق الفني نقل المسؤولية تدريجيًا إلى طاقم المصنع. في البداية، قد يتبع المشغلون التعليمات عن كثب أثناء مراقبة كل تعديل. وبعد ذلك، ينبغي أن ينفذوا بدء التشغيل والإيقاف والتبديل والفحص والتنظيف والاستجابة الأساسية للأعطال تحت الإشراف. والهدف النهائي ليس أن يتمكن شخص ما من تكرار تسلسل أزرار؛ بل أن يتمكن الفريق من تحديد حالة عملية غير طبيعية قبل أن تتحول إلى توقف إنتاج مكلف.
اختبار مفيد للجاهزية هو ما إذا كان الفريق قادرًا على شرح سلسلة السبب والنتيجة وراء القرارات الروتينية. فعلى سبيل المثال، عند تراجع جودة القطع، هل يستطيع الفريق التمييز بين مشكلة في السلك أو كعكة خضراء غير مناسبة أو مشكلة نقل أو إعداد قطع غير صحيح؟ وعندما تتغير الكثافة، هل يستطيع المشغلون مراجعة سجلات الخلط وظروف المواد الخام قبل إجراء تعديل غير مخطط له؟ تعد هذه القدرات مؤشرًا أفضل لتقدم التدريب من الحضور وحده.
كيفية تجنب إطالة منحنى التعلم دون ضرورة
غالبًا ما تنجم التأخيرات عن محاولة تدريب كل شخص على كل مهمة بالعمق نفسه منذ البداية. والنهج الأفضل هو تحديد الأدوار بوضوح. يحتاج أفراد غرفة التحكم إلى معرفة قوية بمنطق التسلسل ونقاط الضبط والإنذارات والسجلات. ويحتاج مشغلو الخلط إلى إلمام تفصيلي بالوزن والخلط وفحوصات المواد. ويحتاج أفراد القطع والمناولة إلى فهم محاذاة المعدات والعناية بالمنتجات الخضراء. ويحتاج فنيو الصيانة إلى الوصول إلى المعلومات الميكانيكية والكهربائية والهيدروليكية والهوائية ومعلومات التزييت ذات الصلة بعملهم.
- عيّن شخصًا مسؤولًا لكل منطقة إنتاج قبل بدء التشغيل التجريبي.
- أعد إجراءات التشغيل وسجلات الورديات وجداول الصيانة وتعليمات الاستجابة للإنذارات بلغة يستطيع الفريق استخدامها بصورة موثوقة.
- درّب باستخدام المواد الخام الفعلية ومواصفات المنتج المقصودة كلما أمكن.
- سجّل دفعات التجارب وإعدادات العملية والعيوب والإجراءات التصحيحية والنتائج لكي تبقى المعرفة بعد مغادرة الموظفين الفنيين.
- أدرج التنظيف اليومي والتزييت والفحص وفحوصات الأجزاء المتآكلة في التدريب بدلًا من التعامل معها كموضوعات صيانة منفصلة.
- اسمح للمشغلين بإجراء تكرارات تحت الإشراف لإجراءات بدء التشغيل والإيقاف، لأن هذه التحولات غالبًا ما تكشف فجوات في الفهم.
ينبغي للإدارة أيضًا تخطيط التوظيف بصورة واقعية. يفقد التدريب فعاليته عندما يُتوقع من الفرد نفسه تعلم تشغيل التحكم والإشراف على التفريغ وحل الأعطال الكهربائية وإدارة تسليم المواد الخام خلال تجارب الإنتاج الأولى. ويمنح هيكل الورديات المستقر كل شخص تكرارًا كافيًا للتعرف على سلوك المعدات الطبيعي وغير الطبيعي.
متى يكون الدعم الفني الإضافي مبررًا
تتطلب بعض الحالات أكثر من تدريب المشغلين القياسي. وتشمل انهيار الكعكة الخضراء المتكرر، أو الكثافة غير المستقرة، أو تلف القطع المتكرر، أو الأداء غير الطبيعي للأوتوكلاف، أو إنذارات الأتمتة الرئيسية، أو تغير نتائج الإنتاج بعد استبدال مصدر المواد الخام. وقد يؤدي الاستمرار في تعديل الإعدادات دون مراجعة منهجية إلى جعل تتبع المشكلة أصعب.
في هذه الحالات، ينبغي أن يحتفظ المصنع بالسجلات ذات الصلة: أوزان الدفعات، وملاحظات الرطوبة، وظروف الملاط، ووقت المعالجة، ومعلمات القطع، ومعلومات دورة الأوتوكلاف، وسجل الإنذارات، وعينات العيب. ويمكن للدعم الفني عندئذ تقييم العملية كنظام مترابط بدلًا من التركيز فقط على آخر آلة ظهر فيها العيب.
أسئلة يطرحها المشغلون والمستثمرون غالبًا
هل يمكن لمصنع AAC بدء الإنتاج فورًا بعد التدريب؟
قد تكون المعدات جاهزة للتشغيل بعد فحوصات التركيب والتشغيل التجريبي، لكن الاستقرار التجاري يتطور عادةً عبر عمليات الإنتاج المبكرة. وينبغي مراقبة الإنتاج الأولي عن كثب بينما يؤكد الفريق العلاقة بين المواد الخام المحلية وإعدادات العملية وجودة المنتج وسلوك المعدات.
هل يتطلب خط AAC الأوتوماتيكي بالكامل تدريبًا أقل؟
تقلل الأتمتة من العمل اليدوي المتكرر، لكنها لا تلغي الحاجة إلى معرفة العملية. فلا يزال المشغلون بحاجة إلى فهم الإنذارات والتشابكات وإشارات المستشعرات ودقة الخلط وتسلسل الآلات ومتطلبات التنظيف وحدود التدخل اليدوي. ومن بعض الجوانب، تتطلب الخطوط المؤتمتة تدريبًا أكثر انضباطًا لأن الإعداد غير الصحيح قد يؤثر في عدة محطات مترابطة.
أي الموظفين ينبغي أن يتلقوا التدريب الأكثر تفصيلًا؟
ينبغي أن يتلقى مشغلو غرفة التحكم وموظفو الخلط ومشغلو القطع والمناولة وفنيو الصيانة وموظفو المختبر أو الجودة ومشرفو الورديات تعليمات خاصة بأدوارهم. كما ينبغي للمشرفين فهم العملية كاملةً بالقدر الكافي لتنسيق القرارات بين الأقسام في الظروف غير الطبيعية.
ما الذي يجب توثيقه قبل مغادرة الفريق الفني؟
ينبغي أن يحتفظ المصنع بإجراءات التشغيل المعتمدة، وتسلسلات بدء التشغيل والإيقاف، ومتطلبات الصيانة الوقائية، وتعليمات التزييت، والوثائق الكهربائية ووثائق التحكم، ومعلومات قطع الغيار، وسجلات الإنذارات، ووصفات العملية أو إرشادات المعلمات، وسجلات فحص الجودة. وأكثر الوثائق فائدة هي التي تساعد فريق الوردية على اتخاذ قرار آمن وقابل للتكرار أثناء التشغيل العادي واستعادة التشغيل بعد الأعطال.
التالية:لا يوجد المزيد من المحتوى
يوصي
 15-10-2026
كم تستغرق عادةً مدة التدريب الفني لمصنع AAC؟
كم تستغرق عادةً مدة التدريب الفني لمصنع AAC؟ اكتشف الجداول الزمنية الواقعية، وإرشادات التشغيل التجريبي، والخطوات الرئيسية لإنتاج AAC آمن ومستقر.
- 14-10-2026
ما الذي ينبغي أن يتضمنه تقرير تخطيط مصنع AAC؟
ما الذي ينبغي تضمينه في تقرير تخطيط مصنع AAC؟ استكشف الطلب في السوق، والطاقة الإنتاجية، والموقع، والمواد الخام، والمرافق، والتكاليف، والامتثال، وأساسيات التنفيذ.
- 13-10-2026
هل يمكن لخط إنتاج مواد البناء الخضراء استخدام النفايات الصناعية المحلية؟
هل يمكن لخط إنتاج مواد البناء الخضراء استخدام النفايات الصناعية المحلية؟ اكتشف كيف يمكن للمنتجات الثانوية المختبرة تحسين الإنتاج المستدام، وضبط التكاليف، وضمان الامتثال الموثوق لمعايير الجودة.