تحديات تكامل خط إنتاج AAC الأوتوماتيكي: فجوات اتصال PLC بين وحدات التغذية والصب والقطع
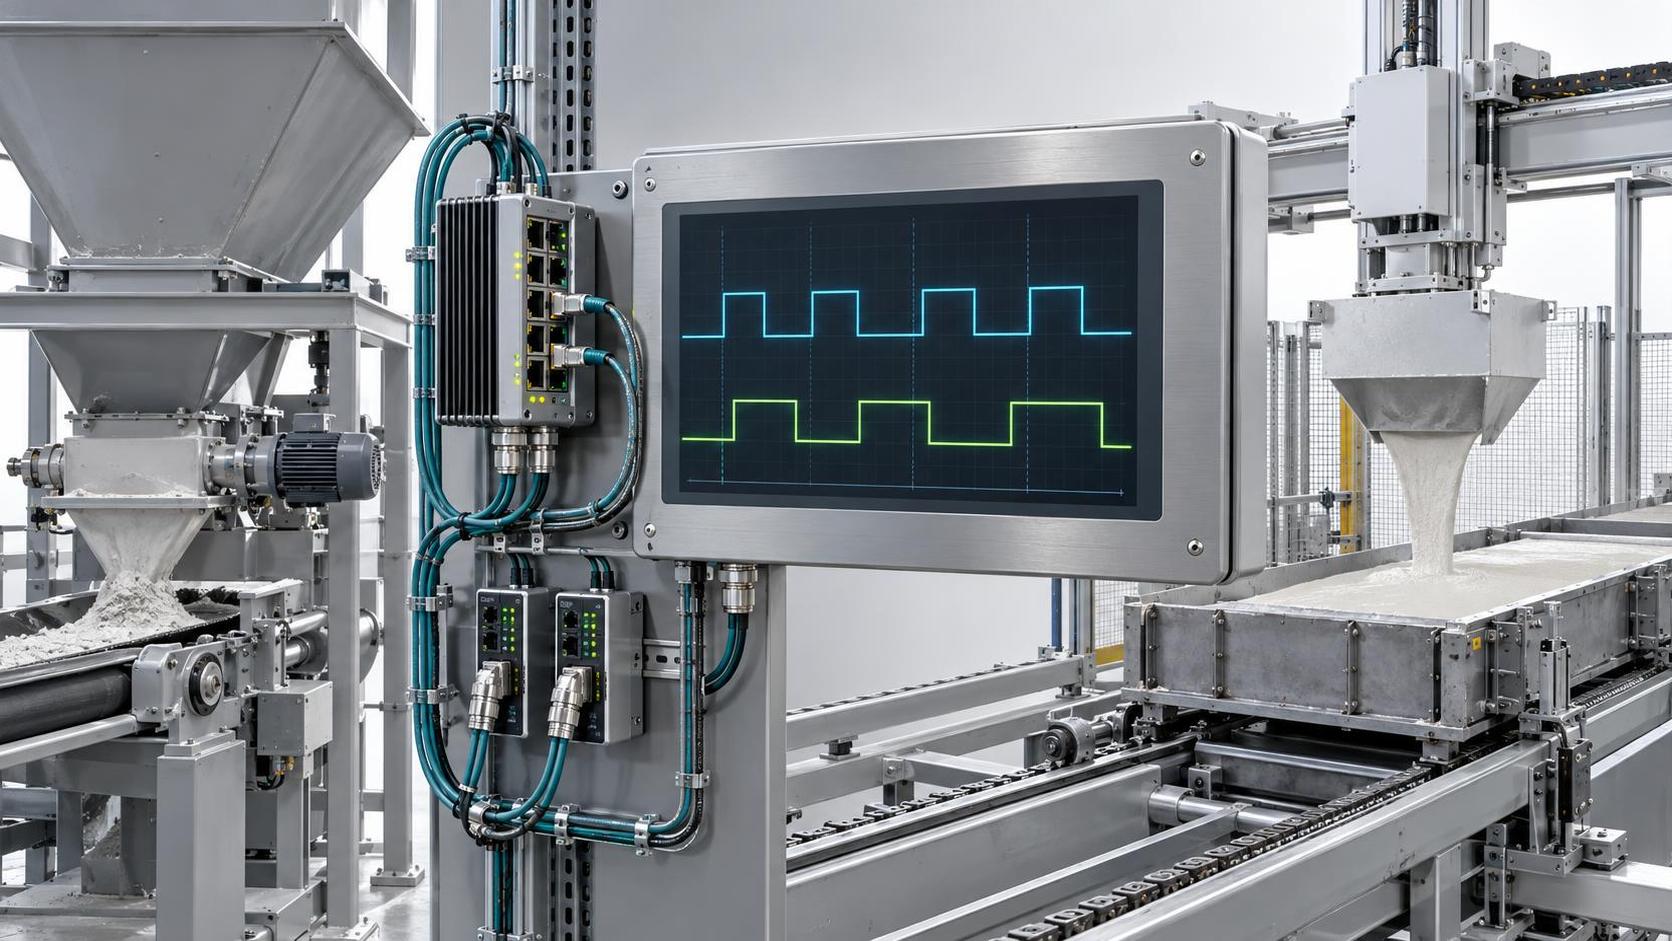
يتطلب دمج خط إنتاج AAC أوتوماتيكي تنسيقًا دقيقًا وفوريًا بين وحدات التغذية والصب والقطع، إلا أن المقيمين الفنيين يواجهون بشكل متكرر توقفات تشغيلية أو انحرافات في الجودة تُعزى إلى فجوات في اتصال PLC. وهذه ليست أعطالًا منفردة في الأجهزة، بل عيوب تكامل منهجية تشمل هياكل بيانات غير متطابقة، وتوقيت دورات غير متزامن، وعدم توافق على مستوى البروتوكول بين الأنظمة الفرعية من موردين مختلفين أو ترقيات للأنظمة القديمة. في Shandong Hongfa، حيث تم تصميم خطوط إنتاج بلوك الخرسانة الخلوية والتحقق من أدائها ميدانيًا على مدى أكثر من 30 عامًا وعبر أربع قواعد تصنيع حاصلة على شهادة ISO9001، لا تُشخّص هذه الفجوات بناءً على الأعراض وحدها، بل من خلال تحليل الإشارات متعدد الطبقات، بدءًا من طبقة تعيين I/O وامتدادًا إلى منطق تنفيذ المهام.
أين تحدث أعطال الاتصال فعليًا
نادرًا ما تنجم مشكلات اتصال PLC في خطوط AAC الأوتوماتيكية عن كابلات الشبكة أو أعطال الطبقة المادية. بل تظهر عند ثلاثة حدود وظيفية:
- تسليم الإشارة من التغذية إلى الصب: يجب أن تؤدي إشارة اكتمال الدفعة من وحدة التغذية إلى بدء تموضع قالب الصب *قبل* بدء تفريغ الملاط. يؤدي عدم تطابق التوقيت بمقدار 120–180 ms، وهو ضمن سماحات دورة المسح المعتادة، إلى حركة مبكرة للقالب (انسكاب الملاط) أو تموضع متأخر (أبعاد بلوك غير متسقة).
- مزامنة الحالة من الصب إلى القطع: تُبلغ وحدة الصب عن «حالة المعالجة» كعلامة منطقية Boolean، بينما تتوقع وحدة القطع تعدادًا متعدد الحالات (مثل: «أخضر»، «متصلب مسبقًا»، «جاهز»). ومن دون منطق صريح لترجمة الحالات، تعتمد آلة القطع افتراضيًا حالة «غير جاهز»، مما يوقف الخط رغم كفاية زمن المعالجة.
- تحكيم الموارد المشتركة: تصل كل من وحدتي الصب والقطع إلى نظام تتبع الناقل نفسه عبر Modbus TCP، ولكن من دون PLC رئيسي للتحكيم، تتسبب طلبات القراءة/الكتابة المتزامنة في تلف السجلات. وينتج عن ذلك فقدان بيانات الموضع اللازمة لحساب طول القطع، مما يؤدي إلى انجراف الأبعاد عبر الدفعات المتتالية.
تعيين البروتوكول لا يتعلق بالتوافق فقط، بل بالدلالات أيضًا
يفترض العديد من المقيمين أن اختيار بروتوكول صناعي مشترك، مثل EtherNet/IP أو Profinet، يحل مشكلة قابلية التشغيل البيني. لكن في الواقع، قد تحمل البروتوكولات المتطابقة تفسيرات دلالية مختلفة. على سبيل المثال:
- قد يتم تعيين علامة “feed_complete” في PLC التغذية إلى “status_bit_7” عام في إعدادات PLC الصب؛ ومن دون مرجع متقاطع موثق، يسيء المهندسون تفسير عتبة تفعيلها.
- تستخدم وحدة الصب عددًا صحيحًا 16-bit للإبلاغ عن درجة الحرارة (0–65535 = 0–100°C)، بينما تتوقع وحدة القطع قيمة فاصلة عائمة 32-bit. وتظهر البيانات غير المحولة كأخطاء تجاوز أو قيم غير منطقية في سجلات اتجاهات HMI.
- رموز الإنذار خاصة بكل مورد: يشير “E421” في وحدة التغذية إلى «انحشار الناقل»، لكن الرمز نفسه في وحدة القطع يدل على «انتهاء مهلة معايرة الليزر». وعدم وجود قاموس إنذارات مشترك يعني أن المشغلين يستجيبون لإنذارات إيجابية كاذبة أو يفوتهم وقوع أحداث حرجة.
في Hongfa، تتم معالجة ذلك أثناء التشغيل التجريبي، ليس باستخدام محولات بروتوكول عامة، بل عبر كتل وظائف مخصصة تفرض المواءمة الدلالية: تحويل بيانات آمن من حيث النوع، والتحقق من التسليم القائم على آلة الحالات، وجداول مركزية لترجمة رموز الإنذار مدمجة مباشرة في منطق التحكم الرئيسي.
اختلال التوقيت: ما يتجاوز مواصفات دورة المسح
غالبًا ما تُذكر دورات مسح PLC باعتبارها السبب الجذري لمشكلات التوقيت، لكن زمن الكمون الفعلي ينشأ من طبقات أعمق. تأمل التسلسل النموذجي التالي:
- يكتشف PLC التغذية اكتمال الدفعة → ويُفعّل بت الإخراج.
- تنتقل الإشارة عبر دخل DI موصل سلكيًا إلى PLC الصب → مما يسبب تأخيرًا كهربائيًا قدره 5–10 ms.
- يقرأ PLC الصب الدخل في دورة المسح التالية → مما يضيف حتى 30 ms (إذا كان زمن المسح 30 ms).
- ينفذ PLC الصب منطق التموضع → ويرسل أمرًا إلى مشغل السيرفو.
- يعالج مشغل السيرفو الأمر → تأخير في الاستجابة الميكانيكية (15–40 ms حسب الحمل).
يتجاوز التأثير التراكمي، الذي يصل إلى 85 ms، نافذة السماحية ±25 ms المطلوبة لتموضع القالب المتزامن. وتتطلب الحلول تخفيفًا متعدد الطبقات: تهيئة الإشارة على مستوى الأجهزة (مثل المداخل السريعة الاستجابة المعزولة ضوئيًا)، وجدولة حتمية للمهام داخل PLC (مهام منفصلة عالية الأولوية لإشارات التسليم)، وتعديلات في التصميم الميكانيكي (مثل التموضع المسبق للمشغلات أثناء تعبئة الملاط بدلًا من انتظار تأكيد اكتمال الدفعة بالكامل).
فحوصات سلامة البيانات التي تتجاوز اختبارات Ping
لا يضمن وقت تشغيل الشبكة سلامة البيانات. ينبغي للمقيمين التحقق من السلامة باستخدام هذه الطرق المثبتة ميدانيًا:
- تدقيق اتساق العلامات: قارن قيم السجلات الخام لمتغيرات العملية الرئيسية، مثل موضع القالب ودرجة حرارة الملاط وسرعة القاطع، عبر جميع وحدات PLC في الوقت نفسه؛ وليس فقط للتحقق من وجود القيم، بل لمعرفة ما إذا كانت تختلف بأكثر من 0.5% بين الوحدات التي تشترك في مصدر المستشعر نفسه.
- تسجيل تسلسل التسليم: فعّل تسجيل الأحداث المؤرخ زمنيًا على جانبي كل واجهة بين الوحدات، مثل “feed_complete asserted” + “casting_position_start triggered”، وقِس فرق الزمن عبر 50 دورة متتالية. تشير الفروق الثابتة التي تتجاوز 35 ms إلى اختلال منهجي في التوقيت؛ بينما تشير الفروق غير المنتظمة إلى تذبذب الشبكة أو الحمل الزائد على CPU.
- التحقق من انتقال الحالة: راقب ما إذا كانت تغييرات الحالة تنتشر باتجاه واحد وبشكل ذري. إذا انتقلت وحدة الصب إلى “mold_filled” بينما بقيت وحدة القطع في “idle” لأكثر من دورتين، ولم تُسجّل أي إشارة تسليم، فإن المشكلة تكمن في مشغلات أحداث مفقودة أو مُهيأة بشكل غير صحيح، وليس في عرض نطاق الشبكة.
متى ينبغي الاعتماد على تكامل الأجهزة مقابل الربط البرمجي
لا تتطلب جميع فجوات الاتصال بوابات بروتوكول أو خوادم OPC UA. قيّم الأمر بناءً على أهمية الإشارة:
تدمج تصميمات خطوط إنتاج AAC الأوتوماتيكية من Hongfa هذا النهج المتدرج، باستخدام وصلات أجهزة حتمية للإجراءات المقيدة زمنيًا وواجهات برمجية موحدة فقط عندما تفوق المرونة مخاطر التوقيت.
ترتيب أولويات التشخيص للمقيمين الفنيين
عند استكشاف انقطاعات الخط المباشر وإصلاحها:
- اعزل أولًا ما إذا كان العطل يحدث عند نقطة تسليم محددة، مثل بعد اكتمال التغذية فقط، أو عبر انتقالات متعددة؛ فهذا يوضح ما إذا كانت المشكلة موضعية أم منهجية.
- تحقق من حالة I/O الخام على كلا PLC *أثناء* عملية التسليم، وليس فقط في سجل HMI، لأن الشاشات المخزنة مؤقتًا قد تخفي فقدان الإشارة العابر.
- تحقق من دقة مزامنة الساعة (PTP أو NTP) إذا كانت الطوابع الزمنية تُستخدم للربط؛ إذ إن انحرافًا يتجاوز 100 ms يبطل تحليل الأحداث بين وحدات PLC.
- راجع ملاحظات توافق إصدارات البرنامج الثابت، وليس أرقام الإصدارات فقط، بل مصفوفات التشغيل البيني المؤكدة التي ينشرها كل مورد لسلسلة الأجهزة المستخدمة تحديدًا.
لا يؤكد اختبار واحد الحل. يتطلب التحقق ملاحظة ثلاث عمليات تسليم ناجحة متتالية على الأقل تحت حمل الإنتاج الكامل، مع فروق توقيت مقاسة ضمن ±15 ms وعدم وجود أي عدم تطابق في الحالات ضمن التسلسلات المسجلة.
التالية:لا يوجد المزيد من المحتوى
يوصي
 16-09-2026
تحديات تكامل خط إنتاج AAC الأوتوماتيكي: فجوات اتصال PLC بين وحدات التغذية والصب والقطع
اكتشف كيف تؤثر فجوات اتصال PLC سلبًا على خط إنتاج AAC الأوتوماتيكي لديك، مع عرض تحديات تكامل وحدات التغذية والصب والقطع وحلول عملية قابلة للتنفيذ.
- 17-09-2026
ما مواصفات الدقة وسرعة القطع التي توفرها أفضل ماكينات قطع AAC في المصانع ذات الإنتاجية العالية؟
الكشف عن مواصفات دقة وسرعة ماكينة قطع AAC: دقة ±0.5 mm وقطع مستمر بسرعة 45 m/min — مصممة للمصانع الواقعية ذات الإنتاجية العالية.
- 15-09-2026
ما مواصفات آلة إنتاج ألواح الجدران التي تدعم كفاءة البناء مسبق الصنع؟
آلة إنتاج ألواح الجدران للبناء مسبق الصنع: اكتشف المواصفات التي تعزز الكفاءة في الواقع العملي — الدقة، والقدرة على التكيف، ووقت التشغيل، والدعم المتكامل.