Desafios de Integração de Linha de Produção Automática de AAC: Lacunas de Comunicação entre CLPs nas Unidades de Alimentação, Moldagem e Corte
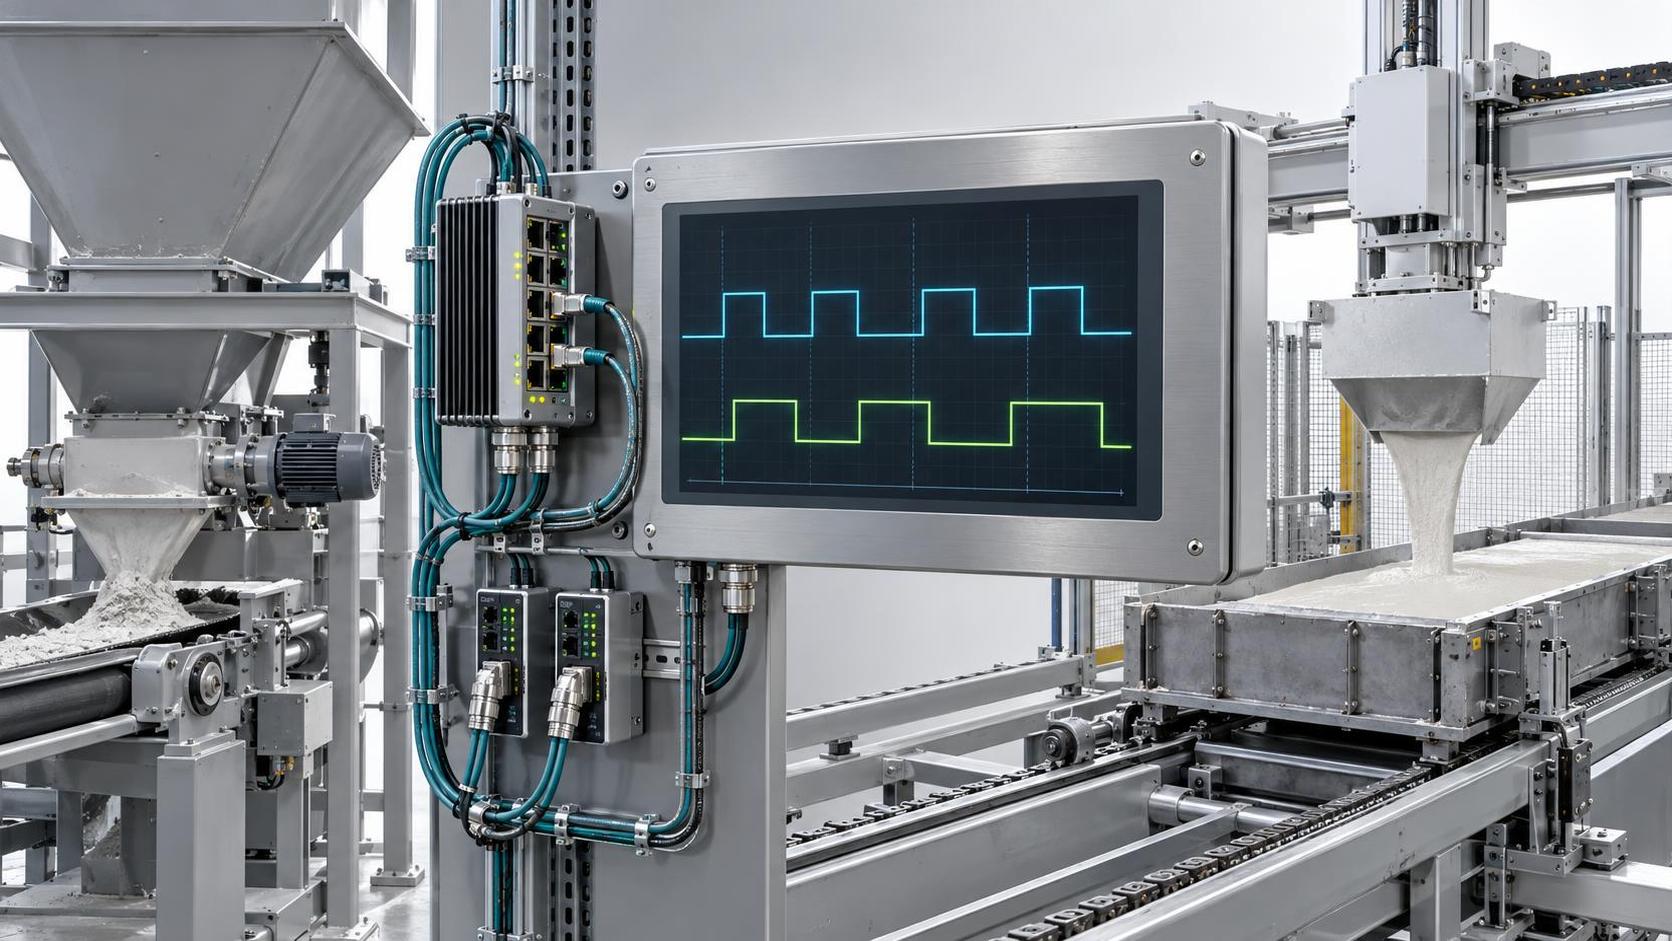
A integração de uma linha automática de produção de AAC exige uma coordenação precisa e em tempo real entre as unidades de alimentação, moldagem e corte — contudo, os avaliadores técnicos frequentemente encontram paradas operacionais ou desvios de qualidade atribuídos a lacunas de comunicação do PLC. Não se trata de falhas isoladas de hardware, mas de deficiências sistêmicas de integração: estruturas de dados incompatíveis, temporização de ciclo não sincronizada e incompatibilidades em nível de protocolo entre subsistemas de diferentes fornecedores ou atualizações de sistemas legados. Na Shandong Hongfa, onde linhas de produção de blocos de concreto aerado são projetadas e validadas em campo há mais de 30 anos e em quatro bases de fabricação certificadas pela ISO9001, essas lacunas são diagnosticadas não apenas pelos sintomas, mas por meio de uma análise de sinais em camadas — começando na camada de mapeamento de I/O e estendendo-se à lógica de execução em nível de tarefa.
Onde as Falhas de Comunicação Realmente Ocorrem
Problemas de comunicação de PLC em linhas automáticas de AAC raramente decorrem de cabeamento de rede ou falhas na camada física. Em vez disso, manifestam-se em três limites funcionais:
- Transferência da alimentação para a moldagem: O sinal de conclusão do lote da unidade de alimentação deve acionar o posicionamento do molde de moldagem *antes* do início da descarga da polpa. Um desalinhamento de temporização de 120–180 ms — dentro das tolerâncias típicas do ciclo de varredura — provoca movimento prematuro do molde (derramamento de polpa) ou posicionamento tardio (dimensões inconsistentes dos blocos).
- Sincronização de estado da moldagem para o corte: A unidade de moldagem informa o “status de cura” como um sinal Booleano, enquanto a unidade de corte espera uma enumeração de múltiplos estados (por exemplo, “verde”, “pré-endurecido”, “pronto”). Sem uma lógica explícita de tradução de estados, o cortador assume por padrão o estado “não pronto”, interrompendo a linha apesar do tempo de cura adequado.
- Arbitragem de recursos compartilhados: As unidades de moldagem e corte acessam o mesmo sistema de rastreamento de transportador via Modbus TCP — mas, sem um PLC mestre de arbitragem, solicitações simultâneas de leitura/gravação causam corrupção de registros. Isso resulta em perda de dados de posição para o cálculo do comprimento de corte, levando a desvios dimensionais em lotes sucessivos.
O Mapeamento de Protocolos Não Diz Respeito Apenas à Compatibilidade — Mas à Semântica
Muitos avaliadores presumem que a seleção de um protocolo industrial comum (por exemplo, EtherNet/IP ou Profinet) resolve a interoperabilidade. Na prática, protocolos idênticos podem ter interpretações semânticas divergentes. Por exemplo:
- Uma tag “feed_complete” no PLC de alimentação pode ser mapeada para um “status_bit_7” genérico na configuração do PLC de moldagem — sem uma referência cruzada documentada, os engenheiros interpretam incorretamente seu limite de ativação.
- A unidade de moldagem utiliza um inteiro de 16 bits para informar a temperatura (0–65535 = 0–100°C), enquanto a unidade de corte espera um valor de ponto flutuante de 32 bits. Dados não convertidos aparecem como erros de estouro ou valores sem sentido nos registros de tendências da HMI.
- Os códigos de alarme são específicos de cada fornecedor: “E421” na unidade de alimentação significa “travamento do transportador”, mas o mesmo código na unidade de corte sinaliza “tempo limite de calibração a laser”. A ausência de um dicionário de alarmes compartilhado faz com que os operadores respondam a falsos positivos ou não percebam eventos críticos.
Na Hongfa, isso é tratado durante o comissionamento — não com conversores de protocolo genéricos, mas com blocos de função personalizados que garantem o alinhamento semântico: conversão de dados com segurança de tipo, validação de transferência baseada em máquina de estados e tabelas centralizadas de tradução de códigos de alarme incorporadas diretamente na lógica de controle mestre.
Desalinhamento de Temporização: Além das Especificações do Ciclo de Varredura
Os ciclos de varredura do PLC são frequentemente apontados como a causa raiz dos problemas de temporização — porém, a latência real se origina em camadas mais profundas. Considere uma sequência típica:
- O PLC de alimentação detecta a conclusão do lote → aciona o bit de saída.
- O sinal percorre a entrada DI cabeada até o PLC de moldagem → introduz um atraso elétrico de 5–10 ms.
- O PLC de moldagem lê a entrada no próximo ciclo de varredura → adiciona até 30 ms (se o tempo de varredura for de 30 ms).
- O PLC de moldagem executa a lógica de posicionamento → envia o comando ao servoacionamento.
- O servoacionamento processa o comando → atraso de resposta mecânica (15–40 ms, dependendo da carga).
O efeito cumulativo — de até 85 ms — excede a janela de tolerância de ±25 ms necessária para o posicionamento sincronizado do molde. As soluções exigem mitigação em camadas: condicionamento de sinal em nível de hardware (por exemplo, entradas de resposta rápida optoisoladas), agendamento determinístico de tarefas dentro do PLC (tarefas separadas de alta prioridade para sinais de transferência) e ajustes de projeto mecânico (por exemplo, pré-posicionar os atuadores durante o enchimento de polpa, em vez de aguardar a confirmação completa do lote).
Verificações de Integridade de Dados que Vão Além dos Testes de Ping
A disponibilidade da rede não garante a fidelidade dos dados. Os avaliadores devem verificar a integridade utilizando estes métodos testados em campo:
- Auditoria de consistência de tags: Compare simultaneamente os valores brutos dos registros das principais variáveis de processo (por exemplo, posição do molde, temperatura da polpa, velocidade do cortador) em todos os PLCs — não apenas se os valores estão presentes, mas se diferem em mais de 0.5% entre unidades que compartilham a mesma fonte de sensor.
- Registro da sequência de transferência: Ative o registro de eventos com marcação de tempo em ambos os lados de cada interface entre unidades (por exemplo, “feed_complete asserted” + “casting_position_start triggered”) e meça o tempo delta em 50 ciclos consecutivos. Deltas consistentes >35 ms indicam desalinhamento sistemático de temporização; deltas irregulares sugerem jitter de rede ou sobrecarga de CPU.
- Validação de transição de estado: Monitore se as mudanças de estado se propagam de forma unidirecional e atômica. Se a unidade de moldagem fizer a transição para “mold_filled” enquanto a unidade de corte permanecer em “idle” por >2 ciclos — e nenhum sinal de transferência tiver sido registrado — o problema está em acionadores de eventos ausentes ou configurados incorretamente, e não na largura de banda da rede.
Quando Confiar na Integração de Hardware em Vez da Interligação por Software
Nem todas as lacunas de comunicação justificam gateways de protocolo ou servidores OPC UA. Avalie com base na criticidade do sinal:
Os projetos de linhas automáticas de produção de AAC da Hongfa incorporam essa abordagem em níveis — utilizando conexões de hardware determinísticas para ações com tempo definido e interfaces de software padronizadas somente quando a flexibilidade supera o risco de temporização.
Priorização de Diagnóstico para Avaliadores Técnicos
Ao solucionar interrupções em uma linha em operação:
- Primeiro, isole se a falha ocorre em um ponto específico de transferência (por exemplo, somente após a conclusão da alimentação) ou em múltiplas transições — isso indica se o problema é localizado ou sistêmico.
- Verifique o status bruto de I/O em ambos os PLCs *durante* a transferência — não apenas no histórico da HMI — pois as telas com buffer ocultam perdas transitórias de sinal.
- Verifique a precisão da sincronização de relógio (PTP ou NTP) se as marcas de tempo forem utilizadas para correlação; uma diferença >100 ms invalida a análise de eventos entre PLCs.
- Revise as notas de compatibilidade das revisões de firmware — não apenas os números de versão, mas as matrizes de interoperabilidade confirmadas, publicadas por cada fornecedor para a série exata de hardware instalada.
Nenhum teste isolado confirma a resolução. A validação requer a observação de pelo menos três transferências bem-sucedidas consecutivas sob carga total de produção, com deltas de temporização medidos dentro de ±15 ms e zero incompatibilidades de estado nas sequências registradas.
Seguinte:Não há mais conteúdo
Recomendar
 16/09/2026
Desafios de Integração de Linha de Produção Automática de AAC: Lacunas de Comunicação entre CLPs nas Unidades de Alimentação, Moldagem e Corte
Descubra como as lacunas de comunicação entre CLPs comprometem sua linha de produção automática de AAC — desafios de integração das unidades de alimentação, moldagem e corte, com soluções práticas.
- 17/09/2026
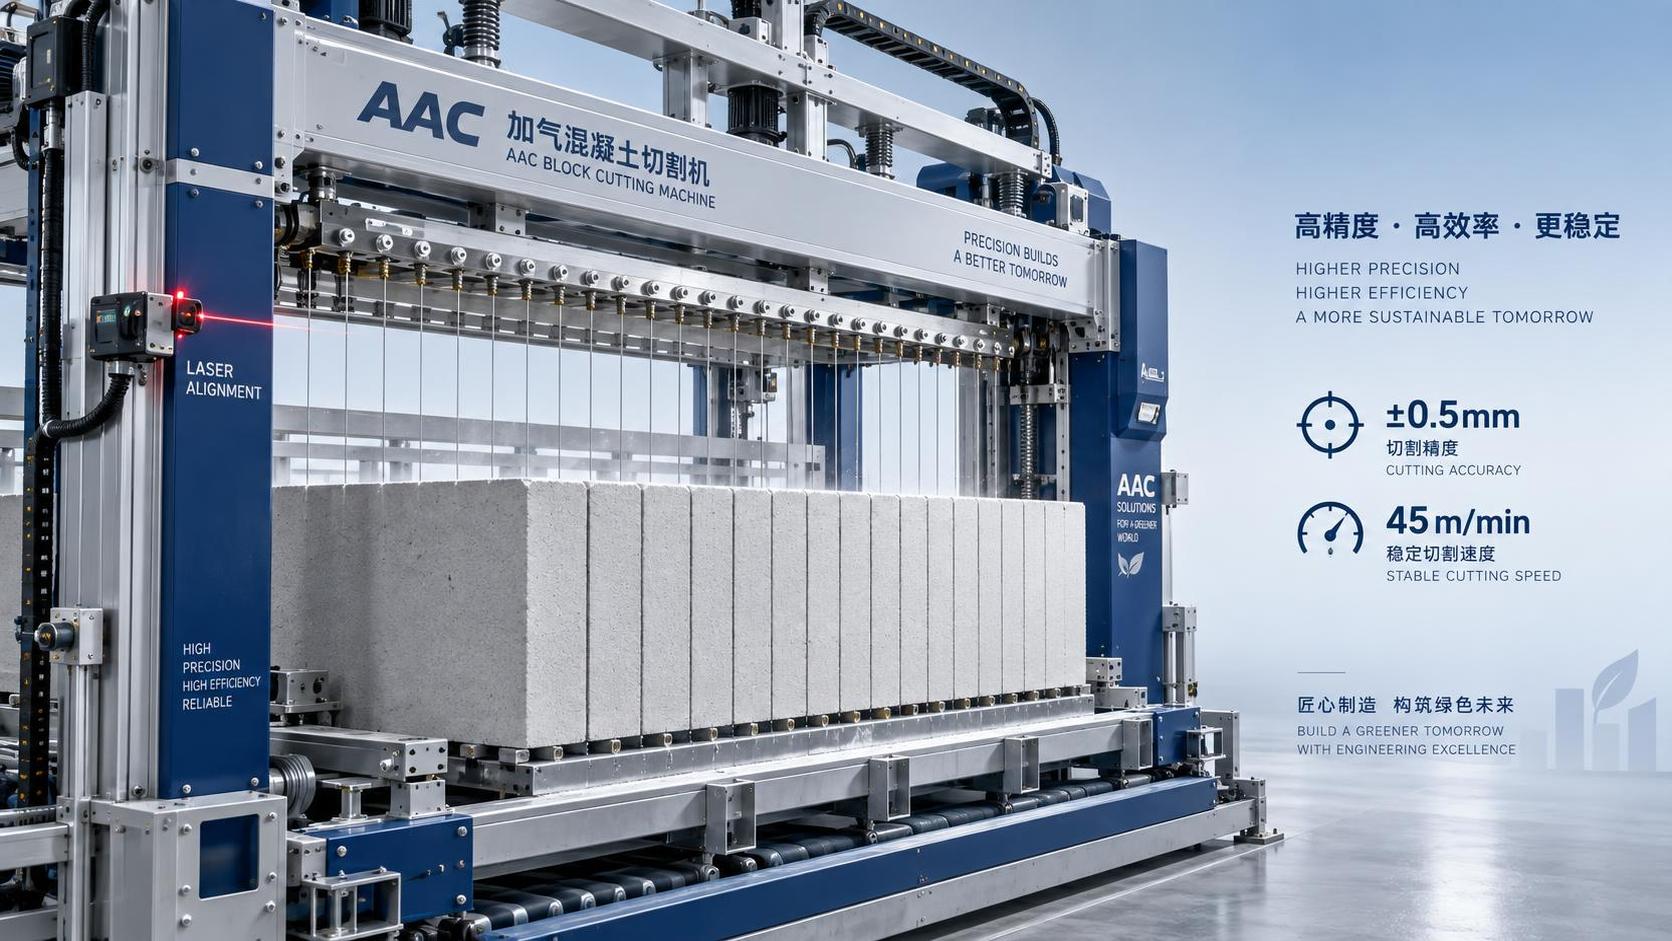
Quais especificações de precisão e velocidade de corte as máquinas de corte AAC de alta qualidade oferecem em fábricas de alto volume?
Especificações de precisão e velocidade da máquina de corte AAC reveladas: precisão de ±0.5 mm e corte contínuo a 45 m/min — projetada para fábricas AAC de alto volume em condições reais.
- 15/09/2026
Quais especificações de máquinas de produção de painéis de parede contribuem para a eficiência da construção pré-fabricada?
Máquina de produção de painéis de parede para construção pré-fabricada: descubra especificações que impulsionam a eficiência no mundo real — precisão, adaptabilidade, tempo de atividade e suporte integrado.