Проблемы интеграции автоматической линии производства AAC: пробелы в обмене данными PLC между узлами подачи, заливки и резки
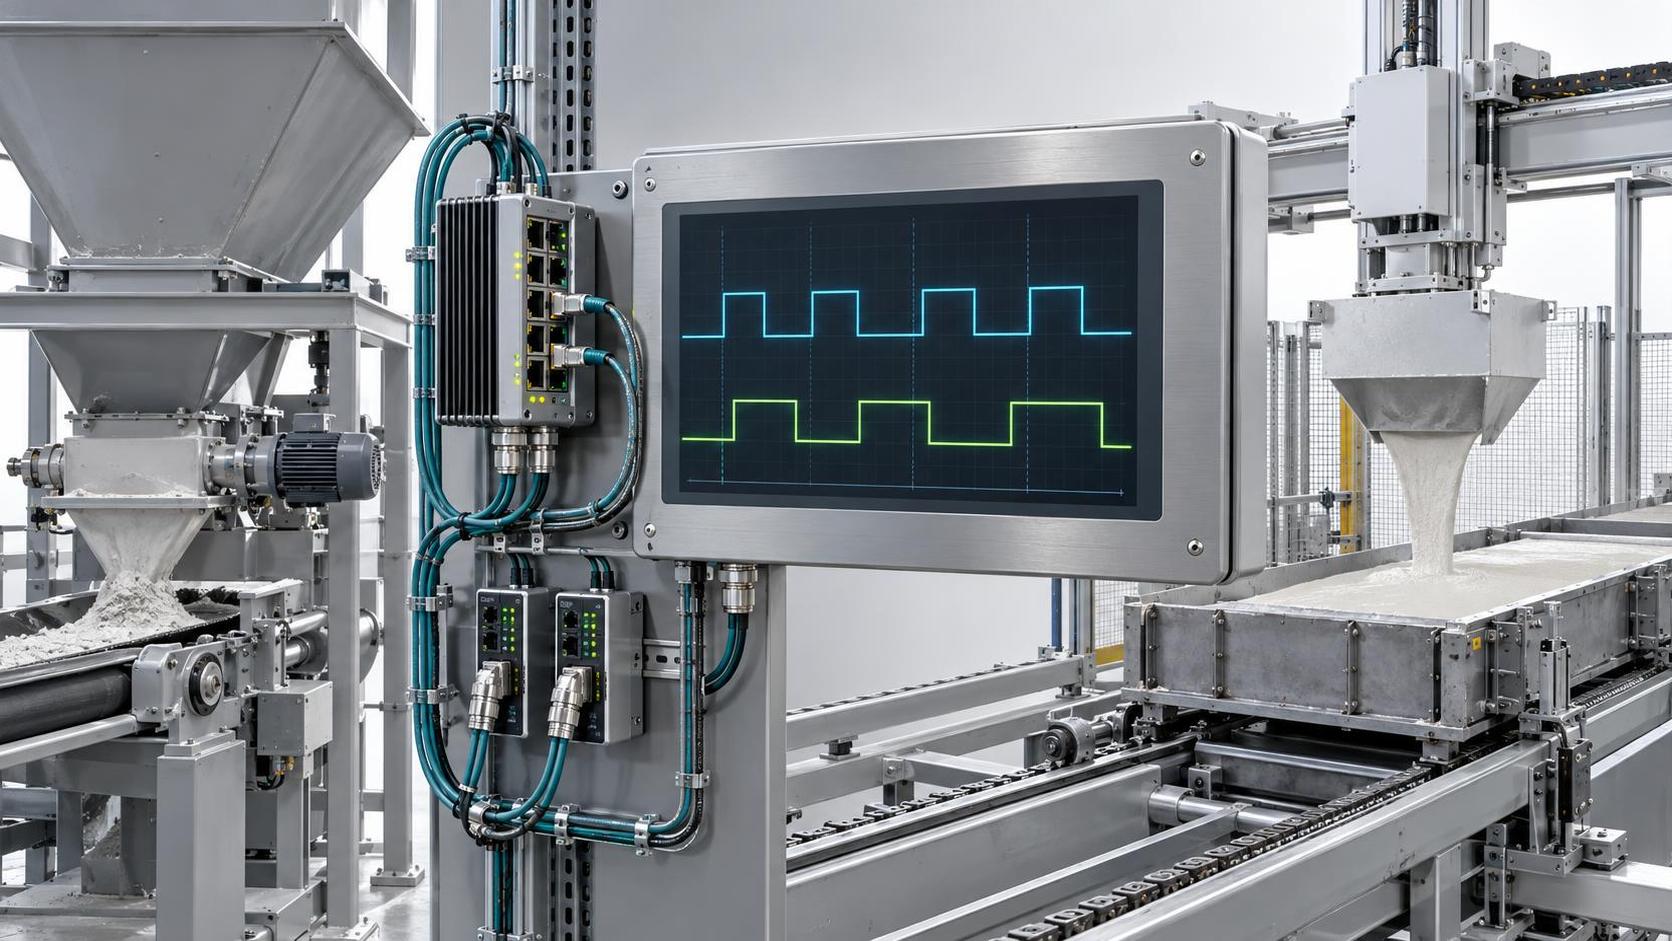
Интеграция автоматической линии производства AAC требует точной координации в реальном времени между узлами подачи, заливки и резки, однако технические специалисты по оценке часто сталкиваются с остановками оборудования или отклонениями качества, обусловленными пробелами в связи между ПЛК. Это не единичные отказы оборудования, а системные недостатки интеграции: несоответствие структур данных, несинхронизированное время циклов и несовместимость протоколов между подсистемами разных поставщиков или устаревшими модернизированными системами. В Shandong Hongfa, где линии производства блоков из ячеистого бетона проектируются и подтверждаются практической эксплуатацией более 30 лет на четырех производственных базах, сертифицированных по ISO9001, такие пробелы диагностируются не только по симптомам, а посредством многоуровневого анализа сигналов — начиная с уровня отображения I/O и заканчивая логикой выполнения задач.
Где в действительности возникают сбои связи
Проблемы связи ПЛК на автоматических линиях AAC редко вызваны сетевыми кабелями или неисправностями физического уровня. Вместо этого они проявляются на трех функциональных границах:
- Передача от подачи к заливке: Сигнал завершения партии от узла подачи должен запускать позиционирование формы для заливки *до* начала выгрузки суспензии. Несоответствие времени на 120–180 мс — в пределах типичных допусков цикла сканирования — приводит либо к преждевременному перемещению формы (пролив суспензии), либо к задержке позиционирования (нестабильные размеры блоков).
- Синхронизация состояния между заливкой и резкой: Узел заливки передает «статус твердения» как булев флаг, тогда как узел резки ожидает многоуровневое перечисление состояний (например, «свежий», «предварительно затвердевший», «готов»). Без явной логики преобразования состояний резательная машина по умолчанию принимает состояние «не готово», останавливая линию, несмотря на достаточное время твердения.
- Арбитраж общих ресурсов: Узлы заливки и резки получают доступ к одной системе отслеживания конвейера через Modbus TCP, но без главного ПЛК арбитража одновременные запросы чтения/записи вызывают повреждение регистров. В результате теряются данные о положении для расчета длины резки, что приводит к отклонению размеров в последующих партиях.
Сопоставление протоколов — это не только совместимость, но и семантика
Многие специалисты по оценке предполагают, что выбор общего промышленного протокола (например, EtherNet/IP или Profinet) решает проблему взаимодействия. На практике одинаковые протоколы могут иметь разные семантические интерпретации. Например:
- Тег «feed_complete» в ПЛК подачи может быть сопоставлен с универсальным «status_bit_7» в конфигурации ПЛК заливки; без документированного перекрестного соответствия инженеры неверно интерпретируют порог его активации.
- Узел заливки использует 16-битное целое число для передачи температуры (0–65535 = 0–100°C), тогда как узел резки ожидает 32-битное значение с плавающей точкой. Непреобразованные данные отображаются как ошибки переполнения или бессмысленные значения в журналах трендов HMI.
- Коды аварийных сигналов зависят от поставщика: «E421» в узле подачи означает «заклинивание конвейера», но тот же код в узле резки обозначает «тайм-аут калибровки лазера». Отсутствие общего словаря аварийных сигналов приводит к тому, что операторы реагируют на ложные срабатывания или пропускают критические события.
В Hongfa эта задача решается в процессе пусконаладки — не с помощью универсальных преобразователей протоколов, а с помощью пользовательских функциональных блоков, обеспечивающих семантическое согласование: безопасное по типам преобразование данных, проверку передачи на основе конечного автомата состояний и централизованные таблицы преобразования кодов аварийных сигналов, встроенные непосредственно в логику главного управления.
Несогласованность по времени: за пределами спецификаций цикла сканирования
Циклы сканирования ПЛК часто называют причиной проблем синхронизации, однако фактическая задержка возникает на более глубоких уровнях. Рассмотрим типичную последовательность:
- ПЛК подачи обнаруживает завершение партии → активирует выходной бит.
- Сигнал передается через проводной вход DI в ПЛК заливки → вносится электрическая задержка 5–10 мс.
- ПЛК заливки считывает вход в следующем цикле сканирования → добавляется до 30 мс (при времени сканирования 30 мс).
- ПЛК заливки выполняет логику позиционирования → выдает команду на сервопривод.
- Сервопривод обрабатывает команду → задержка механической реакции (15–40 мс в зависимости от нагрузки).
Совокупный эффект — до 85 мс — превышает окно допуска ±25 мс, необходимое для синхронизированного позиционирования формы. Решения требуют многоуровневого устранения проблемы: аппаратного формирования сигнала (например, оптоизолированные быстродействующие входы), детерминированного планирования задач в ПЛК (отдельные высокоприоритетные задачи для сигналов передачи) и корректировки механической конструкции (например, предварительное позиционирование исполнительных механизмов во время заполнения суспензией вместо ожидания полного подтверждения партии).
Проверки целостности данных, выходящие за рамки Ping-тестов
Работоспособность сети не гарантирует точность данных. Специалистам по оценке следует проверять целостность следующими проверенными в полевых условиях методами:
- Аудит согласованности тегов: Одновременно сравнивайте необработанные значения регистров для ключевых технологических переменных (например, положения формы, температуры суспензии, скорости резательной машины) во всех ПЛК — не только наличие значений, но и их расхождение более чем на 0,5% между узлами, использующими один и тот же источник датчика.
- Журналирование последовательности передачи: Включите журналирование событий с метками времени по обе стороны каждого межузлового интерфейса (например, «feed_complete активирован» + «casting_position_start запущен») и измеряйте разницу времени на протяжении 50 последовательных циклов. Постоянная разница >35 мс указывает на систематическую несогласованность по времени; нестабильная разница свидетельствует о сетевом джиттере или перегрузке CPU.
- Проверка переходов состояний: Контролируйте, распространяются ли изменения состояния однонаправленно и атомарно. Если узел заливки переходит в состояние «mold_filled», в то время как узел резки остается в состоянии «idle» более >2 циклов — и сигнал передачи не был зарегистрирован, — проблема заключается в отсутствующих или неправильно настроенных триггерах событий, а не в пропускной способности сети.
Когда следует использовать аппаратную интеграцию, а когда — программное сопряжение
Не все пробелы связи требуют шлюзов протоколов или серверов OPC UA. Оценивайте необходимость исходя из критичности сигнала:
Конструкции автоматических линий производства AAC компании Hongfa реализуют этот многоуровневый подход, используя детерминированные аппаратные соединения для действий, ограниченных по времени, и стандартизированные программные интерфейсы только там, где гибкость важнее риска нарушения синхронизации.
Приоритеты диагностики для технических специалистов по оценке
При устранении неполадок, вызывающих прерывания работы действующей линии:
- Сначала изолируйте, возникает ли неисправность в конкретной точке передачи (например, только после завершения подачи) или при нескольких переходах — это указывает, является ли проблема локальной или системной.
- Проверьте исходное состояние I/O на обоих ПЛК *во время* передачи, а не только в истории HMI, поскольку буферизованные дисплеи скрывают кратковременную потерю сигналов.
- Проверьте точность синхронизации часов (PTP или NTP), если метки времени используются для корреляции; рассинхронизация >100 мс делает недействительным анализ событий между ПЛК.
- Изучите примечания по совместимости версий прошивки — не только номера версий, но и подтвержденные матрицы взаимодействия, опубликованные каждым поставщиком для используемой конкретной серии оборудования.
Ни один отдельный тест не подтверждает устранение проблемы. Проверка требует наблюдения как минимум трех последовательных успешных передач при полной производственной нагрузке с измеренными отклонениями времени в пределах ±15 мс и отсутствием несоответствий состояний в зарегистрированных последовательностях.
Следующая:Больше нет контента
Рекомендуем
 Sep 16, 2026
Проблемы интеграции автоматической линии производства AAC: пробелы в обмене данными PLC между узлами подачи, заливки и резки
Узнайте, как пробелы в обмене данными PLC нарушают работу вашей автоматической линии производства AAC: выявлены проблемы интеграции узлов подачи, заливки и резки, а также практические способы их устранения.
- Sep 17, 2026
Какие характеристики точности и скорости резки обеспечивают высококлассные станки для резки AAC на предприятиях с большими объемами производства?
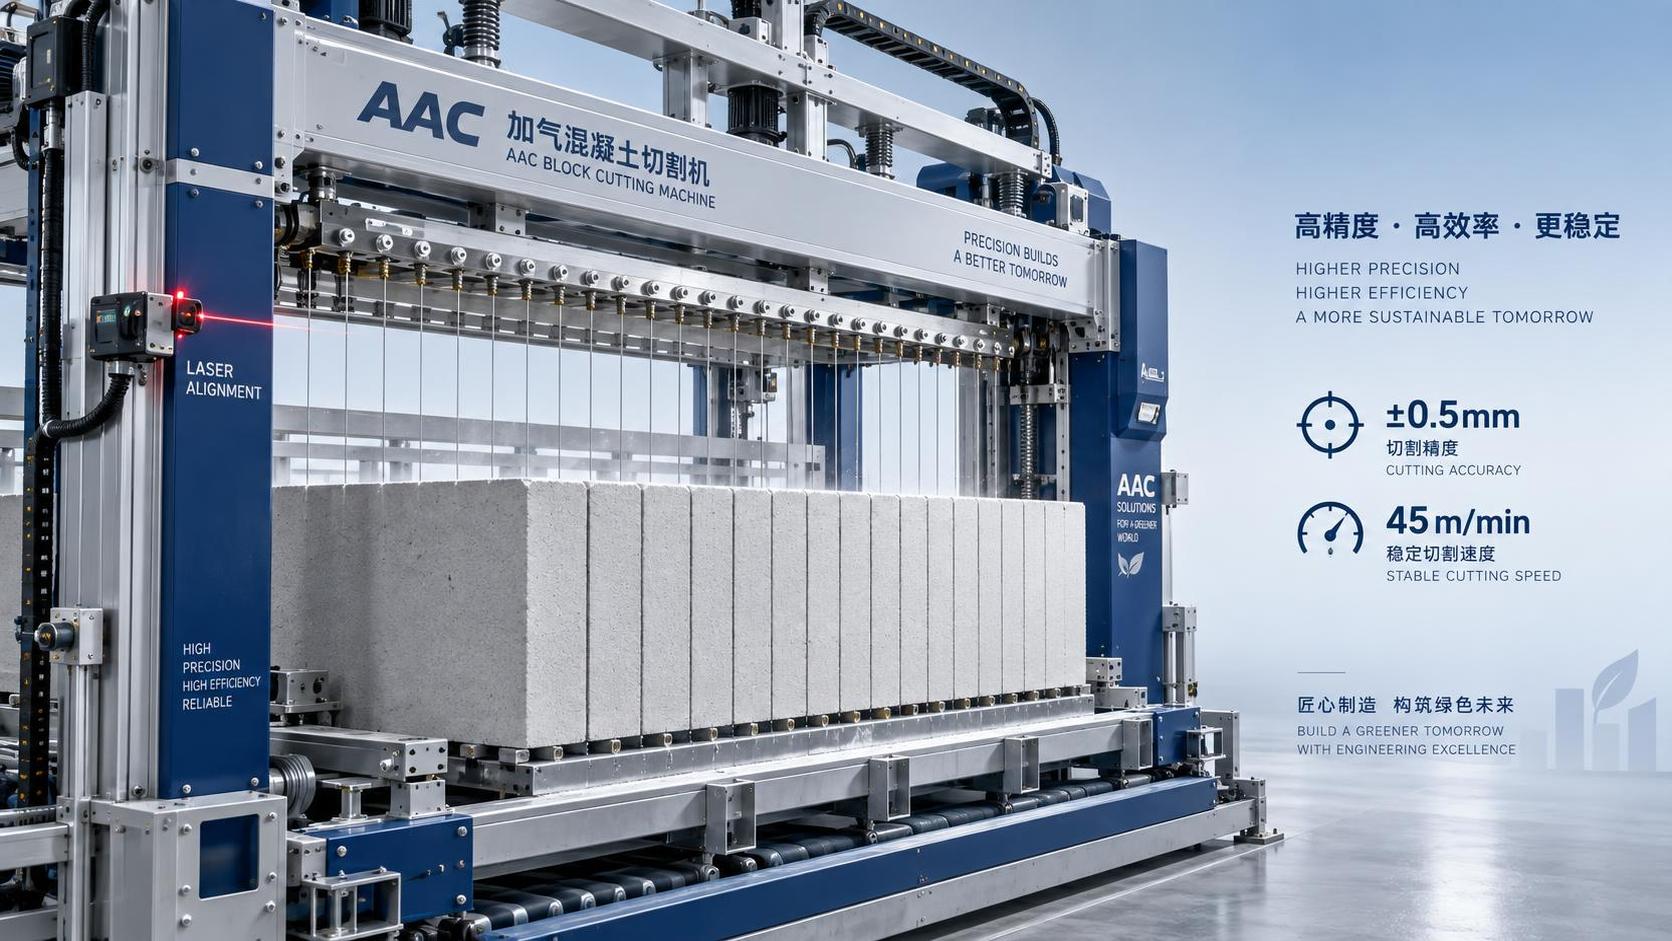
Характеристики точности и скорости станка для резки AAC: точность ±0.5 mm и стабильная скорость резки 45 m/min — разработано для реальных высокопроизводительных предприятий AAC.
- Sep 15, 2026
Какие характеристики оборудования для производства стеновых панелей способствуют эффективности сборного строительства?
Оборудование для производства стеновых панелей для сборного строительства: узнайте о характеристиках, обеспечивающих реальную эффективность — точность, адаптивность, бесперебойную работу и комплексную поддержку.