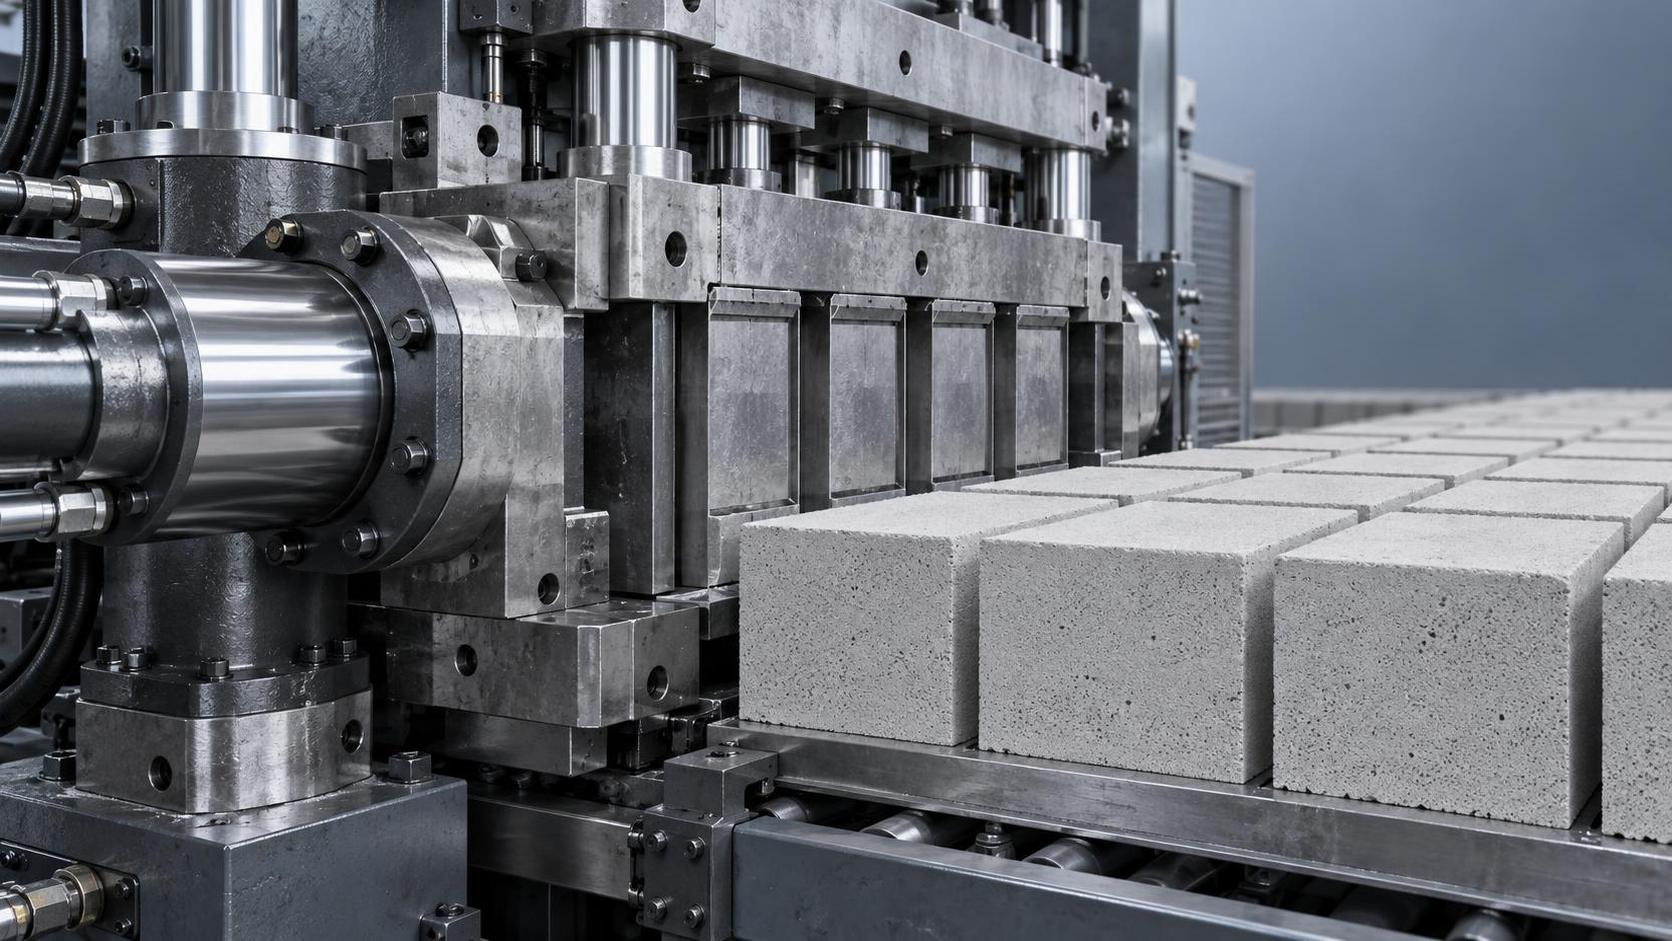
هل تحافظ آلات تصنيع الطوب الأوتوماتيكية على دقة الأبعاد بعد أكثر من 12,000 دورة دون إعادة معايرة؟
نعم—ولكن فقط إذا كانت ماكينة تصنيع الطوب الأوتوماتيكية مصممة للحفاظ على الدقة المستدامة، وليس فقط للإنتاج الأولي
بالنسبة للمشغلين الذين يديرون ورديات ضمن جداول زمنية ضيقة وعمليات تدقيق للجودة، فإن «12,000+ دورة دون إعادة معايرة» ليست معيارًا نظريًا، بل هي عتبة واقعية تبدأ عندها العديد من ماكينات تصنيع الطوب الأوتوماتيكية بالانحراف. لقد رأيت ذلك: طوب يتراص بارتفاع أكبر قليلًا أو عرض أضيق بحلول منتصف الوردية؛ ونطاقات تفاوت تتسع بالقدر الكافي لتؤدي إلى الرفض في ساحة المعالجة؛ ومشغلون يعوضون ذلك بتعديلات يدوية تضعف الاتساق وتزيد تكلفة العمالة. لا يتمثل السؤال في ما إذا كانت الأتمتة تبدأ بدقة، بل في ما إذا كانت تحافظ على الدقة تحت تأثير الدورات الحرارية، وتآكل النظام الهيدروليكي، وإجهاد القالب، وتباين المواد عبر آلاف عمليات الكبس.
لماذا يحدث الانحراف في الأبعاد—قبل وقت طويل من الحاجة إلى إعادة المعايرة
تعتمد معظم ماكينات تصنيع الطوب الأوتوماتيكية على ثلاثة أنظمة مترابطة: التحكم في الضغط الهيدروليكي، وهندسة تجويف القالب، واتساق تغذية المواد الخام. في الدورة 1، تكون جميعها متوافقة. وبحلول الدورة 5,000، تتراكم تغيرات طفيفة:
- تآكل أختام الأسطوانة الهيدروليكية يسبب فقدانًا طفيفًا في الضغط—وغالبًا لا يمكن اكتشافه دون تغذية راجعة في الوقت الفعلي. يمكن أن يؤدي انخفاض بنسبة 3% في قوة الكبس إلى تقليل ارتفاع الطوبة الخضراء بمقدار 0.8–1.2 mm في خلطات الخرسانة الخلوية.
- تشوه تجويف القالب ليس مرئيًا دائمًا—لكن الكبس المتكرر تحت أحمال عالية على الركام الكاشط (وخاصة الرمل الغني بالسيليكا أو الحجر المسحوق) يؤدي تدريجيًا إلى تدوير الزوايا الداخلية الحادة. ويقلل ذلك من الحجم الفعال للتجويف ويغير تدرجات الكثافة في الجدران الجانبية.
- استقرار آلية التغذية—تستقر القواديس الاهتزازية، أو المغذيات الحزامية، أو اللوالب الحجمية في مواضع دقيقة بمرور الوقت. إن تغيرًا بمقدار 0.15 mm في ارتفاع شفرة الكاشطة يغير عمق الملء بنحو ~2.3%، مما يؤثر مباشرة في الأبعاد النهائية بعد التجفيف والمعالجة بالأوتوكلاف.
هذه ليست نقاط فشل، بل سلوكيات ميكانيكية يمكن التنبؤ بها. وما يميز الماكينات التي تحافظ على تفاوت ≤±0.5 mm بعد 12,000 دورة عن تلك التي تتطلب إعادة المعايرة كل 1,500–2,000 دورة ليس تحديثات البرامج أو مهارة المشغل وحدها، بل كيفية هندسة المكونات الأساسية لمقاومة آليات الانحراف هذه—وليس مجرد تأخيرها.
ما الذي يتيح بالفعل الاستقرار طويل الأمد للأبعاد
يفترض المشغلون غالبًا أن «الفئة العالية» تعني «دقة تدوم طويلًا». لكن أسعار الماكينات ومواصفاتها في الكتيبات نادرًا ما تكشف ما يهم أكثر في أرضية المصنع. إليك ما يجب التحقق منه—لا مجرد قبوله:
1. التحكم الهيدروليكي لا يتعلق بالضغط فقط—بل بالاتساق عند تغير الأحمال. قد تصل الماكينات التي تستخدم صمامات تنفيس بضغط ثابت أو تحكمًا أساسيًا بالملف اللولبي إلى الضغط المستهدف في وضع الخمول، لكنها تتعثر عند ارتفاع درجة الحرارة المحيطة أو انخفاض لزوجة الزيت. يتطلب الاستقرار الحقيقي تغذية راجعة للضغط في الوقت الفعلي ضمن حلقة مغلقة ومتكاملة مع توقيت تثبيت تكيفي. وإذا لم يضبط النظام مدة التثبيت وفقًا للضغط الفعلي المقاس خلال كل دورة، فإن قابلية تكرار الأبعاد تتدهور أسرع من المتوقع—حتى مع مكونات معتمدة وفق ISO.
2. يجب تصميم أنظمة القوالب لمقاومة التآكل—وليس للصلادة فقط. تساعد صلادة السطح العالية (مثل HRC 62+) في ذلك، لكن فولاذ العِدد الهش يتشقق تحت الصدمة الحرارية. تجمع الحلول الأفضل بين السبائك المقاومة للتآكل (مثل فولاذ العِدد Cr-Mo-V ذي البنية الحبيبية المضبوطة) وأسطح التجاويف المصقولة بدقة وأضلاع التقوية الموضوعة استراتيجيًا لمقاومة الانثناء الجانبي أثناء الكبس. القوالب التي تحافظ على هندستها—لا التي تنجو فحسب—توفر أبعادًا متسقة للطوب الأخضر عبر عشرات الآلاف من الدورات.
3. يجب أن تكون معايرة التغذية ميكانيكية—وليست رقمية فقط. تعرض العديد من الماكينات عبارة «تمت معايرة التغذية» على الشاشة بعد إعداد لمرة واحدة. لكن إذا تآكلت الوصلة المادية بين مستشعر التغذية وترس قيادة اللولب، أو إذا غير تآكل بطانة القادوس ديناميكيات تدفق المواد، تصبح القراءة الرقمية مضللة. تستخدم الماكينات المصممة للدقة طويلة الأمد وصلات ميكانيكية مقساة وخالية من الخلوص، وشفرات تغذية ذاتية التعويض تحافظ على الموضع بغض النظر عن التمدد الحراري أو الزحف الناتج عن الاهتزاز.
التحقق في الظروف الواقعية أهم من ادعاءات المختبر
لا يثبت الأداء الميداني في اختبار تشغيل واحد لمدة 72 ساعة، بل يتأكد عبر الفصول ودفعات المواد وتناوب المشغلين. على سبيل المثال، يتم التحقق من ماكينات تصنيع الطوب الأوتوماتيكية من شاندونغ هونغفا ليس فقط وفق معايير عمليات ISO 9001-2008، بل أيضًا من خلال المراقبة المستمرة في خطوط إنتاج بلوك الخرسانة الخلوية النشطة في قوانغشي وشاندونغ. يدمج نهجها 46 براءة اختراع وطنية—بما في ذلك 28 براءة اختراع—تركز تحديدًا على الاستقرار البُعدي: دوائر تخميد هيدروليكية حاصلة على براءة تكبح تذبذب الضغط، وحوامل قوالب معيارية ذات قابلية تكرار لمحاذاة بمستوى الميكرون، وأنظمة تغذية مزودة بتتبع مرجعي ميكانيكي ثنائي النقاط.
لا يتعلق الأمر بادعاءات تسويقية. بل يتعلق بإدماج التكرار في المواضع التي ينشأ فيها الانحراف: فتغذية الضغط الراجعة في الوقت الفعلي لا تراقب فقط، بل تؤدي إلى تصحيح تكيفي لوقت التثبيت؛ وحوامل القوالب لا تمسك القوالب فقط، بل تعوض فروق التمدد الحراري بين الإطار والتجويف؛ وآليات التغذية لا تقيس فقط، بل تثبت الموضع ماديًا ضد الانزلاق الاهتزازي. هكذا يبقى اتساق الأبعاد ضمن ≤±0.5 mm—ليس في الدورة 100، بل في الدورة 12,500 و18,200 وما بعدها—دون إيقاف الإنتاج لإعادة المعايرة.
ما الذي يجب عليك التحقق منه قبل الالتزام
إذا كنت تقيّم ماكينة تصنيع طوب أوتوماتيكية لتحقيق دقة مستدامة، فتجاوز قياسات دورة العرض. واسأل بدلًا من ذلك:
- هل يمكن للماكينة تسجيل الضغط في الوقت الفعلي ووقت التثبيت وحجم التغذية لكل دورة، وتصدير تلك البيانات لتحليل الاتجاهات؟ (إن لم يكن ذلك ممكنًا، فلن يُلاحظ الانحراف حتى ترتفع معدلات الرفض.)
- هل يتم استبدال حوامل القوالب كوحدة واحدة، أم يعيد الفنيون تشغيل التجاويف في الموقع؟ (إعادة التشغيل في الموقع نادرًا ما تعيد التفاوتات الأصلية.)
- هل تتطلب معايرة التغذية إعادة ضبط مادية لنقاط التوقف الميكانيكية، أم أنها تعتمد فقط على البرامج؟ (الضبط الميكانيكي للصفر هو نقطة الارتكاز الموثوقة الوحيدة بمرور الوقت.)
- هل نشر المصنع بيانات ميدانية—وليس تقارير مختبرية—حول التباين البُعدي عبر ≥10,000 دورة في المادة المستهدفة لديك (مثل AAC، أو طوب الرماد المتطاير، أو الخرسانة الصلبة)؟
تكشف هذه الأسئلة ما إذا كانت الماكينة مصممة لطول العمر—أم مصنفة فقط للإنتاج الأولي.
الحكم النهائي: يمكن تحقيق الدقة بعد 12,000+ دورة—لكنها ليست مضمونة
نعم، يمكن لماكينات تصنيع الطوب الأوتوماتيكيةأن تحافظ على دقة الأبعاد بعد أكثر من 12,000 دورة دون إعادة معايرة—ولكن فقط إذا تعاملت مع الدقة بوصفها حالة ديناميكية ومراقبة ومعززة ميكانيكيًا، لا مجرد مواصفة ثابتة. لا يختار المشغلون الذين يعطون الأولوية لزمن التشغيل والتحكم في معدل الرفض الماكينات بناءً على عدد الدورات وحده. بل يختارون الأنظمة التي صُممت فيها سلامة النظام الهيدروليكي ومتانة القالب وقابلية تكرار التغذية للتدهور بشكل متزامن—وليس بشكل مستقل—وحيث يدعم كل مكون اتساقًا قابلًا للتتبع ومتحققًا منه ميدانيًا.
لهذا السبب، فإن عقودًا من التحقق في بيئات الإنتاج الفعلية—وليس الشهادات فقط—هي الأهم. عندما يستمر الاستقرار البُعدي وردية بعد وردية، ودفعة بعد دفعة، فليس ذلك حظًا. بل هو نتيجة خيارات هندسية مدروسة اتُخذت قبل كبس أول طوبة.
التالية:لا يوجد المزيد من المحتوى
يوصي
 18-09-2026
هل تحافظ آلات تصنيع الطوب الأوتوماتيكية على دقة الأبعاد بعد أكثر من 12,000 دورة دون إعادة معايرة؟
هل تحافظ آلة تصنيع الطوب الأوتوماتيكية على دقتها تحت ظروف التشغيل الواقعية؟ اكتشف كيف تحافظ الطرازات عالية المستوى على تفاوت لا يتجاوز ±0.5 مم بعد أكثر من 12,000 دورة—دون الحاجة إلى إعادة المعايرة.
- 15-09-2026
دليل توافق معدات مصنع AAC: مواءمة أنظمة القطع والمعالجة والأوتوكلاف لضمان كثافة كتل متسقة
توافق معدات مصنع AAC ليس خيارًا، بل هو المفتاح لضمان كثافة كتل متسقة. تعرّف على كيفية تكامل أنظمة القطع والمعالجة والأوتوكلاف كوحدة واحدة متزامنة للقضاء على الانحراف وزيادة الإنتاجية.
- 16-09-2026
كم مرة تحتاج قوالب الخرسانة الخلوية المعالجة بالأوتوكلاف (AAC) إلى الاستبدال، وما التأثير المعتاد على التكلفة لكل دورة إنتاج؟
وتيرة وتكلفة استبدال قوالب AAC: اكتشف المحفزات الفعلية لدورات التشغيل، وليس التواريخ التقويمية، وخفّض التكاليف التشغيلية الخفية بنسبة تصل إلى 30%.