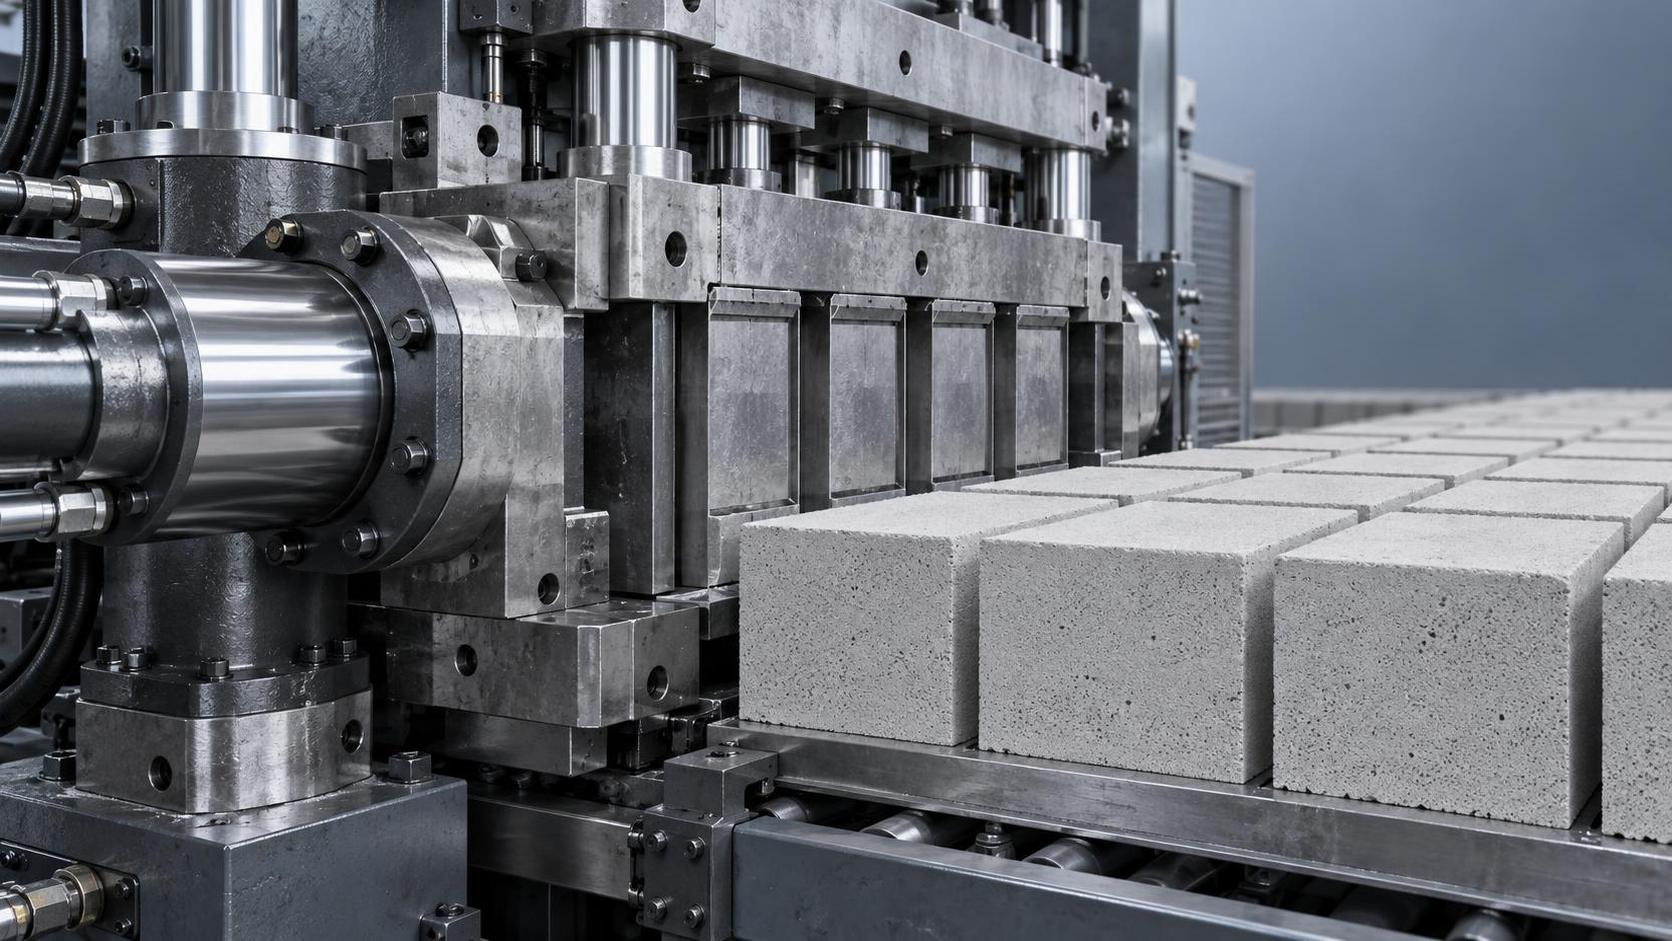
¿Las máquinas automáticas para fabricar ladrillos mantienen la precisión dimensional después de más de 12.000 ciclos sin recalibración?
Sí, pero solo si la máquina automática para fabricar ladrillos está diseñada para una precisión sostenida, no solo para el rendimiento inicial
Para los operadores que trabajan por turnos con calendarios ajustados y auditorías de calidad, «más de 12.000 ciclos sin recalibración» no es una referencia teórica, sino un umbral real en el que muchas máquinas automáticas para fabricar ladrillos comienzan a desviarse. Lo ha visto: ladrillos que se apilan ligeramente más altos o más estrechos a mitad del turno; bandas de tolerancia que se amplían lo suficiente como para provocar rechazos en el área de curado; operadores que compensan con ajustes manuales que reducen la consistencia e incrementan los costes laborales. La cuestión no es si la automatización comienza siendo precisa, sino si mantiene la precisión ante los ciclos térmicos, el desgaste hidráulico, la fatiga de los moldes y la variabilidad del material durante miles de compresiones.
Por qué se produce la desviación dimensional mucho antes de necesitar una recalibración
La mayoría de las máquinas automáticas para fabricar ladrillos dependen de tres sistemas interdependientes: el control de presión hidráulica, la geometría de la cavidad del molde y la consistencia de alimentación de materias primas. En el ciclo 1, todos están alineados. Para el ciclo 5.000, se acumulan cambios sutiles:
- El desgaste de los sellos de los cilindros hidráulicos provoca pequeñas pérdidas de presión, a menudo indetectables sin retroalimentación en tiempo real. Una caída del 3 % en la fuerza de compactación puede reducir la altura del ladrillo verde entre 0,8 y 1,2 mm en mezclas de hormigón celular.
- La deformación de la cavidad del molde no siempre es visible, pero la compresión repetida de alta carga contra áridos abrasivos (especialmente arena rica en sílice o piedra triturada) redondea gradualmente las esquinas internas afiladas. Esto reduce el volumen efectivo de la cavidad y altera los gradientes de densidad de las paredes laterales.
- El asentamiento del mecanismo de alimentación —tolvas vibratorias, alimentadores de banda o sinfines volumétricos— hace que estos componentes adopten microposiciones con el tiempo. Un desplazamiento de 0,15 mm en la altura de la cuchilla raspadora modifica la profundidad de llenado en aproximadamente un 2,3 %, afectando directamente a las dimensiones finales tras el secado y el curado en autoclave.
No se trata de puntos de fallo, sino de comportamientos mecánicos previsibles. Lo que distingue a las máquinas que mantienen una tolerancia de ≤±0,5 mm después de 12.000 ciclos de aquellas que requieren recalibración cada 1.500–2.000 ciclos no son solo las actualizaciones de software ni la habilidad del operador, sino la forma en que los componentes principales están diseñados para resistir estos mecanismos de desviación, no simplemente para retrasarlos.
Qué permite realmente la estabilidad dimensional a largo plazo
Los operadores suelen asumir que «de gama alta» significa «precisión duradera». Sin embargo, las etiquetas de precio y las especificaciones de los folletos rara vez revelan lo que más importa en la planta. Esto es lo que debe verificar, no solo aceptar:
1. El control hidráulico no se limita a la presión: se trata de la consistencia ante variaciones de carga. Las máquinas que utilizan válvulas de alivio de presión fija o control básico por solenoide pueden alcanzar la presión objetivo en vacío, pero fallar cuando aumenta la temperatura ambiente o disminuye la viscosidad del aceite. La verdadera estabilidad requiere retroalimentación de presión en tiempo real en circuito cerrado, integrada con un tiempo de permanencia adaptativo. Si el sistema no ajusta la duración de permanencia basándose en la presión realmente medida durante cada ciclo, la repetibilidad dimensional se deteriora más rápido de lo esperado, incluso con componentes certificados según ISO.
2. Los sistemas de moldes deben diseñarse para resistir el desgaste, no solo para ofrecer dureza. Una alta dureza superficial (por ejemplo, HRC 62+) ayuda, pero los aceros para herramientas frágiles se agrietan bajo choque térmico. Las mejores soluciones combinan aleaciones resistentes al desgaste, como acero para herramientas Cr-Mo-V con estructura de grano controlada, con superficies de cavidad rectificadas con precisión y nervaduras de refuerzo estratégicamente ubicadas que resisten la flexión lateral durante la compactación. Los moldes que mantienen su geometría, no solo sobreviven, proporcionan dimensiones uniformes de ladrillos verdes durante decenas de miles de ciclos.
3. La calibración de alimentación debe ser mecánica, no solo digital. Muchas máquinas muestran en pantalla «alimentación calibrada» tras una configuración única. Pero si se desgasta la conexión física entre el sensor de alimentación y el engranaje de accionamiento del sinfín, o si la abrasión del revestimiento de la tolva cambia la dinámica del flujo de material, la lectura digital se vuelve engañosa. Las máquinas diseñadas para una precisión a largo plazo utilizan acoplamientos mecánicos endurecidos sin holgura y cuchillas de alimentación autocompensadas que mantienen su posición independientemente de la dilatación térmica o el desplazamiento inducido por vibración.
La validación en condiciones reales importa más que las afirmaciones de laboratorio
El rendimiento en campo no se demuestra en una única prueba de 72 horas, sino que se confirma a través de estaciones, lotes de materiales y rotaciones de operadores. Las máquinas automáticas para fabricar ladrillos de Shandong Hongfa, por ejemplo, se validan no solo conforme a las normas de proceso ISO 9001-2008, sino también mediante monitorización continua en líneas activas de bloques de hormigón celular en Guangxi y Shandong. Su enfoque integra 46 patentes nacionales, incluidas 28 patentes de invención, centradas específicamente en la estabilidad dimensional: circuitos patentados de amortiguación hidráulica que suprimen la oscilación de presión, portamoldes modulares con repetibilidad de alineación a nivel micrométrico y sistemas de alimentación con seguimiento mecánico de referencia de dos puntos.
No se trata de afirmaciones de marketing. Se trata de incorporar redundancia donde se origina la desviación: la retroalimentación de presión en tiempo real no solo supervisa, sino que activa la corrección adaptativa del tiempo de permanencia; los portamoldes no solo sujetan los moldes, sino que compensan las diferencias de dilatación térmica entre el bastidor y la cavidad; los mecanismos de alimentación no solo miden, sino que bloquean físicamente la posición contra el deslizamiento por vibración. Así es como la consistencia dimensional se mantiene dentro de ≤±0,5 mm, no en el ciclo 100, sino en los ciclos 12.500, 18.200 y posteriores, sin interrumpir la producción para recalibrar.
Qué debe comprobar antes de comprometerse
Si está evaluando una máquina automática para fabricar ladrillos para obtener precisión sostenida, omita las mediciones de los ciclos de demostración. Pregunte en su lugar:
- ¿Puede la máquina registrar la presión en tiempo real, el tiempo de permanencia y el volumen de alimentación por ciclo, y exportar esos datos para el análisis de tendencias? (De lo contrario, la desviación pasará desapercibida hasta que aumenten las tasas de rechazo.)
- ¿Los portamoldes se sustituyen como una unidad o los técnicos remecanizan las cavidades in situ? (El remecanizado in situ rara vez restablece las tolerancias originales.)
- ¿La calibración de alimentación requiere volver a poner físicamente a cero los topes mecánicos o se basa únicamente en software? (La puesta a cero mecánica es el único punto de referencia fiable con el paso del tiempo.)
- ¿Ha publicado el fabricante datos de campo, no informes de laboratorio, sobre la variación dimensional durante ≥10.000 ciclos con su material objetivo, por ejemplo AAC, ladrillo de cenizas volantes u hormigón macizo?
Estas preguntas revelan si la máquina fue diseñada para la durabilidad o simplemente clasificada para el rendimiento inicial.
Veredicto final: la precisión después de más de 12.000 ciclos es alcanzable, pero no está garantizada
Sí, las máquinas automáticas para fabricar ladrillospueden mantener la precisión dimensional después de 12.000 ciclos sin recalibración, pero solo si tratan la precisión como una condición dinámica, monitorizada y reforzada mecánicamente, no como una especificación estática. Los operadores que priorizan el tiempo de actividad y el control de las tasas de rechazo no eligen las máquinas basándose únicamente en el número de ciclos. Seleccionan sistemas en los que la integridad hidráulica, la durabilidad de los moldes y la repetibilidad de la alimentación están diseñadas para degradarse de forma sincronizada, no de manera independiente, y en los que cada componente respalda una consistencia trazable y verificada en campo.
Por eso son tan importantes décadas de validación en entornos de producción reales, no solo las certificaciones. Cuando la estabilidad dimensional se mantiene turno tras turno y lote tras lote, no es suerte. Es el resultado de decisiones de ingeniería deliberadas tomadas antes de prensar el primer ladrillo.
Siguiente:No hay más contenido
Recomendar
 18-09-2026
¿Las máquinas automáticas para fabricar ladrillos mantienen la precisión dimensional después de más de 12.000 ciclos sin recalibración?
¿Precisión de la máquina automática para fabricar ladrillos bajo estrés en condiciones reales? Descubra cómo los modelos de alta gama mantienen una tolerancia de ≤±0,5 mm tras más de 12.000 ciclos, sin necesidad de recalibración.
- 15-09-2026
Guía de compatibilidad de maquinaria para plantas de AAC: integración de sistemas de corte, curado y autoclave para una densidad uniforme de bloques
La compatibilidad de la maquinaria de una planta de AAC no es opcional: es la clave para lograr una densidad uniforme de los bloques. Descubra cómo los sistemas de corte, curado y autoclave deben integrarse como una unidad sincronizada para eliminar desviaciones y aumentar el rendimiento.
- 16-09-2026
¿Con qué frecuencia es necesario sustituir los moldes para AAC y cuál es el impacto típico en los costos por ciclo de producción?
Frecuencia y costo de sustitución de moldes para AAC: descubra los factores desencadenantes basados en ciclos reales, no en fechas de calendario, y reduzca los costos operativos ocultos hasta en un 30%.