Сохраняют ли автоматические машины для производства кирпича точность размеров после более чем 12 000 циклов без повторной калибровки?
Да — но только если автоматическая машина для производства кирпича рассчитана на длительное поддержание точности, а не только на первоначальную производительность
Для операторов, работающих посменно в условиях жестких графиков и проверок качества, «12 000+ циклов без повторной калибровки» — не теоретический ориентир, а реальный порог, на котором многие автоматические машины для производства кирпича начинают терять стабильность. Вы наверняка видели это: к середине смены кирпичи получаются немного выше или уже; диапазоны допусков расширяются ровно настолько, чтобы вызвать отбраковку на площадке выдержки; операторы компенсируют отклонения ручными регулировками, что снижает стабильность и увеличивает затраты на труд. Вопрос не в том, точна ли автоматизация в начале работы, а в том, сохраняет ли она точность при термоциклировании, износе гидравлики, усталости матриц и изменчивости материалов на протяжении тысяч прессований.
Почему отклонения размеров возникают задолго до необходимости повторной калибровки
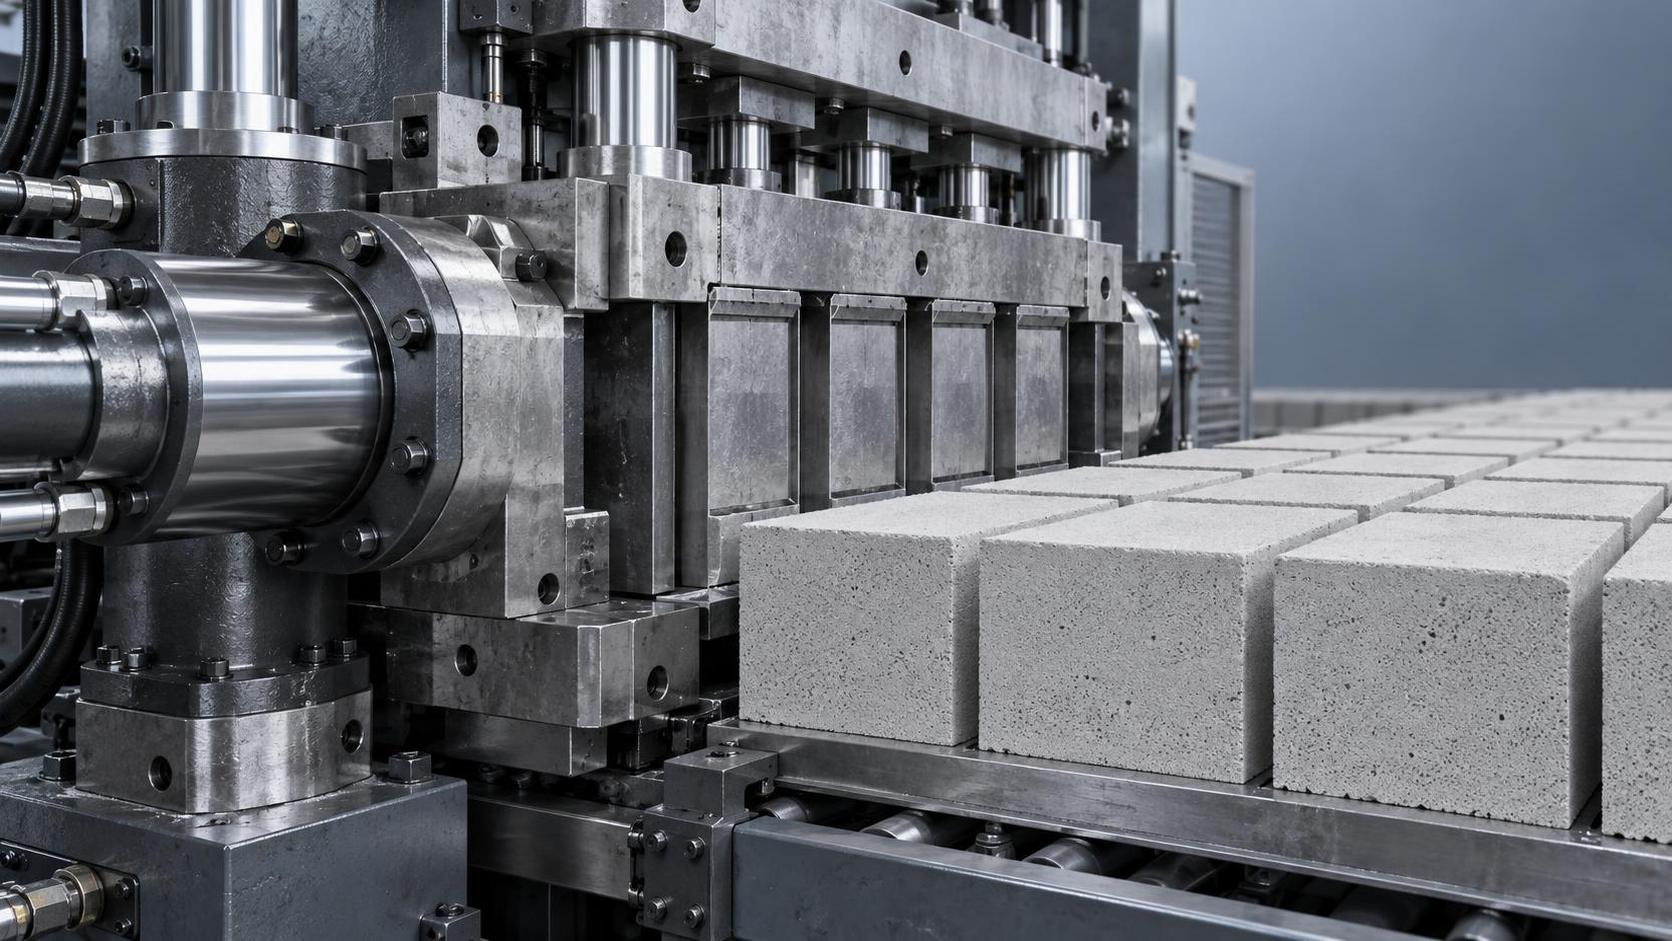
Большинство автоматических машин для производства кирпича используют три взаимозависимые системы: управление гидравлическим давлением, геометрию полости формы и стабильность подачи сырья. На 1-м цикле все они согласованы. К 5 000-му циклу накапливаются незначительные изменения:
- Износ уплотнений гидравлического цилиндра вызывает небольшую потерю давления, которую часто невозможно обнаружить без обратной связи в реальном времени. Снижение усилия уплотнения на 3% может уменьшить высоту сырого кирпича на 0,8–1,2 мм в смесях для ячеистого бетона.
- Деформация полости матрицы не всегда заметна, однако многократное высоконагруженное прессование абразивных заполнителей, особенно песка с высоким содержанием кремнезема или щебня, постепенно скругляет острые внутренние углы. Это уменьшает эффективный объем полости и изменяет градиенты плотности боковых стенок.
- Смещение механизма подачи — вибрационные бункеры, ленточные питатели или объемные шнеки со временем занимают микроположения. Смещение высоты скребкового ножа на 0,15 мм изменяет глубину заполнения примерно на 2,3%, напрямую влияя на конечные размеры после сушки и автоклавирования.
Это не точки отказа, а предсказуемые механические процессы. Машины, сохраняющие допуск ≤±0,5 мм после 12 000 циклов, отличаются от машин, требующих повторной калибровки каждые 1 500–2 000 циклов, не только обновлениями программного обеспечения или квалификацией оператора, а тем, как их ключевые компоненты спроектированы для противодействия этим механизмам отклонений, а не просто для их отсрочки.
Что действительно обеспечивает долгосрочную стабильность размеров
Операторы часто считают, что «высокий класс» означает «долговременная точность». Однако ценники и характеристики в брошюрах редко показывают то, что наиболее важно на производственной площадке. Вот что следует проверять, а не просто принимать на веру:
1. Гидравлическое управление — это не только давление, но и стабильность при изменении нагрузки. Машины с предохранительными клапанами фиксированного давления или базовым электромагнитным управлением могут достигать целевого давления на холостом ходу, но давать сбои при повышении температуры окружающей среды или снижении вязкости масла. Для истинной стабильности необходима обратная связь по давлению в реальном времени с замкнутым контуром, интегрированная с адаптивной выдержкой. Если система не корректирует длительность выдержки по фактически измеренному давлению в каждом цикле, повторяемость размеров ухудшается быстрее ожидаемого, даже при использовании компонентов с сертификацией ISO.
2. Системы матриц должны быть рассчитаны на износостойкость, а не только на твердость. Высокая твердость поверхности, например HRC 62+, помогает, но хрупкие инструментальные стали растрескиваются при термическом ударе. Более эффективные решения сочетают износостойкие сплавы, такие как инструментальная сталь Cr-Mo-V с контролируемой зернистой структурой, с точно шлифованными поверхностями полостей и стратегически размещенными ребрами жесткости, препятствующими боковому изгибу при уплотнении. Матрицы, сохраняющие свою геометрию, а не просто выдерживающие нагрузку, обеспечивают стабильные размеры сырого кирпича на протяжении десятков тысяч циклов.
3. Калибровка подачи должна быть механической, а не только цифровой. Многие машины после однократной настройки отображают на экране статус «подача откалибрована». Однако если изнашивается физическая связь между датчиком подачи и приводной шестерней шнека либо абразивный износ футеровки бункера меняет динамику потока материала, цифровое показание становится недостоверным. Машины, рассчитанные на долговременную точность, используют закаленные механические соединения без люфта и самокомпенсирующиеся подающие лопатки, сохраняющие положение независимо от теплового расширения или смещения, вызванного вибрацией.
Практическая проверка важнее лабораторных заявлений
Эксплуатационные характеристики не подтверждаются одним 72-часовым испытанием — они подтверждаются в разные сезоны, на разных партиях материалов и при смене операторов. Автоматические машины для производства кирпича Shandong Hongfa, например, проверяются не только на соответствие стандартам процесса ISO 9001-2008, но и посредством непрерывного мониторинга на действующих линиях по производству блоков из ячеистого бетона в Гуанси и Шаньдуне. Их подход объединяет 46 национальных патентов, включая 28 патентов на изобретения, специально направленных на стабильность размеров: запатентованные гидравлические демпфирующие контуры, подавляющие колебания давления, модульные держатели матриц с повторяемостью выравнивания на микронном уровне и системы подачи с двухточечным механическим отслеживанием базового положения.
Речь не о маркетинговых заявлениях. Речь о резервировании в местах возникновения отклонений: обратная связь по давлению в реальном времени не просто контролирует — она запускает адаптивную коррекцию выдержки; держатели матриц не просто удерживают формы — они компенсируют разницу теплового расширения между рамой и полостью; механизмы подачи не просто измеряют — они физически фиксируют положение, предотвращая вибрационное смещение. Именно так стабильность размеров остается в пределах ≤±0,5 мм не на 100-м цикле, а на 12 500-м, 18 200-м и далее — без остановки производства для повторной калибровки.
Что следует проверить перед принятием решения
Если вы оцениваете автоматическую машину для производства кирпича с точки зрения длительного сохранения точности, не ограничивайтесь измерениями в демонстрационном цикле. Вместо этого спросите:
- Может ли машина регистрировать давление, время выдержки и объем подачи в реальном времени для каждого цикла и экспортировать эти данные для анализа тенденций? (Если нет, отклонения останутся незамеченными до роста уровня брака.)
- Заменяются ли держатели матриц как единый узел или технические специалисты обрабатывают полости на месте? (Механическая обработка на месте редко восстанавливает исходные допуски.)
- Требует ли калибровка подачи физической повторной установки нуля механических упоров или она основана исключительно на программном обеспечении? (Механическая установка нуля — единственная надежная опорная точка с течением времени.)
- Публиковал ли производитель эксплуатационные данные, а не лабораторные отчеты, о разбросе размеров на протяжении ≥10 000 циклов для вашего целевого материала, например AAC, кирпича из золы-уноса или полнотелого бетона?
Эти вопросы показывают, была ли машина спроектирована для долговечности или лишь рассчитана на первоначальную производительность.
Окончательный вывод: точность после 12 000+ циклов достижима, но не гарантирована
Да, автоматические машины для производства кирпичамогут сохранять точность размеров после 12 000 циклов без повторной калибровки, но только если точность рассматривается как динамическое, контролируемое и механически усиленное состояние, а не как статическая характеристика. Операторы, для которых важны время бесперебойной работы и контроль уровня брака, не выбирают машины только по количеству циклов. Они выбирают системы, в которых целостность гидравлики, долговечность матриц и повторяемость подачи спроектированы так, чтобы ухудшаться синхронно, а не независимо, и где каждый компонент обеспечивает прослеживаемую, подтвержденную в эксплуатации стабильность.
Именно поэтому десятилетия подтверждений в реальных производственных условиях, а не только сертификации, имеют наибольшее значение. Когда стабильность размеров сохраняется смена за сменой, партия за партией, это не удача. Это результат продуманных инженерных решений, принятых до прессования первого кирпича.
Следующая:Больше нет контента
Рекомендуем
 Sep 18, 2026
Сохраняют ли автоматические машины для производства кирпича точность размеров после более чем 12 000 циклов без повторной калибровки?
Точность автоматической машины для производства кирпича в реальных условиях эксплуатации? Узнайте, как модели высшего класса сохраняют допуск ≤±0.5 mm после более чем 12 000 циклов — без необходимости повторной калибровки.
- Sep 15, 2026
Руководство по совместимости оборудования для производства AAC: согласование систем резки, выдерживания и автоклавирования для стабильной плотности блоков
Совместимость оборудования для производства AAC — не опция, а ключ к стабильной плотности блоков. Узнайте, как системы резки, выдерживания и автоклавирования должны интегрироваться в единый синхронизированный комплекс, чтобы исключить отклонения и повысить выход продукции.
- Sep 16, 2026
Как часто требуется замена форм для AAC и каково типичное влияние на затраты в расчёте на производственный цикл?
Частота и стоимость замены форм для AAC: узнайте о фактических триггерах циклов, а не календарных датах, и сократите скрытые эксплуатационные расходы до 30%.