كم مرة تحتاج قوالب الخرسانة الخلوية المعالجة بالأوتوكلاف (AAC) إلى الاستبدال، وما التأثير المعتاد على التكلفة لكل دورة إنتاج؟
لا توجد إجابة عامة عن سؤال: «كم مرة تحتاج قوالب AAC إلى الاستبدال، وما هو الأثر النموذجي للتكلفة لكل دورة إنتاج؟»؛ لأن عمر القالب لا يُقاس بالوقت التقويمي. بل يتحدد وفقًا لكيفية استخدام القالب وصيانته وتصنيعه، وليس وفقًا لعمره.
في شاندونغ هونغفا، حيث نقوم بتصميم وتصنيع ودعم خطوط إنتاج AAC منذ عام 1990، نرى مشغلي المصانع يرتكبون الخطأ نفسه مرارًا: التعامل مع استبدال القوالب كبند صيانة مجدولة مثل تغيير الزيت أو فحص السيور. يؤدي هذا النهج إما إلى الاستبدال المبكر (إهدار رأس المال) أو إلى تعطل كارثي في منتصف الدورة (إيقاف الإنتاج وإتلاف الدفعات وإلحاق الضرر بالمعدات). السؤال الحقيقي ليس «كم مرة»، بل هو ما الإشارات التي تدل على الوقت المناسب للاستبدال، وكم تبلغ التكلفة الفعلية لكل قرار متأخر أو متسرع لكل دورة إنتاج.
الاستبدال لا يتعلق بالوقت، بل بالتدهور الوظيفي
تتعرض قوالب AAC لثلاثة عوامل إجهاد رئيسية: التآكل الميكانيكي الناتج عن فك القالب، والتعرض الكيميائي للملاط القلوي، والدورات الحرارية أثناء المعالجة بالبخار. ولا يتدهور أي منها بصورة موحدة. فقد يحافظ القالب على تفاوت الأبعاد في الطول لكنه يفقد الدقة في أنصاف أقطار الزوايا. وقد يضعف تشطيب السطح بينما تظل الصلابة الهيكلية سليمة. لذلك، فإن الاعتماد فقط على عدد الدورات، أو الأسوأ من ذلك، على الأشهر المنقضية، أمر مضلل.
استنادًا إلى بيانات ميدانية من أكثر من 120 مصنعًا لإنتاج AAC في أنحاء الصين وجنوب شرق آسيا وأوروبا الشرقية، يتراوح متوسط العمر التشغيلي لقوالب الفولاذ الكربوني القياسية بين 800 و1,400 دورة إنتاج. لكن هذا النطاق يخفي تباينًا مهمًا:
- القوالب المستخدمة في إنتاج الكتل عالية الكثافة (≥650 kg/m³)، مع أزمنة معالجة ممتدة (>8 ساعات عند 190°C)، تصل عادةً إلى نهاية عمرها التشغيلي عند نحو 900–1,100 دورة.
- القوالب التي تتعامل مع الألواح خفيفة الوزن (≤500 kg/m³) ذات دورات المعالجة الأقصر تدوم غالبًا من 1,200 إلى 1,400 دورة، إذا نُظفت جيدًا بعد كل استخدام.
- القوالب المعرضة لمواد تنظيف شديدة التأثير (مثل مزيلات التكلس الحمضية) أو التي تخضع لإزالة يدوية للبقايا المتصلبة نادرًا ما تتجاوز 700 دورة، حتى وإن بدت سليمة بصريًا.
الفكرة الأساسية: التدهور تراكمي ولا رجعة فيه. فكل دورة تزيد من الحفر الدقيقة على السطح الداخلي. وبمجرد أن يتجاوز متوسط خشونة السطح Ra 3.2 µm (يمكن قياسها بجهاز قياس خشونة محمول)، ينخفض أداء الفصل بشكل ملحوظ، مما يزيد قوة فك القالب ويرفع معدلات الكسر ويُدخل انحرافًا طفيفًا في الأبعاد. هذه هي العتبة الحقيقية، وليست تاريخًا في التقويم.
أثر التكلفة لا يقتصر على سعر القالب، بل يشمل التكلفة الخفية لكل دورة
عند ذكر «أثر التكلفة النموذجي لكل دورة إنتاج»، يدرج معظم الموردين فقط سعر وحدة القالب مقسومًا على الدورات المتوقعة. وهذا غير مكتمل ومتفائل بشكل خطير.
تشمل التكلفة الفعلية لكل دورة أربع طبقات:
- إهلاك القالب المباشر: يتكلف قالب AAC قياسي بأبعاد 3×1.2×0.6 m ما بين $2,800 و$4,200 (وفقًا لدرجة المادة والدقة). وعند إهلاكه على مدى 1,000 دورة، تبلغ التكلفة $2.80–$4.20/دورة.
- تكلفة الهدر وإعادة العمل: مع تدهور أسطح القالب، تزداد تكسّرات حواف الكتل. تفيد المصانع بزيادة قدرها 0.8–1.7% في الوحدات غير المطابقة للمواصفات بين الدورات 800–1,000. وبسعر $12–$18 لكل كتلة، يضيف ذلك $0.10–$0.30/دورة.
- تكلفة التوقف والعمالة: يستغرق استبدال مجموعة قوالب 2.5–4 ساعات، بما في ذلك التحقق من المحاذاة. ويبلغ متوسط فاقد الإنتاج + العمل الإضافي للفنيين $180–$260 لكل حدث استبدال. وعند توزيع ذلك على الدورات المتبقية قبل الاستبدال، تبلغ التكلفة $0.15–$0.35/دورة، إذا تم الاستبدال في التوقيت الأمثل. هل تؤخره 100 دورة؟ ترتفع تلك التكلفة بشدة عند حدوث توقف غير مخطط له.
- عدم كفاءة الطاقة والعملية: تتطلب القوالب المتآكلة ضغطًا أعلى لفك القالب، أو زمنًا أطول لاستقرار الاهتزاز، أو ضغط بخار أعلى لتحقيق التماسك الكامل. وتُظهر مراجعات الطاقة على مستوى المصنع ارتفاعًا بنسبة 3–5% في kWh/ton خلال آخر 200 دورة من عمر القالب المتدهور، مما يضيف $0.07–$0.12/دورة.
لذلك، في حين أن رقم «تكلفة القالب لكل دورة» قد يكون نحو $3.50، فإن إجمالي أثر التكلفة التشغيلية يرتفع من نحو $3.80/دورة عند الدورة 700 إلى أكثر من $5.20/دورة بحلول الدورة 1,100، ليس لأن القالب يتعطل فجأة، بل لأن كل دورة تتأثر وظيفيًا تستنزف المزيد من النظام.
لماذا تهم الهندسة الدقيقة أكثر من عدد الدورات
هنا يؤثر اختيار المواد وجودة التصنيع في الجانب الاقتصادي، ليس فقط عبر إطالة العمر، بل عبر تثبيت التكلفة لكل دورة بمرور الوقت. تستخدم القوالب القياسية فولاذ Q345B مع تشغيل آلي أساسي. وتتراوح صلادة سطحها حول HB 160–180. وفي ظروف ملاط AAC، يبدأ التآكل الدقيق مبكرًا، مما يسرّع التهالك بعد نحو 600 دورة.
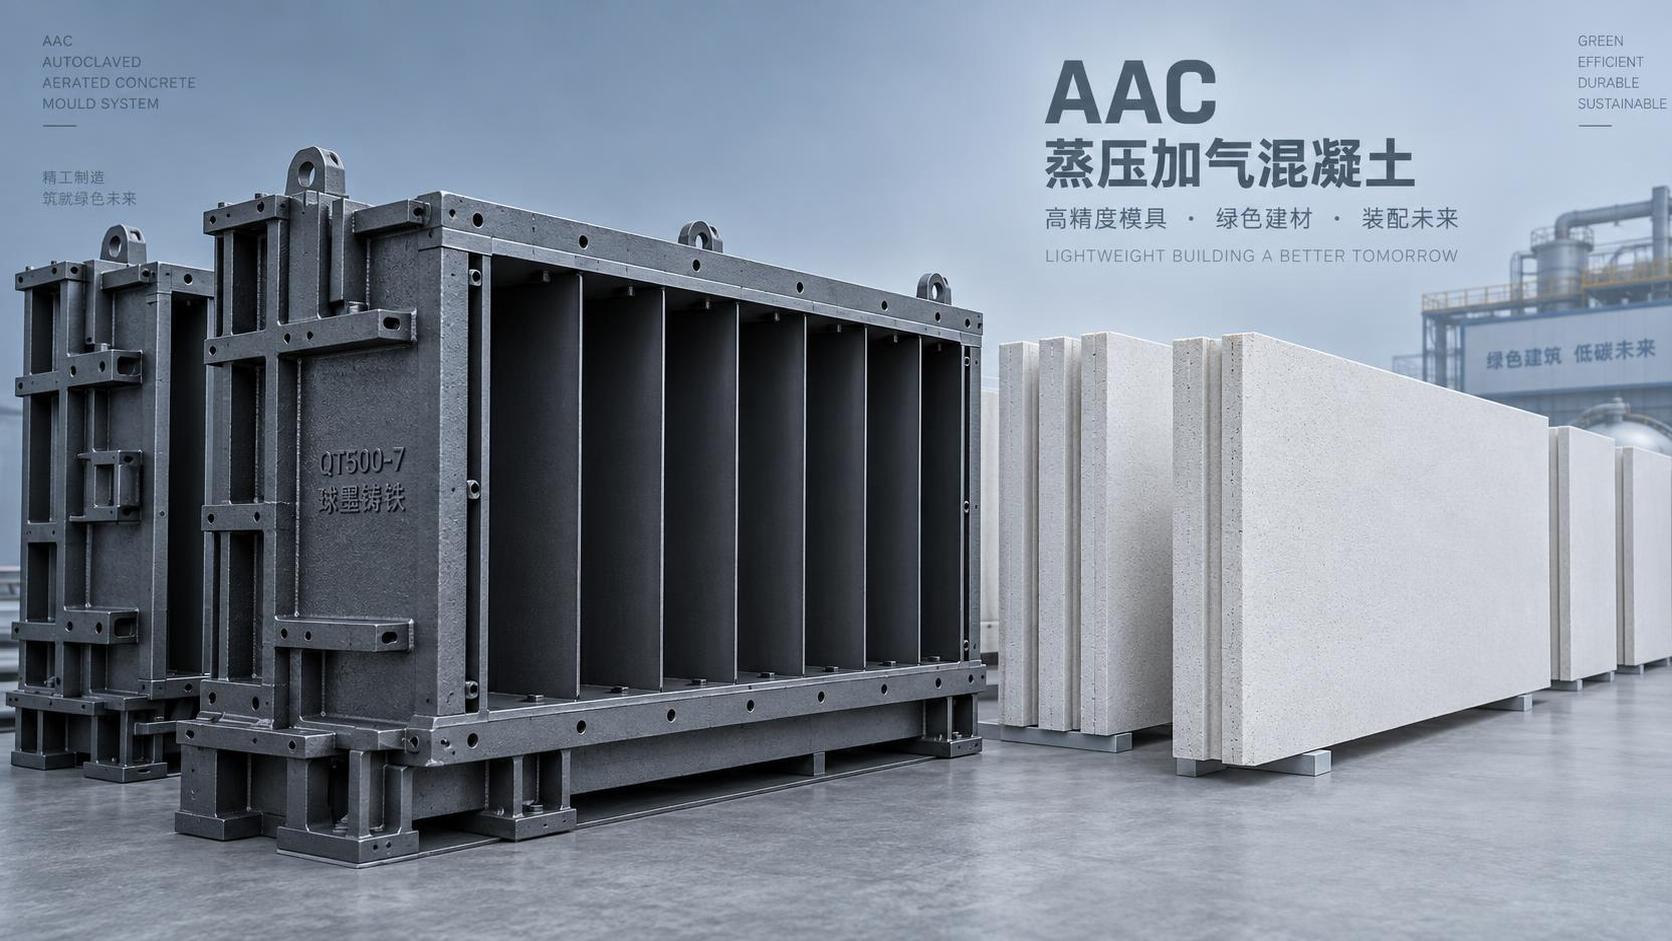
تستخدم قوالب هونغفا المحسّنة لمقاومة التآكل حديد الزهر العقدي QT500-7 مع أسطح منترتة (HV 900+)، إلى جانب تفاوتات مشغلة بتقنية CNC تبلغ ±0.15 mm عبر جميع الأبعاد الحرجة. وتُظهر البيانات الميدانية أن هذه القوالب تحافظ على Ra ≤2.5 µm حتى الدورة 1,600، والأهم أن منحنى تكلفتها لكل دورة يبقى ثابتًا بين الدورات 600–1,400. لماذا؟ لأن الاستقرار البُعدي يقلل إعادة العمل، والفصل المتسق يقلل مخاطر التوقف، وسلامة السطح تمنع تسرب الملاط إلى الشقوق الدقيقة التي تسبب الحفر.
نعم، الاستثمار الأولي أعلى بنسبة 35–45%. ولكن عند احتساب تقليل الهدر واستقرار استهلاك الطاقة وتوقيت الاستبدال المتوقع (من دون عمليات إيقاف طارئة)، تصل نقطة التعادل عادةً بحلول الدورة 900. وبعد ذلك، تتراكم التكلفة الإجمالية الأقل للملكية، خاصة في المصانع التي تعمل لأكثر من ورديتين/يوم.
ثلاثة فحوصات عملية، وليست تواريخ تقويم، لتوجيه قرار الاستبدال
لا تنتظر حدوث العطل. استخدم بدلًا من ذلك هذه المؤشرات الملحوظة والقابلة للقياس:
- اتجاه قوة فك القالب: تتبع ضغط فك القالب الهيدروليكي أو الميكانيكي على مدى 30 دورة متتالية. تشير زيادة مستمرة تزيد على 12% فوق خط الأساس إلى تزايد الالتصاق بسبب تدهور السطح.
- اتساق حواف الكتل: قِس نصف قطر الزاوية واستقامة الحافة في 5 كتل مختارة عشوائيًا لكل وردية. إذا تجاوز التباين ±0.4 mm عبر 3 ورديات، فقد انحرفت هندسة القالب عن الحدود المقبولة.
- فحص السطح تحت إضاءة مائلة: نظف القالب جيدًا، ثم سلط مصباح عمل بزاوية منخفضة. إن ظهور حفر دقيقة أو خطوط أو تغير موضعي في اللون (وليس أكسدة موحدة) يعني أن التآكل الموضعي قد بدأ، وسوف يتسارع.
إذا ظهر اثنان من هذه الشروط الثلاثة باستمرار، فيجب جدولة الاستبدال خلال 50–80 دورة تالية، لا تأجيله ولا الاستعجال فيه.
ملاحظة أخيرة: توقيت الاستبدال قرار إنتاجي، وليس قرار مشتريات
القالب ليس مكونًا معزولًا. تؤثر حالته في شد أسلاك القطع وكفاءة تحميل الأوتوكلاف وحتى اتساق تفريغ الخلاط. عند التخطيط للاستبدال، نسقه مع نوافذ الصيانة المجدولة وتسليمات المواد الخام وجدولة الدفعات، وليس مع مهل توريد الموردين أو دورات الميزانية. في هونغفا، يعمل فريق الدعم الفني لدينا مباشرةً مع مهندسي المصنع لرسم اتجاهات أداء القوالب مقارنةً ببيانات الإنتاج الفعلية، لا المواصفات النظرية، بحيث يتوافق الاستبدال مع إيقاع الإنتاج في الواقع.
هكذا تنتقل من التخمين بشأن «كم مرة» إلى معرفة متى بالضبط، ولماذا تتوقف تكلفة الدورة عن كونها رقمًا تقدّره لتصبح مؤشرًا تتحكم فيه.
يوصي
 18-09-2026
هل تحافظ آلات تصنيع الطوب الأوتوماتيكية على دقة الأبعاد بعد أكثر من 12,000 دورة دون إعادة معايرة؟
هل تحافظ آلة تصنيع الطوب الأوتوماتيكية على دقتها تحت ظروف التشغيل الواقعية؟ اكتشف كيف تحافظ الطرازات عالية المستوى على تفاوت لا يتجاوز ±0.5 مم بعد أكثر من 12,000 دورة—دون الحاجة إلى إعادة المعايرة.
- 15-09-2026
دليل توافق معدات مصنع AAC: مواءمة أنظمة القطع والمعالجة والأوتوكلاف لضمان كثافة كتل متسقة
توافق معدات مصنع AAC ليس خيارًا، بل هو المفتاح لضمان كثافة كتل متسقة. تعرّف على كيفية تكامل أنظمة القطع والمعالجة والأوتوكلاف كوحدة واحدة متزامنة للقضاء على الانحراف وزيادة الإنتاجية.
- 16-09-2026
كم مرة تحتاج قوالب الخرسانة الخلوية المعالجة بالأوتوكلاف (AAC) إلى الاستبدال، وما التأثير المعتاد على التكلفة لكل دورة إنتاج؟
وتيرة وتكلفة استبدال قوالب AAC: اكتشف المحفزات الفعلية لدورات التشغيل، وليس التواريخ التقويمية، وخفّض التكاليف التشغيلية الخفية بنسبة تصل إلى 30%.