Как часто требуется замена форм для AAC и каково типичное влияние на затраты в расчёте на производственный цикл?
На вопрос «Как часто требуется замена форм для AAC и каково типичное влияние на стоимость одного производственного цикла?» нет универсального ответа, поскольку срок службы формы измеряется не календарным временем. Он определяется тем, как форма используется, обслуживается и изготовлена, а не её возрастом.
В компании Shandong Hongfa, где мы проектируем, производим и обеспечиваем техническую поддержку линий по производству AAC с 1990 года, мы постоянно видим одну и ту же ошибку операторов заводов: они рассматривают замену форм как пункт планового технического обслуживания, подобный замене масла или проверке ремней. Такой подход приводит либо к преждевременной замене (неоправданным капитальным затратам), либо к критической поломке в середине цикла (остановке производства, браку партий и повреждению оборудования). Настоящий вопрос заключается не в том, «как часто», а в том,какие признаки указывают на правильный момент для замены и во сколько реально обходится каждое отложенное или поспешное решение в расчёте на производственный цикл.
Замена определяется не временем, а функциональным износом
Формы для AAC подвергаются трём основным видам воздействия: механическому износу при распалубке, химическому воздействию щелочного раствора и термическим циклам во время парового твердения. Ни один из этих факторов не вызывает равномерной деградации. Форма может сохранять допуски по длине, но терять точность радиусов углов. Качество поверхности может ухудшаться, в то время как конструкционная жёсткость остаётся неизменной. Поэтому опираться исключительно на число циклов или, что ещё хуже, на прошедшие месяцы — вводит в заблуждение.
Согласно полевым данным более чем 120 заводов AAC в Китае, Юго-Восточной Азии и Восточной Европе, медианный срок службы стандартных форм из углеродистой стали составляет от 800 до 1 400 производственных циклов. Однако этот диапазон скрывает важные различия:
- Формы, используемые для производства блоков высокой плотности (≥650 kg/m³) с увеличенным временем твердения (>8 часов при 190°C), обычно достигают конца срока службы примерно после 900–1 100 циклов.
- Формы для лёгких панелей (≤500 kg/m³) с более короткими циклами твердения часто служат 1 200–1 400 циклов — при условии тщательной очистки после каждого использования.
- Формы, подвергающиеся воздействию агрессивных чистящих средств (например, кислотных средств для удаления накипи) или ручному скалыванию затвердевших остатков, редко выдерживают более 700 циклов, даже если визуально остаются целыми.
Ключевой вывод: деградация носит накопительный и необратимый характер. Каждый цикл усиливает микропиттинг на внутренней поверхности. Когда средняя шероховатость поверхности превышает Ra 3.2 µm (измеряется портативным профилометром), характеристики отделения заметно ухудшаются: увеличивается усилие распалубки, растёт процент разрушений и появляется незначительный уход размеров. Именно это является реальным порогом, а не дата в календаре.
Влияние на стоимость — это не только цена формы, но и скрытые затраты на цикл
При расчёте «типичного влияния на стоимость одного производственного цикла» большинство поставщиков указывают только цену единицы формы, разделённую на ожидаемое количество циклов. Это неполный и опасно оптимистичный расчёт.
Фактическая стоимость одного цикла включает четыре составляющие:
- Прямая амортизация формы: Стандартная форма AAC размером 3×1.2×0.6 m стоит $2,800–$4,200 (в зависимости от марки материала и точности). При амортизации за 1,000 циклов это составляет $2.80–$4.20/цикл.
- Затраты на брак и доработку: По мере износа поверхности формы увеличивается скалывание кромок блоков. Заводы отмечают рост количества изделий, не соответствующих спецификации, на 0.8–1.7% между 800-м и 1,000-м циклами. При стоимости $12–$18 за блок это добавляет $0.10–$0.30/цикл.
- Затраты на простой и трудовые ресурсы: Замена комплекта форм занимает 2.5–4 часа, включая проверку выравнивания. Потерянный выпуск продукции и сверхурочная работа технических специалистов в среднем составляют $180–$260 на одно событие замены. При распределении на оставшиеся циклы до замены это составляет $0.15–$0.35/цикл — если замена выполняется в оптимальный момент. Отложите её на 100 циклов — и эта стоимость резко возрастёт при возникновении незапланированного простоя.
- Энергетическая и технологическая неэффективность: Изношенные формы требуют более высокого давления при распалубке, более длительной виброусадки или повышенного давления пара для достижения полной консолидации. Энергетические аудиты на уровне предприятий показывают увеличение kWh/ton на 3–5% в последние 200 циклов работы изношенной формы, что добавляет $0.07–$0.12/цикл.
Таким образом, хотя заявленная «стоимость формы на цикл» может составлять около ~$3.50, совокупное влияние на эксплуатационные затраты возрастает примерно с ~$3.80/цикл на 700-м цикле до более чем $5.20/цикл к 1,100-му циклу — не потому, что форма внезапно выходит из строя, а потому, что каждый цикл с нарушенной функциональностью требует от системы больше ресурсов.
Почему точность проектирования важнее количества циклов
Именно здесь выбор материала и качество производства меняют экономику: они не только продлевают срок службы, но и стабилизируют стоимость одного цикла с течением времени. В стандартных формах используется сталь Q345B с базовой механической обработкой. Их твёрдость поверхности составляет примерно HB 160–180. В условиях воздействия раствора AAC микрокоррозия начинается на раннем этапе, ускоряя износ после ~600 циклов.
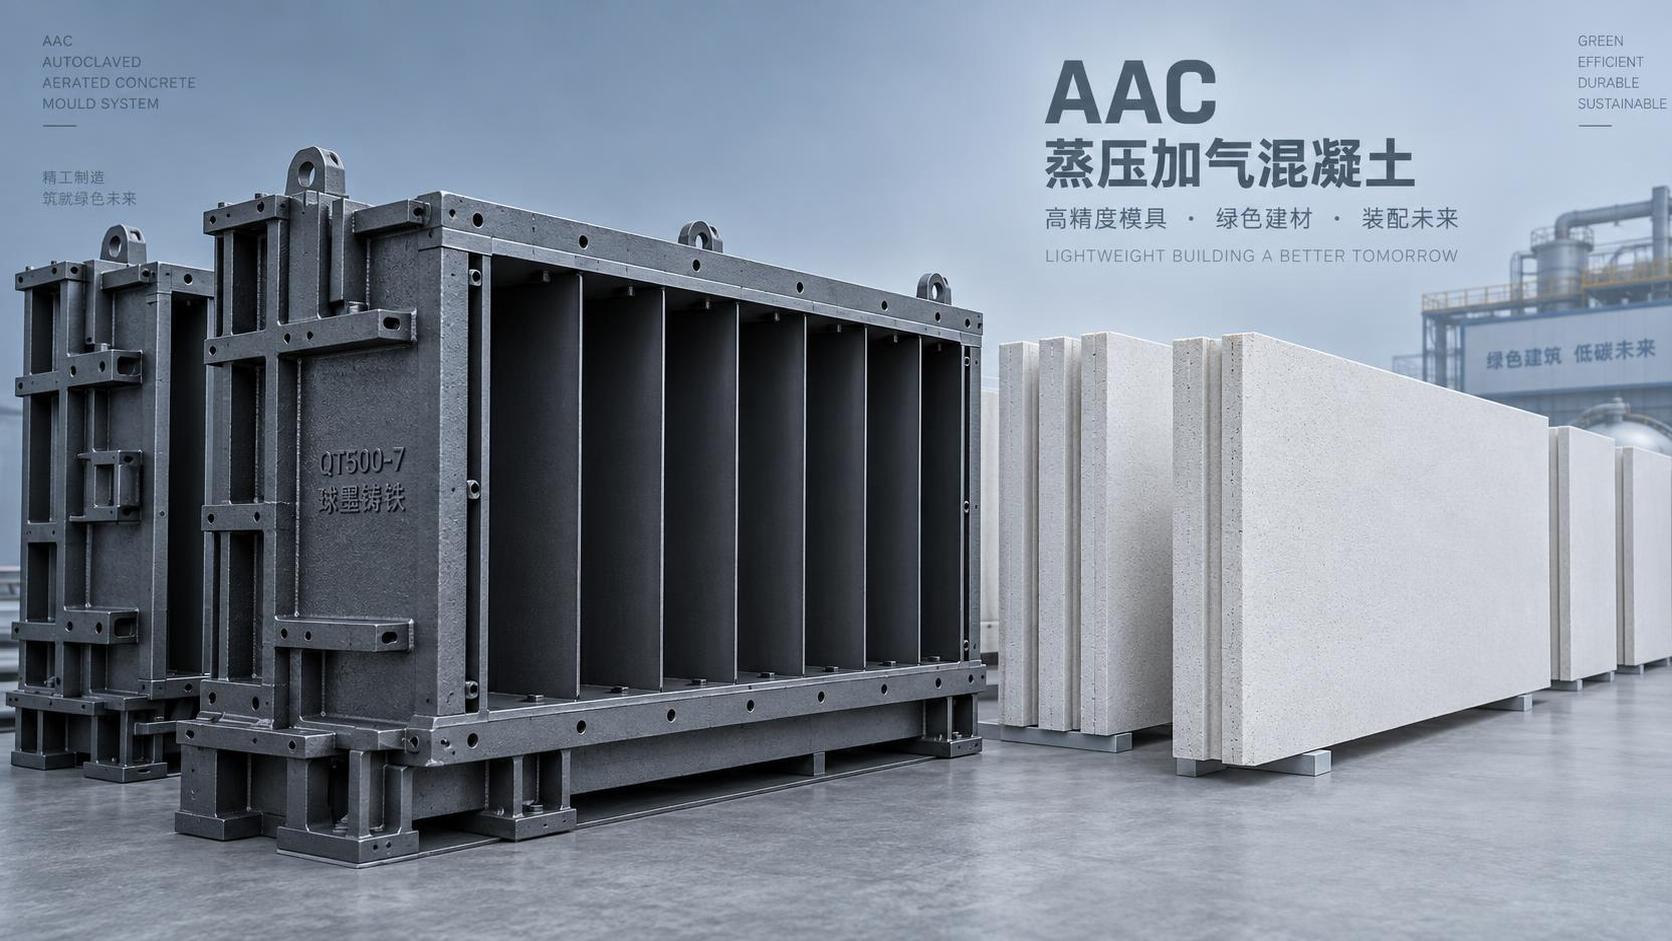
Износостойкие формы Hongfa изготовлены из высокопрочного чугуна QT500-7 с азотированными поверхностями (HV 900+) в сочетании с обработкой на станках CNC, обеспечивающей допуски ±0.15 mm по всем критическим размерам. Полевые данные показывают, что эти формы сохраняют Ra ≤2.5 µm до 1,600-го цикла — и, что особенно важно, их кривая стоимости на цикл остаётся ровной в диапазоне 600–1,400 циклов. Почему? Потому что стабильность размеров сокращает объём доработки, надёжное отделение минимизирует риск простоев, а целостность поверхности предотвращает проникновение раствора в микротрещины, вызывающее питтинг.
Да, первоначальные инвестиции на 35–45% выше. Но с учётом снижения брака, стабильного энергопотребления и предсказуемого времени замены (без аварийных остановок) точка безубыточности обычно достигается к 900-му циклу. После этого более низкая совокупная стоимость владения продолжает накапливаться, особенно на предприятиях, работающих >2 смен/день.
Три практические проверки, а не календарные даты, для принятия решения о замене
Не ждите поломки. Вместо этого используйте следующие наблюдаемые и измеримые показатели:
- Динамика усилия распалубки: Отслеживайте гидравлическое или механическое давление распалубки на протяжении 30 последовательных циклов. Устойчивое увеличение >12% относительно базового уровня указывает на усиление адгезии вследствие деградации поверхности.
- Стабильность кромок блоков: Измеряйте радиус углов и прямолинейность кромок у 5 случайно отобранных блоков в каждую смену. Если отклонение превышает ±0.4 mm в течение 3 смен, геометрия формы изменилась за пределы допустимых значений.
- Осмотр поверхности при скользящем освещении: Тщательно очистите форму, затем направьте рабочую лампу под малым углом. Видимый микропиттинг, полосы или локальное изменение цвета (неравномерное окисление) означают начало локального износа, который будет ускоряться.
Если два из этих трёх признаков проявляются стабильно, замену следует запланировать в течение следующих 50–80 циклов — не откладывать и не проводить поспешно.
Заключение: время замены — это производственное решение, а не закупочное
Форма не является изолированным компонентом. Её состояние влияет на натяжение режущей проволоки, эффективность загрузки автоклава и даже стабильность выгрузки смесителя. При планировании замены согласовывайте её с окнами планового обслуживания, поставками сырья и графиком партий, а не со сроками поставщика или бюджетными циклами. В Hongfa наша команда технической поддержки напрямую работает с инженерами заводов, сопоставляя тенденции работы форм с фактическими данными по выпуску продукции, а не с теоретическими спецификациями, чтобы замена соответствовала реальному производственному ритму.
Именно так вы переходите от догадок о том, «как часто» требуется замена, к пониманию точного момента — и тогда стоимость одного цикла перестаёт быть числом, которое вы оцениваете, и становится показателем, которым вы управляете.
Рекомендуем
 Sep 18, 2026
Сохраняют ли автоматические машины для производства кирпича точность размеров после более чем 12 000 циклов без повторной калибровки?
Точность автоматической машины для производства кирпича в реальных условиях эксплуатации? Узнайте, как модели высшего класса сохраняют допуск ≤±0.5 mm после более чем 12 000 циклов — без необходимости повторной калибровки.
- Sep 15, 2026
Руководство по совместимости оборудования для производства AAC: согласование систем резки, выдерживания и автоклавирования для стабильной плотности блоков
Совместимость оборудования для производства AAC — не опция, а ключ к стабильной плотности блоков. Узнайте, как системы резки, выдерживания и автоклавирования должны интегрироваться в единый синхронизированный комплекс, чтобы исключить отклонения и повысить выход продукции.
- Sep 16, 2026
Как часто требуется замена форм для AAC и каково типичное влияние на затраты в расчёте на производственный цикл?
Частота и стоимость замены форм для AAC: узнайте о фактических триггерах циклов, а не календарных датах, и сократите скрытые эксплуатационные расходы до 30%.