Com que frequência os moldes para AAC precisam ser substituídos — e qual é o impacto típico no custo por ciclo de produção?
Não existe uma resposta universal para “Com que frequência os moldes de AAC precisam ser substituídos — e qual é o impacto típico no custo por ciclo de produção?” — porque a vida útil do molde não é medida em tempo de calendário. Ela é determinada pela forma como o molde é utilizado, mantido e fabricado — não pela sua idade.
Na Shandong Hongfa, onde projetamos, fabricamos e oferecemos suporte a linhas de produção de AAC desde 1990, vemos os operadores de plantas cometerem repetidamente o mesmo erro: tratar a substituição de moldes como um item de manutenção programada, semelhante à troca de óleo ou à inspeção de correias. Essa abordagem leva à substituição prematura (desperdiçando capital) ou a falhas catastróficas no meio do ciclo (interrompendo a produção, descartando lotes e danificando equipamentos). A verdadeira questão não é “com que frequência” — é quais sinais indicam o momento certo para substituir e quanto cada decisão atrasada ou apressada realmente custa por ciclo de produção.
A substituição não depende do tempo — depende da degradação funcional
Os moldes de AAC suportam três fatores principais de estresse: desgaste mecânico durante a desmoldagem, exposição química à lama alcalina e ciclos térmicos durante a cura a vapor. Nenhum deles provoca degradação de maneira uniforme. Um molde pode manter a tolerância dimensional no comprimento, mas perder precisão nos raios dos cantos. O acabamento superficial pode perder o brilho enquanto a rigidez estrutural permanece intacta. Por isso, basear-se apenas na contagem de ciclos — ou, pior ainda, nos meses decorridos — é enganoso.
Com base em dados de campo de mais de 120 plantas de AAC na China, Sudeste Asiático e Europa Oriental, a vida útil mediana dos moldes padrão de aço-carbono varia de 800 a 1,400 ciclos de produção. Mas essa faixa oculta variações críticas:
- Os moldes utilizados na produção de blocos de alta densidade (≥650 kg/m³), com tempos de cura prolongados (>8 horas a 190°C), normalmente chegam ao fim da vida útil por volta de 900–1,100 ciclos.
- Os moldes que processam painéis leves (≤500 kg/m³) com ciclos de cura mais curtos geralmente duram 1,200–1,400 ciclos — se forem cuidadosamente limpos após cada uso.
- Os moldes expostos a agentes de limpeza agressivos (por exemplo, desincrustantes ácidos) ou submetidos à remoção manual de resíduos endurecidos raramente ultrapassam 700 ciclos — mesmo que pareçam visualmente intactos.
O principal ponto é que a degradação é cumulativa e irreversível. Cada ciclo intensifica a microporosidade na superfície interna. Quando a rugosidade superficial média ultrapassa Ra 3.2 µm (mensurável com um perfilômetro portátil), o desempenho de desmoldagem cai perceptivelmente — aumentando a força de desmoldagem, elevando as taxas de quebra e introduzindo pequenos desvios dimensionais. Esse é o verdadeiro limite — não uma data no calendário.
O impacto no custo não é apenas o preço do molde — é o custo oculto por ciclo
Ao informar o “impacto típico no custo por ciclo de produção”, a maioria dos fornecedores relaciona apenas o preço unitário do molde dividido pelos ciclos esperados. Isso é incompleto — e perigosamente otimista.
O custo real por ciclo inclui quatro componentes:
- Amortização direta do molde: Um molde padrão de AAC de 3×1.2×0.6 m custa $2,800–$4,200 (dependendo da classe do material e da precisão). Amortizado em 1,000 ciclos, isso corresponde a $2.80–$4.20/ciclo.
- Custo de refugo & retrabalho: À medida que as superfícies dos moldes se degradam, aumenta o lascamento das bordas dos blocos. As plantas relatam um aumento de 0.8–1.7% em unidades fora de especificação entre os ciclos 800–1,000. A $12–$18 por bloco, isso acrescenta $0.10–$0.30/ciclo.
- Custo de parada & mão de obra: A substituição de um conjunto de moldes leva 2.5–4 horas — incluindo a verificação de alinhamento. A produção perdida + horas extras dos técnicos representam, em média, $180–$260 por evento de substituição. Distribuído pelos ciclos restantes antes da substituição, isso equivale a $0.15–$0.35/ciclo — se a substituição ocorrer no momento ideal. Adiá-la em 100 ciclos? Esse custo aumenta acentuadamente quando ocorre uma parada não planejada.
- Ineficiência de energia & processo: Moldes desgastados exigem maior pressão de desmoldagem, maior tempo de acomodação por vibração ou aumento da pressão de vapor para obter consolidação completa. Auditorias energéticas em nível de planta mostram consumo de kWh/ton 3–5% maior nos 200 ciclos finais de um molde degradado — acrescentando $0.07–$0.12/ciclo.
Assim, embora o “custo do molde por ciclo” anunciado possa ser de aproximadamente $3.50, o impacto total no custo operacional aumenta de aproximadamente $3.80/ciclo no ciclo 700 para mais de $5.20/ciclo no ciclo 1,100 — não porque o molde falhe repentinamente, mas porque cada ciclo funcionalmente comprometido exige mais do sistema.
Por que a engenharia de precisão importa mais do que a contagem de ciclos
É aqui que a escolha do material e a qualidade de fabricação alteram a economia — não apenas prolongando a vida útil, mas estabilizando o custo por ciclo ao longo do tempo. Os moldes padrão utilizam aço Q345B com usinagem básica. Sua dureza superficial fica em torno de HB 160–180. Em condições de lama de AAC, a microcorrosão começa cedo, acelerando o desgaste após cerca de 600 ciclos.
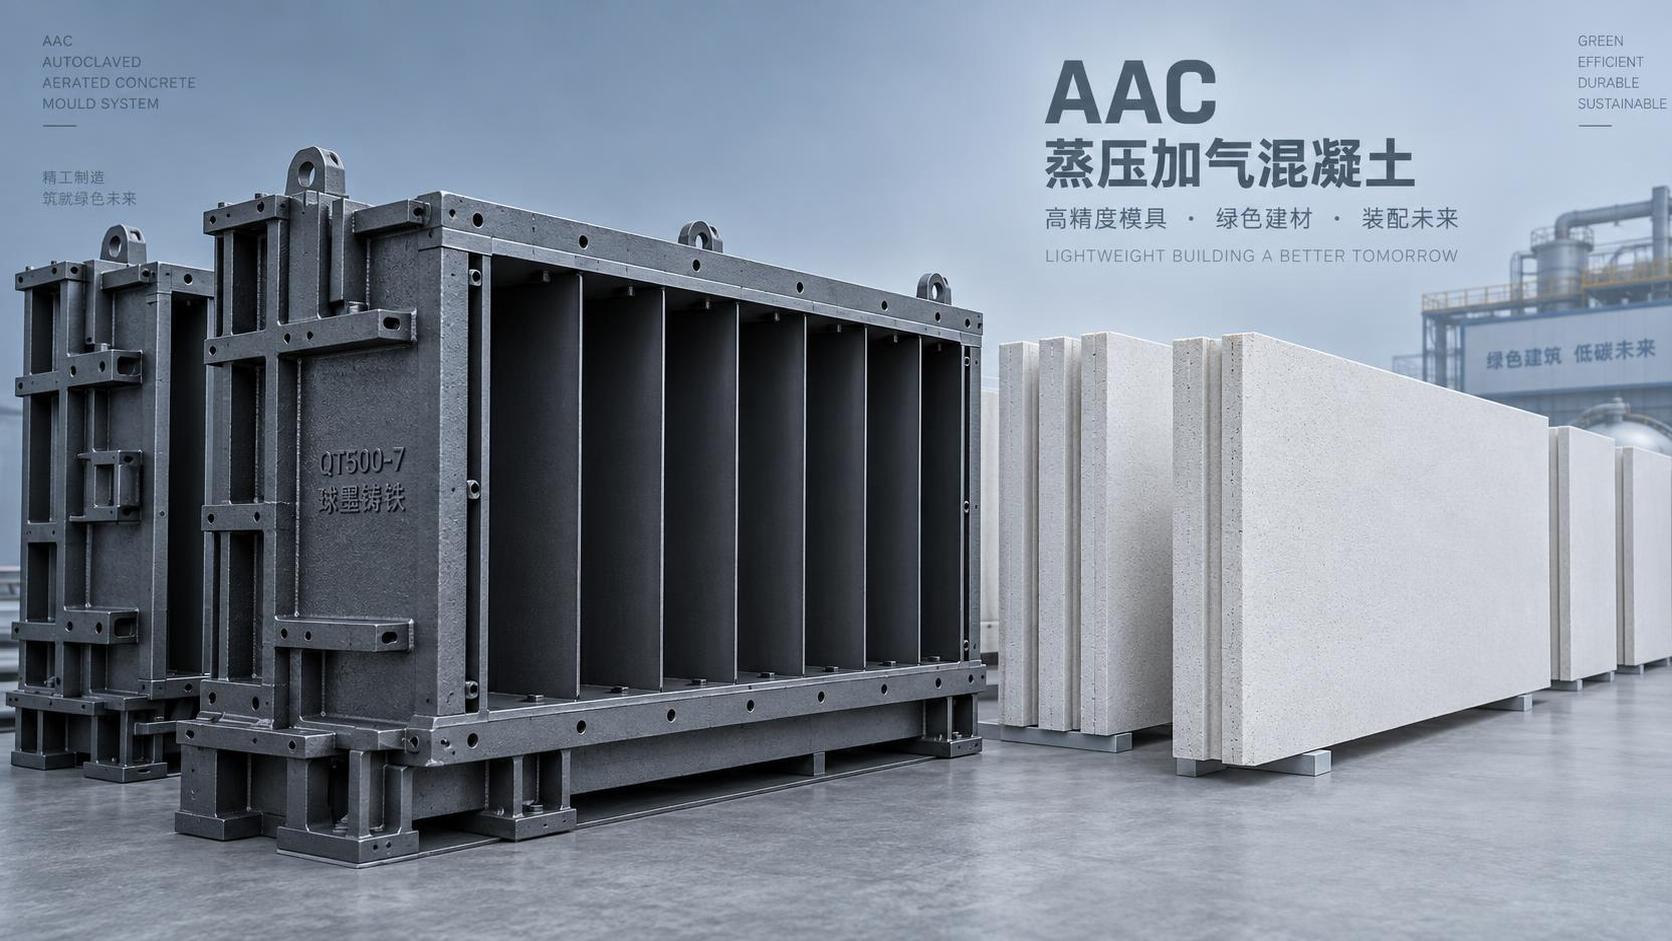
Os moldes otimizados para desgaste da Hongfa utilizam ferro fundido nodular QT500-7 com superfícies nitretadas (HV 900+), combinados com tolerâncias usinadas por CNC de ±0.15 mm em todas as dimensões críticas. Dados de campo mostram que esses moldes mantêm Ra ≤2.5 µm até o ciclo 1,600 — e, fundamentalmente, sua curva de custo por ciclo permanece estável entre os ciclos 600–1,400. Por quê? Porque a estabilidade dimensional reduz o retrabalho, a desmoldagem consistente minimiza o risco de paradas e a integridade superficial evita a infiltração de lama em microfissuras que causam corrosão por pites.
Sim, o investimento inicial é 35–45% maior. Porém, quando se consideram a redução de refugo, o uso estável de energia e o momento previsível de substituição (sem paradas de emergência), o ponto de equilíbrio normalmente é alcançado no ciclo 900. Depois disso, o menor custo total de propriedade se acumula — especialmente em plantas que operam >2 turnos/dia.
Três verificações práticas — não datas de calendário — para orientar sua decisão de substituição
Não espere a falha. Utilize estes indicadores observáveis e mensuráveis:
- Tendência da força de desmoldagem: Monitore a pressão hidráulica ou mecânica de desmoldagem durante 30 ciclos consecutivos. Um aumento sustentado >12% acima da linha de base indica adesão crescente devido à degradação da superfície.
- Consistência das bordas dos blocos: Meça o raio dos cantos e a retilineidade das bordas em 5 blocos selecionados aleatoriamente por turno. Se a variação exceder ±0.4 mm ao longo de 3 turnos, a geometria do molde ultrapassou os limites aceitáveis.
- Inspeção da superfície sob luz rasante: Limpe completamente o molde e, em seguida, direcione uma lâmpada de trabalho em um ângulo baixo. Microporosidade, estrias ou descoloração localizada visíveis (e não oxidação uniforme) significam que o desgaste localizado começou — e irá acelerar.
Se duas dessas três condições aparecerem de forma consistente, a substituição deve ser programada nos próximos 50–80 ciclos — sem adiamento nem precipitação.
Nota final: o momento da substituição é uma decisão de produção — não de compras
O molde não é um componente isolado. Sua condição afeta a tensão do fio de corte, a eficiência de carregamento da autoclave e até a consistência da descarga do misturador. Ao planejar a substituição, coordene-a com as janelas de manutenção programada, as entregas de matérias-primas e o planejamento dos lotes — não com os prazos de entrega dos fornecedores ou os ciclos orçamentários. Na Hongfa, nossa equipe de suporte técnico trabalha diretamente com os engenheiros das plantas para relacionar as tendências de desempenho dos moldes aos dados reais de produção — não às especificações teóricas — para que a substituição se alinhe ao ritmo real da produção.
É assim que você deixa de estimar “com que frequência” e passa a saber exatamente quando — e por que o custo por ciclo deixa de ser um número que você estima e se torna uma métrica que você controla.
Recomendar
 18/09/2026
As máquinas automáticas de fabricação de tijolos mantêm a precisão dimensional após mais de 12.000 ciclos sem recalibração?
Precisão da máquina automática de fabricação de tijolos sob condições reais de estresse? Descubra como os modelos de primeira linha mantêm uma tolerância de ≤±0.5 mm após mais de 12.000 ciclos — sem necessidade de recalibração.
- 15/09/2026
Guia de Compatibilidade de Máquinas para Plantas de AAC: Integração de Sistemas de Corte, Cura e Autoclave para Densidade Consistente dos Blocos
A compatibilidade das máquinas da planta de AAC não é opcional — é a chave para uma densidade consistente dos blocos. Descubra como os sistemas de corte, cura e autoclave devem ser integrados como uma unidade sincronizada para eliminar desvios e aumentar o rendimento.
- 16/09/2026
Com que frequência os moldes para AAC precisam ser substituídos — e qual é o impacto típico no custo por ciclo de produção?
Frequência e custo de substituição de moldes AAC: descubra os gatilhos reais de ciclo — e não as datas do calendário — e reduza os custos operacionais ocultos em até 30%.