¿Con qué frecuencia es necesario sustituir los moldes para AAC y cuál es el impacto típico en los costos por ciclo de producción?
No existe una respuesta universal a «¿Con qué frecuencia deben sustituirse los moldes de HCA y cuál es el impacto típico en el coste por ciclo de producción?», porque la vida útil de un molde no se mide en tiempo calendario. Está determinada por cómo se utiliza, mantiene y fabrica el molde, no por su antigüedad.
En Shandong Hongfa, donde diseñamos, fabricamos y respaldamos líneas de producción de HCA desde 1990, vemos que los operadores de planta cometen repetidamente el mismo error: tratar la sustitución de moldes como una tarea de mantenimiento programado, similar al cambio de aceite o la inspección de correas. Este enfoque provoca sustituciones prematuras (desperdicio de capital) o fallos catastróficos a mitad del ciclo (paradas de producción, descarte de lotes y daños en los equipos). La verdadera pregunta no es «con qué frecuencia», sino qué señales indican el momento adecuado para sustituirlos y cuánto cuesta realmente cada decisión tardía o apresurada por ciclo de producción.
La sustitución no depende del tiempo, sino del deterioro funcional
Los moldes de HCA soportan tres factores principales de estrés: desgaste mecánico durante el desmoldeo, exposición química a la lechada alcalina y ciclos térmicos durante el curado con vapor. Ninguno de ellos provoca un deterioro uniforme. Un molde puede mantener la tolerancia dimensional en longitud, pero perder precisión en los radios de las esquinas. El acabado superficial puede perder brillo mientras la rigidez estructural permanece intacta. Por ello, basarse únicamente en el número de ciclos —o, peor aún, en los meses transcurridos— resulta engañoso.
Según datos de campo de más de 120 plantas de HCA en China, el Sudeste Asiático y Europa Oriental, la vida útil media de los moldes estándar de acero al carbono oscila entre 800 y 1.400 ciclos de producción. Sin embargo, este intervalo oculta variaciones importantes:
- Los moldes utilizados en la producción de bloques de alta densidad (≥650 kg/m³), con tiempos de curado prolongados (>8 horas a 190°C), suelen alcanzar el final de su vida útil alrededor de los 900–1.100 ciclos.
- Los moldes para paneles ligeros (≤500 kg/m³), con ciclos de curado más cortos, suelen durar 1.200–1.400 ciclos, siempre que se limpien minuciosamente después de cada uso.
- Los moldes expuestos a agentes de limpieza agresivos (p. ej., desincrustantes ácidos) o sometidos al desprendimiento manual de residuos endurecidos rara vez superan los 700 ciclos, incluso si visualmente parecen intactos.
La conclusión clave es que el deterioro es acumulativo e irreversible. Cada ciclo incrementa las microcavidades en la superficie interior. Una vez que la rugosidad superficial media supera Ra 3.2 µm (medible con un perfilómetro portátil), el rendimiento de desmoldeo disminuye notablemente, aumentando la fuerza de desmoldeo, elevando las tasas de rotura e introduciendo una sutil desviación dimensional. Ese es el verdadero umbral, no una fecha en el calendario.
El impacto en costes no se limita al precio del molde: incluye el coste oculto por ciclo
Al calcular el «impacto típico en el coste por ciclo de producción», la mayoría de los proveedores solo indican el precio unitario del molde dividido entre los ciclos previstos. Esto es incompleto y peligrosamente optimista.
El coste real por ciclo incluye cuatro componentes:
- Amortización directa del molde: Un molde estándar de HCA de 3×1.2×0.6 m cuesta entre $2,800 y $4,200 (según el grado del material y la precisión). Amortizado en 1,000 ciclos, equivale a $2.80–$4.20/ciclo.
- Coste de desperdicio y retrabajo: A medida que las superficies del molde se deterioran, aumenta el desconchado de los bordes de los bloques. Las plantas informan de un incremento del 0.8–1.7% en unidades fuera de especificación entre los ciclos 800–1,000. Con un coste de $12–$18 por bloque, esto añade $0.10–$0.30/ciclo.
- Coste de parada y mano de obra: Sustituir un conjunto de moldes requiere entre 2.5 y 4 horas, incluida la verificación de alineación. La producción perdida más las horas extra de los técnicos promedian $180–$260 por evento de sustitución. Distribuido entre los ciclos restantes antes de la sustitución, equivale a $0.15–$0.35/ciclo, si la sustitución se realiza en el momento óptimo. ¿Se retrasa 100 ciclos? Ese coste aumenta considerablemente cuando se produce una parada no planificada.
- Ineficiencia energética y del proceso: Los moldes desgastados requieren mayor presión de desmoldeo, más tiempo de asentamiento por vibración o mayor presión de vapor para lograr una consolidación completa. Las auditorías energéticas a nivel de planta muestran un consumo de kWh/ton un 3–5% mayor en los últimos 200 ciclos de un molde deteriorado, añadiendo $0.07–$0.12/ciclo.
Por tanto, aunque el «coste del molde por ciclo» pueda parecer de aproximadamente $3.50, el impacto total en los costes operativos aumenta de aproximadamente $3.80/ciclo en el ciclo 700 a más de $5.20/ciclo en el ciclo 1,100, no porque el molde falle repentinamente, sino porque cada ciclo funcionalmente comprometido exige más al sistema.
Por qué la ingeniería de precisión importa más que el número de ciclos
Aquí es donde la elección de materiales y la calidad de fabricación cambian la economía: no solo prolongan la vida útil, sino que estabilizan el coste por ciclo con el tiempo. Los moldes estándar utilizan acero Q345B con mecanizado básico. Su dureza superficial se sitúa alrededor de HB 160–180. En condiciones de lechada de HCA, la microcorrosión comienza pronto, acelerando el desgaste después de aproximadamente 600 ciclos.
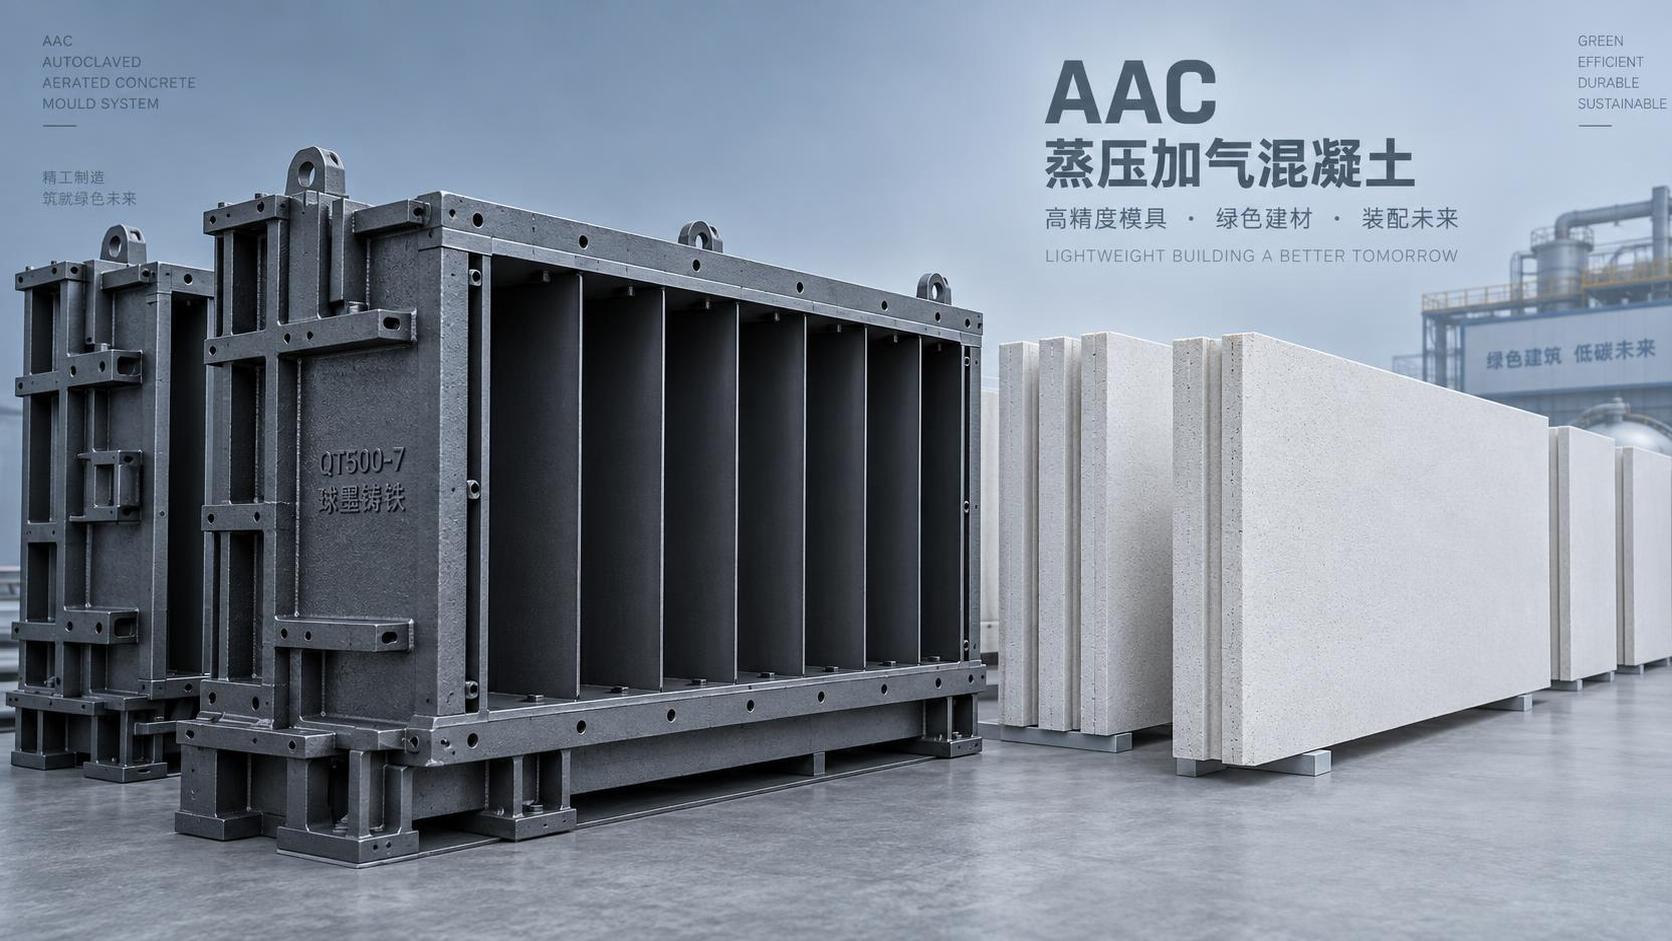
Los moldes optimizados para el desgaste de Hongfa utilizan hierro dúctil QT500-7 con superficies nitruradas (HV 900+), combinados con tolerancias mecanizadas por CNC de ±0.15 mm en todas las dimensiones críticas. Los datos de campo muestran que estos moldes mantienen Ra ≤2.5 µm hasta el ciclo 1,600 y, lo más importante, su curva de coste por ciclo se mantiene estable entre los ciclos 600–1,400. ¿Por qué? Porque la estabilidad dimensional reduce el retrabajo, un desmoldeo uniforme minimiza el riesgo de paradas y la integridad superficial evita la infiltración de lechada en microgrietas que provocan picaduras.
Sí, la inversión inicial es un 35–45% mayor. Sin embargo, al considerar la reducción de desperdicios, el consumo energético estable y un momento de sustitución predecible (sin paradas de emergencia), el punto de equilibrio suele alcanzarse hacia el ciclo 900. A partir de entonces, el menor coste total de propiedad se acumula, especialmente en plantas que operan >2 turnos/día.
Tres comprobaciones prácticas —no fechas de calendario— para orientar su decisión de sustitución
No espere a que se produzca un fallo. Utilice en su lugar estos indicadores observables y medibles:
- Tendencia de la fuerza de desmoldeo: Registre la presión hidráulica o mecánica de desmoldeo durante 30 ciclos consecutivos. Un aumento sostenido >12% por encima del valor de referencia indica una adhesión creciente debido al deterioro de la superficie.
- Uniformidad de los bordes de los bloques: Mida el radio de las esquinas y la rectitud de los bordes en 5 bloques seleccionados al azar por turno. Si la variación supera ±0.4 mm durante 3 turnos, la geometría del molde se ha desviado más allá de los límites aceptables.
- Inspección superficial con luz rasante: Limpie el molde minuciosamente y, a continuación, ilumínelo con una lámpara de trabajo en un ángulo bajo. Las microcavidades, estrías o decoloraciones localizadas visibles (no oxidación uniforme) indican que ha comenzado un desgaste localizado y que este se acelerará.
Si dos de estas tres condiciones aparecen de forma constante, la sustitución debe programarse dentro de los próximos 50–80 ciclos, sin aplazarla ni precipitarla.
Nota final: El momento de sustitución es una decisión de producción, no de compras
El molde no es un componente aislado. Su estado afecta a la tensión del alambre de corte, la eficiencia de carga del autoclave e incluso la uniformidad de descarga de la mezcladora. Al planificar la sustitución, coordínela con las ventanas de mantenimiento programado, las entregas de materias primas y la programación de lotes, no con los plazos de entrega de los proveedores ni con los ciclos presupuestarios. En Hongfa, nuestro equipo de soporte técnico trabaja directamente con los ingenieros de planta para relacionar las tendencias de rendimiento de los moldes con datos reales de producción, no con especificaciones teóricas, de modo que la sustitución se ajuste al ritmo real de producción.
Así es como se pasa de estimar «con qué frecuencia» a saber exactamente cuándo, y por qué el coste por ciclo deja de ser una cifra que se estima para convertirse en una métrica que se controla.
Recomendar
 18-09-2026
¿Las máquinas automáticas para fabricar ladrillos mantienen la precisión dimensional después de más de 12.000 ciclos sin recalibración?
¿Precisión de la máquina automática para fabricar ladrillos bajo estrés en condiciones reales? Descubra cómo los modelos de alta gama mantienen una tolerancia de ≤±0,5 mm tras más de 12.000 ciclos, sin necesidad de recalibración.
- 15-09-2026
Guía de compatibilidad de maquinaria para plantas de AAC: integración de sistemas de corte, curado y autoclave para una densidad uniforme de bloques
La compatibilidad de la maquinaria de una planta de AAC no es opcional: es la clave para lograr una densidad uniforme de los bloques. Descubra cómo los sistemas de corte, curado y autoclave deben integrarse como una unidad sincronizada para eliminar desviaciones y aumentar el rendimiento.
- 16-09-2026
¿Con qué frecuencia es necesario sustituir los moldes para AAC y cuál es el impacto típico en los costos por ciclo de producción?
Frecuencia y costo de sustitución de moldes para AAC: descubra los factores desencadenantes basados en ciclos reales, no en fechas de calendario, y reduzca los costos operativos ocultos hasta en un 30%.