Máquina para fabricar bloques huecos: cómo corregir las grietas durante el desmoldeo
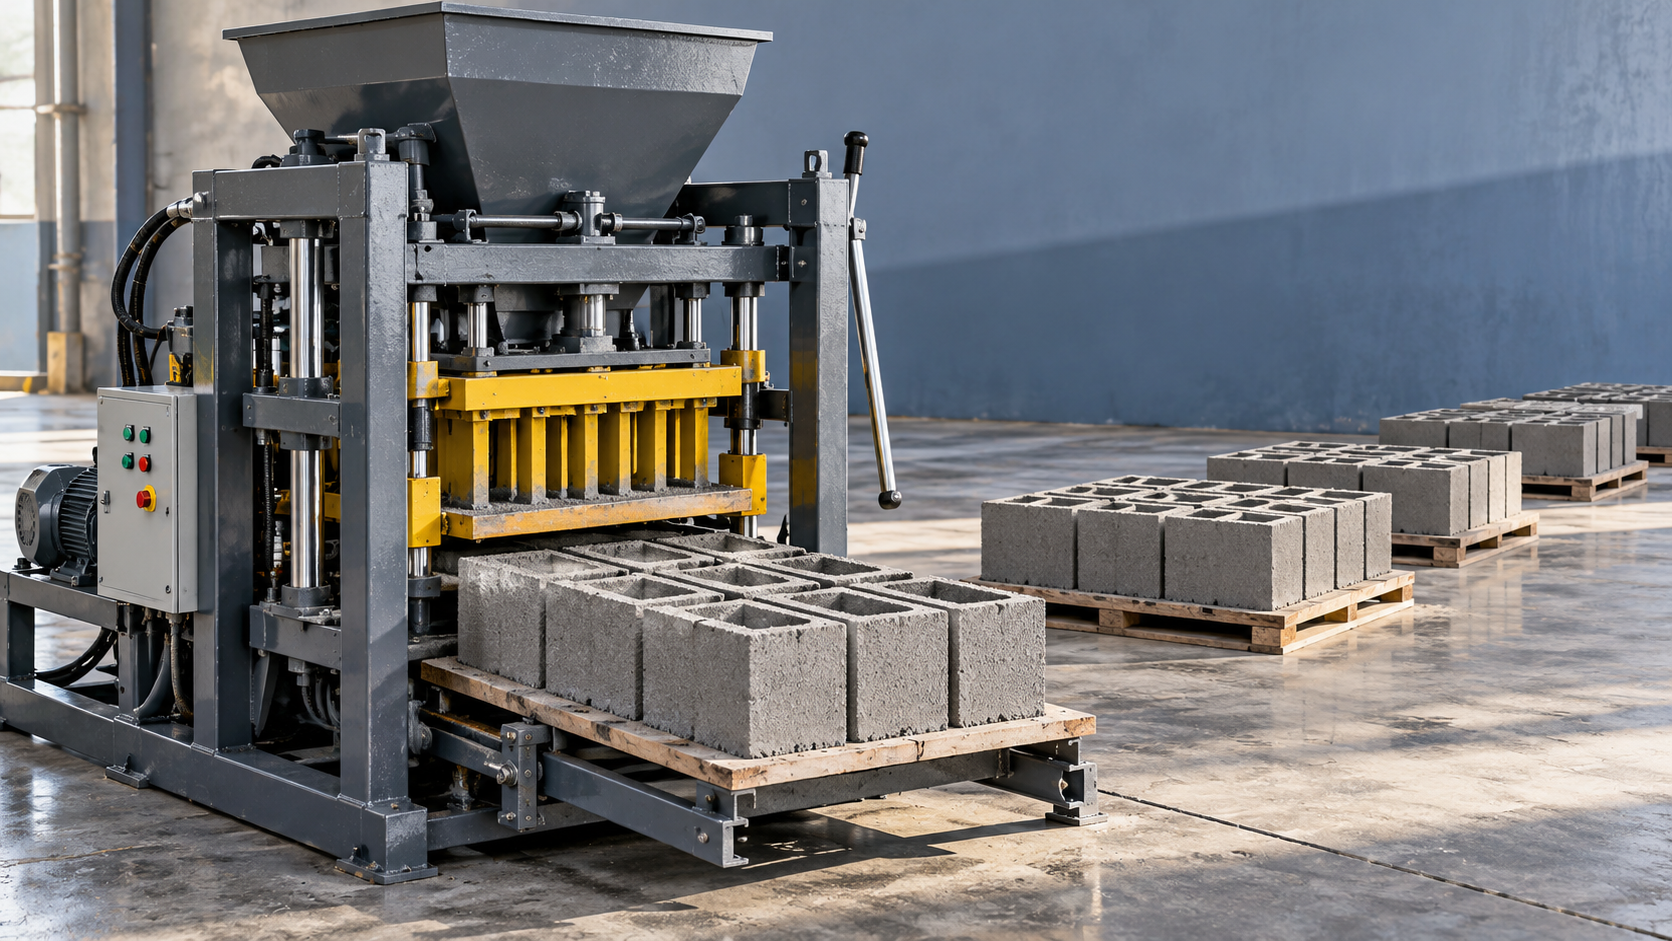
Las grietas que aparecen en los bloques al salir de una máquina para fabricar bloques huecos suelen indicar que el hormigón fresco no puede soportar las fuerzas que actúan sobre él durante el desmoldeo. La causa puede ser una humedad irregular, un llenado desigual, una compactación deficiente, la fricción del molde o un movimiento brusco durante la secuencia de desmoldeo. Añadir cemento sin comprobar antes estas condiciones puede aumentar los costos sin resolver el problema.
La forma más rápida de obtener un diagnóstico útil es determinarexactamente cuándo se abre la grieta y si se repite en la misma cavidad del molde. Una grieta que se forma durante la extracción del molde puede tener causas distintas de otra que aparece cuando el palé se aleja. Determine esta diferencia antes de modificar la mezcla o los ajustes de la máquina.
Determine en qué momento empieza a fallar el bloque
Observe el ciclo desde fuera de la zona protegida, utilizando, cuando sea necesario, un punto de observación autorizado o una cámara. Observe el bloque mientras se libera el molde y, después, durante el traslado del palé. No introduzca las manos en la máquina, no anule ningún enclavamiento ni entre en la zona de funcionamiento para inspeccionar un bloque recién moldeado.
Si una pared se agrieta al deslizarse junto a una superficie del molde, investigue si hay adherencia, arrastre, desalineación o resistencia insuficiente del bloque en estado fresco. Esta resistencia es la capacidad del bloque para mantener su forma antes de que el cemento haya endurecido. Si el bloque sale intacto del molde, pero se agrieta en la transición del transportador, la sujeción del palé y los impactos durante el traslado son causas más probables.
Antes de limpiar, medir o ajustar componentes internos, aísle la máquina, libere la energía almacenada y asegure los componentes elevados conforme al procedimiento de mantenimiento. La pérdida de presión hidráulica por sí sola no hace que sea seguro trabajar bajo un conjunto elevado.
Estos patrones ayudan a priorizar las comprobaciones, pero por sí solos no demuestran la causa. Una pared delgada puede agrietarse porque la mezcla es débil, porque el molde la arrastra o porque se dan ambas condiciones a la vez.
Compruebe la uniformidad de la mezcla antes de cambiar la dosificación
El hormigón de compactación en seco necesita suficiente humedad para compactarse y adquirir cohesión, pero debe mantener la rigidez necesaria para conservar su forma inmediatamente después del desmoldeo. Una mezcla demasiado seca puede parecer adecuada dentro del molde, pero romperse en los tabiques delgados o las esquinas durante la extracción. Una mezcla demasiado húmeda puede adherirse, embadurnarse, deformarse o desgarrarse al separarse los útiles.
Compruebe si ha cambiado la humedad de los áridos, especialmente después de la lluvia, de recibir un nuevo suministro para el acopio o de pasar del material superficial al de capas más profundas de la pila. El agua añadida en la mezcladora es solo una parte del agua total de la amasada. La arena húmeda puede modificar la humedad efectiva aunque el ajuste del agua no cambie.
Una prueba manual de compresión puede servir para comparar rápidamente la mezcla con otra conocida que haya dado buenos resultados, pero no permite establecer un objetivo de humedad universal. La granulometría de los áridos, los finos, la absorción y el contenido de aglomerante influyen en la sensación del material. Utilice el método de medición de humedad establecido en la planta y compare los resultados con los registros de producción.
Si la humedad parece ser la causa, realice un ajuste controlado dentro de los límites aprobados de la dosificación. Deje que el material modificado llegue a la máquina antes de evaluar el resultado. De lo contrario, el material que quede en la mezcladora, la tolva o el sistema de alimentación puede hacer que se superpongan varios ajustes.
Compruebe si la mezcladora suministra material uniforme durante toda la amasada
Las zonas secas, los grumos ricos en cemento y la distribución desigual de la humedad pueden producir bloques fuertes y débiles de forma alterna, aunque no cambien los ajustes de la máquina. Inspeccione la limpieza de la mezcladora, la secuencia y el tiempo de mezclado, así como el estado de las piezas de desgaste. Compruebe también si el material se segrega durante la descarga o se acumula en la tolva de alimentación.
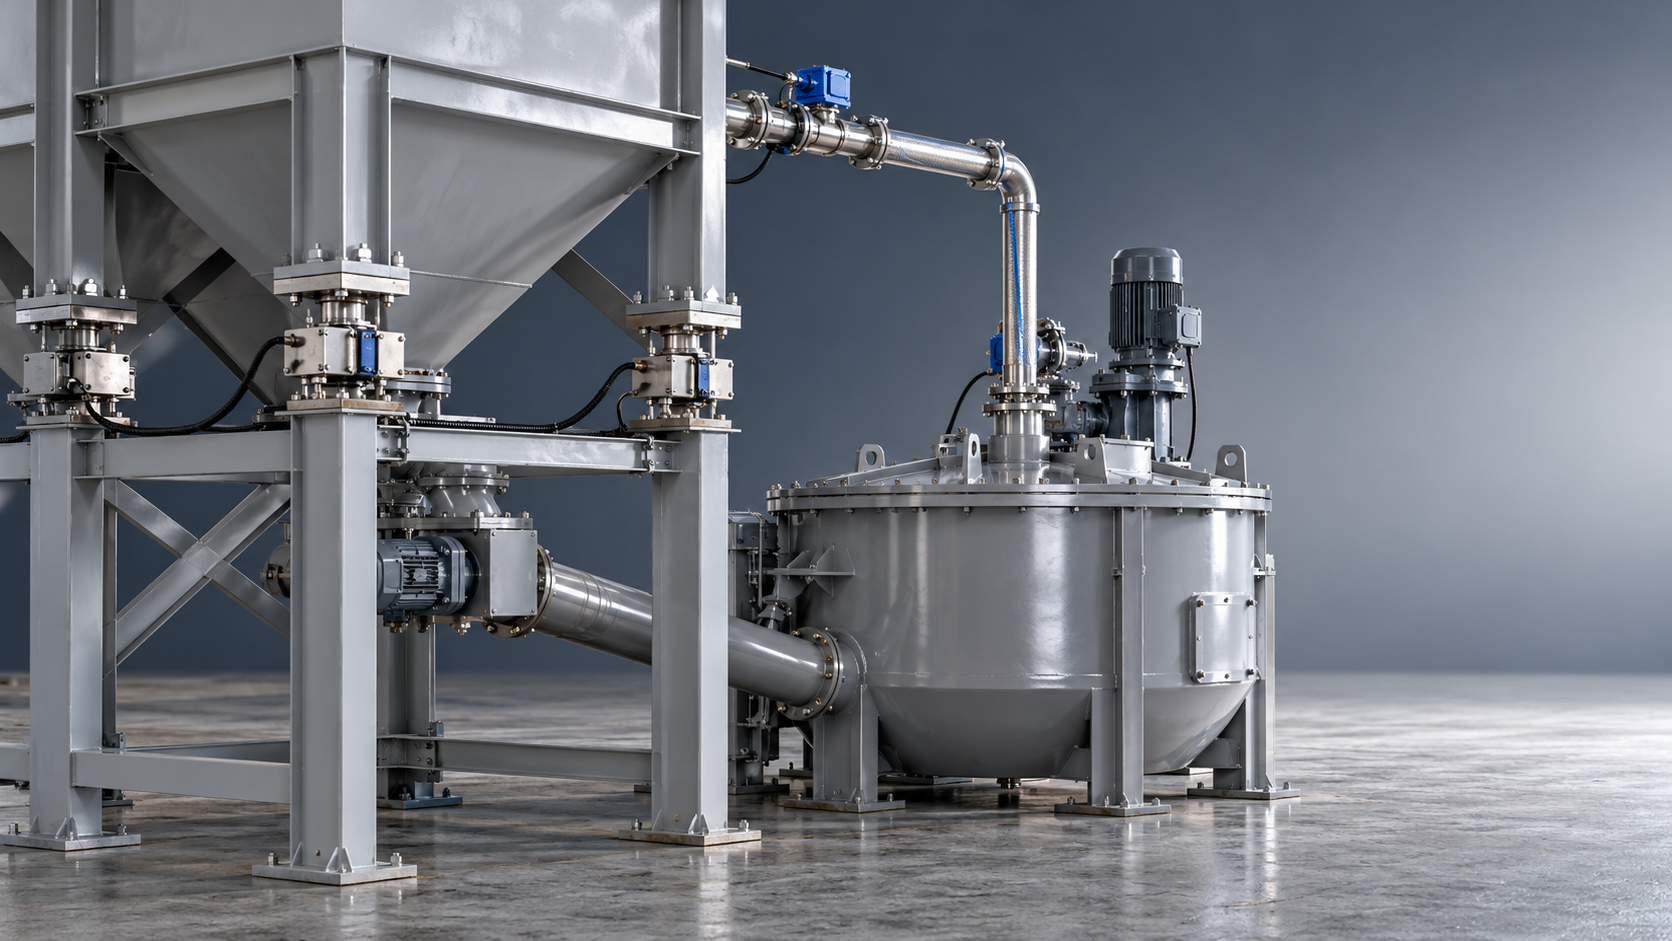
Al evaluar el equipo de mezclado, elJS500 MIXER es uno de los productos que se pueden considerar teniendo en cuenta los requisitos de amasado de la línea y las características del material. En este problema, las cuestiones pertinentes son la uniformidad de la mezcla, la consistencia de la descarga y la compatibilidad con el ciclo de producción. Cambiar de mezcladora no corregirá un molde dañado ni un movimiento brusco durante la extracción.
La granulometría de los áridos merece atención cuando los ajustes de humedad apenas mejoran el resultado. Un exceso de material grueso puede dejar mal compactados los tabiques delgados, mientras que un cambio en el contenido de finos puede modificar la demanda de agua y la adherencia al molde. Restablezca la uniformidad de las materias primas antes de añadir más cemento para compensar una mezcla inestable.
Distinga entre un llenado desigual y una compactación insuficiente
El molde de un bloque hueco tiene espacios estrechos alrededor de sus núcleos. El material debe llegar a esas zonas de manera uniforme antes de que la compactación permita obtener paredes y tabiques homogéneos. Si una sección empieza con menos material, una vibración más intensa puede no redistribuirlo adecuadamente.
Compare la cavidad afectada con las cavidades adyacentes. Busque paredes sistemáticamente más bajas, una textura abierta, esquinas débiles o diferencias recurrentes en la altura del bloque. Inspeccione el funcionamiento del cajón de alimentación, la descarga de la tolva y las acumulaciones de material que puedan limitar el suministro a una zona.
Si se utiliza la masa del bloque como control del proceso, compare bloques del mismo diseño en condiciones de humedad similares. Una diferencia de masa persistente entre cavidades puede respaldar un diagnóstico de llenado desigual, aunque la masa por sí sola no demuestra que la compactación o la resistencia sean adecuadas.
Una vez uniformado el llenado, revise la vibración y el prensado comparándolos con los ajustes establecidos para ese molde y esa mezcla. Una compactación efectiva insuficiente deja una estructura débil que puede separarse durante la extracción. Una vibración excesiva también puede causar problemas con ciertas mezclas, como segregación o mayor adherencia.Prolongar la vibración no es una solución automática para las grietas de desmoldeo.
Compruebe el equipo que transmite la vibración. Los sujetadores flojos, los componentes de montaje desgastados, las acumulaciones en las superficies de contacto o un apoyo desigual de la mesa pueden producir una consolidación irregular aunque los ajustes de control no hayan cambiado. Corrija las averías mecánicas antes de compensarlas con ciclos más largos o mayor presión.
Si las grietas se repiten en la misma cavidad, inspeccione los útiles
Un defecto que se repite en una cavidad o en un lado de un núcleo requiere una inspección mecánica minuciosa. Retire el hormigón endurecido con métodos adecuados para la superficie del molde. Examine la zona afectada en busca de asperezas, rebabas, daños y acumulaciones que puedan sujetar el bloque fresco durante la extracción.
Inspeccione las zapatas correspondientes del cabezal de compactación y sus holguras. El desgaste irregular o la desalineación pueden provocar un contacto desigual, alterar una pared delgada o hacer que el bloque se libere de forma asimétrica. Compruebe la alineación siguiendo el procedimiento del fabricante de la máquina y del molde; una inspección visual por sí sola puede pasar por alto un pequeño desplazamiento de importancia.
El desgaste no siempre facilita la extracción. Aunque el desgaste general puede aumentar la holgura, un daño localizado puede crear un punto de enganche. Los útiles desgastados también pueden modificar la geometría de las paredes o las condiciones de compactación lo suficiente como para debilitar el bloque.
No rectifique los núcleos, no aumente las holguras ni modifique las superficies del molde como ajuste improvisado. Estos cambios pueden afectar las dimensiones del bloque, el grosor de las paredes y el ajuste de los útiles. Las decisiones de reparación deben basarse en el defecto medido.
Los agentes desmoldeantes también requieren cuidado. Cuando el proceso permita utilizarlos, use el producto y el método de aplicación especificados. Una aplicación sin control puede ocultar un problema de superficie, afectar el aspecto o introducir otra fuente de variabilidad.
Revise conjuntamente la secuencia de desmoldeo y el apoyo del palé
El bloque compactado debe permanecer apoyado mientras se separan el molde y los componentes de prensado. La secuencia exacta de movimientos varía según el diseño de la máquina; por tanto, siga la secuencia especificada para el equipo. Los problemas surgen cuando el movimiento relativo tira del bloque fresco, lo arrastra o le quita el apoyo de forma repentina.
Observe si el molde se eleva suavemente, si parece liberarse primero por un lado y si el cabezal de prensado y el palé mantienen la relación prevista. Un tirón al inicio de la extracción puede poner de manifiesto una mezcla al límite o una superficie adherida que antes producía bloques aceptables.
Si el problema empezó después de un ajuste del control, un trabajo de mantenimiento, la sustitución de un sensor o un cambio de molde, compare los ajustes y la posición de los componentes afectados con la última configuración estable. Compruebe la realimentación de posición y el estado mecánico antes de hacer cambios generales de sincronización.
Reducir la velocidad de extracción puede ayudar cuando la liberación es brusca, pero no elimina una rebaba ni compensa una compactación insuficiente. Cualquier ajuste de velocidad debe mantenerse dentro de los parámetros de funcionamiento permitidos de la máquina y respetar la secuencia requerida.
El palé forma parte del sistema de apoyo durante el moldeado. Un palé deformado, dañado, contaminado o inadecuado puede sostener el bloque de manera desigual. Compruebe si las grietas se asocian con palés concretos y retire del servicio los defectuosos. Inspeccione también los carriles de apoyo y las transiciones de transferencia: un bloque intacto puede agrietarse cuando su palé se flexiona o golpea un desnivel.
Utilice una prueba controlada para determinar la corrección
Cambiar a la vez el agua, la vibración, la presión y la velocidad de extracción dificulta interpretar el resultado. La mejora puede desaparecer en el siguiente turno porque nadie sabe qué cambio fue determinante.
- Registre las condiciones iniciales. Anote la amasada, el resultado de humedad, la identificación del molde, las cavidades afectadas, los ajustes de la máquina y el momento en que aparecen las primeras grietas.
- Corrija los defectos visibles. Retire las acumulaciones, sustituya los palés defectuosos y repare los problemas mecánicos confirmados antes de ajustar el proceso para compensarlos.
- Elija un solo ajuste. Utilice el patrón de las grietas observado para seleccionar la humedad, el llenado, la compactación o el comportamiento de desmoldeo como siguiente variable.
- Deje que el proceso se estabilice. Permita que el material modificado pase por el sistema de alimentación y observe varios ciclos.
- Evalúe el bloque completo. Compruebe la extracción, la forma de las paredes, las esquinas, la uniformidad de la altura y la estabilidad durante la manipulación. Continúe con los controles de calidad habituales después del curado.
- Registre el resultado. Conserve los ajustes útiles junto con las condiciones de mezcla y del molde, e invierta los cambios que no aporten mejoras.
El aspecto inmediato es solo una parte de la aceptación. Un bloque que resiste el desmoldeo aún puede presentar una consolidación insuficiente, una separación interna o problemas dimensionales. Mantenga identificable la producción de prueba hasta que supere los controles habituales de la planta.
Sepa cuándo dejar de cambiar los ajustes
Detenga las pruebas de producción repetidas si las grietas siguen concentrándose alrededor de útiles dañados, el movimiento de extracción se vuelve visiblemente irregular o aparecen contactos y ruidos inusuales. Estas condiciones requieren una inspección de mantenimiento. Seguir modificando la dosificación puede consumir material y permitir que los daños en el equipo avancen.
Para recibir asistencia técnica, prepare un video breve del ciclo grabado desde un lugar seguro, fotografías de la grieta y de la cavidad afectada, el registro actual de la mezcla y una descripción de los cambios recientes. Indique si el fallo se repite en una cavidad, en un palé o en toda una amasada. Esta distinción proporciona a un proveedor de maquinaria como Hongfa un punto de partida más claro para el diagnóstico.
El siguiente ajuste útil debe basarse en las evidencias: si los bloques débiles aparecen de forma generalizada, compruebe la mezcla y la compactación; si se repite una rotura localizada, inspeccione los útiles y el llenado; si el daño aparece después del desmoldeo, compruebe el palé y la transferencia. Una vez estabilizada la producción, documente las condiciones que permitieron un desmoldeo limpio para que el siguiente turno pueda mantenerlas.
Siguiente:No hay más contenido
Recomendar
 26-10-2026
Máquina para fabricar bloques huecos: cómo corregir las grietas durante el desmoldeo
¿Se agrietan los bloques huecos durante el desmoldeo? Descubra cómo comprobar la humedad de la mezcla, la compactación, la fricción del molde y el soporte del palé para reducir los residuos y mejorar la calidad de los bloques.
 26-10-2026
¿Qué precisión debe tener un sistema de dosificación para hormigón celular curado en autoclave (AAC)?
¿Arena o cenizas volantes? Descubra cómo especificar la precisión de dosificación del AAC, controlar los sólidos de la lechada y la dosificación de aluminio, y verificar el rendimiento para garantizar una calidad uniforme de los bloques.
- 26-10-2026
¿Qué máquina para fabricar bloques de hormigón es adecuada para una fábrica pequeña?
¿Qué máquina para fabricar bloques de hormigón es adecuada para una fábrica pequeña? Compara las opciones semiautomáticas y automáticas, los costos, el espacio y la producción para encontrar la que mejor se ajuste a tu presupuesto.