¿Qué precisión debe tener un sistema de dosificación para hormigón celular curado en autoclave (AAC)?
¿Qué precisión debe tener un sistema de dosificación para AAC?
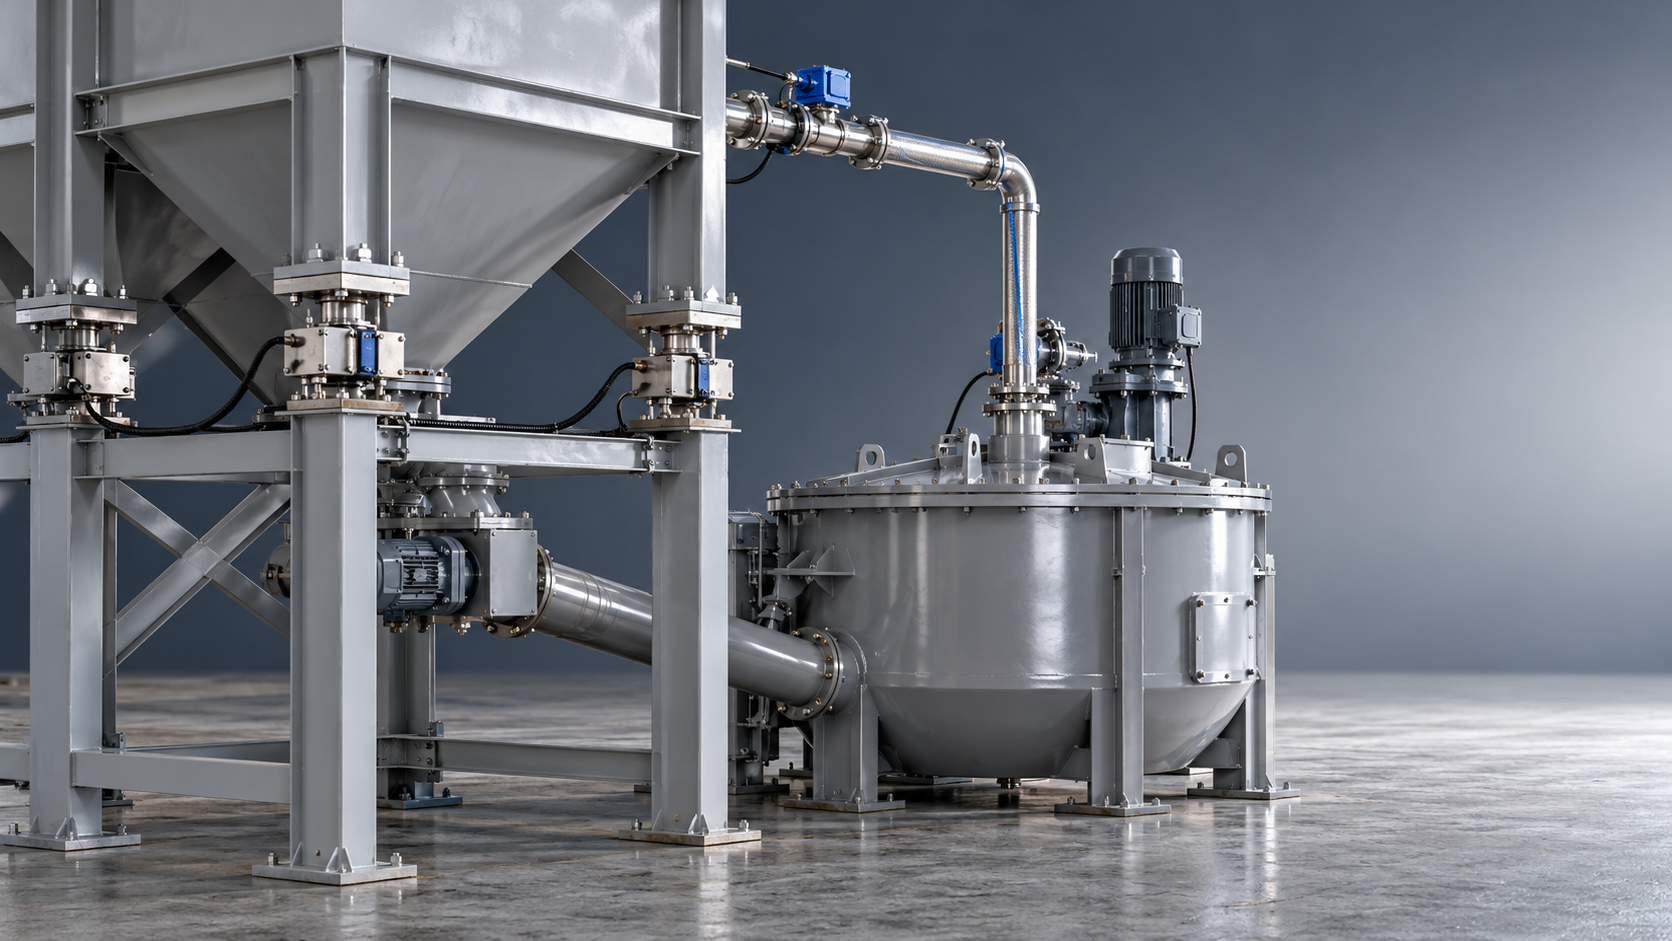
¿Cuánto error de dosificación puede tolerar su línea de producción de AAC antes de que se vea afectada la calidad de los bloques? Tanto si utiliza arena como cenizas volantes, la respuesta depende de la formulación, la variabilidad de las materias primas y el control de adiciones críticas como el aluminio y el agua. Un sistema de dosificación para AAC necesita algo más que básculas precisas: debe suministrar proporciones repetibles en condiciones reales de funcionamiento.
No existe un único porcentaje de precisión que garantice un hormigón celular curado en autoclave de calidad aceptable. Una especificación útil define la precisión para cada material, en el tamaño real de cada lote, y verifica lo que llega a la mezcladora. También debe tener en cuenta las variaciones en los sólidos de la lechada, la concentración de aluminio y la reactividad de las materias primas. De lo contrario, una planta puede registrar pesos aparentemente correctos y, aun así, producir tortas verdes inconsistentes.
Empiece por la tolerancia de la formulación, no por la lectura de la báscula
La pregunta práctica no es «¿Cuántos decimales puede mostrar el controlador?», sino «¿Cuánto puede variar cada ingrediente antes de que el proceso salga de su ventana de funcionamiento validada?». Esa ventana debe definirse mediante el trabajo de formulación y pruebas de producción con materias primas representativas.
Los distintos ingredientes generan riesgos diferentes. Las variaciones en el cemento y la cal afectan al equilibrio del aglomerante y al comportamiento de la reacción. El agua modifica la consistencia de la lechada y las condiciones de expansión del gas. El aluminio controla la generación de gas, pero su efecto también depende de la actividad, la dispersión, la temperatura y el momento de adición. Los materiales silíceos aportan sólidos y también variabilidad en sus propiedades químicas y físicas.
Por ello, es difícil justificar una tolerancia general para todos los circuitos de dosificación.Especifique las desviaciones admisibles por ingrediente y rango de funcionamiento, en lugar de aplicar un único porcentaje a todo el sistema de dosificación para AAC. Una báscula de lechada de gran capacidad y una unidad pequeña de dosificación de aluminio no deben evaluarse como si realizaran la misma función.
Si aún no se ha determinado la sensibilidad de la formulación, considere provisionales las tolerancias propuestas para los equipos. Confírmelas durante la puesta en marcha mediante la evaluación del comportamiento durante el vertido, la preparación para el corte, la densidad seca, la resistencia a compresión y los requisitos aplicables al producto; no se base únicamente en una demostración de pesaje satisfactoria.
Qué debe indicar realmente una declaración de precisión
«Precisión ±0,5 %» parece una especificación precisa, pero está incompleta si no se indica la referencia. ¿Se refiere al porcentaje del peso objetivo, de la lectura real o de la capacidad máxima de la báscula? ¿Es una declaración de pesaje estático o una garantía para la dosificación automática con material fluyendo por el alimentador?
Considere una báscula hipotética con una capacidad de 2.000 kg utilizada para pesar una adición de 200 kg. Una desviación del 0,5 % de la capacidad máxima equivale a 10 kg, o al 5 % de esa adición objetivo. En cambio, el 0,5 % del objetivo equivale a 1 kg. Estas cifras ilustran la importancia de indicar la base de referencia; no son tolerancias recomendadas para la producción de AAC.
Al revisar ofertas, conviene distinguir tres conceptos:
- Resolución: el incremento mínimo que muestra el indicador. Una pantalla con incrementos pequeños no garantiza la precisión de la medición.
- Precisión: el grado en que la cantidad medida o suministrada coincide con una referencia adecuada.
- Repetibilidad: la constancia con la que el sistema suministra el mismo resultado en condiciones comparables.
Un sistema repetible puede seguir teniendo un sesgo de calibración. Una báscula calibrada con precisión puede dosificar de forma inconsistente debido a sobrealimentación, vibraciones o material adherido. Por tanto, los documentos de compra deben contemplar tanto el rendimiento de medición como el rendimiento de la dosificación automática.
¿Arena o cenizas volantes? Controle los sólidos, no solo el peso húmedo
La elección entre arena y cenizas volantes modifica los requisitos de preparación del material, pero ninguna de las dos opciones elimina la necesidad de controlar la composición de la lechada. Una báscula para lechada mide la masa total. No distingue automáticamente los sólidos secos útiles del agua.
A modo de ejemplo, un lote de 1.000 kg de lechada con un 60 % de sólidos contiene 600 kg de sólidos secos y 400 kg de agua. Con un 58 % de sólidos, la misma cantidad pesada contiene 580 kg de sólidos y 420 kg de agua. La báscula puede indicar exactamente el peso objetivo y, aun así, la formulación recibirá 20 kg menos de sólidos y 20 kg más de agua.
En el AAC a base de arena, los controles pertinentes incluyen la humedad de entrada, la finura de molienda, la concentración de sólidos de la lechada y la uniformidad de la suspensión. En el caso de las cenizas volantes, las propiedades que dependen de su origen, como la finura, la composición química y el contenido de carbono no quemado, también pueden afectar al comportamiento de la formulación. No debe suponerse automáticamente que cantidades iguales de distintas entregas de cenizas volantes son químicamente equivalentes.
Si se utiliza la densidad de la lechada para estimar el contenido de sólidos, valide la relación para el material real. Los cambios de composición o el aire atrapado pueden hacer que la lectura de densidad resulte engañosa. El muestreo representativo, una agitación adecuada del tanque y un método de comprobación documentado son tan importantes como el propio instrumento.
La lechada de retorno del corte requiere una atención similar. Sus sólidos y su agua se incorporan al lote siguiente y deben incluirse en el balance de materiales. Ajustar el agua fresca sin tener en cuenta la lechada de retorno puede ocultar una fuente importante de variación.
Aplique estrategias de control independientes para el aluminio y el agua
El aluminio merece especial atención porque su cantidad añadida es pequeña en relación con el lote total, mientras que su efecto sobre la expansión es significativo. El sistema de dosificación debe adaptarse al método de preparación utilizado, ya sea una suspensión preparada, una preparación a base de pasta u otro sistema validado.
No basta con pesar con precisión el líquido portador si la concentración de aluminio varía. La sedimentación de la suspensión, una preparación inconsistente, una descarga incompleta y el material retenido en las tuberías de transferencia pueden modificar la cantidad efectiva añadida. La comprobación de aceptación debe abarcar la concentración de la preparación, la agitación, la medición de la dosis, la transferencia y el suministro a la mezcladora. La manipulación del aluminio también requiere medidas de seguridad adecuadas a la forma del material y a la instalación.
El agua requiere un cálculo para el lote completo. El agua fresca es solo una de las aportaciones; también pueden ser relevantes el agua de la lechada, la lechada de retorno, el agua de preparación del aluminio y el agua de enjuague que se incorpora al lote. Un controlador que mide con precisión el agua fresca, pero ignora estos flujos, solo controla una parte de la formulación.
La temperatura debe registrarse junto con las cantidades. Las proporciones correctas no garantizan un comportamiento de expansión constante si cambia la temperatura de la lechada entrante o la reactividad de la cal. Evite ajustar a ciegas la dosis de aluminio para compensar cualquier alteración del proceso.
Por qué un sistema calibrado aún puede no dosificar correctamente el lote
La calibración verifica el sistema de pesaje en condiciones definidas. En producción intervienen materiales en movimiento, cambios de presión, fuerzas mecánicas y limitaciones del tiempo de ciclo.
El polvo sigue cayendo después de que se detiene un alimentador de tornillo. El líquido continúa fluyendo después de que la válvula recibe la señal de cierre. El controlador debe tener en cuenta el material en vuelo. La alimentación gruesa y fina, los dispositivos de cierre adecuados y una compensación de corte bien ajustada ayudan, pero su eficacia depende de que el flujo de material sea estable.
Una instalación mecánica deficiente puede perjudicar incluso a una instrumentación de calidad. Las conexiones rígidas de tuberías pueden ejercer fuerza sobre el recipiente de pesaje. La acumulación de material puede hacer que este entre en contacto con las estructuras circundantes. Las vibraciones de la mezcladora, las conexiones flexibles mal dispuestas y una ventilación inadecuada pueden alterar las lecturas. Estos problemas no se resuelven eligiendo un indicador con más dígitos.
También hay una diferencia entre pesar y suministrar. El material que queda en una tolva o en una tubería de transferencia se ha medido, pero no necesariamente ha llegado a la mezcladora. Las comprobaciones de retorno a cero, la confirmación de descarga y la inspección de los puntos propensos a la acumulación ayudan a detectar esa diferencia. El sistema no debe tarar en silencio los residuos sin explicación y continuar como si nada hubiera ocurrido.
Asegúrese de que las pruebas de aceptación reflejen la producción
Un plan de aceptación útil prueba el sistema en todo el rango de funcionamiento previsto, incluidas las adiciones pequeñas de la formulación y las velocidades normales de ciclo. Una demostración a plena carga por sí sola puede ocultar un rendimiento deficiente con dosis pequeñas.
- Defina cada garantía. Indique el material, el rango objetivo, la base de tolerancia, el método de prueba y las condiciones de funcionamiento.
- Compruebe el pesaje de forma independiente. Utilice equipos de referencia adecuados o pesas de prueba calibradas, con una incertidumbre de medición apropiada para la tolerancia declarada.
- Realice lotes automáticos repetidos. Revise tanto las desviaciones individuales como los promedios. Los errores positivos y negativos pueden compensarse en el promedio.
- Verifique la transferencia y la descarga. Compruebe si la cantidad pesada llega realmente al destino previsto.
- Someta el sistema a perturbaciones normales. Incluya los niveles pertinentes de las tolvas, las condiciones de reposición, los reinicios y las características representativas de los materiales.
- Confirme la gestión de excepciones. Una adición fuera de tolerancia debe activar un procedimiento acordado de retención, corrección o rechazo, no desaparecer en la siguiente etapa del proceso.
Conserve registros de lote que relacionen las cantidades objetivo y reales con los lotes de materias primas, las mediciones de la lechada, las temperaturas y los resultados del producto terminado. Esto permite distinguir un problema de dosificación de uno relacionado con las materias primas o el curado. Sin esa relación, los operarios pueden modificar repetidamente una formulación correcta para corregir variaciones ajenas a ella.
Especifique la interfaz del proceso, no solo los equipos
En una línea nueva o una modernización, aclare quién es responsable de la compensación de la lechada, la validación de la formulación, la calibración de la dosificación y la aceptación de la puesta en marcha. Varios proveedores pueden cumplir cada uno con una especificación limitada de sus equipos y, aun así, dejar vacíos entre la preparación de materiales, la dosificación, la mezcla y el vertido.
Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada en 1990, fabrica líneas de producción de AAC y equipos de dosificación de hormigón como parte de su cartera de maquinaria de construcción. Al analizar un proyecto integrado con Hongfa u otro fabricante de líneas, lo importante es determinar cómo funcionarán conjuntamente estas etapas: qué propiedades de los materiales presupone la formulación, cómo se medirán los cambios y qué harán los controles cuando se superen los límites.
Un sistema de dosificación para AAC tiene precisión suficiente cuando suministra repetidamente las proporciones efectivas requeridas dentro de una ventana de proceso validada. Antes de aprobar una especificación, solicite una tabla de rendimiento por ingrediente y un plan de aceptación basado en la producción. Estos documentos aportan mucha más información que una única cifra de precisión llamativa.
Recomendar
 26-10-2026
Máquina para fabricar bloques huecos: cómo corregir las grietas durante el desmoldeo
¿Se agrietan los bloques huecos durante el desmoldeo? Descubra cómo comprobar la humedad de la mezcla, la compactación, la fricción del molde y el soporte del palé para reducir los residuos y mejorar la calidad de los bloques.
 26-10-2026
¿Qué precisión debe tener un sistema de dosificación para hormigón celular curado en autoclave (AAC)?
¿Arena o cenizas volantes? Descubra cómo especificar la precisión de dosificación del AAC, controlar los sólidos de la lechada y la dosificación de aluminio, y verificar el rendimiento para garantizar una calidad uniforme de los bloques.
- 26-10-2026
¿Qué máquina para fabricar bloques de hormigón es adecuada para una fábrica pequeña?
¿Qué máquina para fabricar bloques de hormigón es adecuada para una fábrica pequeña? Compara las opciones semiautomáticas y automáticas, los costos, el espacio y la producción para encontrar la que mejor se ajuste a tu presupuesto.