Машина для производства пустотелых блоков: устранение трещин при распалубке
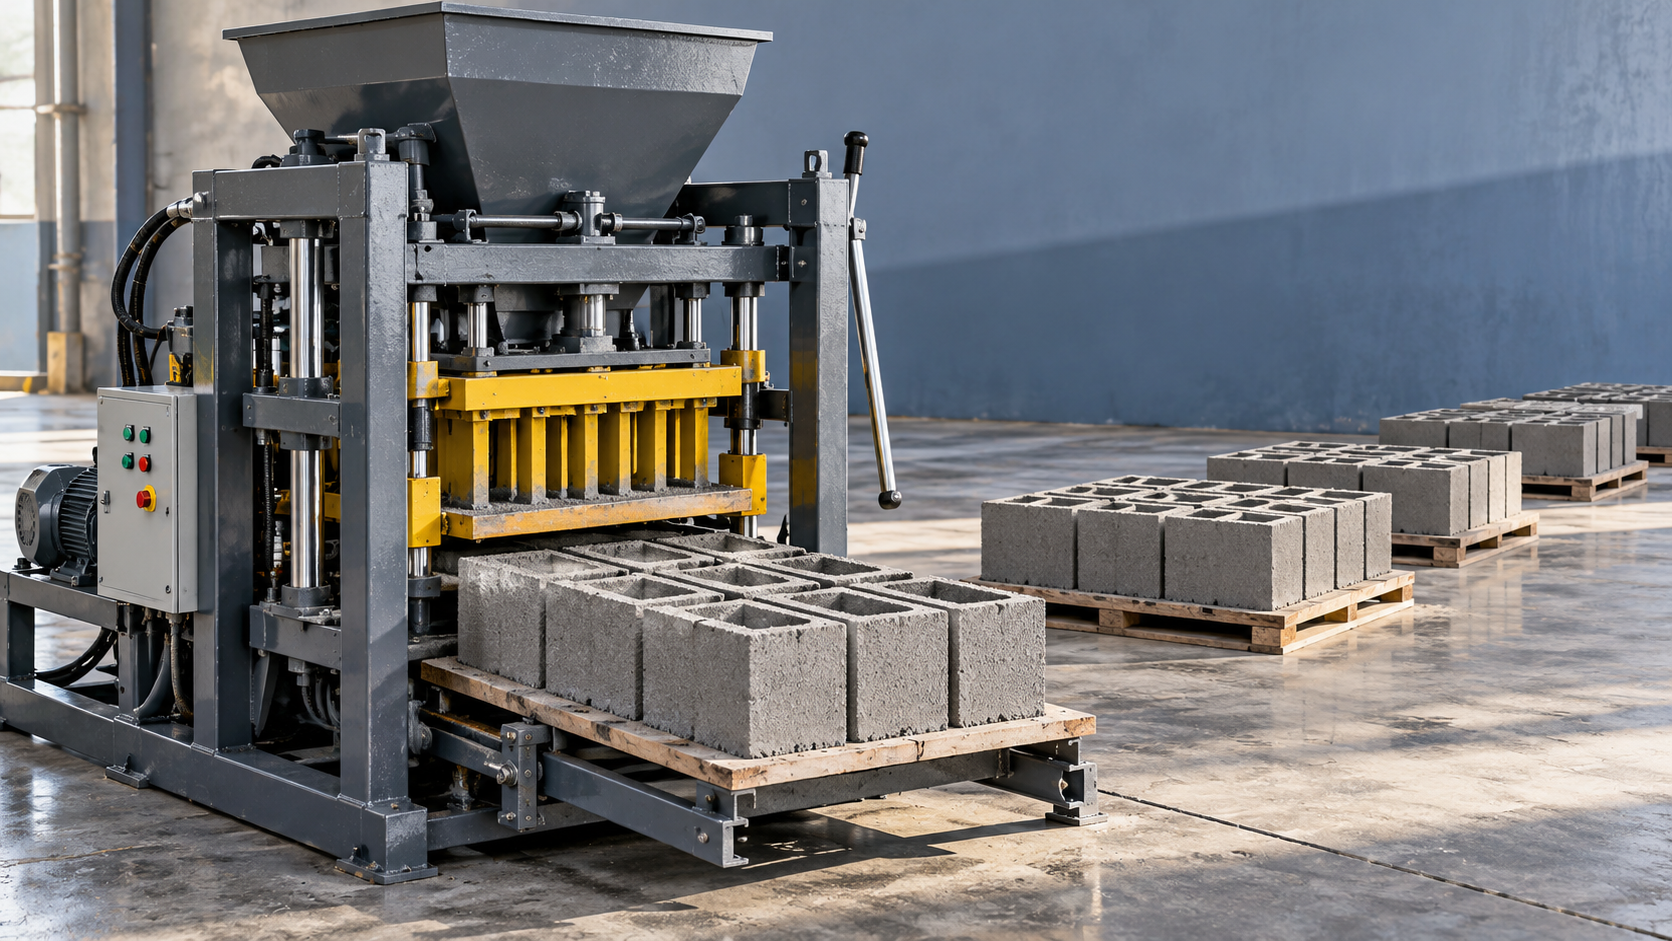
Трещины в виде расколов, появляющиеся при выходе блока из машины для производства пустотелых блоков, обычно означают, что свежий бетон не выдерживает нагрузок, возникающих при распалубке. Причиной могут быть неравномерная влажность, неравномерное заполнение, недостаточное уплотнение, трение о форму или резкое движение при распалубке. Добавление цемента до проверки этих условий может увеличить затраты, но не устранить проблему.
Быстрее всего поставить точный диагноз можно, определивточно, когда появляется трещина и повторяется ли она в одной и той же ячейке формы. Трещина, возникающая при снятии формы, может иметь иные причины, чем трещина, появляющаяся при перемещении поддона. Установите это различие, прежде чем менять состав смеси или настройки машины.
Определите, в какой момент блок начинает разрушаться
Наблюдайте за циклом вне огражденной зоны, используя при необходимости предусмотренное для наблюдения место или камеру. Следите за блоком при снятии формы, затем — при перемещении поддона. Не просовывайте руки внутрь машины, не отключайте блокировку и не входите в рабочую зону для осмотра свежего блока.
Если стенка раскалывается, проходя вдоль поверхности формы, проверьте прилипание, сопротивление движению, соосность и недостаточную прочность в свежем состоянии. Прочность в свежем состоянии — это способность блока сохранять форму до затвердевания цемента. Если блок выходит из формы целым, но трескается при переходе на конвейер, вероятнее всего, причина в опоре поддона или ударной нагрузке при перемещении.
Перед очисткой, измерением или регулировкой внутренних деталей обесточьте машину, сбросьте накопленную энергию и закрепите поднятые компоненты в соответствии с процедурой технического обслуживания. Одной лишь потери давления в гидросистеме недостаточно, чтобы безопасно работать под поднятым узлом.
Эти признаки помогают определить приоритет проверок, но сами по себе не доказывают причину. Тонкая стенка может расколоться из-за слабой смеси, трения о форму или сочетания обоих факторов.
Перед изменением рецептуры проверьте стабильность смеси
Бетон для сухого формования должен содержать достаточно влаги для уплотнения и формирования связной структуры, но при этом оставаться достаточно жестким, чтобы сразу после распалубки сохранять форму. Слишком сухая смесь может выглядеть приемлемо внутри формы, но разрушаться вдоль тонких перемычек или углов при снятии формы. Слишком влажная смесь может прилипать, размазываться, деформироваться или рваться при разделении оснастки.
Проверьте изменения влажности заполнителя, особенно после дождя, поступления новой партии материала или перехода от поверхностного слоя к материалу из глубины штабеля. Вода, добавленная в смеситель, — лишь часть общего количества воды в замесе. Влажный песок может изменить фактическую влажность смеси, даже если настройка подачи воды осталась прежней.
Проба сжатия рукой может дать быстрое сравнение с привычной, успешно используемой смесью, но не позволяет установить универсальную целевую влажность. На ощущения влияют гранулометрический состав заполнителя, содержание мелких частиц, водопоглощение и количество вяжущего. Используйте установленный на предприятии метод измерения влажности и сопоставляйте результаты с производственными записями.
Если причиной, по-видимому, является влажность, внесите контролируемую корректировку в пределах утвержденных ограничений рецептуры. Прежде чем оценивать результат, дождитесь, пока измененная смесь поступит в машину. Иначе материал, оставшийся в смесителе, бункере или системе подачи, может привести к наложению нескольких корректировок.
Проверьте, подает ли смеситель однородный материал на протяжении всего замеса
Сухие комки, скопления цемента и неравномерное распределение влаги могут приводить к чередованию прочных и слабых блоков без каких-либо изменений настроек машины. Проверьте чистоту смесителя, последовательность и продолжительность смешивания, а также состояние быстроизнашивающихся деталей. Проверьте также, не расслаивается ли материал при выгрузке и не скапливается ли он в загрузочном бункере.
При оценке смесительного оборудованияJS500 MIXER — одна из моделей, которую следует рассмотреть с учетом требований линии к замесу и характеристик материалов. В данном случае важно оценить однородность перемешивания, стабильность выгрузки и совместимость с производственным циклом. Замена смесителя не устранит повреждение формы или резкое движение при снятии.
Если корректировка влажности почти не улучшает результат, обратите внимание на гранулометрический состав заполнителя. Избыток крупного материала может привести к недостаточному заполнению тонких перемычек, а изменение содержания мелких частиц — повлиять на потребность в воде и прилипание к форме. Прежде чем компенсировать нестабильность смеси дополнительным цементом, обеспечьте стабильность сырья.
Отделите неравномерное заполнение от недостаточного уплотнения
В форме для пустотелых блоков имеются узкие пространства вокруг сердечников. Прежде чем уплотнение сможет обеспечить равномерные стенки и перемычки, материал должен равномерно заполнить эти зоны. Если в какой-либо участок изначально поступило меньше материала, усиленная вибрация может не обеспечить его достаточное перераспределение.
Сравните дефектную ячейку с соседними. Проверьте, не повторяются ли заниженная высота стенок, рыхлая структура, слабые углы или отклонения по высоте блока. Осмотрите работу загрузочного ящика, выгрузку из бункера и скопления материала, способные ограничивать подачу в отдельные зоны.
Если масса блока используется для контроля процесса, сравнивайте блоки одной конструкции при сходной влажности. Устойчивое различие по массе между ячейками может указывать на проблему с заполнением, однако одной массы недостаточно, чтобы подтвердить надлежащее уплотнение или прочность.
Когда заполнение станет равномерным, проверьте вибрацию и прессование по установленным для данной формы и смеси настройкам машины. Недостаточное эффективное уплотнение ослабляет структуру, которая может разрушиться при снятии формы. Чрезмерная вибрация также может вызвать проблемы с некоторыми смесями, включая расслоение или усиленное прилипание.Увеличение продолжительности вибрации не является универсальным способом устранения трещин при распалубке.
Проверьте оборудование, передающее вибрацию. Ослабленный крепеж, изношенные элементы крепления, отложения на контактных поверхностях или неравномерная опора вибростола могут привести к неоднородному уплотнению даже при неизменных настройках управления. Прежде чем операторы начнут компенсировать неисправность увеличением длительности цикла или давления, устраните механические дефекты.
Если трещины постоянно появляются в одной ячейке, осмотрите оснастку
Дефект, постоянно возникающий в одной ячейке или на одной стороне сердечника, требует тщательного механического осмотра. Удаляйте затвердевший бетон способом, подходящим для поверхности формы. Проверьте проблемную зону на шероховатость, заусенцы, повреждения и отложения, способные удерживать свежий блок при снятии формы.
Осмотрите соответствующие башмаки пуансонов и зазоры между ними. Неравномерный износ или несоосность могут вызвать неравномерный контакт, повредить тонкую стенку или привести к асимметричному выходу блока из формы. Проверяйте соосность по процедуре изготовителя машины и формы: визуальная оценка может не выявить небольшое, но существенное смещение.
Износ не всегда облегчает выход из формы. Хотя общий износ может увеличить зазор, локальное повреждение способно создать место зацепления. Износ оснастки также может изменить геометрию стенок или условия уплотнения настолько, что блок станет слабее.
Не шлифуйте сердечники, не увеличивайте зазоры и не изменяйте поверхности формы в качестве временной регулировки. Такие изменения могут повлиять на размеры блока, толщину стенок и посадку оснастки. Решение о ремонте должно основываться на измеренном дефекте.
При использовании разделительных составов также требуется осторожность. Если технологический процесс допускает их применение, используйте указанный материал и способ нанесения. Неконтролируемое нанесение может скрыть проблему с поверхностью, повлиять на внешний вид или стать дополнительной причиной нестабильности.
Рассматривайте последовательность распалубки и опору поддона вместе
Уплотненный блок должен оставаться на опоре, пока форма и прессующие компоненты разъединяются. Последовательность движений зависит от конструкции машины, поэтому используйте предусмотренную для оборудования последовательность. Проблемы возникают, когда относительное движение тянет, увлекает за собой или внезапно лишает свежий блок опоры.
Понаблюдайте, поднимается ли форма плавно, не выходит ли одна сторона первой и сохраняют ли прессующая головка и поддон заданное взаимное положение. Рывок в начале снятия формы может выявить недостаточную прочность смеси или прилипание к поверхности, несмотря на то, что ранее блоки получались приемлемыми.
Если проблема появилась после изменения настроек управления, ремонтных работ, замены датчика или смены формы, сравните соответствующие настройки и положения компонентов с последней стабильной конфигурацией. Прежде чем вносить существенные изменения во временные параметры, проверьте обратную связь по положению и механическое состояние.
Замедление движения при снятии формы может помочь, если оно происходит резко, но не устранит заусенец и не восстановит недостаточное уплотнение. Любое изменение скорости должно оставаться в пределах разрешенных рабочих настроек машины и сохранять требуемую последовательность операций.
Поддон является частью системы опоры при формовании. Деформированный, поврежденный, загрязненный или неподходящий поддон может обеспечивать неравномерную опору блока. Проверьте, не связаны ли трещины с конкретными поддонами, и выведите из эксплуатации неисправные. Осмотрите также опорные направляющие и переходы между участками перемещения: целый блок может треснуть, если поддон прогибается или ударяется о перепад высоты.
Используйте контролируемое испытание, чтобы определить корректировку
Одновременное изменение количества воды, вибрации, давления и скорости снятия формы затрудняет оценку результата. На следующей смене улучшение может исчезнуть, потому что никто не будет знать, какое именно изменение имело значение.
- Зафиксируйте исходные условия. Запишите данные о замесе, результат измерения влажности, обозначение формы, проблемные ячейки, настройки машины и момент появления трещин.
- Устраните очевидные неисправности. Удалите отложения, замените неисправные поддоны и устраните подтвержденные механические проблемы, прежде чем подстраивать процесс под них.
- Выберите одну корректировку. По характеру трещин выберите влажность, заполнение, уплотнение или режим снятия формы в качестве следующего параметра для изменения.
- Дождитесь стабилизации процесса. Дайте измененному материалу пройти через систему подачи и проследите за несколькими циклами подряд.
- Оцените блок целиком. Проверьте выход из формы, форму стенок, углы, стабильность высоты и устойчивость при перемещении. После твердения продолжайте обычные проверки качества.
- Запишите результат. Сохраняйте эффективные настройки вместе с данными об условиях смеси и формы; отменяйте корректировки, не давшие результата.
Внешний вид сразу после распалубки — лишь один из критериев приемки. Блок, который вышел из формы без повреждений, все еще может иметь недостаточное уплотнение, внутреннее расслоение или отклонения размеров. Отделяйте опытные блоки от основной продукции, пока они не пройдут обычные проверки предприятия.
Определите, когда следует прекратить дальнейшую корректировку настроек
Прекратите повторные испытания в производстве, если трещины продолжают появляться преимущественно возле поврежденной оснастки, движение при снятии формы заметно становится неравномерным или возникают необычные контактные шумы. В таких случаях требуется технический осмотр. Продолжение корректировки рецептуры может привести к расходу материала и усугублению повреждений оборудования.
Для получения технической поддержки подготовьте короткое видео цикла, снятое из безопасного места, фотографии трещины и проблемной ячейки, текущие данные о смеси и описание недавних изменений. Укажите, повторяется ли неисправность в одной ячейке, связана ли она с поддоном или возникает во всей партии. Это позволит такому поставщику оборудования, как Hongfa, точнее определить отправную точку диагностики.
Следующую корректировку выбирайте на основании выявленных причин: для повсеместно слабых блоков проверьте смесь и уплотнение; при повторяющемся локальном расколе осмотрите оснастку и систему заполнения; при повреждениях после выхода из формы проверьте поддон и систему перемещения. Когда производство стабилизируется, задокументируйте условия, при которых удалось добиться чистой распалубки, чтобы следующая смена могла их поддерживать.
Следующая:Больше нет контента
Рекомендуем
 Oct 26, 2026
Машина для производства пустотелых блоков: устранение трещин при распалубке
На машине для производства пустотелых блоков появляются трещины при распалубке? Узнайте, как проверить влажность смеси, уплотнение, трение о форму и опору поддона, чтобы сократить потери и улучшить качество блоков.
 Oct 26, 2026
Какой должна быть точность дозирования в системе для производства автоклавного газобетона?
Песок или летучая зола? Узнайте, как задать точность дозирования компонентов для производства автоклавного газобетона, контролировать содержание твердых веществ в шламе и дозирование алюминиевой пудры, а также проверять характеристики оборудования для стабильного качества блоков.
- Oct 26, 2026
Какой станок для производства бетонных кирпичей подойдет небольшому заводу?
Какой станок для производства бетонных кирпичей подойдет небольшому заводу? Сравните полуавтоматические и автоматические варианты по стоимости, занимаемой площади и производительности, чтобы выбрать оборудование в рамках вашего бюджета.