Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
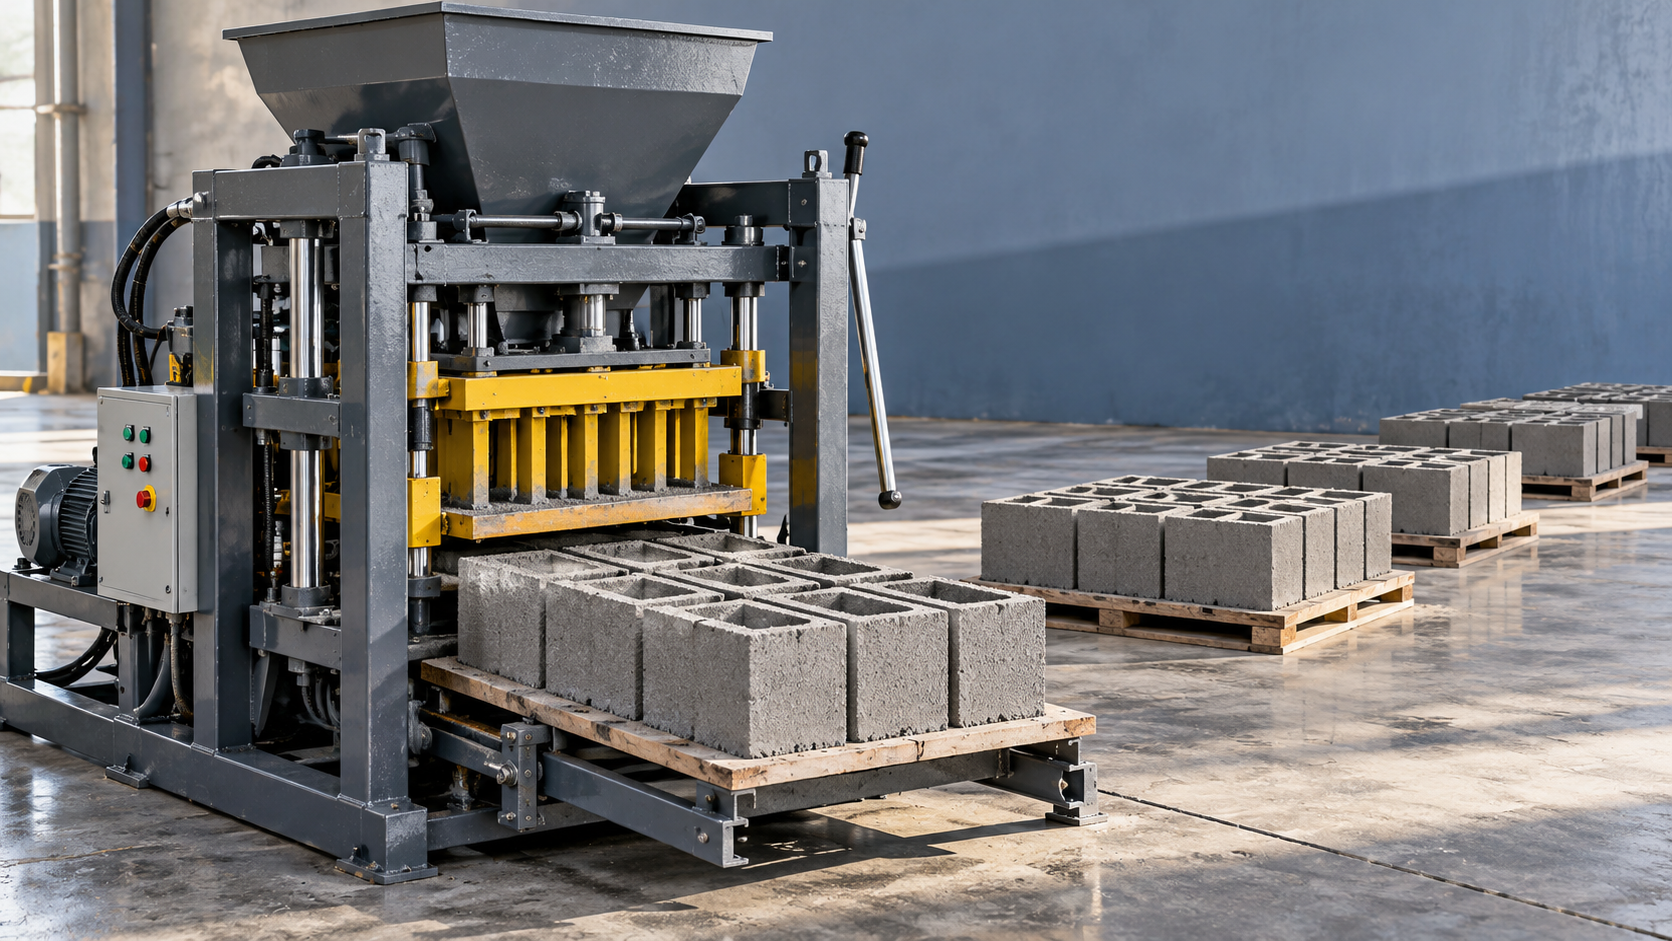
As rachaduras que aparecem em blocos produzidos por uma máquina de fabricação de blocos ocos geralmente indicam que o concreto fresco não consegue resistir às forças que atuam sobre ele durante a desmoldagem. A causa pode ser umidade inconsistente, enchimento irregular, compactação deficiente, atrito no molde ou um movimento brusco na sequência de desmoldagem. Adicionar cimento antes de verificar essas condições pode aumentar os custos sem resolver o problema.
A maneira mais rápida de chegar a um diagnóstico útil é identificarexatamente quando a rachadura se abre e se ela se repete na mesma cavidade do molde. Uma rachadura que se forma durante a extração aponta para causas diferentes das de uma que aparece quando o palete se afasta. Determine essa diferença antes de alterar a mistura ou os ajustes da máquina.
Identifique o momento em que o bloco começa a falhar
Observe o ciclo de fora da área protegida, usando um ponto de observação autorizado ou uma câmera, se necessário. Acompanhe o bloco durante a liberação do molde e, em seguida, durante a transferência do palete. Não coloque as mãos na máquina, não contorne nenhum intertravamento nem entre na área de operação para inspecionar um bloco recém-formado.
Se uma parede se racha ao deslizar junto à superfície do molde, investigue aderência, arrasto, alinhamento e resistência insuficiente no estado verde. A resistência no estado verde é a capacidade do bloco de manter sua forma antes de o cimento endurecer. Se o bloco sair do molde intacto, mas rachar na transição do transportador, o suporte do palete e o impacto da transferência tornam-se suspeitos mais prováveis.
Antes de limpar, medir ou ajustar componentes internos, isole a máquina, libere a energia armazenada e fixe os componentes elevados de acordo com o procedimento de manutenção. A perda de pressão hidráulica, por si só, não torna seguro trabalhar sob um conjunto elevado.
Esses padrões ajudam a priorizar as verificações, mas não comprovam uma causa por si só. Uma parede fina pode se rachar porque a mistura está fraca, porque o molde se arrasta contra ela ou porque ambas as condições ocorrem ao mesmo tempo.
Verifique a consistência da mistura antes de alterar a receita
O concreto de consistência seca precisa de umidade suficiente para ser compactado e desenvolver coesão, mantendo-se rígido o bastante para conservar sua forma imediatamente após a desmoldagem. Uma mistura seca demais pode parecer adequada dentro do molde, mas se romper em nervuras finas ou cantos durante a extração. Uma mistura úmida demais pode aderir, borrar, deformar ou rasgar quando a ferramenta se separa.
Verifique se houve mudanças na umidade dos agregados, especialmente após a chuva, a chegada de um novo carregamento ao estoque ou a mudança do material da superfície para camadas mais profundas da pilha. A água adicionada no misturador é apenas parte da água total que entra no lote. A areia úmida pode alterar a umidade efetiva mesmo quando o ajuste de água permanece inalterado.
O teste de apertar uma amostra com a mão pode oferecer uma comparação rápida com uma mistura conhecida e bem-sucedida, mas não determina um teor de umidade universal. A granulometria dos agregados, os finos, a absorção e o teor de ligante afetam a sensação do material. Use o método de medição de umidade estabelecido na fábrica e compare os resultados com os registros de produção.
Se a umidade parecer ser a causa, faça um ajuste controlado dentro dos limites aprovados da receita. Aguarde até que o material alterado chegue à máquina antes de avaliar o resultado. Caso contrário, o material que ainda estiver no misturador, na tremonha ou no sistema de alimentação poderá fazer com que vários ajustes se sobreponham.
Verifique se o misturador fornece material uniforme ao longo de todo o lote
Bolsões de material seco, grumos ricos em cimento e distribuição irregular da umidade podem produzir blocos alternadamente fortes e fracos, mesmo sem mudanças nos ajustes da máquina. Inspecione a limpeza do misturador, a sequência e o tempo de mistura, bem como o estado das peças sujeitas a desgaste. Verifique também se o material se separa durante a descarga ou se acumula na tremonha de alimentação.
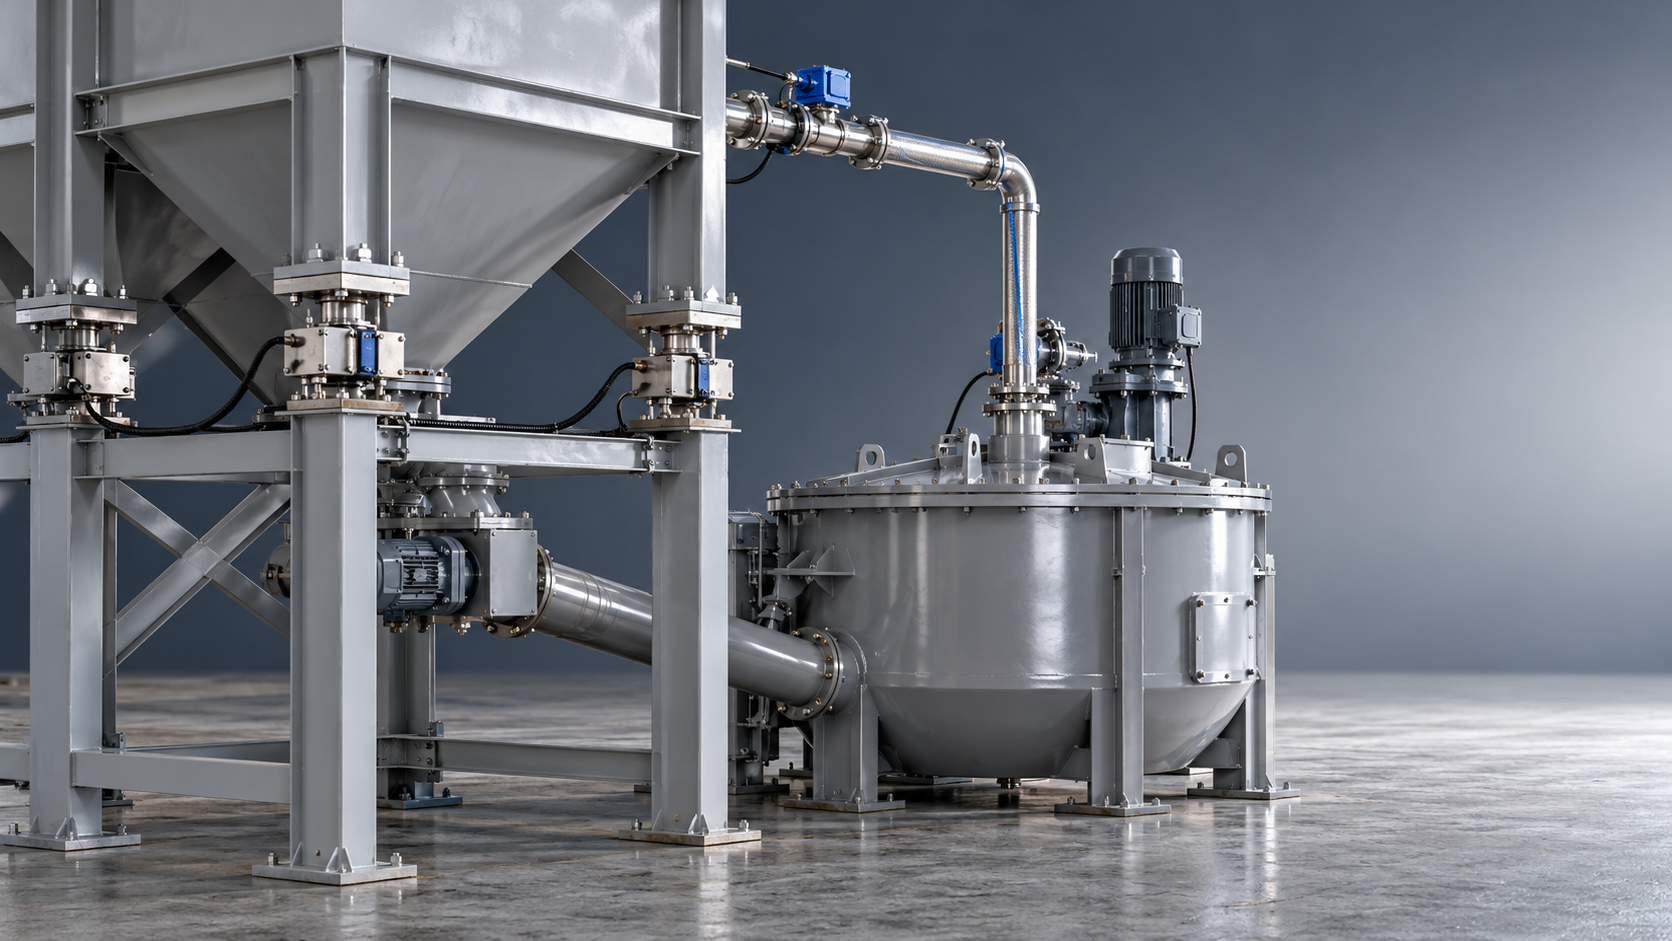
Ao avaliar o equipamento de mistura, oJS500 MIXER é um dos produtos que podem ser analisados em função dos requisitos do lote e das características do material da linha. Para este problema, as questões relevantes dizem respeito à uniformidade da mistura, à consistência da descarga e à compatibilidade com o ciclo de produção. A substituição do misturador não corrigirá um molde danificado nem um movimento brusco durante a extração.
A granulometria dos agregados merece atenção quando os ajustes de umidade produzem pouca melhora. O excesso de material graúdo pode deixar as nervuras finas mal compactadas, enquanto uma mudança no teor de finos pode alterar a demanda de água e a aderência ao molde. Restabeleça a consistência das matérias-primas antes de usar cimento adicional para compensar uma mistura instável.
Diferencie o enchimento irregular da compactação insuficiente
O molde de um bloco oco contém espaços estreitos ao redor dos núcleos. O material precisa chegar a essas áreas de maneira uniforme antes que a compactação produza paredes e nervuras consistentes. Se uma seção começar com menos material, uma vibração mais intensa talvez não consiga redistribuí-lo adequadamente.
Compare a cavidade defeituosa com as cavidades adjacentes. Procure paredes sistematicamente mais baixas, textura aberta, cantos fracos ou diferenças recorrentes na altura dos blocos. Inspecione o funcionamento da gaveta de alimentação, a descarga da tremonha e o acúmulo de material que possa restringir o fornecimento a uma área.
Quando a massa do bloco for usada como verificação do processo, compare blocos do mesmo projeto em condições de umidade semelhantes. Uma diferença persistente de massa entre cavidades pode sustentar um diagnóstico de enchimento irregular, embora a massa, por si só, não comprove compactação ou resistência adequadas.
Depois que o enchimento estiver uniforme, verifique a vibração e a prensagem em relação aos ajustes estabelecidos para a máquina, o molde e a mistura em questão. Uma compactação efetiva insuficiente deixa uma estrutura fraca que pode se separar durante a extração. A vibração excessiva também pode causar problemas em algumas misturas, como segregação ou maior aderência.Vibração por mais tempo não é uma solução automática para rachaduras na desmoldagem.
Verifique os componentes que transmitem a vibração. Fixadores soltos, componentes de montagem desgastados, acúmulo de material nas superfícies de contato ou suporte irregular da mesa podem produzir uma consolidação desigual, mesmo que os ajustes de controle não tenham mudado. Corrija as falhas mecânicas antes de compensá-las com ciclos mais longos ou pressão mais alta.
Se as rachaduras persistirem na mesma cavidade, inspecione as ferramentas
Um defeito que se repete em uma cavidade específica ou em um lado de um núcleo exige uma inspeção mecânica cuidadosa. Remova o concreto endurecido usando métodos adequados à superfície do molde. Examine a área afetada em busca de rugosidade, rebarbas, danos e acúmulos que possam prender o bloco fresco durante a extração.
Inspecione as sapatas correspondentes do cabeçote de prensagem e suas folgas. O desgaste irregular ou o desalinhamento podem causar contato desigual, perturbar uma parede fina ou fazer com que o bloco seja liberado de forma assimétrica. Verifique o alinhamento usando o procedimento do fabricante da máquina e do molde; uma avaliação apenas visual pode não detectar um desvio pequeno, mas significativo.
O desgaste nem sempre facilita a liberação. Embora o desgaste geral possa aumentar a folga, danos localizados podem criar um ponto de retenção. Ferramentas desgastadas também podem alterar a geometria das paredes ou as condições de compactação a ponto de enfraquecer o bloco.
Não esmerilhe os núcleos, não aumente as folgas nem altere as superfícies do molde como ajuste improvisado. Essas mudanças podem afetar as dimensões do bloco, a espessura das paredes e o encaixe das ferramentas. As decisões de reparo devem ser baseadas na falha medida.
Também é preciso ter cuidado com os agentes desmoldantes. Quando o processo permitir seu uso, aplique o material especificado pelo método indicado. Uma aplicação descontrolada pode ocultar um problema de superfície, afetar a aparência ou introduzir outra fonte de inconsistência.
Analise em conjunto a sequência de desmoldagem e o suporte do palete
O bloco compactado precisa permanecer apoiado enquanto o molde e os componentes de prensagem se separam. A sequência exata dos movimentos varia conforme o projeto da máquina; portanto, siga a sequência especificada para o equipamento. Os problemas surgem quando o movimento relativo puxa, arrasta ou descarrega bruscamente o bloco fresco.
Observe se o molde sobe suavemente, se um lado parece se soltar primeiro e se o cabeçote de prensagem e o palete mantêm a relação prevista. Um solavanco no início da extração pode revelar uma mistura marginal ou uma superfície aderente que antes produzia blocos aceitáveis.
Se o problema começou após um ajuste de controle, um serviço de manutenção, a substituição de um sensor ou uma troca de molde, compare os ajustes e as posições dos componentes afetados com a última configuração estável. Verifique o retorno de posição e as condições mecânicas antes de fazer alterações amplas no tempo do ciclo.
Um movimento de extração mais lento pode ajudar quando a liberação é brusca, mas não remove uma rebarba nem recupera a compactação perdida. Qualquer ajuste de velocidade deve permanecer dentro dos parâmetros de operação permitidos da máquina e preservar a sequência necessária.
O palete faz parte do sistema de suporte durante a conformação. Um palete empenado, danificado, contaminado ou inadequado pode apoiar o bloco de maneira desigual. Observe se as rachaduras estão associadas a paletes específicos e retire de serviço os que apresentarem defeitos. Inspecione também os trilhos de apoio e as transições de transferência: um bloco intacto pode rachar quando o palete se dobra ou bate em uma diferença de altura.
Use um teste controlado para identificar a correção
Alterar a água, a vibração, a pressão e a velocidade de extração ao mesmo tempo dificulta a interpretação do resultado. Uma melhora pode desaparecer no turno seguinte porque ninguém sabe qual mudança fez diferença.
- Registre as condições iniciais. Anote o lote da mistura, o resultado de umidade, a identificação do molde, as cavidades afetadas, os ajustes da máquina e o momento em que as rachaduras aparecem pela primeira vez.
- Corrija as falhas visíveis. Remova os acúmulos de material, substitua os paletes defeituosos e repare problemas mecânicos confirmados antes de fazer ajustes para compensá-los.
- Escolha um ajuste. Use o padrão observado das rachaduras para escolher se a próxima variável será a umidade, o enchimento, a compactação ou o comportamento de liberação.
- Aguarde a estabilização do processo. Permita que o material alterado passe pelo sistema de alimentação e observe vários ciclos repetidos.
- Avalie o bloco inteiro. Verifique a liberação, o formato das paredes, os cantos, a consistência da altura e a estabilidade durante o manuseio. Continue as verificações de qualidade normais após a cura.
- Registre o resultado. Guarde os ajustes úteis juntamente com as condições da mistura e do molde e reverta os ajustes que não trouxerem benefícios.
A aparência imediata é apenas parte da aceitação. Um bloco que resiste à desmoldagem ainda pode apresentar consolidação inadequada, separação interna ou problemas dimensionais. Mantenha a produção de teste identificável até que passe pelas verificações normais da fábrica.
Saiba quando interromper novos ajustes
Interrompa os testes repetidos de produção quando as rachaduras continuarem concentradas em torno de ferramentas danificadas, o movimento de liberação se tornar visivelmente irregular ou surgirem contatos e ruídos incomuns. Essas condições exigem uma inspeção de manutenção. Continuar ajustando a receita pode consumir material enquanto os danos ao equipamento se agravam.
Para obter suporte técnico, prepare um vídeo curto do ciclo, gravado de um local seguro, fotos da rachadura e da cavidade afetada, o registro atual da mistura e uma descrição das mudanças recentes. Informe se a falha acompanha uma cavidade, um palete ou um lote inteiro. Essa distinção oferece a um fornecedor de máquinas, como a Hongfa, um ponto de partida mais claro para o diagnóstico.
O próximo ajuste útil deve ser orientado pelas evidências: blocos fracos em várias áreas exigem a verificação da mistura e da compactação; uma rachadura localizada recorrente exige a inspeção das ferramentas e do enchimento; danos após a liberação exigem a verificação do palete e da transferência. Quando a produção se estabilizar, documente as condições que restabeleceram uma desmoldagem limpa para que o turno seguinte possa mantê-las.
Seguinte:Não há mais conteúdo
Recomendar
 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.
 26/10/2026
Qual é a precisão necessária para um sistema de dosagem de AAC?
Está escolhendo areia ou cinza volante? Descubra como especificar a precisão da dosagem de AAC, controlar os sólidos da pasta e a dosagem de alumínio, e verificar o desempenho para garantir uma qualidade consistente dos blocos.
- 26/10/2026
Qual máquina de fabricar blocos de concreto é adequada para uma pequena fábrica?
Qual máquina de fabricar blocos de concreto é adequada para uma pequena fábrica? Compare as opções semiautomáticas e automáticas, os custos, o espaço necessário e a produção para encontrar a opção mais adequada ao seu orçamento.