Qual é a precisão necessária para um sistema de dosagem de AAC?
Que precisão um sistema de dosagem para AAC precisa ter?
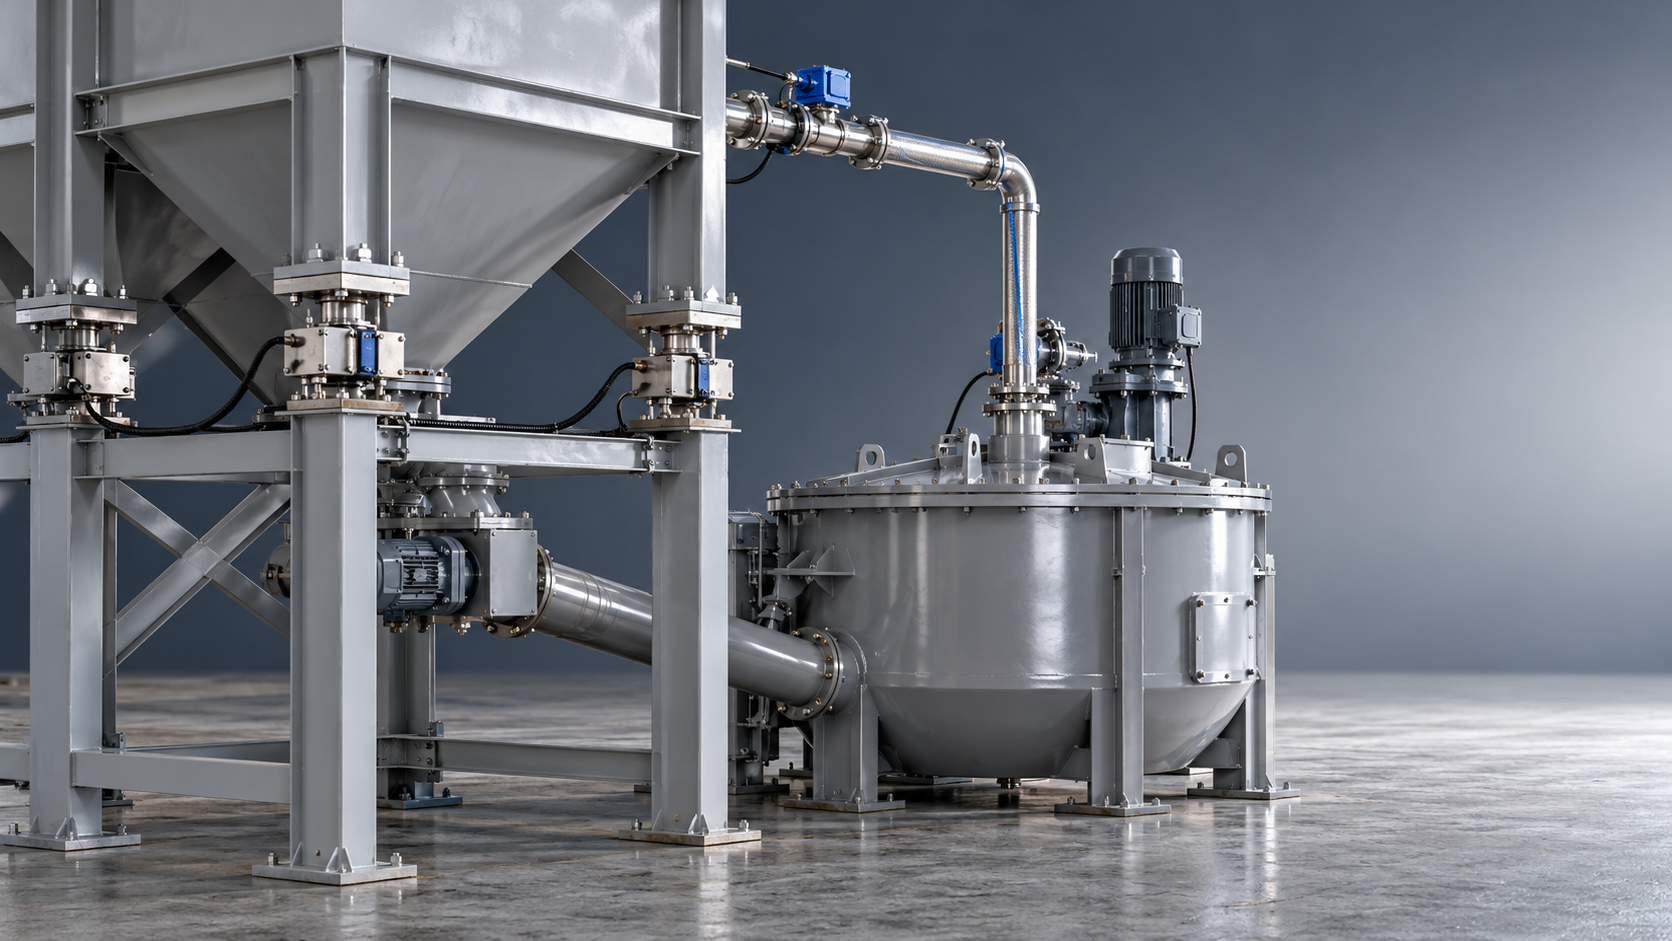
Quanto erro de dosagem sua linha de produção de AAC pode tolerar antes que a qualidade dos blocos seja afetada? Seja usando areia ou cinzas volantes, a resposta depende da sua formulação, da variabilidade das matérias-primas e do controle de adições críticas, como alumínio e água. Um sistema de dosagem para AAC precisa ir além de balanças precisas: deve fornecer proporções repetíveis em condições reais de operação.
Não existe um único percentual de precisão que garanta concreto celular autoclavado de qualidade aceitável. Uma especificação útil define a precisão para cada material, no tamanho real do lote, e verifica o que chega ao misturador. Também deve levar em conta as variações no teor de sólidos da polpa, na concentração de alumínio e na reatividade das matérias-primas. Caso contrário, uma fábrica pode registrar pesos aparentemente corretos e, ainda assim, produzir tortas verdes inconsistentes.
Comece pela tolerância da formulação, não pelo visor da balança
A questão prática não é “Quantas casas decimais o controlador pode exibir?”, mas “Até que ponto cada ingrediente pode variar antes que o processo saia da sua janela operacional validada?”. Essa janela deve ser estabelecida por meio do desenvolvimento da formulação e de testes de produção com matérias-primas representativas.
Ingredientes diferentes apresentam riscos diferentes. Variações no cimento e na cal afetam o equilíbrio do ligante e o comportamento da reação. A água altera a consistência da polpa e as condições de expansão do gás. O alumínio controla a geração de gás, mas seu efeito também depende da atividade, da dispersão, da temperatura e do momento da adição. Os materiais silicosos contribuem tanto com sólidos quanto com variabilidade nas propriedades químicas e físicas.
Por isso, é difícil justificar uma tolerância única para todos os circuitos de dosagem.Especifique os desvios permitidos por ingrediente e faixa operacional, em vez de aplicar um único percentual a todo o sistema de dosagem para AAC. Uma balança de polpa de grande capacidade e uma pequena unidade de dosagem de alumínio não devem ser avaliadas como se executassem a mesma tarefa.
Quando a sensibilidade da formulação ainda não estiver estabelecida, trate as tolerâncias propostas para os equipamentos como provisórias. Confirme-as durante o comissionamento com base no comportamento da moldagem, na prontidão para o corte, na densidade seca, na resistência à compressão e nos requisitos aplicáveis ao produto — não apenas com base em uma demonstração de pesagem bem-sucedida.
O que uma declaração de precisão precisa realmente especificar
“Precisão de ±0,5%” parece precisa, mas é uma informação incompleta se não indicar a referência. Isso significa uma porcentagem do peso-alvo, da leitura real ou da capacidade máxima? Trata-se de uma declaração de pesagem estática ou de uma garantia para dosagem automática com material fluindo pelo alimentador?
Considere uma balança hipotética com capacidade de 2,000 kg, usada para pesar uma adição de 200 kg. Um desvio de 0,5% da capacidade máxima equivale a 10 kg, ou 5% dessa adição-alvo. Em contrapartida, 0,5% do peso-alvo equivale a 1 kg. Esses valores ilustram a importância de especificar a base de referência; não são tolerâncias recomendadas para a produção de AAC.
Três distinções são importantes ao avaliar propostas:
- Resolução: o menor incremento exibido. Um visor com resolução fina não comprova a precisão da medição.
- Precisão: o grau de correspondência entre a quantidade medida ou fornecida e uma referência adequada.
- Repetibilidade: a consistência com que o sistema fornece o mesmo resultado em condições comparáveis.
Um sistema repetível ainda pode apresentar um desvio de calibração. Uma balança calibrada com precisão ainda pode dosar de forma inconsistente devido ao excesso de alimentação, à vibração ou à aderência do material. Por isso, os documentos de aquisição devem contemplar tanto o desempenho de medição quanto o desempenho da dosagem automática.
Areia ou cinzas volantes? Controle os sólidos, não apenas o peso úmido
A escolha entre areia e cinzas volantes altera os requisitos de preparação do material, mas nenhuma das opções elimina a necessidade de controlar a composição da polpa. Uma balança de polpa mede a massa total. Ela não distingue automaticamente os sólidos secos úteis da água.
A título de exemplo, um lote de 1,000 kg de polpa com 60% de sólidos contém 600 kg de sólidos secos e 400 kg de água. Com 58% de sólidos, a mesma quantidade pesada contém 580 kg de sólidos e 420 kg de água. A balança pode atingir exatamente o peso-alvo, enquanto a formulação recebe 20 kg a menos de sólidos e 20 kg a mais de água.
Na produção de AAC à base de areia, os controles relevantes incluem a umidade de entrada, a finura da moagem, a concentração de sólidos da polpa e a uniformidade da suspensão. No caso das cinzas volantes, propriedades que variam conforme a origem, como finura, composição química e teor de carbono não queimado, também podem afetar o comportamento da formulação. Massas iguais de lotes diferentes de cinzas volantes não devem ser automaticamente consideradas quimicamente equivalentes.
Quando a densidade da polpa é usada para estimar o teor de sólidos, valide a relação para o material real. Alterações na composição ou a presença de ar incorporado podem tornar a leitura de densidade enganosa. A amostragem representativa, a agitação adequada do tanque e um método de verificação documentado são tão importantes quanto o próprio instrumento.
A polpa de corte retornada exige atenção semelhante. Seus sólidos e sua água entram no lote seguinte e devem ser incluídos no balanço de materiais. Ajustar a água fresca sem levar em conta a polpa retornada pode ocultar uma fonte significativa de variação.
Adote estratégias de controle separadas para o alumínio e a água
O alumínio merece atenção especial porque sua adição é pequena em relação ao lote total, mas seu efeito sobre a expansão é significativo. O sistema de dosagem deve corresponder ao método de preparação utilizado, seja a fábrica usar uma suspensão preparada, uma preparação à base de pasta ou outro sistema validado.
Pesar o líquido transportador com precisão não basta se a concentração de alumínio variar. A sedimentação da suspensão, uma preparação inconsistente, a descarga incompleta e o material retido nas linhas de transferência podem alterar a quantidade efetivamente adicionada. A verificação de aceitação deve abranger a concentração da preparação, a agitação, a medição da dose, a transferência e o fornecimento ao misturador. O manuseio do alumínio também exige medidas de segurança adequadas à forma do material e à instalação.
A água exige um cálculo para o lote inteiro. A água fresca é apenas uma das contribuições; a água da polpa, da polpa retornada, da preparação do alumínio e da água de enxágue que entra no lote também podem ser relevantes. Um controlador que mede com precisão a água fresca, mas ignora esses fluxos, controla apenas parte da formulação.
A temperatura deve ser registrada junto com as quantidades. Proporções corretas não garantem um comportamento de crescimento consistente quando a temperatura da polpa de entrada ou a reatividade da cal varia. Evite ajustar a dose de alumínio às cegas para compensar qualquer perturbação do processo.
Por que um sistema calibrado ainda pode errar a dosagem do lote
A calibração verifica o sistema de pesagem em condições definidas. A produção acrescenta material em movimento, variações de pressão, forças mecânicas e restrições de tempo de ciclo.
O pó continua caindo depois que o alimentador de rosca para. O líquido continua se movendo depois que a válvula recebe o sinal de fechamento. O controlador precisa levar em conta esse material em trânsito. A alimentação grossa e fina, dispositivos de fechamento adequados e uma compensação de corte ajustada ajudam, mas sua eficácia depende da estabilidade do fluxo de material.
A instalação mecânica pode comprometer até mesmo uma boa instrumentação. Conexões rígidas de tubulação podem aplicar carga ao recipiente de pesagem. O acúmulo de material pode criar contato com estruturas ao redor. A vibração do misturador, conexões flexíveis mal dispostas e ventilação inadequada podem perturbar as leituras. Esses problemas não são resolvidos escolhendo um visor com mais dígitos.
Também há uma diferença entre pesar e entregar. O material que fica no reservatório ou na linha de transferência foi medido, mas não necessariamente chegou ao misturador. Verificações de retorno a zero, confirmação da descarga e inspeção de pontos sujeitos a acúmulo ajudam a identificar essa diferença. O sistema não deve zerar silenciosamente resíduos sem explicação e continuar como se nada tivesse acontecido.
Faça com que os testes de aceitação reproduzam as condições de produção
Um plano de aceitação útil testa o sistema em toda a faixa operacional prevista, incluindo adições menores da formulação e velocidades de ciclo normais. Uma demonstração apenas com carga máxima pode ocultar um desempenho deficiente em doses baixas.
- Defina cada garantia. Especifique o material, a faixa-alvo, a base da tolerância, o método de teste e as condições operacionais.
- Verifique a pesagem de forma independente. Use equipamento de referência adequado ou pesos de teste calibrados, com incerteza de medição compatível com a tolerância declarada.
- Execute lotes automáticos repetidos. Avalie os desvios individuais, além das médias. Erros positivos e negativos podem se anular na média.
- Verifique a transferência e a descarga. Confirme se a quantidade pesada realmente chega ao destino previsto.
- Teste perturbações normais. Inclua níveis relevantes nos reservatórios, condições de reabastecimento, reinicializações e características representativas dos materiais.
- Confirme o tratamento de exceções. Uma adição fora da tolerância deve acionar um procedimento acordado de retenção, correção ou rejeição — não desaparecer na etapa seguinte do processo.
Mantenha registros dos lotes que relacionem as quantidades-alvo e reais com os lotes de matérias-primas, as medições da polpa, as temperaturas e os resultados do produto acabado. Isso permite distinguir um problema de dosagem de um problema de matéria-prima ou de cura. Sem essa relação, os operadores podem alterar repetidamente uma formulação adequada para tentar corrigir variações sem relação com ela.
Especifique a interface do processo, não apenas o equipamento
Em uma nova linha ou modernização, esclareça quem será responsável pela compensação da polpa, validação da formulação, calibração da dosagem e aceitação do comissionamento. Fornecedores distintos podem cumprir cada um uma especificação restrita de equipamento e, ainda assim, deixar lacunas entre a preparação dos materiais, a dosagem, a mistura e a moldagem.
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada em 1990, fabrica linhas de produção de AAC e equipamentos para dosagem de concreto como parte de seu portfólio de máquinas para construção. Ao discutir um projeto integrado com a Hongfa ou outro fabricante de linhas, o mais importante é saber como essas etapas funcionarão em conjunto: quais propriedades dos materiais a formulação pressupõe, como as alterações serão medidas e o que os controles farão quando os limites forem excedidos.
Um sistema de dosagem para AAC é suficientemente preciso quando fornece repetidamente as proporções efetivas necessárias dentro de uma janela de processo validada. Antes de aprovar uma especificação, solicite uma programação de desempenho por ingrediente e um plano de aceitação baseado na produção. Esses documentos informam muito mais do que um único valor de precisão impressionante.
Recomendar
 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.
 26/10/2026
Qual é a precisão necessária para um sistema de dosagem de AAC?
Está escolhendo areia ou cinza volante? Descubra como especificar a precisão da dosagem de AAC, controlar os sólidos da pasta e a dosagem de alumínio, e verificar o desempenho para garantir uma qualidade consistente dos blocos.
- 26/10/2026
Qual máquina de fabricar blocos de concreto é adequada para uma pequena fábrica?
Qual máquina de fabricar blocos de concreto é adequada para uma pequena fábrica? Compare as opções semiautomáticas e automáticas, os custos, o espaço necessário e a produção para encontrar a opção mais adequada ao seu orçamento.