Какой должна быть точность дозирования в системе для производства автоклавного газобетона?
Насколько точной должна быть система дозирования для производства AAC?
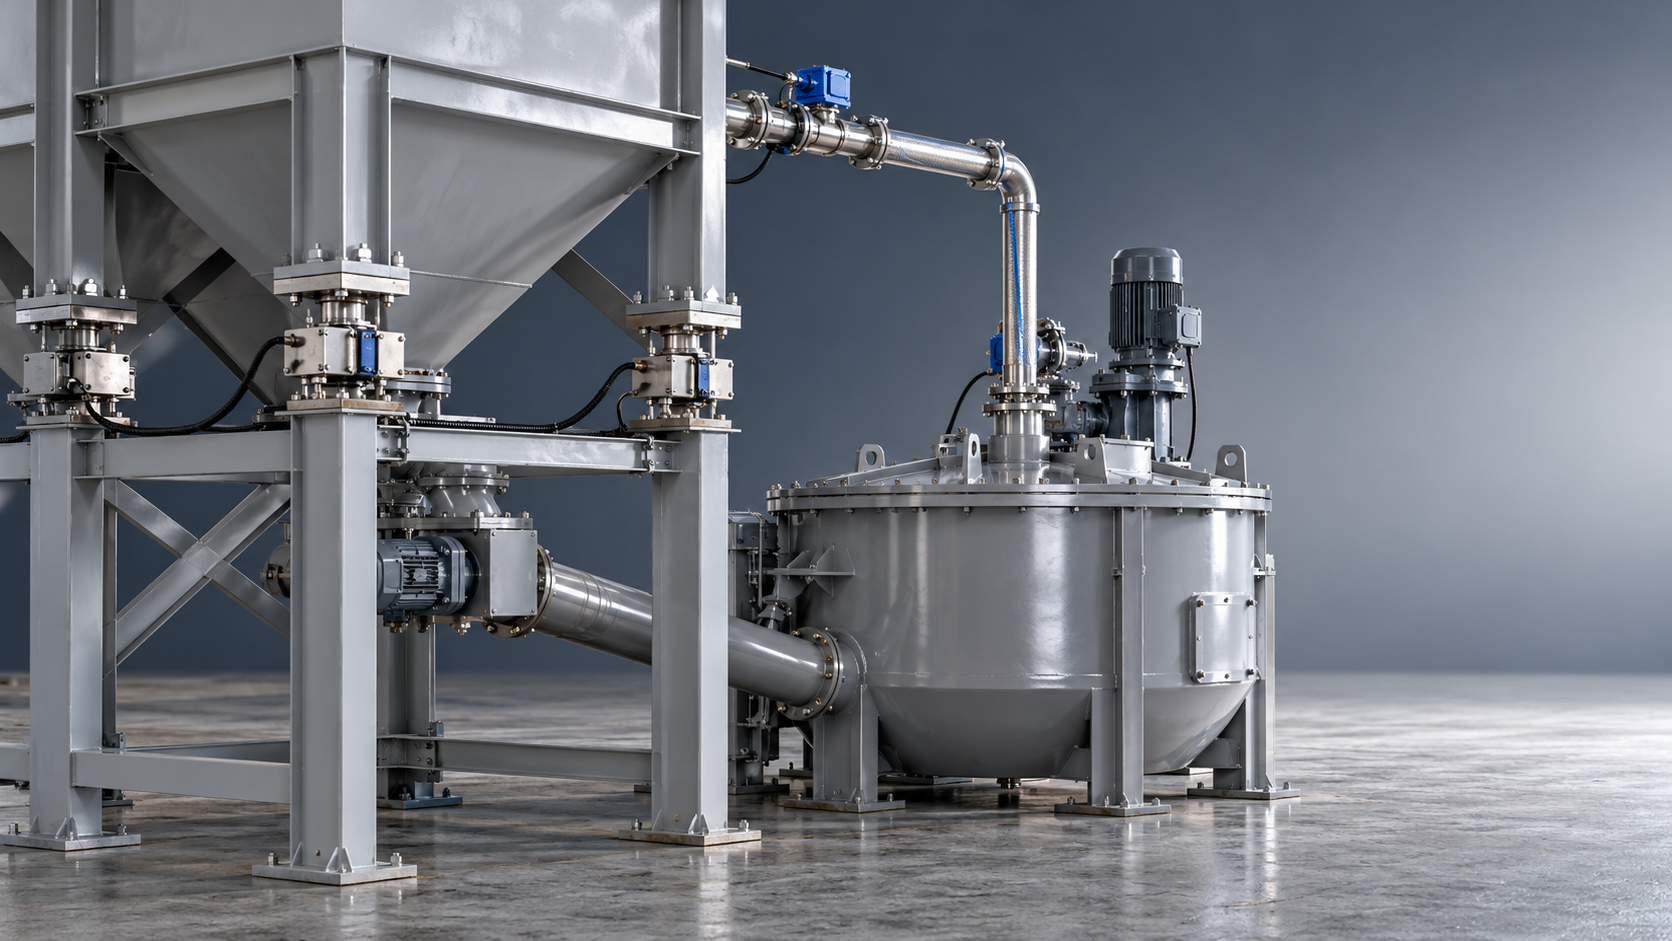
Какую погрешность дозирования может допустить ваша линия по производству AAC, прежде чем пострадает качество блоков? Выбираете ли вы песок или золу-унос, ответ зависит от рецептуры, изменчивости сырья и контроля критически важных добавок, таких как алюминий и вода. Системе дозирования AAC недостаточно иметь точные весы: она должна обеспечивать повторяемые пропорции в реальных условиях эксплуатации.
Не существует единого процента точности, который гарантировал бы приемлемое качество автоклавного ячеистого бетона. В полезной спецификации точность задается для каждого материала при фактической массе замеса и подтверждается проверкой того, что именно поступает в смеситель. Также необходимо учитывать изменения содержания твердых веществ в шламе, концентрации алюминия и реакционной способности сырья. В противном случае предприятие может фиксировать внешне правильные значения массы, но при этом производить нестабильные массивы-сырцы.
Отталкивайтесь от допусков рецептуры, а не от показаний весов
Практический вопрос заключается не в том, «сколько знаков после запятой может отображать контроллер?», а в том, «насколько может измениться количество каждого ингредиента, прежде чем процесс выйдет за пределы подтвержденного рабочего диапазона?». Этот диапазон следует определять при разработке состава и производственных испытаниях с использованием сырья, характерного для реальных условий.
Различные ингредиенты создают разные риски. Колебания содержания цемента и извести влияют на баланс вяжущих и ход реакций. Вода изменяет консистенцию шлама и условия газообразования. Алюминий регулирует образование газа, однако его влияние также зависит от активности, диспергирования, температуры и времени внесения. Кремнеземистые материалы вносят как твердые вещества, так и изменчивость химических и физических свойств.
Поэтому трудно обосновать единый допуск для всех контуров дозирования.Задавайте допустимые отклонения отдельно для каждого ингредиента и рабочего диапазона, а не применяйте один процент ко всей системе дозирования AAC. Большие весы для шлама и малый дозатор алюминия не следует оценивать так, будто они выполняют одну и ту же задачу.
Если чувствительность рецептуры еще не определена, рассматривайте заявленные допуски оборудования как предварительные. Подтвердите их при вводе в эксплуатацию, оценив поведение смеси при заливке, готовность к резке, сухую плотность, прочность на сжатие и соответствие продукции применимым требованиям, а не только успешное прохождение демонстрационного взвешивания.
Что должно быть указано в заявлении о точности
Фраза «точность ±0,5%» звучит убедительно, но остается неполной, если не указана база отсчета. Имеется в виду процент от заданной массы, фактического показания или полной грузоподъемности? Это заявление о статическом взвешивании или гарантия для автоматического дозирования материала, проходящего через питатель?
Рассмотрим условные весы грузоподъемностью 2 000 кг, используемые для взвешивания добавки массой 200 кг. Отклонение в 0,5% от полной грузоподъемности составляет 10 кг, или 5% от заданной массы добавки. В то же время 0,5% от заданной массы — это 1 кг. Эти цифры показывают, насколько важна база отсчета; они не являются рекомендуемыми допусками для производства AAC.
При рассмотрении коммерческих предложений важно различать три параметра:
- Разрешение: минимальный шаг отображаемого значения. Высокая детализация показаний сама по себе не подтверждает точность измерений.
- Точность: насколько измеренное или выданное количество соответствует подходящему эталонному значению.
- Повторяемость: насколько стабильно система выдает одинаковый результат в сопоставимых условиях.
Система с хорошей повторяемостью все же может иметь смещение калибровки. Даже точно откалиброванные весы могут дозировать нестабильно из-за перебега питателя, вибрации или налипания материала. Поэтому закупочная документация должна охватывать как характеристики измерений, так и работу автоматического дозирования.
Песок или зола-унос? Контролируйте содержание твердых веществ, а не только массу влажного материала
Выбор между песком и золой-уносом влияет на требования к подготовке материала, но ни один из вариантов не отменяет необходимости контролировать состав шлама. Весы для шлама измеряют общую массу. Они не определяют автоматически, какая доля приходится на полезные сухие вещества, а какая — на воду.
Для примера: замес шлама массой 1 000 кг с содержанием твердых веществ 60% содержит 600 кг сухих веществ и 400 кг воды. При содержании твердых веществ 58% та же взвешенная масса содержит 580 кг сухих веществ и 420 кг воды. Весы могут точно показать заданное значение, хотя в рецептуру поступит на 20 кг меньше твердых веществ и на 20 кг больше воды.
Для AAC на основе песка важны такие параметры, как влажность поступающего сырья, тонкость помола, концентрация твердых веществ в шламе и равномерность суспензии. Для золы-уноса на поведение состава также могут влиять зависящие от источника свойства: тонкость, химический состав и содержание несгоревшего углерода. Одинаковую массу разных партий золы-уноса не следует автоматически считать химически эквивалентной.
Если плотность шлама используется для оценки содержания твердых веществ, проверьте эту зависимость на фактическом материале. Изменения состава или вовлечение воздуха могут привести к ошибочным показаниям плотности. Репрезентативный отбор проб, достаточное перемешивание содержимого резервуара и документированная методика контроля не менее важны, чем сам прибор.
К возвращаемому шламу после резки также требуется внимание. Его твердые вещества и вода входят в следующий замес и должны учитываться в материальном балансе. Корректировка количества свежей воды без учета возвратного шлама может скрыть существенный источник отклонений.
Используйте отдельные стратегии контроля для алюминия и воды
Алюминию нужно уделять особое внимание, поскольку его добавляют в небольшом количестве относительно всего замеса, но он существенно влияет на вспучивание. Система дозирования должна соответствовать фактическому способу подготовки: будь то приготовление суспензии, пастообразная подготовка или другая подтвержденная технология.
Точного взвешивания жидкости-носителя недостаточно, если концентрация алюминия меняется. Осаждение суспензии, нестабильность подготовки, неполная выгрузка и остатки материала в передающих линиях могут изменить фактическую дозу. Приемочная проверка должна охватывать концентрацию приготовленной смеси, перемешивание, измерение дозы, транспортировку и подачу в смеситель. При работе с алюминием также необходимо применять соответствующие меры безопасности с учетом формы материала и конструкции установки.
Для воды необходим расчет по всему замесу. Свежая вода — лишь один из источников; важны также вода в шламе, возвратном шламе, растворе для подготовки алюминия и промывочной воде, поступающей в замес. Контроллер, который точно дозирует свежую воду, но не учитывает эти потоки, контролирует лишь часть рецептуры.
Температуру следует регистрировать вместе с количественными показателями. Правильные пропорции не гарантируют стабильного вспучивания при изменении температуры поступающего шлама или реакционной способности извести. Не следует без разбора корректировать дозу алюминия при каждом отклонении в процессе.
Почему система может давать отклонения, даже если она откалибрована
Калибровка проверяет работу весовой системы в заданных условиях. В производстве добавляются движущийся материал, изменения давления, механические нагрузки и ограничения по времени цикла.
После остановки шнекового питателя порошок продолжает падать. После сигнала на закрытие клапана жидкость продолжает двигаться. Контроллер должен учитывать материал, остающийся в движении. Подача крупными и мелкими порциями, подходящие запорные устройства и настроенная компенсация отсечки помогают решить эту проблему, однако их эффективность зависит от стабильности потока материала.
Ошибки монтажа могут свести на нет преимущества даже хороших приборов. Жесткие трубные соединения могут создавать нагрузку на весовой бункер. Накопившийся материал может касаться окружающих конструкций. Вибрация смесителя, неправильно установленные гибкие соединения и неподходящая система вентиляции могут влиять на показания. Эти проблемы не решаются установкой индикатора с большим количеством знаков.
Кроме того, взвешивание не всегда означает доставку материала. Материал, оставшийся в бункере или передающей линии, был измерен, но необязательно поступил в смеситель. Проверка возврата к нулю, подтверждение выгрузки и осмотр мест, где накапливается материал, помогают выявить этот разрыв. Система не должна незаметно обнулять необъясненный остаток и продолжать работу, как ни в чем не бывало.
Проводите приемочные испытания в условиях, близких к производственным
Полезный план приемки проверяет систему во всем предусмотренном рабочем диапазоне, включая небольшие добавки по рецептуре и обычную скорость циклов. Демонстрация на полной загрузке может не выявить низкую точность при малых дозах.
- Определите каждую гарантию. Укажите материал, диапазон заданных значений, базу допуска, метод испытаний и рабочие условия.
- Независимо проверьте взвешивание. Используйте подходящее эталонное оборудование или калиброванные контрольные гири; неопределенность измерений должна соответствовать заявленному допуску.
- Выполните серию автоматических замесов. Оцените отдельные отклонения, а также средние значения. Положительные и отрицательные ошибки могут взаимно компенсироваться при усреднении.
- Проверьте передачу и выгрузку. Убедитесь, что взвешенное количество действительно поступает в нужное место.
- Проверьте работу при обычных возмущениях. Учитывайте соответствующие уровни заполнения бункеров, условия пополнения, повторные запуски и характеристики материалов, типичные для производства.
- Проверьте обработку исключений. При добавке за пределами допуска должна выполняться согласованная процедура остановки, коррекции или отбраковки, а ошибка не должна просто переходить на следующий этап процесса.
Ведите записи по замесам, связывая заданные и фактические количества с партиями сырья, измерениями шлама, температурами и результатами испытаний готовой продукции. Это позволяет отличить проблему дозирования от проблем с сырьем или твердением. Без такой связи операторы могут снова и снова изменять правильно составленную рецептуру, пытаясь компенсировать отклонения, вызванные другими причинами.
Определяйте взаимодействие с процессом, а не только требования к оборудованию
При создании новой линии или модернизации уточните, кто отвечает за компенсацию состава шлама, подтверждение рецептуры, калибровку дозирования и приемку при вводе в эксплуатацию. Отдельные поставщики могут каждый выполнить узкие требования к своему оборудованию, оставив пробелы между подготовкой материала, дозированием, смешиванием и заливкой.
Компания Shandong Hongfa Scientific Industrial & Trading Co., Ltd., основанная в 1990 году, производит линии по выпуску AAC и оборудование для приготовления бетонных смесей в рамках своего направления строительной техники. При обсуждении комплексного проекта с Hongfa или другим производителем линий важно понять, как будут взаимодействовать эти этапы: какие свойства материалов заложены в рецептуру, как измеряются изменения и что делают системы управления при превышении предельных значений.
Система дозирования AAC достаточно точна, если она стабильно подает требуемые эффективные пропорции в пределах подтвержденного рабочего диапазона процесса. Перед утверждением спецификации запросите ведомость характеристик по каждому ингредиенту и план приемки, основанный на производственных испытаниях. Эти документы говорят гораздо больше, чем одна впечатляющая цифра точности.
Рекомендуем
 Oct 26, 2026
Машина для производства пустотелых блоков: устранение трещин при распалубке
На машине для производства пустотелых блоков появляются трещины при распалубке? Узнайте, как проверить влажность смеси, уплотнение, трение о форму и опору поддона, чтобы сократить потери и улучшить качество блоков.
 Oct 26, 2026
Какой должна быть точность дозирования в системе для производства автоклавного газобетона?
Песок или летучая зола? Узнайте, как задать точность дозирования компонентов для производства автоклавного газобетона, контролировать содержание твердых веществ в шламе и дозирование алюминиевой пудры, а также проверять характеристики оборудования для стабильного качества блоков.
- Oct 26, 2026
Какой станок для производства бетонных кирпичей подойдет небольшому заводу?
Какой станок для производства бетонных кирпичей подойдет небольшому заводу? Сравните полуавтоматические и автоматические варианты по стоимости, занимаемой площади и производительности, чтобы выбрать оборудование в рамках вашего бюджета.