¿Cuánto suele durar la capacitación técnica de una planta de AAC?
Cuando una planta de HCA está próxima a la puesta en marcha, la cuestión rara vez es solo si los operadores pueden arrancar las máquinas. La preocupación práctica es si el equipo puede ejecutar un ciclo de producción completo sin generar pérdidas evitables: densidad incorrecta de la lechada, calidad inestable de la torta verde, daños de corte, carga deficiente del autoclave, mantenimiento retrasado o manipulación insegura de cal, pasta de aluminio, vapor y equipos en movimiento.
La capacitación técnica para una planta de HCA suele requerir varias semanas para alcanzar la preparación operativa inicial, mientras que la operación independiente y estable a menudo exige orientación continua durante la puesta en marcha y la producción inicial. Un programa básico puede completarse aproximadamente en dos a cuatro semanas cuando el alcance de los equipos está claro y el personal ya comprende la producción industrial. Un equipo nuevo que opere una línea más automatizada, gestione materias primas desconocidas o aprenda durante la instalación puede necesitar un período más largo. La capacitación no debe considerarse un evento único en el aula; es un proceso por etapas que continúa hasta que la planta pueda producir bloques o paneles de HCA uniformes en condiciones normales de trabajo.
Por qué el período de capacitación varía de una planta de HCA a otra
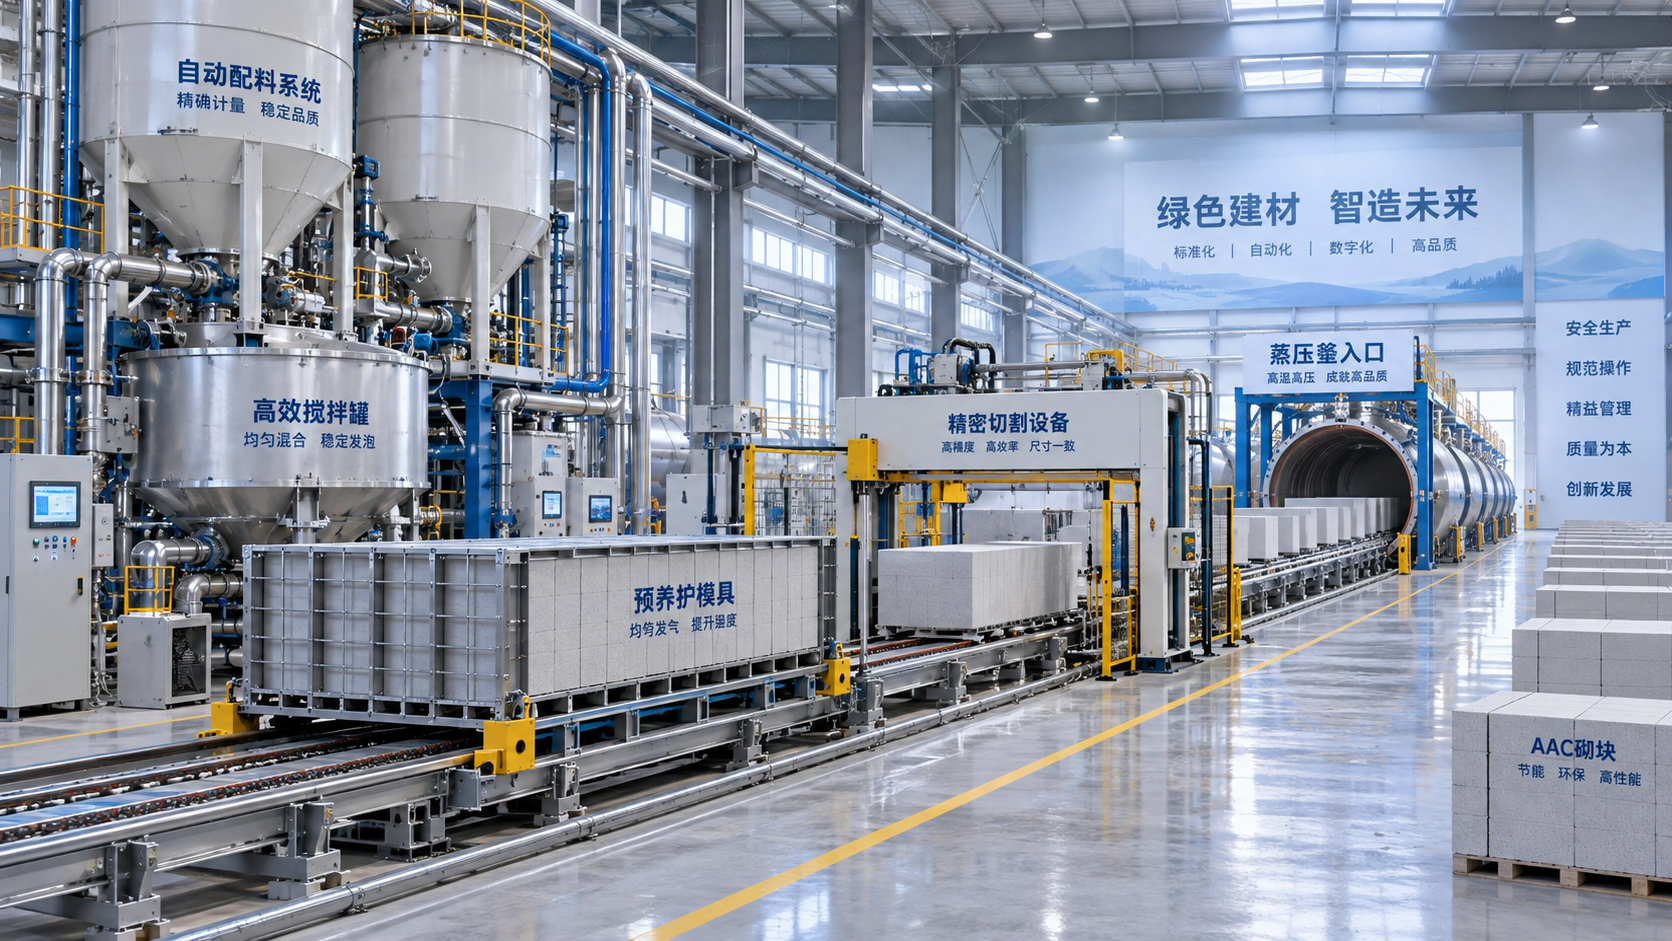
Una línea de hormigón celular curado en autoclave conecta varios procesos que se afectan mutuamente. Un error cometido durante la preparación de materias primas puede no ser visible hasta el precurado, el corte o el autoclavado. Por esta razón, la duración de la capacitación depende menos de la capacidad nominal de la línea que de cuántas decisiones de producción debe tomar el equipo operativo y de cuánta experiencia previa posee.
Las variables más importantes son el nivel de automatización, el alcance de la producción, el estado de la instalación, la consistencia de las materias primas y las responsabilidades asignadas al equipo local. Una línea que produce bloques estándar con fórmulas comprobadas puede ser más fácil de aprender que una planta que produce varias densidades, dimensiones o productos reforzados. Del mismo modo, los operadores familiarizados con plantas de dosificación, equipos para bloques, sistemas de vapor o maquinaria controlada por PLC suelen adaptarse más rápido que un equipo completamente nuevo.
La duración en el calendario también difiere de las horas reales de capacitación. Durante la instalación, parte de la instrucción puede impartirse mientras aún se completan las cimentaciones, tuberías, conexiones eléctricas y sistemas auxiliares. La parte más valiosa de la capacitación suele comenzar solo después de que la línea puede procesar material, ya que entonces los operadores observan cómo las decisiones de dosificación afectan a la torta verde, el comportamiento de corte y el estado final del producto.
Una secuencia de capacitación realista para un equipo de producción de HCA
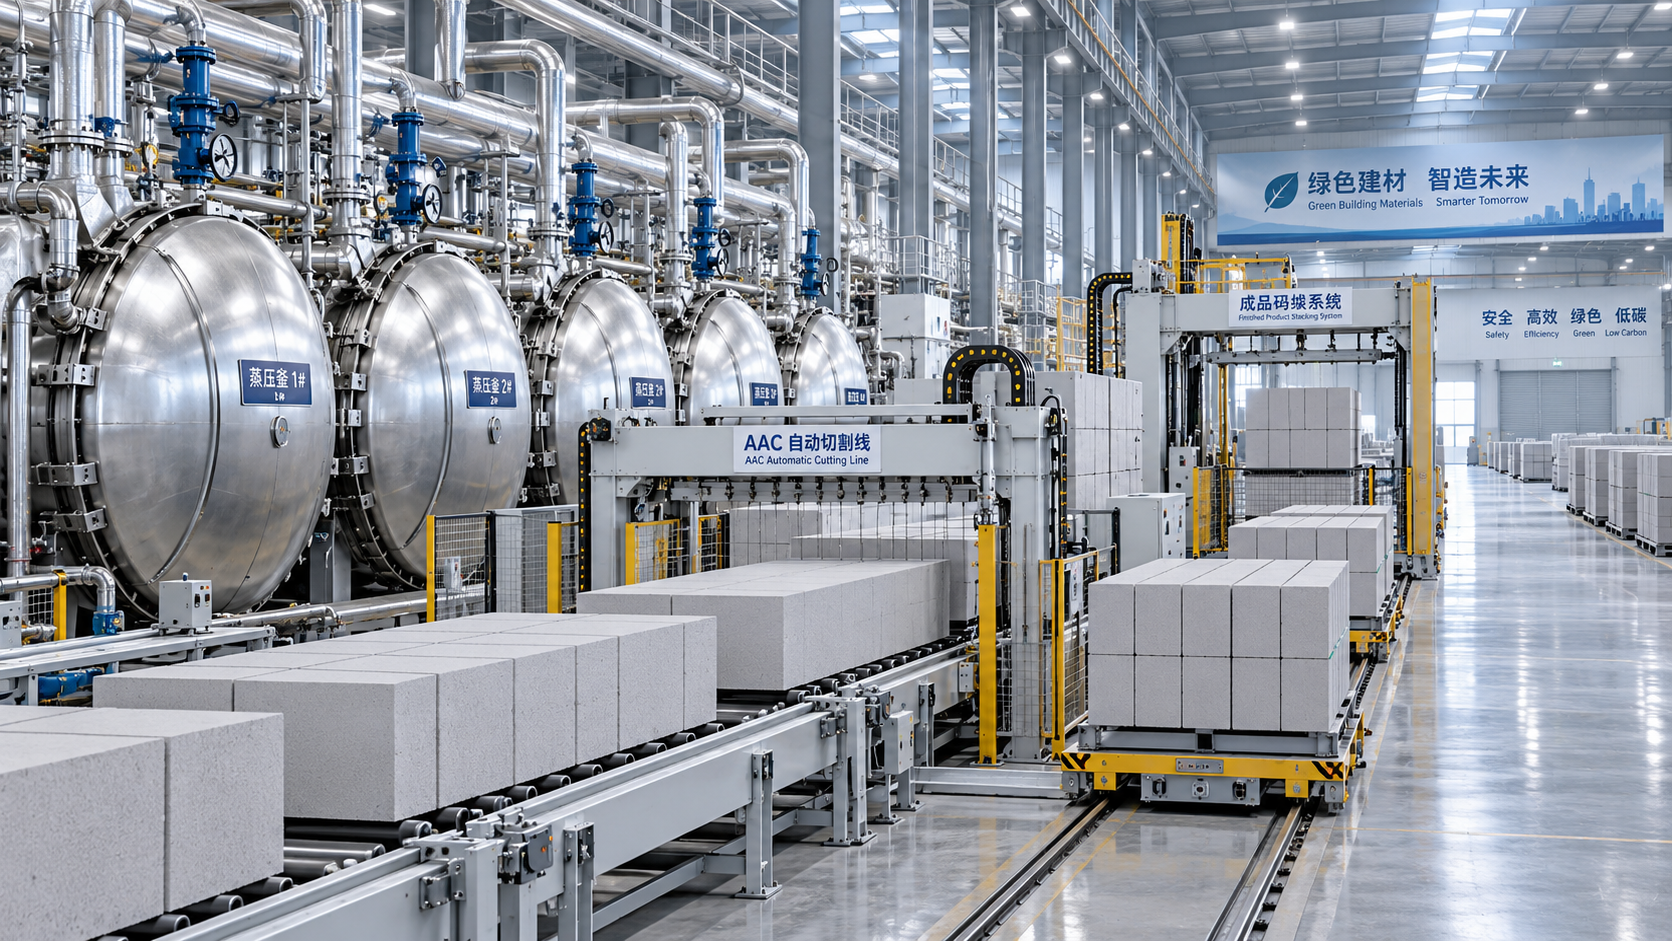
La capacitación técnica eficaz sigue la ruta de producción en lugar de separar cada departamento en lecciones aisladas. Los operadores necesitan comprender detalladamente su propia estación, pero también deben saber cómo las variaciones aguas arriba generan problemas aguas abajo. La siguiente secuencia suele ser más útil que intentar enseñar todas las funciones a la vez.
1. Orientación sobre los equipos y prácticas de trabajo seguras
Antes de comenzar las pruebas de producción, el equipo debe conocer la distribución de la planta, los nombres de los equipos, el flujo normal de materiales, las restricciones de acceso, las paradas de emergencia, los resguardos y los procedimientos de bloqueo. Esta etapa cubre los peligros prácticos relacionados con mezcladoras, transportadores, moldes, dispositivos de inclinación, máquinas de corte, grúas, bombas, autoclaves y equipos relacionados con el vapor.
La instrucción de seguridad debe estar vinculada a las tareas reales. No basta con mostrar dónde se encuentra una parada de emergencia. Un operador debe comprender cuándo un atasco debe eliminarse únicamente después del aislamiento, por qué no se puede acercar a un molde en movimiento o a un bastidor de corte durante un ciclo automático, y qué trabajos de mantenimiento requieren confirmar que se han liberado la presión, el calor y la energía almacenada.
2. Preparación de materias primas y control de dosificación
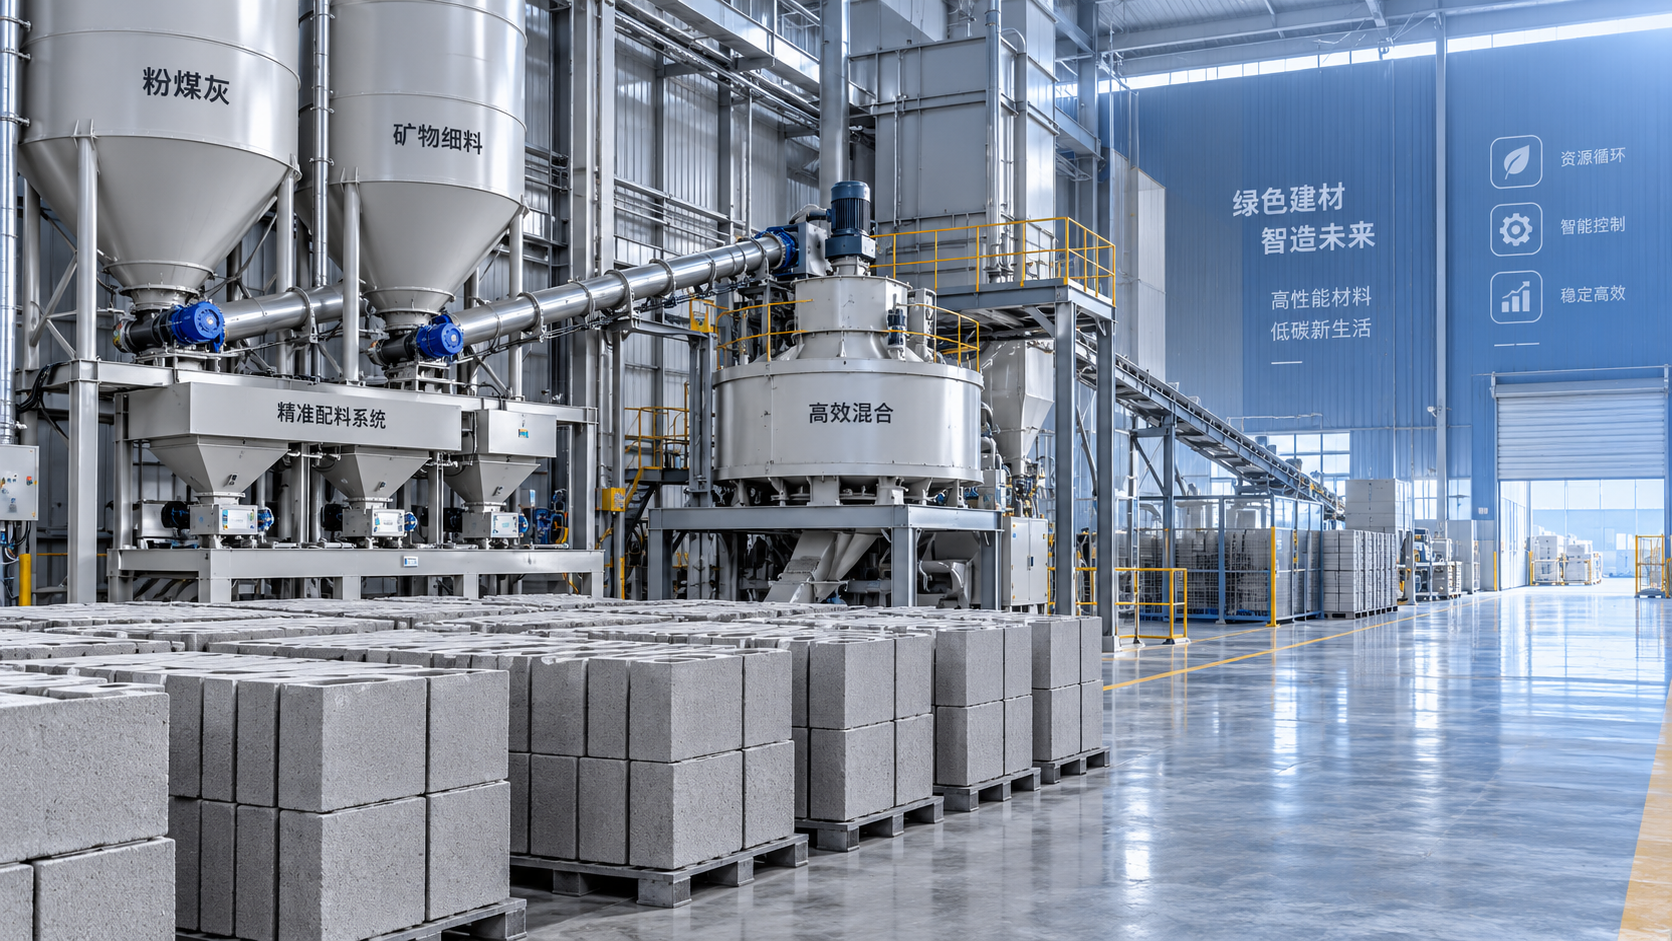
La calidad del HCA comienza con insumos estables. La capacitación en esta etapa incluye el almacenamiento y la manipulación de arena o cenizas volantes, cemento, cal, yeso u otros aditivos especificados, agua y pasta o polvo de aluminio. El equipo debe conocer la función de cada material, sus requisitos de manipulación y las verificaciones necesarias antes de usarlo.
El enfoque operativo no consiste simplemente en cargar ingredientes en una mezcladora. El personal debe controlar la precisión del pesaje, la temperatura de la lechada, el tiempo de mezclado, la adición de agua, la finura del material cuando corresponda y la preparación del agente generador de gas. También deben comprender que cambiar un único punto de ajuste para corregir un defecto visible puede crear otro problema más adelante en el proceso. Cualquier ajuste de fórmula debe controlarse, registrarse y evaluarse frente a la torta verde resultante y el producto terminado.
3. Vertido, precurado y evaluación de la torta verde
La lechada vertida debe elevarse y desarrollar suficiente resistencia antes de retirarse del molde y enviarse al corte. Esta es una de las etapas en las que el criterio del operador es más importante. Una torta demasiado blanda puede deformarse o desgarrarse durante el desmoldeo y el corte. Una torta excesivamente endurecida puede cortarse mal o desarrollar defectos en los bordes. Un ascenso desigual puede indicar problemas con la temperatura del material, el mezclado, la adición de aluminio, la preparación del molde o el entorno de curado.
La capacitación debe enseñar a los operadores qué inspeccionar antes de mover un molde: comportamiento de ascenso, apariencia de la superficie, tiempo, firmeza de la torta y señales de grietas o asentamiento anormales. En lugar de depender únicamente de un tiempo fijo, el equipo debe aprender a evaluar si la torta ha alcanzado una condición de corte adecuada bajo las condiciones actuales de material y temperatura.
4. Operaciones de corte, manipulación y transferencia
Los equipos de corte suelen estar altamente automatizados, pero su resultado sigue dependiendo de una configuración correcta y una observación disciplinada. Los operadores deben aprender la relación entre el estado de la torta, el estado de los alambres, la velocidad de corte, los ajustes dimensionales y la calidad de los bordes. También necesitan reconocer cuándo un defecto de corte repetido probablemente es un problema de proceso y no un simple ajuste de máquina.
La instrucción sobre manipulación incluye la transferencia de moldes, la elevación o inclinación de la torta, los procedimientos de separación, la gestión de desperdicios y la preparación de carga para el autoclavado. Una mala alineación, alambres de corte dañados, un tiempo de transferencia incorrecto o el movimiento descuidado de productos verdes pueden provocar roturas antes de que el material llegue al autoclave. La capacitación debe dejar claro qué pequeños defectos pueden corregirse mediante ajustes rutinarios y cuáles requieren detener e inspeccionar la línea.
5. Operación del autoclave y control del producto terminado
El autoclavado no es simplemente una etapa final de calentamiento. El patrón de carga, el ciclo de vapor, el control de presión y temperatura, la gestión de condensados y el procedimiento de descarga influyen en el rendimiento del producto y la seguridad operativa. Solo el personal autorizado y debidamente capacitado debe gestionar equipos relacionados con la presión de acuerdo con los procedimientos aprobados de la planta y los requisitos locales aplicables.
Los operadores deben comprender la secuencia normal del ciclo, la razón de los cambios graduales de presión, la importancia de las comprobaciones de puertas y sellado, y la respuesta necesaria cuando se produce una alarma o una lectura anormal. La inspección del producto terminado debe relacionar los resultados visibles con etapas anteriores. Las variaciones de densidad, la inconsistencia dimensional, las grietas, los bordes deficientes o los daños por manipulación deben investigarse mediante el historial del proceso en lugar de atribuirse automáticamente a la estación final.
La capacitación durante la puesta en marcha es diferente de la instrucción en aula
Un equipo puede comprender la secuencia de una línea de HCA tras unos días de explicación técnica, pero aun así necesitar tiempo para operar con confianza durante la producción real. La puesta en marcha crea condiciones de trabajo que los manuales no pueden reproducir por completo: humedad real de los materiales, cambios de temperatura ambiente, sincronización de equipos, respuesta a alarmas y comunicación entre operadores de sala de control, mecánicos, electricistas, personal de laboratorio y supervisores.
Durante este período, el proveedor de capacitación o el equipo técnico debe transferir gradualmente la responsabilidad al personal de la planta. Al principio, los operadores pueden seguir las instrucciones de cerca mientras observan cada ajuste. Más adelante, deben realizar bajo supervisión las operaciones normales de arranque, parada, cambio de producto, inspección, limpieza y respuesta básica a fallos. El objetivo final no es que alguien pueda repetir una secuencia de botones; es que el equipo pueda identificar una condición anormal del proceso antes de que se convierta en una costosa interrupción de la producción.
Una prueba útil de preparación es determinar si el equipo puede explicar la cadena de causa y efecto detrás de las decisiones rutinarias. Por ejemplo, cuando disminuye la calidad de corte, ¿puede el equipo distinguir entre un problema de alambre, una torta verde inadecuada, un problema de transferencia o un ajuste de corte incorrecto? Cuando cambia la densidad, ¿pueden los operadores revisar los registros de dosificación y las condiciones de las materias primas antes de realizar un ajuste no planificado? Estas capacidades son un mejor indicador del progreso de la capacitación que la asistencia por sí sola.
Cómo evitar prolongar innecesariamente la curva de aprendizaje
Los retrasos suelen producirse al intentar capacitar desde el principio a todas las personas en todas las tareas con la misma profundidad. Un enfoque mejor es establecer funciones claras. El personal de la sala de control necesita un conocimiento sólido de la lógica de secuencia, los puntos de ajuste, las alarmas y los registros. Los operadores de dosificación necesitan familiaridad detallada con el pesaje, el mezclado y las comprobaciones de materiales. El personal de corte y manipulación debe comprender la alineación del equipo y el cuidado de los productos verdes. Los técnicos de mantenimiento necesitan acceso a la información mecánica, eléctrica, hidráulica, neumática y de lubricación pertinente para su trabajo.
- Asigne una persona responsable para cada área de producción antes de que comience la puesta en marcha.
- Prepare procedimientos operativos, registros de turno, programas de mantenimiento e instrucciones de respuesta a alarmas en un idioma que el equipo pueda utilizar de forma fiable.
- Capacite con las materias primas reales y las especificaciones de producto previstas siempre que sea posible.
- Registre los lotes de prueba, los ajustes del proceso, los defectos, las acciones correctivas y los resultados para que el conocimiento permanezca después de la salida del personal técnico.
- Incluya la limpieza diaria, la lubricación, la inspección y las comprobaciones de piezas de desgaste en la capacitación, en lugar de tratarlas como temas de mantenimiento independientes.
- Permita que los operadores realicen repeticiones supervisadas de los procedimientos de arranque y parada, ya que estas transiciones suelen revelar lagunas de comprensión.
La dirección también debe planificar la dotación de personal de manera realista. La capacitación pierde eficacia cuando se espera que la misma persona aprenda a operar el control, supervise la descarga, resuelva fallos eléctricos y gestione las entregas de materias primas durante las primeras pruebas de producción. Una estructura de turnos estable proporciona a cada persona suficientes repeticiones para reconocer el comportamiento normal y anormal de los equipos.
Cuándo se justifica soporte técnico adicional
Algunas situaciones requieren más que la capacitación estándar de operadores. Entre ellas se encuentran el colapso repetido de la torta verde, la densidad inestable, los daños de corte recurrentes, el rendimiento anormal del autoclave, las alarmas importantes de automatización o resultados de producción que cambian después de sustituir una fuente de materia prima. Continuar ajustando configuraciones sin una revisión disciplinada puede dificultar el rastreo del problema.
En estos casos, la planta debe conservar los registros pertinentes: pesos de lotes, observaciones de humedad, condiciones de la lechada, tiempo de curado, parámetros de corte, información del ciclo de autoclave, historial de alarmas y muestras del defecto. El soporte técnico puede entonces evaluar el proceso como un sistema conectado, en lugar de centrarse solo en la última máquina donde el problema se hizo visible.
Preguntas que suelen hacer los operadores e inversores
¿Puede una planta de HCA iniciar la producción inmediatamente después de la capacitación?
El equipo puede estar listo para funcionar después de las comprobaciones de instalación y puesta en marcha, pero la estabilidad comercial suele desarrollarse a través de las primeras corridas de producción. La producción inicial debe supervisarse estrechamente mientras el equipo confirma la relación entre las materias primas locales, los ajustes del proceso, la calidad del producto y el comportamiento de los equipos.
¿Una línea de HCA totalmente automática requiere menos capacitación?
La automatización reduce el trabajo manual repetitivo, pero no elimina la necesidad de conocimiento del proceso. Los operadores aún necesitan comprender las alarmas, los enclavamientos, las señales de los sensores, la precisión de la dosificación, la secuencia de las máquinas, los requisitos de limpieza y los límites de la intervención manual. En algunos aspectos, las líneas automatizadas requieren una capacitación más disciplinada porque una configuración incorrecta puede afectar a varias estaciones conectadas.
¿Qué empleados deben recibir la capacitación más detallada?
Los operadores de sala de control, el personal de dosificación, los operadores de corte y manipulación, los técnicos de mantenimiento, el personal de laboratorio o calidad y los supervisores de turno deben recibir instrucción específica para cada función. Los supervisores también deben comprender todo el proceso lo suficientemente bien como para coordinar decisiones entre departamentos en condiciones anormales.
¿Qué debe documentarse antes de que se vaya el equipo técnico?
La planta debe conservar los procedimientos operativos aprobados, las secuencias de arranque y parada, los requisitos de mantenimiento preventivo, las instrucciones de lubricación, la documentación eléctrica y de control, la información de repuestos, los registros de alarmas, las recetas del proceso o la orientación sobre parámetros y los registros de inspección de calidad. Los documentos más útiles son los que ayudan a un equipo de turno a tomar una decisión segura y repetible durante la operación normal y la recuperación ante fallos.
Siguiente:No hay más contenido
Recomendar
 15-10-2026
¿Cuánto suele durar la capacitación técnica de una planta de AAC?
¿Cuánto suele durar la capacitación técnica de una planta de AAC? Descubra plazos realistas, orientación para la puesta en marcha y los pasos clave para una producción de AAC segura y estable.
- 14-10-2026
¿Qué debe incluir un informe de planificación de una fábrica de AAC?
¿Qué debe incluirse en un informe de planificación de una fábrica de AAC? Explore la demanda del mercado, la capacidad, el emplazamiento, las materias primas, los servicios públicos, los costes, el cumplimiento normativo y los aspectos esenciales de la implementación.
- 13-10-2026
¿Puede una línea de materiales de construcción ecológicos utilizar residuos industriales locales?
¿Puede una línea de materiales de construcción ecológicos utilizar residuos industriales locales? Descubra cómo los subproductos probados pueden mejorar la producción sostenible, controlar los costes y garantizar un cumplimiento fiable de los requisitos de calidad.